
Полутвердое литье под давлением магниевого сплава AZ91D для легких корпусов электромобилей E‑Drive
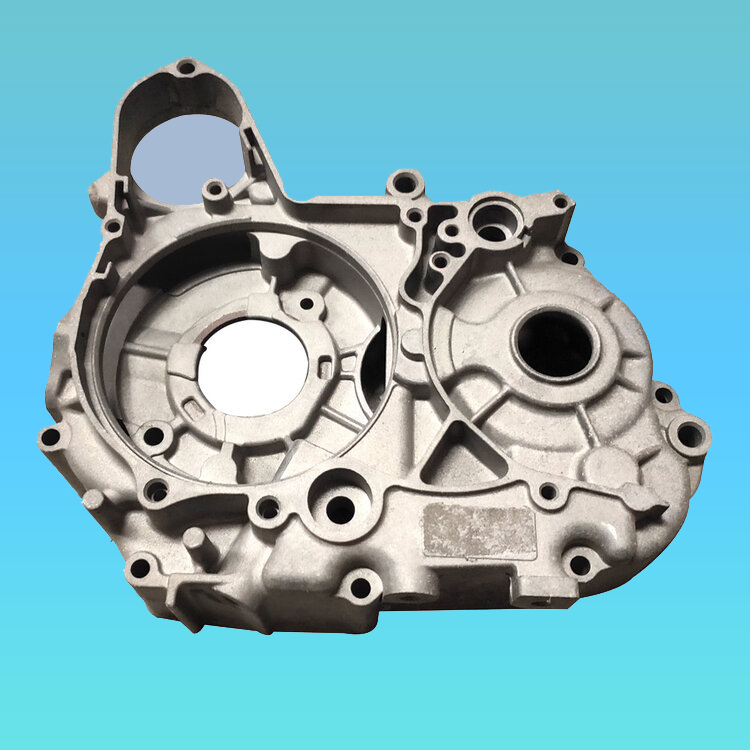
В соответствии с требованиями автомобильной легкости, полутвердыйлитье под давлениеммагниевых сплавов выделяется как основное решение по форме, близкое к чистой, для систем электропривода новой энергии. В этой работе исследуется совокупное влияние температуры ствола, скорости шнека и фракции твердых частиц. Благодаря совместной многопараметрической оптимизации мы добились существенного повышения производительности корпусов электронных приводов AZ91D: повышена прочность на разрыв.На 27% выше, а удлинение на 63% вышепо сравнению с обычнымлитье под давлением.
Инновации, в том числе двойные впрыскивающие литники и комбинированная литниковая система с горячими литниками, успешно решают проблемы с заполнением тонкостенных отливок. Мы также создали трехмерную модель количественного определения пористости на основе XCT (рентгеновской компьютерной томографии), выявляющую нелинейную зависимость между скоростью восстановления шнека и сфероидизацией твердых частиц. Эти результаты закладывают прочную основу для широкомасштабного использования магниевых сплавов в системах электропривода.
Магниевый сплав плотностью всего 1,74 г/см³ является самым легким конструкционным металлом. Его удельная прочность (предел прочности/плотность) достигает 1,5 раза, чем у алюминиевого сплава и в 2,3 раза, чем у стали. Однако сильная сегрегация дендритов при традиционном литье под давлением обычно ограничивает удлинение магниевых отливок до уровня ниже 4 %, что препятствует более широкому внедрению в динамически нагруженные корпуса электронных приводов. Полутвердое литье под давлением обеспечивает сфероидизацию первичной фазы, вызванную сдвигом, создавая зерна размером менее 5 мкм и преодолевая классические ограничения производительности литья. Большинство существующих исследований сосредоточено на подготовке суспензии для реотливки, в то время как стандартизированные технологические спецификации, адаптированные для сложных корпусных конструкций с электроприводом, остаются недостаточными. Используя магниевый сплав AZ91D в качестве испытуемого материала, были проведены ортогональные технологические испытания для установления количественных корреляций между механическими свойствами и ключевыми параметрами: температурой ствола, скоростью впрыска и скоростью вращения шнека.
По сравнению с традиционным тиксоформированием этот процесс исключает отдельное изготовление заготовок и их повторный нагрев. Сфероидизация осуществляется непосредственно посредством винтового сдвига. Гранулы магния (1,2×1,2×4 мм) подвергают электронагреву (580–630 °С) и шнековой резке (100–165 об/мин) внутри ствола. Первичные дендриты α-Mg распадаются на сферические частицы, а твердую фракцию можно точно регулировать по температуре: примерно 26% при 580 °C и почти полностью жидкую при 630 °C. Во время впрыска расплав подается со скоростью 3–5 м/с — примерно в 10 раз больше скорости стандартного литья пластмасс под давлением — что позволяет быстро заполнять тонкостенные секции со средней толщиной стенок 1 мм.
1. Проектирование воротной системы иФорма-Моделирование потока
Целевой магниевый корпус электронного привода имеет габаритные размеры 566,8 × 384,3 × 384,3 мм, минимальную толщину стенок 3,5 мм и чистый вес 6,7 кг. Гранулы магния AZ91D обрабатываются на машине для литья полутвердого магния Yizumi UN3200MGⅡ.

Чтобы учесть его глубокую полость и тонкостенную геометрию, была принята симметричная компоновка с двумя затворами и горячими канавками. Такая конструкция сокращает путь течения расплава на 30%. Горячие каналы поддерживают при температуре 600 °C ±5 °C, чтобы предотвратить преждевременное затвердевание. Моделирование течения пресс-формы подтверждает, что время заполнения сокращается до 418,4 мс, а однородность температурного поля улучшается на 22%.
Два фронта расплава одновременно продвигаются через горячие сопла к фланцу корпуса, сходясь V-образно вдоль боковых стенок. Моделируются скопления захваченного газа у основания верхних ребер. В зонах с тонкими стенками сохраняется температура примерно 595 °C, тогда как в более толстых фланцах температура составляет около 590 °C, при этом разница температур составляет менее 5 °C. Быстрое заполнение предотвращает преждевременное замерзание тонких срезов, а несколько более низкие температуры в тяжелых срезах уменьшают усадочную пористость. Два потока сливаются вверху и образуют тонкую вязаную линию. Объем захваченного газа ограничен всего 0,2 мм³ благодаря оптимизированной вакуумной вентиляции и переливным каналам.
2. Разработка параметров процесса впрыска
Основные переменные процесса включают температуру формования, скорость шнека и скорость восстановления шнека. Необработанные магниевые гранулы (1,2 мм × 1,2 мм × 4 мм) от Baowu Magnesium нагреваются и измельчаются внутри цилиндра до полутвердого состояния, а затем впрыскиваются в форму, выдерживаемую при температуре 200 °C. При фиксированной скорости шнека 100 об/мин и скорости впрыска 3 м/с были проведены испытания при различных температурах впрыска. Слишком низкая температура впрыска приводит к образованию трещин и неполному заполнению. В процессе производства скорость впрыска необходимо регулировать в зависимости от марки сплава и геометрии детали: более высокие скорости обычно требуются для тонких стенок, а более медленная скорость впрыска подходит для толстых сечений. Чрезмерно высокая скорость потока может также нарушить ламинарное заполнение и вызвать турбулентность, толкая пористость вверх.
2.1 Температура формования
Контроль температуры охватывает зоны цилиндра, температуру на выходе из сопла и температуру формы. Состояние цилиндра и сопла определяет качество жидкого раствора, а температура формы определяет поведение заполнения и охлаждение.
2.1.1 Температура ствола
Бочки состоят из нескольких независимых зон нагрева для предварительного нагрева, плавления и выдержки. Твердая фракция незначительно различается для разных магниевых сплавов при одинаковых температурах, поэтому настройки ствола необходимо подгонять. Толщина стенок и расположение формы также имеют решающее значение. Тонкостенные полости создают высокое сопротивление потоку и короткие окна охлаждения, что требует умеренно более высоких температур цилиндра для сохранения текучести. Для толстостенных деталей температура ствола может быть снижена. Сложная геометрия или длинные каналы требуют повышенной скорости впрыска для полного заполнения. Металлографический анализ отливок, полученных при 580 °C и 600 °C, показывает микроструктуры, сравнимые с традиционными отливками из магния, в основном α-Mg и интерметаллид Mg₁₇Al₁₂ с небольшим раствором Al и Zn. Температура ствола оказывает ограниченное влияние на фазовый состав, однако более высокая температура улучшает текучесть и снижает содержание твердых частиц. Указанная здесь температура цилиндра относится конкретно к температуре зоны плавления, обеспечивая гомогенность полутвердой суспензии и минимизируя захват газа. Рентгеновский анализ подтверждает, что сплав состоит в основном из матрицы α-Mg и интерметаллических фаз β-Mg₁₇Al₁₂.

2.1.2 Температура сопла
Стабильная температура сопла имеет решающее значение для стабильного качества. Большие колебания температуры приводят к появлению трикотажных линий, засветам и прилипанию. Перегрев вызывает подтекание; недогрев повышает давление нагнетания, увеличивает обратный поток и дестабилизирует дозирование впрыска. Испытания на растяжение соответствуют стандарту GB/T13822-2017 и проводятся на электрогидравлическом стенде для испытания на усталость с сервоприводом (LF5105) при скорости деформации 2,5 мм/мин. Предел текучести и удлинение повышаются с увеличением температуры впрыска. Самый мелкий средний размер зерна 4 мкм достигается при 600 °C, что делает рекомендуемое окно впрыска 600 °C ±5 °C для этого корпуса. РКТ-обследование выявило резкие различия: более 20 000 пор при 640 °C и примерно 12 000 пор при 620 °C. Поры, образовавшиеся при 590 °C, имеют высокое соотношение сторон и максимальный объем пор 21 064 мкм³, что серьезно ухудшает предел текучести и пластичность. На поверхностях излома наблюдаются смешанные хрупкие фасетки и пластичные выступы надрыва, что указывает на комбинированный тип разрушения. Пористость определяется не только параметрами впрыска, но также вентиляцией формы, настройкой вакуума и конструкцией перелива, что требует итеративной настройки.

2.1.3 Температура формы
Разница температур между полутвердым раствором и формой сильно влияет на формование. Большая разница ускоряет охлаждение и измельчает зерна, однако для деталей со средней толщиной стенок всего 1 мм быстрое затвердевание задерживает газ и создает поры. Низкая температура формы также приводит к неравномерному охлаждению, короблению и растрескиванию. Чрезмерно высокая температура формы замедляет охлаждение и укрупняет зерна. Типичная температура формы для этого полутвердого процесса колеблется от 180 °C до 250 °C.
2.2 Скорость вращения винта
Высокий сдвиг от цилиндрического шнека контролирует первичное измельчение дендритов и рост сферических зерен. Выше критического порога сдвига первичные зерна приобретают непосредственно сферическую морфологию. Более сильное перемешивание способствует сфероидизации, уменьшению размера твердых частиц и улучшению округлости. Скорость шнека должна синхронизироваться с движением питателя, чтобы гарантировать точное дозирование. При фиксированных условиях: скорость впрыска 2 м/с, температура формы 230 °C и температура цилиндра 600 °C, прочность на разрыв и удлинение улучшаются по мере увеличения скорости шнека. На максимальной испытательной скорости предел прочности достигает 262 МПа (+21% по сравнению с обычным литьем под давлением AZ91D), а относительное удлинение — 5,7% (+63%). Более высокая скорость шнека уменьшает содержание твердых частиц, повышая как прочность, так и пластичность.
2.3 Скорость восстановления винта
Скорость восстановления является ключевым параметром тиксоформования, контролирующим микроструктуру и производительность. При фиксированной скорости впрыска, температуре формы, температуре цилиндра и коэффициенте упаковки испытания показывают, что более низкая скорость восстановления снижает скорость сдвига, увеличивает содержание твердых частиц и способствует агломерации частиц. Увеличение внутренней жидкой фазы уменьшает усадку и турбулентность, снижая пористость. И наоборот, более высокая скорость восстановления приводит к увеличению пористости.
2.4 Ортогональное тестирование оптимального процесса
Ортогональная матрица испытаний была разработана для температуры ствола, скорости шнека и скорости впрыска для оценки реакции на прочность, удлинение и пористость. При 600 °C и 165 об/мин частицы α-Mg приобретают близкую к сферической форму с округлостью >0,85, а эвтектический Mg₁₇Al₁₂ распределяется равномерно. При скорости впрыска 3,5 м/с система XCT регистрирует объем пор менее 10 000 мкм³ с гладкой поверхностью пор, что значительно снижает ухудшение характеристик из-за дефектов отливки.
Девять повторных производственных циклов были завершены в рамках подтвержденного оптимального окна: температура цилиндра 600 °C ±2 °C, скорость шнека 165 об/мин ±5 об/мин, скорость впрыска 3,5 м/с ±0,2 м/с. Предел прочности колеблется в пределах всего ±0,8 МПа. Коэффициенты вариации удлинения и пористости остаются ниже 3%. Размер зерен стабилизируется в пределах от 3,6 мкм до 3,9 мкм при сфероидизации >0,85, что обеспечивает надежный контроль поля сдвига.
Количественная эмпирическая формула связывает предел прочности на разрыв с температурой цилиндра, скоростью шнека и содержанием твердых частиц:σᵦ = 182 + 0,15Т + 0,5n − 12fₛГде σᵦ = предел прочности на разрыв, T = температура ствола, n = скорость шнека, fₛ = твердая фракция.
Утвержденный рецепт поддерживает стабильное массовое производство: время цикла фиксировано на уровне 45 секунд на деталь с выходом продукции выше 98%.
3. Ключевые выводы
- В оптимизированном окне: температура впрыска 600 °C ±5 °C, скорость шнека 165 об/мин, скорость впрыска 3,5 м/с корпус электронного привода AZ91D достигает прочности на разрыв 261,7 МПа ±0,8 МПа и удлинения 5,7 ±0,15 %, что означает улучшение на 27 % и 63 % по сравнению с обычным литьем под давлением. При высоком сдвиге образуются стабильные мелкие зерна α-Mg (3,6–3,9 мкм) и равномерно распределенная эвтектика Mg₁₇Al₁₂, что является основной причиной улучшения механических характеристик.
- Симметричные двойные затворы в сочетании с горячеканальным каналом, работающим при температуре 600 °C, сокращают путь расплава на 30 % и обеспечивают время заполнения 418,4 мс. Равномерное распределение температуры исключает неполное заполнение и дефекты холодного закрытия, характерные для глубоких тонкостенных полостей. Наша 3D-модель пористости XCT подтверждает нелинейную корреляцию между скоростью восстановления и сфероидизацией частиц; пористость резко падает, когда скорость восстановления падает ниже 140 об/мин.
- Были выяснены связанные взаимодействия температуры цилиндра, скорости шнека и фракции твердого вещества с производительностью компонентов, а также создана модель прогнозируемой прочности σᵦ = 182 + 0,15T + 0,5n − 12fₛ для технологического проектирования.
Вопрос: Механические характеристики по сравнению со стандартным литьем под давлением?
А:Наш оптимизированный полутвердый корпус AZ91D обеспечивает прочность на разрыв 261,7 МПа и удлинение 5,7 %, прочность + 27 % и удлинение + 63 % по сравнению с обычным литьем под давлением, что идеально подходит для динамических нагрузок электромобилей.
Вопрос: Стабильность массового производства, время цикла и доходность?
А:Отличная повторяемость: допуск по прочности ±0,8 МПа, CV удлинения и пористости <3%. Стабильный цикл: 45 с/шт, выход>98%. XCT-контроль обеспечивает низкую пористость.
Вопрос: Тонкостенные возможности и максимальный размер детали?
А:Минимальная толщина стенки 3,5 мм, подходит для тонких срезов средней толщины 1 мм. Проверенный размер детали: 566,8×384,3×384,3 мм. Нестандартные размеры принимаются после рассмотрения чертежа.
Вопрос: Как вы контролируете пористость, холодные затворы и складки?
А:Симметричный горячеканальный канал с двумя затворами (600 ℃) сокращает путь потока на 30 %, а также обеспечивает вакуумную вентиляцию и перелив. Мониторинг пористости XCT подавляет газовые дефекты и трещины.
Вопрос: Поддерживаете ли вы изготовление нестандартных корпусов двигателей и запуск прототипов?
А:Да. Мы предлагаем легкие магниевые корпуса электронных приводов по индивидуальному заказу, включая выборку прототипов, проверку небольшими партиями и массовое производство с индивидуальными параметрами процесса.
Свяжитесь с нами
Готовы найти прецизионные детали, обработанные на станках с ЧПУ, для вашего проекта? Свяжитесь с нами сегодня.
📄 Запросить технический паспорт
Свяжитесь с нами →📞 Поговорите с нашей командой инженеров
Свяжитесь с нами →🔗 Ознакомьтесь с нашими индивидуальными решениями для аккумуляторов
Просмотреть продукты →Компания Dongguan A&S Power Technology Co., Limited.
315 PING 'AN AVENUE, УЛИЦА ПИНХУ, РАЙОН ЛОНГАНГ,
ГОРОД ШЭНЬЧЖЭНЬ, ПРОВИНЦИЯ ГУАНДУН
📞 +86 18688963321
✉ samuel@chnzhongzhu.com
Оставайтесь заряженными. Оставайтесь на связи.


Распространенные дефекты литых компонентов и профилактические решения


For more questions please
contact us

+86 9273 0983 032


3rd Floor, Building 5, Koch Group, Hangzhou, China