
قالب گیری تزریقی نیمه جامد از آلیاژ منیزیم AZ91D برای محفظه های سبک وزن EV E-Drive
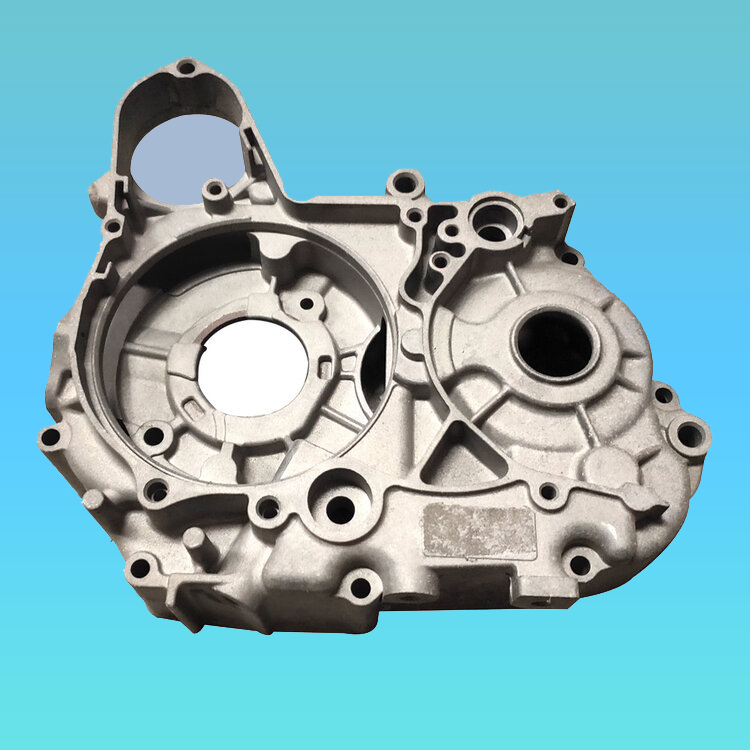
به دلیل تقاضای سبک وزن خودرو، نیمه جامدقالب گیری تزریقیآلیاژهای منیزیم به عنوان یک راه حل هسته ای به شکل شبکه برای سیستم های محرک الکتریکی با انرژی جدید برجسته است. این کار اثرات جفت دمای بشکه، سرعت پیچ و کسر جامد را بررسی میکند. از طریق بهینهسازی مشارکتی چند پارامتری، ما به ارتقای عملکردی بزرگ برای محفظههای درایو الکترونیکی AZ91D دست یابیم: افزایش استحکام کششی27 درصد بیشتر و ازدیاد طول 63 درصد بیشتردر مقایسه با معمولیدایکستینگ
نوآوریهایی از جمله گیتهای تزریق دوگانه و سیستم راهاندازی ترکیبی با دونده گرم، مشکلات پر کردن قطعات ریختهگری دیواره نازک را با موفقیت حل میکنند. ما همچنین یک مدل کمی تخلخل سه بعدی بر اساس XCT (توموگرافی کامپیوتری اشعه ایکس) ایجاد کردیم، که رابطه غیرخطی بین سرعت بازیابی پیچ و کروی شدن ذرات جامد را آشکار می کند. این یافته ها پایه محکمی برای استقرار در مقیاس بزرگ آلیاژهای منیزیم در سیستم های محرک الکتریکی ایجاد می کند.
آلیاژ منیزیم، با چگالی تنها 1.74 گرم بر سانتی متر مکعب، سبک ترین فلز ساختاری موجود است. استحکام ویژه آن (استحکام کششی / چگالی) به 1.5 برابر آلیاژ آلومینیوم و 2.3 برابر فولاد می رسد. با این حال، جداسازی شدید دندریت در ریخته گری سنتی معمولاً ازدیاد طول ریخته گری منیزیم را به زیر 4٪ محدود می کند که از پذیرش گسترده تر در محفظه های درایو الکترونیکی با بارگذاری دینامیکی جلوگیری می کند. قالبگیری تزریقی نیمه جامد به کروی شدن فاز اولیه ناشی از برش، تولید دانههای کوچکتر از 5 میکرومتر و شکستن محدودیتهای عملکرد ریختهگری کلاسیک را میدهد. بیشتر تحقیقات موجود بر آماده سازی دوغاب برای ریخته گری مجدد متمرکز است، در حالی که مشخصات فرآیند استاندارد شده برای سازه های مسکن پیچیده درایو الکترونیکی کمیاب است. با استفاده از آلیاژ منیزیم AZ91D به عنوان ماده آزمایش، آزمایشهای فرآیند متعامد برای ایجاد همبستگیهای کمی بین خواص مکانیکی و پارامترهای کلیدی انجام شد: دمای بشکه، سرعت تزریق و سرعت چرخش پیچ.
در مقایسه با تیکسوفرمینگ معمولی، این فرآیند تولید شمش جداگانه و گرمایش مجدد را حذف می کند. کروی شدن به طور مستقیم از طریق برش پیچ محقق می شود. گلوله های منیزیم (1.2 میلی متر × 1.2 میلی متر × 4 میلی متر) در معرض حرارت الکتریکی (580-630 درجه سانتی گراد) و برش پیچ (100-165 دور در دقیقه) در داخل بشکه قرار می گیرند. دندریتهای اولیه α-Mg به ذرات کروی میشکنند و بخش جامد را میتوان دقیقاً با دما تنظیم کرد: تقریباً 26٪ در 580 درجه سانتیگراد و تقریباً کاملاً مایع در 630 درجه سانتیگراد. در حین تزریق، مذاب با سرعت 3 تا 5 متر بر ثانیه - تقریباً 10 برابر سرعت قالب گیری تزریق پلاستیک استاندارد - ارائه می شود که امکان پر کردن سریع بخش های جدار نازک با ضخامت دیواره متوسط 1 میلی متر را فراهم می کند.
1. طراحی سیستم دروازه وقالب-شبیه سازی جریان
محفظه درایو الکترونیکی منیزیمی هدف دارای ابعاد کلی 566.8 میلی متر × 384.3 × 384.3 میلی متر، حداقل ضخامت دیواره 3.5 میلی متر و وزن خالی 6.7 کیلوگرم است. گلوله های منیزیم AZ91D بر روی دستگاه تزریق منیزیم نیمه جامد Yizumi UN3200MGⅡ پردازش می شوند.

برای تطبیق با هندسه حفره عمیق و دیواره نازک آن، یک طرح متقارن دروازه دوگانه و دونده داغ به کار گرفته شد. این طراحی مسیر جریان مذاب را 30 درصد کاهش می دهد. دونده های داغ در دمای 5±600 درجه سانتیگراد نگهداری می شوند تا از انجماد زودرس جلوگیری شود. شبیهسازی جریان قالب تأیید میکند که زمان پر شدن به 418.4 میلیثانیه کاهش مییابد، با بهبودی 22 درصدی در یکنواختی میدان دما.
دو جبهه مذاب به طور همزمان از طریق نازل های داغ به سمت فلنج محفظه پیش می روند و به شکل V در امتداد دیواره های جانبی همگرا می شوند. کنسانتره گاز محبوس شده شبیه سازی شده در نزدیکی ریشه دنده های بالایی. مناطق دیوار نازک تقریباً در دمای 595 درجه سانتیگراد باقی می مانند در حالی که فلنج های ضخیم تر نزدیک به 590 درجه سانتیگراد با اختلاف دما کمتر از 5 درجه سانتیگراد قرار دارند. پر کردن سریع از یخ زدگی زودرس در مقاطع نازک جلوگیری می کند، در حالی که دمای کمی پایین تر در بخش های سنگین تخلخل انقباض را کاهش می دهد. این دو جریان در بالا با هم ادغام می شوند و یک خط کشباف ظریف را تشکیل می دهند. حجم گاز محبوس شده به لطف تهویه خلاء بهینه و سرریزها تنها به 0.2 mm³ محدود شده است.
2. توسعه پارامتر فرآیند تزریق
متغیرهای اصلی فرآیند شامل دمای شکلدهی، سرعت پیچ و سرعت بازیابی پیچ هستند. گلوله های منیزیم خام (1.2 میلی متر × 1.2 میلی متر × 4 میلی متر) از منیزیم Baowu حرارت داده می شوند و در داخل بشکه برش داده می شوند تا به حالت نیمه جامد برسند، سپس در قالبی که در دمای 200 درجه سانتی گراد نگهداری می شود، تزریق می شوند. با سرعت پیچ ثابت در 100 دور در دقیقه و سرعت تزریق در 3 متر بر ثانیه، آزمایشها در دماهای تزریق مختلف انجام شد. دمای تزریق خیلی پایین باعث ایجاد خطوط بافتنی و پر شدن ناقص می شود. در تولید، سرعت تزریق باید با توجه به درجه آلیاژ و هندسه قطعه تنظیم شود: سرعت های بالاتر معمولا برای دیوارهای نازک مورد نیاز است، در حالی که تزریق کندتر مناسب بخش های ضخیم است. سرعت جریان بیش از حد بالا همچنین ممکن است پر شدن آرام را مختل کند و باعث ایجاد تلاطم شود و تخلخل را به سمت بالا بکشد.
2.1 دمای شکل دهی
کنترل دما مناطق بشکه، دمای خروجی نازل و دمای قالب را پوشش می دهد. شرایط بشکه و نازل کیفیت دوغاب را تعیین میکند، در حالی که دمای قالب بر رفتار پر کردن و خنکسازی حاکم است.
2.1.1 دمای بشکه
بشکه ها از چندین ناحیه گرمایش مستقل برای پیش گرم کردن، ذوب و نگهداری تشکیل شده اند. کسر جامد برای آلیاژهای مختلف منیزیم در دماهای یکسان کمی متفاوت است، بنابراین تنظیمات بشکه باید سفارشی شود. ضخامت دیوار و طرح قالب نیز ملاحظات مهمی هستند. حفرههای دیواره نازک مقاومت جریان بالا و پنجرههای خنککننده کوتاه در دسترس را ایجاد میکنند که برای حفظ سیالیت به دمای بشکه نسبتاً بالاتری نیاز دارند. برای قطعات با دیواره ضخیم، دمای بشکه را می توان کاهش داد. هندسه های پیچیده یا دوندگان طولانی نیاز به سرعت تزریق بالا برای پر شدن کامل دارند. تجزیه و تحلیل متالوگرافیک ریختهگریهای تولید شده در دمای 580 درجه سانتیگراد و 600 درجه سانتیگراد، ریزساختارهایی را نشان میدهد که با قالبهای ریختهگری سنتی منیزیم، عمدتا α-Mg و Mg17Al12 بین فلزی، با Al و Zn محلول جزئی قابل مقایسه است. دمای بشکه تأثیر محدودی بر ساختار فاز نشان می دهد، اما دمای بالاتر سیالیت را بهبود می بخشد و کسر جامد را کاهش می دهد. دمای بشکه ذکر شده در اینجا به طور خاص به دمای منطقه ذوب اشاره دارد که دوغاب نیمه جامد همگن را تضمین می کند و گیر افتادن گاز را به حداقل می رساند. تجزیه و تحلیل XRD تأیید می کند که آلیاژ عمدتاً از ماتریس α- منیزیم و فازهای بین فلزی β-Mg17Al12 تشکیل شده است.

2.1.2 دمای نازل
دمای پایدار نازل برای کیفیت ثابت حیاتی است. نوسانات زیاد دما باعث ایجاد خطوط بافتنی، فلاش و چسبندگی می شود. گرمای بیش از حد باعث چکیدن می شود. گرمای کم فشار تخلیه را افزایش می دهد، جریان برگشتی را افزایش می دهد و اندازه گیری شات را بی ثبات می کند. آزمایشهای کششی به دنبال GB/T13822-2017 انجام میشوند که بر روی دستگاه تست خستگی سروو الکتروهیدرولیک (LF5105) با نرخ کرنش 2.5 میلیمتر در دقیقه انجام میشود. قدرت تسلیم و ازدیاد طول با دمای تزریق افزایش می یابد. بهترین اندازه دانه متوسط 4 میکرومتر در دمای 600 درجه سانتیگراد به دست می آید که باعث می شود 600 درجه سانتیگراد ± 5 درجه سانتیگراد پنجره تزریق توصیه شده برای این محفظه باشد. بازرسی XCT تفاوت های فاحش را نشان می دهد: بیش از 20000 منافذ در دمای 640 درجه سانتی گراد و تقریباً 12000 منافذ در دمای 620 درجه سانتی گراد. منافذی که در دمای 590 درجه سانتیگراد تشکیل شده اند، نسبت ابعاد بالا و حداکثر حجم منافذ 21064 میکرومتر مربع را نشان می دهند که به شدت قدرت تسلیم و شکل پذیری را کاهش می دهد. سطوح شکستگی وجههای شکننده و برآمدگیهای پارگی انعطافپذیر را نشان میدهند که نشاندهنده حالت شکستگی ترکیبی است. تخلخل نه تنها توسط پارامترهای تزریق، بلکه توسط تهویه قالب، راه اندازی خلاء و طراحی سرریز کنترل می شود که نیاز به تنظیم تکراری دارد.

2.1.3 دمای قالب
تفاوت دما بین دوغاب نیمه جامد و قالب به شدت بر شکل گیری تأثیر می گذارد. تفاوت زیاد باعث تسریع خنکشدن و پالایش دانهها میشود، با این حال برای قطعاتی که ضخامت دیوارهشان به طور متوسط تنها ۱ میلیمتر است، انجماد سریع گاز را به دام میاندازد و منافذ ایجاد میکند. دمای پایین قالب نیز باعث سرد شدن ناهموار، تاب خوردگی و ترک می شود. دمای بیش از حد بالای قالب خنک شدن را کند می کند و دانه ها را درشت می کند. دمای قالب معمولی برای این فرآیند نیمه جامد از 180 درجه سانتیگراد تا 250 درجه سانتیگراد متغیر است.
2.2 سرعت چرخش پیچ
برش زیاد از پیچ بشکه، پالایش دندریت اولیه و رشد دانه های کروی را کنترل می کند. بالاتر از یک آستانه برشی بحرانی، دانه های اولیه مستقیماً به مورفولوژی کروی تبدیل می شوند. هم زدن بیشتر باعث افزایش کروی شدن، کاهش اندازه ذرات جامد و بهبود گردی می شود. سرعت پیچ باید با حرکت فیدر هماهنگ شود تا دوز دقیق را تضمین کند. تحت شرایط ثابت: سرعت تزریق 2 متر بر ثانیه، دمای قالب 230 درجه سانتی گراد و دمای بشکه 600 درجه سانتی گراد، استحکام کششی و ازدیاد طول هر دو با افزایش سرعت پیچ بهبود می یابند. در حداکثر سرعت آزمایش شده، استحکام کششی به 262 مگاپاسکال می رسد (+21٪ در مقایسه با دایکست معمولی AZ91D)، و ازدیاد طول به 5.7٪ (+63٪) می رسد. سرعت بالاتر پیچ، کسر جامد را کاهش می دهد و هم استحکام و هم شکل پذیری را افزایش می دهد.
2.3 سرعت بازیابی پیچ
سرعت بازیابی یک پارامتر کلیدی تیکسومولدینگ است که ریزساختار و عملکرد را کنترل می کند. با قفل شدن سرعت تزریق، دمای قالب، دمای بشکه و نسبت بستهبندی، آزمایشها نشان میدهند که سرعت بازیابی پایینتر نرخ برش را کاهش میدهد، کسر جامد را افزایش میدهد و تراکم ذرات را تشویق میکند. افزایش فاز مایع داخلی باعث کاهش انقباض و آشفتگی می شود و تخلخل را کاهش می دهد. برعکس، سرعت بازیابی بالاتر تخلخل را به سمت بالا هدایت می کند.
2.4 تست متعامد برای فرآیند بهینه
یک ماتریس آزمایش متعامد برای دمای بشکه، سرعت پیچ و سرعت تزریق برای ارزیابی پاسخها در استحکام، ازدیاد طول و تخلخل طراحی شد. در دمای 600 درجه سانتیگراد و 165 دور در دقیقه، ذرات α-Mg به هندسه نزدیک به کروی با گردی > 0.85 دست می یابند و یوتکتیک Mg17Al12 به طور مساوی پراکنده می شود. با سرعت تزریق 3.5 متر بر ثانیه، XCT حجم منافذ زیر 10000 میکرومتر مکعب را با سطوح منافذ صاف ثبت میکند، که تا حد زیادی کاهش عملکرد ناشی از عیوب ریختهگری را کاهش میدهد.
نه دوره تولید مکرر تحت پنجره بهینه معتبر تکمیل شد: دمای بشکه 2±600 درجه سانتی گراد، سرعت پیچ 5±165 دور در دقیقه، سرعت تزریق 0.2 ± 3.5 متر بر ثانیه. استحکام کششی تنها در 0.8 ± مگاپاسکال در نوسان است. ضرایب تغییرات برای ازدیاد طول و تخلخل زیر 3٪ باقی می ماند. اندازه دانه بین 3.6 میکرومتر و 3.9 میکرومتر با کروی شدن > 0.85 تثبیت می شود و کنترل میدان برشی قابل اعتماد را اثبات می کند.
یک فرمول تجربی کمی، استحکام کششی نهایی را به دمای بشکه، سرعت پیچ و کسر جامد مرتبط میکند:σᵦ = 182 + 0.15T + 0.5n - 12fₛجایی که σᵦ = استحکام کششی نهایی، T = دمای بشکه، n = سرعت پیچ، fₛ = کسر جامد.
دستور العمل معتبر از تولید انبوه پایدار پشتیبانی می کند: زمان چرخه ثابت در 45 ثانیه در هر قطعه با بازده تولید بالای 98٪.
3. نتیجه گیری های کلیدی
- تحت پنجره بهینه شده: دمای تزریق 5±600 درجه سانتی گراد، سرعت پیچ 165 دور در دقیقه، سرعت تزریق 3.5 متر بر ثانیه، محفظه درایو الکترونیکی AZ91D به استحکام کششی 261.7 مگاپاسکال ± 0.8 مگاپاسکال و ازدیاد طول 5.7 ± 5.7 ± 0.15 درصد و بهبود متعارف 2 درصد افزایش یافته است. ریخته گری برش زیاد دانههای α-Mg ریز و پایدار (3.6-3.9 میکرومتر) و یوتکتیک Mg17Al12 با توزیع یکنواخت تولید میکند که علت اصلی افزایش عملکرد مکانیکی است.
- گیتهای دوگانه متقارن همراه با دونده داغ 600 درجه سانتیگراد، مسیر مذاب را تا 30 درصد کوتاه میکنند و زمان پر شدن 418.4 میلیثانیه را ارائه میدهند. توزیع یکنواخت دما عیوب پر شدن ناقص و بسته شدن سرد را که در حفره های عمیق دیواره نازک رایج است از بین می برد. مدل تخلخل سه بعدی XCT ما یک همبستگی غیرخطی بین سرعت بازیابی و کروی شدن ذرات را تایید می کند. هنگامی که سرعت بازیابی به کمتر از 140 دور در دقیقه می رسد، تخلخل به شدت کاهش می یابد.
- فعل و انفعالات جفت شده دمای بشکه، سرعت پیچ و کسر جامد بر روی عملکرد جزء روشن شده است، و مدل قدرت پیش بینی σᵦ = 182 + 0.15T + 0.5n - 12fₛ برای مهندسی فرآیند ایجاد شده است.
س: عملکرد مکانیکی در مقابل ریخته گری استاندارد؟
الف:محفظه نیمه جامد AZ91D ما به استحکام کششی 261.7 مگاپاسکال و ازدیاد طول 5.7 درصد، +27 درصد استحکام و 63 درصد کشیدگی نسبت به ریخته گری معمولی دست می یابد که برای بارهای EV دینامیکی ایده آل است.
س: ثبات تولید انبوه، زمان چرخه و بازده؟
الف:تکرارپذیری عالی: تحمل مقاومت ± 0.8 مگاپاسکال، CV ازدیاد طول و تخلخل <3%. چرخه پایدار: 45 s/pc، بازده - 98٪. بازرسی XCT تخلخل کم را تضمین می کند.
س: قابلیت دیوار نازک و حداکثر اندازه قطعه؟
الف:حداقل دیوار 3.5 میلی متر، مناسب برای مقاطع نازک متوسط 1 میلی متر. اندازه قطعه ثابت شده: 566.8 × 384.3 × 384.3 میلی متر. ابعاد سفارشی پس از بررسی نقشه پذیرفته می شود.
س: چگونه تخلخل، بسته های سرد و خطوط بافتنی را کنترل می کنید؟
الف:دونده گرم متقارن دو دروازه (600 ℃) مسیر جریان را تا 30٪ کوتاه می کند به علاوه تهویه خلاء و سرریز. نظارت بر تخلخل XCT عیوب گاز و خطوط بافتنی را سرکوب می کند.
س: آیا از محفظه موتور سفارشی و اجرای نمونه اولیه پشتیبانی می کنید؟
الف:بله. ما محفظههای درایو الکترونیکی منیزیمی سبک سفارشی، از جمله نمونهبرداری نمونه اولیه، اعتبارسنجی دستهای کوچک و تولید انبوه با پارامترهای فرآیندی متناسب را ارائه میکنیم.
تماس بگیرید
آیا آماده هستید تا قطعات ماشینکاری دقیق CNC را برای پروژه خود تهیه کنید؟ امروز با ما تماس بگیرید.
📄 برگه اطلاعات فنی را درخواست کنید
تماس با ما →📞 با تیم مهندسی ما صحبت کنید
تماس بگیرید →🔗 راه حل های باتری سفارشی ما را مرور کنید
مشاهده محصولات →Dongguan A&S Power Technology Co., Limited.
315 PING 'AN AVENUE, PINGHU STREET, LONGGANG District,
شهر شنژن، استان گوانگدونگ
📞 18688963321 +86
✉ samuel@chnzhongzhu.com
شارژ بمان. متصل بمانید.


عیوب رایج اجزای دایکاست و راه حل های پیشگیرانه


For more questions please
contact us

+86 9273 0983 032


3rd Floor, Building 5, Koch Group, Hangzhou, China