
Moldagem por injeção semissólida de liga de magnésio AZ91D para caixas leves de EV E-Drive
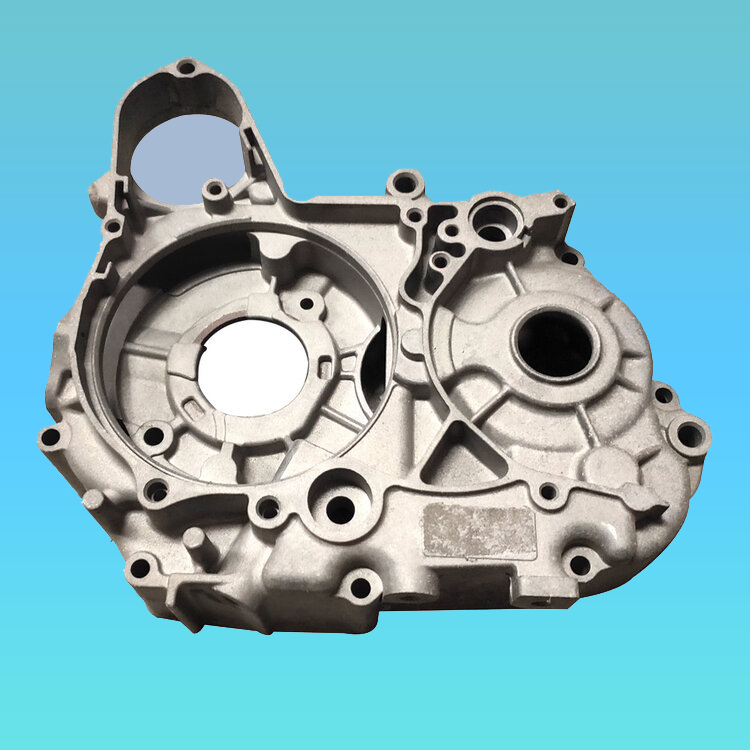
Impulsionado pelas demandas de leveza automotiva, semissólidomoldagem por injeçãode ligas de magnésio se destaca como uma solução central em formato quase líquido para sistemas de acionamento elétrico de novas energias. Este trabalho investiga os efeitos acoplados da temperatura do barril, velocidade da rosca e fração sólida. Através da otimização colaborativa multiparâmetro, alcançamos uma grande atualização de desempenho para as caixas do e-drive AZ91D: aumento da resistência à tração27% maior e alongamento 63% maiorem comparação com o convencionalfundição sob pressão.
Inovações, incluindo comportas de injeção dupla e um sistema combinado de comportas de câmara quente, resolvem com sucesso as dificuldades de enchimento de peças fundidas de paredes finas. Também estabelecemos um modelo de quantificação de porosidade 3D baseado em XCT (tomografia computadorizada de raios X), revelando a relação não linear entre a velocidade de recuperação do parafuso e a esferoidização de partículas sólidas. Essas descobertas estabelecem uma base sólida para a implantação em larga escala de ligas de magnésio em sistemas de acionamento elétrico.
A liga de magnésio, com densidade de apenas 1,74 g/cm³, é o metal estrutural mais leve disponível. Sua resistência específica (resistência à tração/densidade) chega a 1,5 vezes a da liga de alumínio e 2,3 vezes a do aço. No entanto, a segregação severa de dendritos na fundição sob pressão tradicional geralmente restringe o alongamento das peças fundidas de magnésio a menos de 4%, o que impede uma adoção mais ampla em caixas de e-drive com carga dinâmica. A moldagem por injeção semissólida atinge a esferoidização da fase primária induzida por cisalhamento, produzindo grãos menores que 5 μm e rompendo os limites clássicos de desempenho de fundição. A maioria das pesquisas existentes concentra-se na preparação de lama para reofundição, enquanto as especificações de processo padronizadas adaptadas para estruturas complexas de alojamento de e-drive permanecem escassas. Usando a liga de magnésio AZ91D como material de teste, foram realizados testes de processo ortogonal para construir correlações quantitativas entre propriedades mecânicas e parâmetros-chave: temperatura do cilindro, velocidade de injeção e velocidade de rotação da rosca.
Comparado com a tixoformação convencional, este processo elimina a fabricação separada de tarugos e o reaquecimento. A esferoidização é realizada diretamente por meio de cisalhamento de parafuso. Pelotas de magnésio (1,2 mm × 1,2 mm × 4 mm) são submetidas a aquecimento elétrico (580–630 °C) e cisalhamento de parafuso (100–165 rpm) dentro do cilindro. Os dendritos primários de α-Mg se quebram em partículas esféricas, e a fração sólida pode ser ajustada com precisão pela temperatura: aproximadamente 26% a 580 °C e quase totalmente líquida a 630 °C. Durante a injeção, o material fundido é fornecido a 3–5 m/s — aproximadamente 10x a velocidade da moldagem por injeção de plástico padrão — permitindo o preenchimento rápido de seções de parede fina com uma espessura média de parede de 1 mm.
1. Projeto e sistema de portãoMofo-Simulação de fluxo
A caixa do e-drive de magnésio apresenta dimensões gerais de 566,8 mm × 384,3 mm × 384,3 mm, uma espessura de parede mínima de 3,5 mm e um peso bruto de 6,7 kg. Os pellets de magnésio AZ91D são processados em uma máquina de injeção de magnésio semissólido Yizumi UN3200MGⅡ.

Para acomodar sua geometria de cavidade profunda e parede fina, foi adotado um layout simétrico de porta dupla e câmara quente. Este projeto reduz o caminho do fluxo de fusão em 30%. As câmaras quentes são mantidas a 600 °C ±5 °C para evitar solidificação prematura. A simulação do fluxo do molde confirma que o tempo de enchimento foi reduzido para 418,4 ms, com uma melhoria de 22% na uniformidade do campo de temperatura.
As duas frentes de fusão avançam simultaneamente através de bicos quentes em direção ao flange da carcaça, convergindo em formato de V ao longo das paredes laterais. O gás aprisionado simulado concentra-se perto da raiz das costelas superiores. As zonas de parede fina permanecem a aproximadamente 595 °C, enquanto os flanges mais grossos ficam perto de 590 °C, com uma diferença de temperatura abaixo de 5 °C. O enchimento rápido evita o congelamento prematuro em seções finas, enquanto temperaturas ligeiramente mais baixas em seções pesadas reduzem a porosidade de contração. As duas correntes se fundem na parte superior e formam uma linha fina de malha. O volume de gás retido é limitado a apenas 0,2 mm³, graças à ventilação de vácuo otimizada e aos canais de transbordamento.
2. Desenvolvimento de parâmetros do processo de injeção
As principais variáveis do processo incluem temperatura de formação, velocidade da rosca e velocidade de recuperação da rosca. Pellets de magnésio bruto (1,2 mm × 1,2 mm × 4 mm) da Baowu Magnesium são aquecidos e cortados dentro do barril para atingir o estado semissólido e, em seguida, injetados em um molde mantido a 200 °C. Com a velocidade da rosca fixada em 100 rpm e a velocidade de injeção em 3 m/s, os testes foram realizados em diferentes temperaturas de injeção. A temperatura de injeção muito baixa provoca linhas de malha e enchimento incompleto. Na produção, a velocidade de injeção deve ser ajustada de acordo com o tipo de liga e a geometria da peça: geralmente são necessárias velocidades mais altas para paredes finas, enquanto a injeção mais lenta é adequada para seções espessas. Velocidade de fluxo excessivamente alta também pode perturbar o enchimento laminar e induzir turbulência, empurrando a porosidade para cima.
2.1 Temperatura de Formação
O controle de temperatura abrange as zonas do cilindro, a temperatura de saída do bico e a temperatura do molde. As condições do barril e do bico determinam a qualidade da pasta, enquanto a temperatura do molde governa o comportamento de enchimento e resfriamento.
2.1.1 Temperatura do Barril
Os barris consistem em múltiplas zonas de aquecimento independentes para pré-aquecimento, fusão e retenção. A fração sólida varia ligeiramente para diferentes ligas de magnésio em temperaturas idênticas, portanto as configurações do barril devem ser personalizadas. A espessura da parede e o layout do molde também são considerações críticas. Cavidades de parede fina impõem alta resistência ao fluxo e janelas de resfriamento disponíveis curtas, exigindo temperaturas do cilindro moderadamente mais altas para preservar a fluidez. Para peças com paredes espessas, as temperaturas do cilindro podem ser reduzidas. Geometrias complexas ou canais longos exigem velocidade de injeção elevada para preenchimento completo. A análise metalográfica de peças fundidas produzidas a 580 °C e 600 °C mostra microestruturas comparáveis às peças fundidas tradicionais de magnésio, principalmente α-Mg e Mg₁₇Al₁₂ intermetálico, com menor quantidade de Al e Zn dissolvidos. A temperatura do barril mostra impacto limitado na constituição da fase, mas uma temperatura mais alta melhora a fluidez e reduz a fração sólida. A temperatura do barril aqui citada refere-se especificamente à temperatura da zona de fusão, garantindo uma pasta semissólida homogênea e minimizando o aprisionamento de gás. A análise XRD confirma que a liga consiste principalmente em matriz α-Mg e fases intermetálicas β-Mg₁₇Al₁₂.

2.1.2 Temperatura do Bocal
A temperatura estável do bico é fundamental para uma qualidade consistente. Grandes flutuações de temperatura causam linhas de malha, brilho e aderência. O superaquecimento provoca gotejamento; o subaquecimento aumenta a pressão de descarga, aumenta o refluxo e desestabiliza a medição do disparo. Os testes de tração seguem GB/T13822-2017, realizados em um servo testador de fadiga eletro-hidráulico (LF5105) a uma taxa de deformação de 2,5 mm/min. A resistência ao escoamento e o alongamento aumentam com a temperatura de injeção. O tamanho médio de grão mais fino de 4 μm é alcançado a 600 °C, tornando 600 °C ±5 °C a janela de injeção recomendada para este invólucro. A inspeção XCT revela diferenças marcantes: mais de 20.000 poros a 640 °C e aproximadamente 12.000 poros a 620 °C. Os poros formados a 590 °C apresentam altas proporções e um volume máximo de poros de 21.064 μm³, degradando severamente a resistência ao escoamento e a ductilidade. As superfícies de fratura apresentam facetas frágeis mistas e cristas dúcteis, indicando um modo de fratura combinado. A porosidade é governada não apenas pelos parâmetros de injeção, mas também pela ventilação do molde, configuração do vácuo e projeto de transbordamento, exigindo ajuste iterativo.

2.1.3 Temperatura do Molde
O diferencial de temperatura entre a pasta semissólida e o mofo impacta fortemente a formação. Uma grande diferença acelera o resfriamento e refina os grãos, mas para peças com espessura média de parede de apenas 1 mm, a solidificação rápida retém gases e cria poros. A baixa temperatura do molde também causa resfriamento irregular, empenamento e rachaduras. A temperatura excessivamente alta do molde retarda o resfriamento e torna os grãos mais grossos. A temperatura típica do molde para este processo semissólido varia de 180 °C a 250 °C.
2.2 Velocidade de rotação do parafuso
O alto cisalhamento do parafuso cilíndrico controla o refinamento do dendrito primário e o crescimento de grãos esféricos. Acima de um limite crítico de cisalhamento, os grãos primários desenvolvem-se diretamente em morfologia esférica. Maior agitação promove a esferoidização, reduz o tamanho das partículas sólidas e melhora a circularidade. A velocidade da rosca deve ser sincronizada com o movimento do alimentador para garantir uma dosagem precisa. Sob condições fixas: velocidade de injeção 2 m/s, temperatura do molde 230 °C e temperatura do cilindro 600 °C, a resistência à tração e o alongamento melhoram à medida que a velocidade da rosca aumenta. Na velocidade máxima testada, a resistência à tração atinge 262 MPa (+21% vs. AZ91D fundido sob pressão convencional) e o alongamento atinge 5,7% (+63%). A maior velocidade da rosca reduz a fração sólida, aumentando a resistência e a ductilidade.
2.3 Velocidade de recuperação do parafuso
A velocidade de recuperação é um parâmetro chave da tixomoldagem que controla a microestrutura e o desempenho. Com a velocidade de injeção, a temperatura do molde, a temperatura do cilindro e a taxa de empacotamento bloqueadas, os testes demonstram que uma velocidade de recuperação mais baixa reduz a taxa de cisalhamento, aumenta a fração sólida e estimula a aglomeração de partículas. O aumento da fase líquida interna reduz o encolhimento e a turbulência, diminuindo a porosidade. Por outro lado, uma maior velocidade de recuperação aumenta a porosidade.
2.4 Teste Ortogonal para Processo Ideal
Uma matriz de teste ortogonal foi projetada para temperatura do cilindro, velocidade da rosca e velocidade de injeção para avaliar respostas em resistência, alongamento e porosidade. A 600 °C e 165 rpm, as partículas de α-Mg atingem uma geometria quase esférica com circularidade >0,85, e o Mg₁₇Al₁₂ eutético é disperso uniformemente. A uma velocidade de injeção de 3,5 m/s, o XCT registra volumes de poros abaixo de 10.000 μm³ com superfícies de poros lisas, mitigando bastante a degradação do desempenho causada por defeitos de fundição.
Nove execuções de produção repetidas foram concluídas sob a janela ideal validada: temperatura do barril 600 °C ±2 °C, velocidade da rosca 165 rpm ±5 rpm, velocidade de injeção 3,5 m/s ±0,2 m/s. A resistência à tração flutua em apenas ±0,8 MPa. Os coeficientes de variação para alongamento e porosidade ficam abaixo de 3%. O tamanho do grão estabiliza entre 3,6 μm e 3,9 μm com esferoidização> 0,85, provando controle confiável do campo de cisalhamento.
Uma fórmula empírica quantitativa relaciona a resistência à tração final à temperatura do cilindro, velocidade da rosca e fração sólida:σᵦ = 182 + 0,15T + 0,5n − 12fₛOnde σᵦ = resistência à tração final, T = temperatura do barril, n = velocidade da rosca, fₛ = fração sólida.
A receita validada suporta uma produção em massa estável: tempo de ciclo fixado em 45 segundos por peça com rendimento de produção superior a 98%.
3. Principais conclusões
- Sob a janela otimizada: temperatura de injeção 600 °C ±5 °C, velocidade da rosca 165 rpm, velocidade de injeção 3,5 m/s, a carcaça do e-drive AZ91D atinge resistência à tração de 261,7 MPa ±0,8 MPa e alongamento de 5,7 ±0,15%, marcando melhorias de 27% e 63% em relação à fundição sob pressão convencional. O alto cisalhamento produz grãos de α-Mg finos e estáveis (3,6–3,9 μm) e Mg₁₇Al₁₂ eutético uniformemente distribuído, a causa raiz do melhor desempenho mecânico.
- Portas duplas simétricas combinadas com uma câmara quente de 600 °C reduzem o percurso do fundido em 30% e proporcionam um tempo de preenchimento de 418,4 ms. A distribuição uniforme da temperatura elimina o enchimento incompleto e os defeitos de fechamento a frio comuns em cavidades profundas de paredes finas. Nosso modelo de porosidade 3D XCT confirma uma correlação não linear entre a velocidade de recuperação e a esferoidização das partículas; a porosidade cai drasticamente quando a velocidade de recuperação cai abaixo de 140 rpm.
- As interações acopladas de temperatura do cilindro, velocidade da rosca e fração sólida no desempenho do componente foram esclarecidas, e o modelo de resistência preditiva σᵦ = 182 + 0,15T + 0,5n - 12fₛ é estabelecido para engenharia de processo.
P: Desempenho mecânico versus fundição padrão?
UM:Nosso invólucro semissólido AZ91D otimizado atinge resistência à tração de 261,7 MPa e alongamento de 5,7%, +27% de resistência e +63% de alongamento em relação à fundição sob pressão convencional, ideal para cargas EV dinâmicas.
P: Estabilidade da produção em massa, tempo de ciclo e rendimento?
UM:Excelente repetibilidade: tolerância de resistência ±0,8 MPa, CV de alongamento e porosidade <3%. Ciclo estável: 45 s/pc, rendimento >98%. A inspeção XCT garante baixa porosidade.
P: Capacidade de parede fina e tamanho máximo da peça?
UM:Parede mínima de 3,5 mm, adequada para seções finas com média de 1 mm. Tamanho da peça comprovado: 566,8 × 384,3 × 384,3 mm. Dimensões personalizadas aceitas após revisão do desenho.
P: Como você controla a porosidade, fechamentos a frio e linhas de malha?
UM:A câmara quente simétrica de porta dupla (600 ℃) encurta o caminho do fluxo em 30%, além de ventilação e transbordamento a vácuo. O monitoramento de porosidade XCT suprime defeitos de gás e linhas de malha.
P: Vocês oferecem suporte a carcaças de motor personalizadas e execuções de protótipos?
UM:Sim. Oferecemos caixas de e-drive de magnésio leves e personalizadas, incluindo amostragem de protótipos, validação de pequenos lotes e produção em massa com parâmetros de processo personalizados.
Entre em contato
Pronto para adquirir peças usinadas CNC de precisão para o seu projeto? Contate-nos hoje.
📄 Solicite uma Ficha Técnica
Contate-nos →📞 Fale com nossa equipe de engenharia
Entre em contato →🔗 Navegue por nossas soluções de bateria personalizadas
Ver produtos →Dongguan A&S Power Technology Co., limitada.
315 PING 'AN AVENUE, RUA PINGHU, DISTRITO DE LONGGANG,
CIDADE DE SHENZHEN, PROVÍNCIA DE GUANGDONG
📞 +86 18688963321
✉ samuel@chnzhongzhu.com
Fique carregado. Fique conectado.


Defeitos comuns de componentes fundidos sob pressão e soluções preventivas


For more questions please
contact us

+86 9273 0983 032


3rd Floor, Building 5, Koch Group, Hangzhou, China