
Moldeo por inyección semisólido de aleación de magnesio AZ91D para carcasas ligeras de propulsión eléctrica para vehículos eléctricos
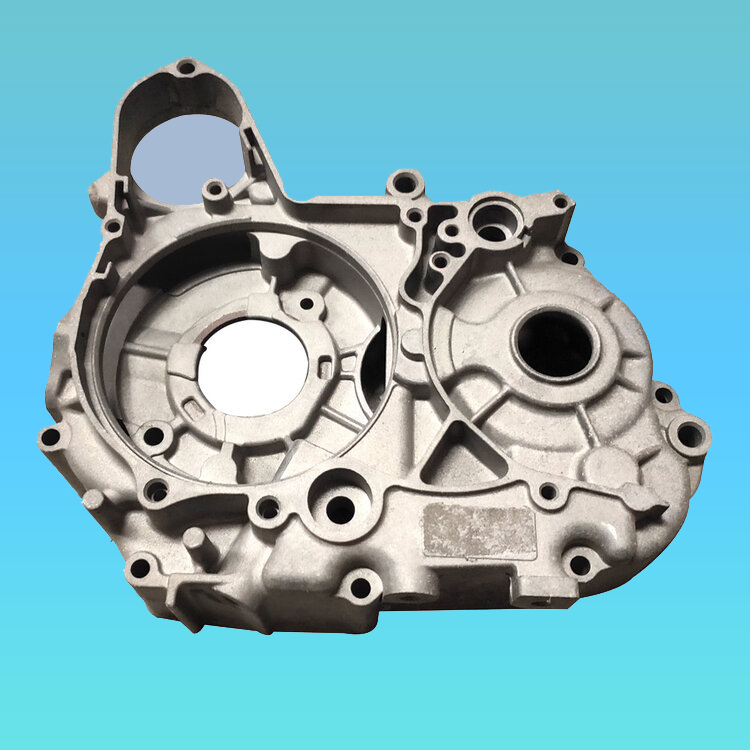
Impulsado por las demandas de aligeramiento del automóvil, semisólidomoldeo por inyecciónde aleaciones de magnesio se destaca como una solución central casi perfecta para sistemas de propulsión eléctrica de nueva energía. Este trabajo investiga los efectos acoplados de la temperatura del cilindro, la velocidad del tornillo y la fracción sólida. A través de la optimización colaborativa de múltiples parámetros, logramos una mejora importante en el rendimiento de las carcasas del e-drive AZ91D: aumento de la resistencia a la tracción27% más y alargamiento hasta un 63% máscomparado con el convencionalfundición a presión.
Las innovaciones que incluyen compuertas de inyección duales y un sistema combinado de compuertas de canal caliente resuelven con éxito las dificultades de llenado de piezas fundidas de paredes delgadas. También establecimos un modelo de cuantificación de porosidad 3D basado en XCT (tomografía computarizada de rayos X), que revela la relación no lineal entre la velocidad de recuperación del tornillo y la esferoidización de partículas sólidas. Estos hallazgos sientan una base sólida para el uso a gran escala de aleaciones de magnesio en sistemas de propulsión eléctrica.
La aleación de magnesio, con una densidad de sólo 1,74 g/cm³, es el metal estructural más ligero disponible. Su resistencia específica (resistencia a la tracción/densidad) alcanza 1,5 veces la de la aleación de aluminio y 2,3 veces la del acero. Sin embargo, la severa segregación de dendritas en la fundición a presión tradicional comúnmente restringe el alargamiento de las piezas fundidas de magnesio por debajo del 4%, lo que impide una adopción más amplia en carcasas de motores eléctricos con carga dinámica. El moldeo por inyección de semisólidos logra una esferoidización de fase primaria inducida por cizallamiento, produciendo granos de menos de 5 μm y superando los límites de rendimiento de fundición clásicos. La mayoría de las investigaciones existentes se centran en la preparación de lodos para reocasting, mientras que las especificaciones de procesos estandarizados adaptadas a estructuras complejas de alojamiento de motores eléctricos siguen siendo escasas. Utilizando la aleación de magnesio AZ91D como material de prueba, se llevaron a cabo pruebas de procesos ortogonales para construir correlaciones cuantitativas entre las propiedades mecánicas y los parámetros clave: temperatura del cilindro, velocidad de inyección y velocidad de rotación del tornillo.
En comparación con el tixoconformado convencional, este proceso elimina la fabricación de palanquillas por separado y el recalentamiento. La esferoidización se realiza directamente mediante cizallamiento de tornillos. Los gránulos de magnesio (1,2 mm × 1,2 mm × 4 mm) se someten a calentamiento eléctrico (580–630 °C) y corte de tornillo (100–165 rpm) dentro del cañón. Las dendritas primarias de α-Mg se rompen en partículas esféricas y la fracción sólida se puede ajustar con precisión según la temperatura: aproximadamente el 26 % a 580 °C y casi completamente líquida a 630 °C. Durante la inyección, la masa fundida se suministra a una velocidad de 3 a 5 m/s (aproximadamente 10 veces la velocidad del moldeo por inyección de plástico estándar), lo que permite un llenado rápido de secciones de paredes delgadas con un espesor de pared promedio de 1 mm.
1. Diseño y sistema de puertasMoho-Simulación de flujo
La carcasa Target de magnesio e-drive presenta unas dimensiones totales de 566,8 mm × 384,3 mm × 384,3 mm, un espesor de pared mínimo de 3,5 mm y un peso en blanco de 6,7 kg. Los gránulos de magnesio AZ91D se procesan en una máquina de inyección de magnesio semisólido Yizumi UN3200MGⅡ.

Para adaptarse a su geometría de cavidad profunda y paredes delgadas, se adoptó un diseño simétrico de doble puerta más canal caliente. Este diseño reduce la ruta del flujo de fusión en un 30%. Los canales calientes se mantienen a 600 °C ±5 °C para evitar una solidificación prematura. La simulación del flujo del molde confirma que el tiempo de llenado se reduce a 418,4 ms, con una mejora del 22 % en la uniformidad del campo de temperatura.
Los dos frentes de fusión avanzan simultáneamente a través de boquillas calientes hacia la brida de la carcasa, convergiendo en forma de V a lo largo de las paredes laterales. Concentraciones de gas atrapadas simuladas cerca de la raíz de las costillas superiores. Las zonas de paredes delgadas se mantienen a aproximadamente 595 °C, mientras que las bridas más gruesas se ubican cerca de 590 °C, con una diferencia de temperatura inferior a 5 °C. El llenado rápido evita la congelación prematura en secciones delgadas, mientras que temperaturas ligeramente más bajas en secciones pesadas reducen la porosidad por contracción. Las dos corrientes se fusionan en la parte superior y forman una línea fina. El volumen de gas atrapado está limitado a solo 0,2 mm³, gracias a la ventilación de vacío optimizada y a los canales de rebose.
2. Desarrollo de parámetros del proceso de inyección
Las variables principales del proceso incluyen la temperatura de formación, la velocidad del tornillo y la velocidad de recuperación del tornillo. Los gránulos de magnesio crudo (1,2 mm × 1,2 mm × 4 mm) de Baowu Magnesium se calientan y se cortan dentro del barril para alcanzar el estado semisólido, luego se inyectan en un molde mantenido a 200 °C. Con la velocidad del tornillo fijada en 100 rpm y la velocidad de inyección en 3 m/s, se realizaron pruebas con diferentes temperaturas de inyección. Una temperatura de inyección demasiado baja provoca líneas de tejido y un llenado incompleto. En producción, la velocidad de inyección debe ajustarse según el grado de la aleación y la geometría de la pieza: generalmente se requieren velocidades más altas para paredes delgadas, mientras que una inyección más lenta se adapta a secciones gruesas. Una velocidad de flujo excesivamente alta también puede alterar el llenado laminar e inducir turbulencia, empujando la porosidad hacia arriba.
2.1 Temperatura de formación
El control de temperatura cubre las zonas del barril, la temperatura de salida de la boquilla y la temperatura del molde. Las condiciones del barril y de la boquilla determinan la calidad de la lechada, mientras que la temperatura del molde gobierna el comportamiento de llenado y enfriamiento.
2.1.1 Temperatura del barril
Los barriles constan de múltiples zonas de calentamiento independientes para precalentar, fundir y mantener. La fracción sólida varía ligeramente para diferentes aleaciones de magnesio a temperaturas idénticas, por lo que la configuración del cañón debe personalizarse. El espesor de la pared y la disposición del molde también son consideraciones críticas. Las cavidades de paredes delgadas imponen una alta resistencia al flujo y ventanas de enfriamiento disponibles cortas, lo que requiere temperaturas del barril moderadamente más altas para preservar la fluidez. Para piezas de paredes gruesas, se pueden reducir las temperaturas del cilindro. Las geometrías complejas o los canales largos exigen una velocidad de inyección elevada para un llenado completo. El análisis metalográfico de piezas fundidas producidas a 580 °C y 600 °C muestra microestructuras comparables a las piezas fundidas a presión de magnesio tradicionales, principalmente α-Mg y Mg₁₇Al₁₂ intermetálico, con menores Al y Zn disueltos. La temperatura del barril muestra un impacto limitado en la constitución de las fases; sin embargo, una temperatura más alta mejora la fluidez y reduce la fracción sólida. La temperatura del barril indicada aquí se refiere específicamente a la temperatura de la zona de fusión, lo que garantiza una suspensión semisólida homogénea y minimiza el atrapamiento de gas. El análisis XRD confirma que la aleación consiste principalmente en una matriz de α-Mg y fases intermetálicas de β-Mg₁₇Al₁₂.

2.1.2 Temperatura de la boquilla
La temperatura estable de la boquilla es fundamental para una calidad constante. Las grandes fluctuaciones de temperatura provocan líneas de tejido, destellos y adherencias. El sobrecalentamiento provoca goteo; El subcalentamiento aumenta la presión de descarga, aumenta el reflujo y desestabiliza la dosificación del disparo. Las pruebas de tracción siguen GB/T13822‑2017, realizadas en un probador de fatiga servo electrohidráulico (LF5105) a una velocidad de deformación de 2,5 mm/min. El límite elástico y el alargamiento aumentan con la temperatura de inyección. El tamaño de grano promedio más fino de 4 μm se logra a 600 °C, lo que hace que 600 °C ±5 °C sea la ventana de inyección recomendada para esta carcasa. La inspección XCT revela marcadas diferencias: más de 20.000 poros a 640 °C y aproximadamente 12.000 poros a 620 °C. Los poros formados a 590 °C muestran altas relaciones de aspecto y un volumen de poro máximo de 21.064 μm³, lo que degrada gravemente el límite elástico y la ductilidad. Las superficies de fractura muestran facetas frágiles mixtas y crestas de desgarro dúctiles, lo que indica un modo de fractura combinado. La porosidad se rige no solo por los parámetros de inyección sino también por la ventilación del molde, la configuración del vacío y el diseño del desbordamiento, lo que requiere un ajuste iterativo.

2.1.3 Temperatura del molde
La diferencia de temperatura entre la lechada semisólida y el molde tiene un fuerte impacto en la formación. Una gran diferencia acelera el enfriamiento y refina los granos; sin embargo, para piezas con un promedio de solo 1 mm de espesor de pared, la solidificación rápida atrapa el gas y crea poros. La baja temperatura del molde también provoca un enfriamiento desigual, deformaciones y grietas. Una temperatura excesivamente alta del molde ralentiza el enfriamiento y hace que los granos se vuelvan más gruesos. La temperatura típica del molde para este proceso semisólido oscila entre 180 °C y 250 °C.
2.2 Velocidad de rotación del tornillo
El alto cizallamiento del tornillo cilíndrico controla el refinamiento primario de las dendritas y el crecimiento del grano esférico. Por encima de un umbral de corte crítico, los granos primarios se desarrollan directamente hacia una morfología esférica. Una mayor agitación promueve la esferoidización, reduce el tamaño de las partículas sólidas y mejora la redondez. La velocidad del tornillo debe sincronizarse con el movimiento del alimentador para garantizar una dosificación precisa. En condiciones fijas: velocidad de inyección de 2 m/s, temperatura del molde de 230 °C y temperatura del cilindro de 600 °C, la resistencia a la tracción y el alargamiento mejoran a medida que aumenta la velocidad del tornillo. A la velocidad máxima probada, la resistencia a la tracción alcanza los 262 MPa (+21% frente al AZ91D de fundición convencional) y el alargamiento alcanza el 5,7% (+63%). Una mayor velocidad del tornillo reduce la fracción sólida, lo que aumenta tanto la resistencia como la ductilidad.
2.3 Velocidad de recuperación del tornillo
La velocidad de recuperación es un parámetro clave del tixomoldeo que controla la microestructura y el rendimiento. Con la velocidad de inyección, la temperatura del molde, la temperatura del cilindro y la relación de empaquetamiento fijadas, las pruebas demuestran que una velocidad de recuperación más baja reduce la velocidad de corte, aumenta la fracción sólida y fomenta la aglomeración de partículas. El aumento de la fase líquida interna reduce la contracción y la turbulencia, lo que reduce la porosidad. Por el contrario, una mayor velocidad de recuperación aumenta la porosidad.
2.4 Pruebas ortogonales para un proceso óptimo
Se diseñó una matriz de prueba ortogonal para la temperatura del cilindro, la velocidad del tornillo y la velocidad de inyección para evaluar las respuestas en resistencia, alargamiento y porosidad. A 600 °C y 165 rpm, las partículas de α‑Mg alcanzan una geometría casi esférica con una redondez >0,85, y el Mg₁₇Al₁₂ eutéctico se dispersa uniformemente. A una velocidad de inyección de 3,5 m/s, XCT registra un volumen de poros inferior a 10.000 μm³ con superficies de poros suaves, lo que mitiga en gran medida la degradación del rendimiento provocada por defectos de fundición.
Se completaron nueve corridas de producción repetidas bajo la ventana óptima validada: temperatura del cilindro 600 °C ±2 °C, velocidad del tornillo 165 rpm ±5 rpm, velocidad de inyección 3,5 m/s ±0,2 m/s. La resistencia a la tracción fluctúa dentro de sólo ±0,8 MPa. Los coeficientes de variación de elongación y porosidad se mantienen por debajo del 3%. El tamaño del grano se estabiliza entre 3,6 μm y 3,9 μm con una esferoidización >0,85, lo que demuestra un control confiable del campo de corte.
Una fórmula empírica cuantitativa relaciona la resistencia máxima a la tracción con la temperatura del cilindro, la velocidad del tornillo y la fracción sólida:σᵦ = 182 + 0,15T + 0,5n − 12fₛDonde σᵦ = resistencia máxima a la tracción, T = temperatura del cilindro, n = velocidad del tornillo, fₛ = fracción sólida.
La receta validada respalda una producción en masa estable: tiempo de ciclo fijado en 45 segundos por pieza con un rendimiento de producción superior al 98%.
3. Conclusiones clave
- Bajo la ventana optimizada: temperatura de inyección de 600 °C ±5 °C, velocidad del tornillo de 165 rpm, velocidad de inyección de 3,5 m/s, la carcasa del e-drive AZ91D logra una resistencia a la tracción de 261,7 MPa ±0,8 MPa y un alargamiento de 5,7 ±0,15 %, lo que supone mejoras del 27 % y el 63 % con respecto a la fundición a presión convencional. El alto cizallamiento produce granos finos y estables de α-Mg (3,6–3,9 μm) y Mg₁₇Al₁₂ eutéctico uniformemente distribuido, la causa principal del rendimiento mecánico mejorado.
- Las puertas dobles simétricas combinadas con un canal caliente de 600 °C acortan el recorrido del material fundido en un 30 % y ofrecen un tiempo de llenado de 418,4 ms. La distribución uniforme de la temperatura elimina el llenado incompleto y los defectos de cierre en frío comunes en las cavidades profundas de paredes delgadas. Nuestro modelo de porosidad 3D XCT confirma una correlación no lineal entre la velocidad de recuperación y la esferoidización de partículas; la porosidad cae bruscamente cuando la velocidad de recuperación cae por debajo de 140 rpm.
- Se han aclarado las interacciones acopladas de la temperatura del cilindro, la velocidad del tornillo y la fracción sólida en el rendimiento de los componentes, y se establece el modelo de resistencia predictiva σᵦ = 182 + 0,15T + 0,5n − 12fₛ para ingeniería de procesos.
P: ¿Rendimiento mecánico versus fundición a presión estándar?
A:Nuestra carcasa semisólida AZ91D optimizada logra una resistencia a la tracción de 261,7 MPa y un alargamiento del 5,7 %, +27 % de resistencia y +63 % de alargamiento en comparación con la fundición a presión convencional, ideal para cargas dinámicas de vehículos eléctricos.
P: ¿Estabilidad de la producción en masa, tiempo de ciclo y rendimiento?
A:Excelente repetibilidad: tolerancia de resistencia ±0,8 MPa, CV de alargamiento y porosidad <3%. Ciclo estable: 45 s/pc, rendimiento>98%. La inspección XCT garantiza una baja porosidad.
P: ¿Capacidad de pared delgada y tamaño máximo de pieza?
A:Pared mínima de 3,5 mm, adecuada para secciones delgadas promedio de 1 mm. Tamaño de pieza probado: 566,8 × 384,3 × 384,3 mm. Se aceptan dimensiones personalizadas tras la revisión del dibujo.
P: ¿Cómo se controla la porosidad, los cierres fríos y las líneas de tejido?
A:El canal caliente simétrico de doble puerta (600 ℃) acorta el recorrido del flujo en un 30 %, además de ventilación por vacío y desbordamiento. El monitoreo de porosidad XCT suprime los defectos de gas y las líneas de tejido.
P: ¿Admiten carcasas de motor personalizadas y prototipos?
A:Sí. Ofrecemos carcasas de magnesio para motores eléctricos ligeras y personalizadas, que incluyen muestreo de prototipos, validación de lotes pequeños y producción en masa con parámetros de proceso personalizados.
Ponte en contacto
¿Listo para obtener piezas mecanizadas CNC de precisión para su proyecto? Contáctenos hoy.
📄 Solicite una Ficha Técnica
Contáctenos →📞 Hable con nuestro equipo de ingeniería
Ponte en contacto →🔗 Explore nuestras soluciones de baterías personalizadas
Ver productos →Dongguan A&S Power Technology Co., Limitado.
315 AVENIDA PING 'AN, CALLE PINGHU, DISTRITO DE LONGGANG,
CIUDAD DE SHENZHEN, PROVINCIA DE GUANGDONG
📞 +86 18688963321
✉ samuel@chnzhongzhu.com
Manténgase cargado. Manténgase conectado.


Defectos comunes de los componentes fundidos a presión y soluciones preventivas


For more questions please
contact us

+86 9273 0983 032


3rd Floor, Building 5, Koch Group, Hangzhou, China