
Распространенные дефекты литых компонентов и профилактические решения

Литье под давлением — наиболее эффективный процесс массового производства сложных корпусов из алюминия, цинка и магния, используемых в телекоммуникациях, автомобильной электронике и интеллектуальных устройствах безопасности. Однако из-за высокоскоростного впрыска, быстрого охлаждения, сложной литниковой структуры формы и нестабильных условий плавления детали, отлитые под давлением, склонны к различным поверхностным и внутренним дефектам во время массового производства. Неконтролируемые дефекты напрямую приводят к утечке воздуха, плохой сборке, разрушению поверхностного покрытия и высокому проценту брака при оптовых заказах.
Многие зарубежные покупатели сталкиваются с проблемами нестабильного качества при сотрудничестве с обычными литейными заводами. Некоторые поставщики проводят только простой визуальный осмотр, игнорируя внутреннюю пористость и скрытые дефекты усадки, что приводит к браковке партии после того, как клиенты завершают вторичную обработку на станке с ЧПУ или анодирование. Основываясь на многолетнем опыте массового производства в Zhongzhu Technology, мы суммируем восемь наиболее частых дефектов литья под давлением, анализируем их основные причины и предлагаем практические, проверенные на заводе профилактические решения для контроля качества вашего проекта.
1. Пористость (внутренние и поверхностные воздушные отверстия)


Дефект производительности:Крошечные круглые отверстия на поверхности или внутри отливки, вызывающие утечку воздуха, плохую герметичность и образование пузырей после анодирования.
Коренные причины:Чрезмерное содержание газа в расплавленном сплаве, недостаточная вентиляция формы, слишком высокая скорость впрыска и влажные слитки сырья.
Профилактические решения:
-
Строгая дегазация при плавлении перед производством для снижения содержания водорода в жидком сплаве.
-
Оптимизируйте вентиляционные отверстия и переливные канавки формы, чтобы обеспечить плавный выход газа во время наполнения.
-
Отрегулируйте скорость многоступенчатого впрыска, чтобы избежать турбулентного потока и захвата воздуха.
-
Полностью сухое сырье сплава для исключения образования паров воды.
2. Холодный останов/маркировка расхода
Дефект производительности:Явные линейные следы течения, неровные линии сплавления на поверхности детали, влияющие на внешний вид и прочность конструкции.
Коренные причины:Низкая температура формы, недостаточная температура расплавленного металла, нерациональное расположение желобов и низкая скорость заполнения.
Профилактические решения:
-
Предварительно нагрейте форму для литья под давлением, чтобы стабилизировать температуру формы перед массовым производством.
-
Отрегулируйте температуру печи в соответствии с материалом сплава, чтобы обеспечить хорошую текучесть.
-
Оптимизируйте положение ворот, чтобы сократить расстояние наполнения и уменьшить потери температуры.
3. Вспышка/заусенцы

Дефект производительности:Очень тонкие металлические кромки на линиях разъема, отверстиях для штифтов и зазорах формы, требующие тяжелой ручной обрезки.
Коренные причины:Недостаточная сила зажима формы, износ поверхности формы, чрезмерное давление впрыска и неплотный зазор между фитингами формы.
Профилактические решения:
-
Регулярное обслуживание пресс-формы и полировка поверхности разъема для устранения деформации зазора.
-
Точное соответствие тоннажа зажима в зависимости от площади выступа продукта
-
Оптимизируйте кривую давления впрыска, чтобы избежать воздействия чрезмерного давления.
4. Усадочная полость и усадочная депрессия
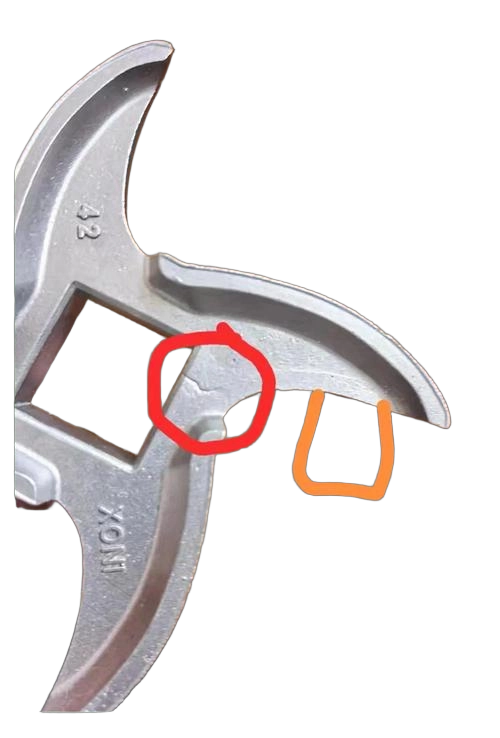
Дефект производительности:Проседающие вмятины или внутренние полости на толстых стенках, легко вызывающие растрескивание конструкции под давлением.
Коренные причины:Неравномерная толщина стенок, недостаточная система подачи, необоснованная скорость охлаждения.
Профилактические решения:
-
Оптимизируйте структуру продукта на этапе DFM, чтобы избежать внезапного накопления толстых стенок.
-
Оптимизация стояка и подающего канала для подачи расплавленного металла во время затвердевания.
-
Отрегулируйте локальный поток охлаждающей воды, чтобы сбалансировать последовательность затвердевания.
5. Деформация и коробление
Дефект производительности:Изгиб, скручивание и отклонение от плоскостности после охлаждения отливки, приводящие к выходу из строя сборки.
Коренные причины:Несбалансированное распределение охлаждения, необоснованное расположение выталкивающих штифтов и остаточное внутреннее напряжение.
Профилактические решения:
-
Оптимизация распределения каналов охлаждения пресс-формы для равномерного рассеивания температуры.
-
Сбалансируйте силу выталкивания, чтобы избежать локальной вынужденной деформации во время извлечения из формы.
-
Примените целенаправленный процесс снятия напряжений для тонкостенных и крупногабаритных плоских деталей.
6. Включение оксидов и шлаков.
Дефект производительности:Черные пятна, твердые частицы и слоистые включения внутри деталей приводят к плохой обработке на станках с ЧПУ и низкой прочности изделия.
Коренные причины:Неочищенный шлак окисления поверхности расплавленного сплава, неполная фильтрация и турбулентная разливка.
Профилактические решения:
-
Перед разливкой полностью снимите и очистите плавающий шлак.
-
Установите сетчатый фильтр в линейную систему для блокировки оксидных примесей.
-
Стабильная скорость разливки для снижения вторичного окисления расплавленного металла.
7. Недостаточное заполнение/отсутствует материал.
Дефект производительности:Неполные края, недостающие углы и незаполненные тонкостенные области.
Коренные причины:Низкая текучесть металла, недостаточный объем впрыска, заблокированные вентиляционные отверстия и сверхтонкая структура стенок.
Профилактические решения:
-
Соответствующим образом увеличьте температуру формы и температуру расплавленного металла.
-
Оптимизируйте положение ворот для тонкостенных участков для приоритетного заполнения.
-
Регулярно очищайте вентиляционные отверстия, чтобы избежать закупорки газа.
8. Растрескивание и разрушение при растяжении
Дефект производительности:Микротрещины или явные изломы на острых углах и в переходных местах тонкая-толстая.
Коренные причины:Острая прямоугольная структура, чрезмерная сила выталкивания и быстрое усадочное напряжение при охлаждении.
Профилактические решения:
-
Добавьте закругленные углы во время оптимизации DFM, чтобы избежать концентрации напряжений.
-
Оптимизируйте распределение выталкивающих штифтов для равномерного распределения усилий.
-
Контролируйте скорость охлаждения, чтобы уменьшить разницу напряжений при усадке
Стандартная система предотвращения дефектов нашего завода
В Zhongzhu Technology мы не полагаемся на последующую проверку дефектной продукции. Мы реализуем комплексную профилактику для контроля дефектов из источника:
1.Предварительный обзор DFMустраняет структурные риски, которые легко вызывают усадку, деформацию и недостаточное наполнение.
2.Исправлена блокировка параметров станкапредотвращает произвольные изменения параметров рабочими во время массового производства.
3.2-часовая регулярная выборочная проверкаконтролирует качество поверхности и внутренние дефекты в режиме реального времени.
4.Механизм регулярного обслуживания пресс-формыобеспечивает стабильную вентиляцию, зажим и охлаждение каждой формы.
Благодаря систематическому контролю процесса уровень брака наших партий литья под давлением удерживается на уровне ниже 1,2%, что намного ниже среднего уровня по отрасли.
Заключение
Большинство дефектов литья под давлением не случайны; они вызваны необоснованной конструкцией пресс-форм, нестабильными параметрами процесса и неполным управлением качеством. Полагаясь только на последующую проверку, невозможно решить фундаментальные проблемы качества. Предотвращение возникновения источников, стандартизированная блокировка процесса и систематическое обслуживание пресс-форм являются ключом к стабильному высококачественному массовому производству литья под давлением.
призыв к действию
Если вас беспокоят дефекты литья под давлением, нестабильное качество партии или высокий уровень брака, отправьте чертежи деталей и проблемы с дефектами нашей команде инженеров. Мы предоставляем профессиональную оптимизацию DFM, предложения по улучшению пресс-форм и стабильные решения для массового производства, чтобы обеспечить доставку без дефектов для ваших оптовых заказов.
Теги блога
#DieCastingDefects #PorositySolution #DieCastQualityControl #AluminumDieCasting #ManufacturingOptimization #MassProductionQuality
Литье алюминия под давлением и литье под давлением цинка: сравнение стоимости, веса и применения


For more questions please
contact us

+86 9273 0983 032


3rd Floor, Building 5, Koch Group, Hangzhou, China