
Halbfester Spritzguss aus AZ91D-Magnesiumlegierung für leichte EV-E-Drive-Gehäuse
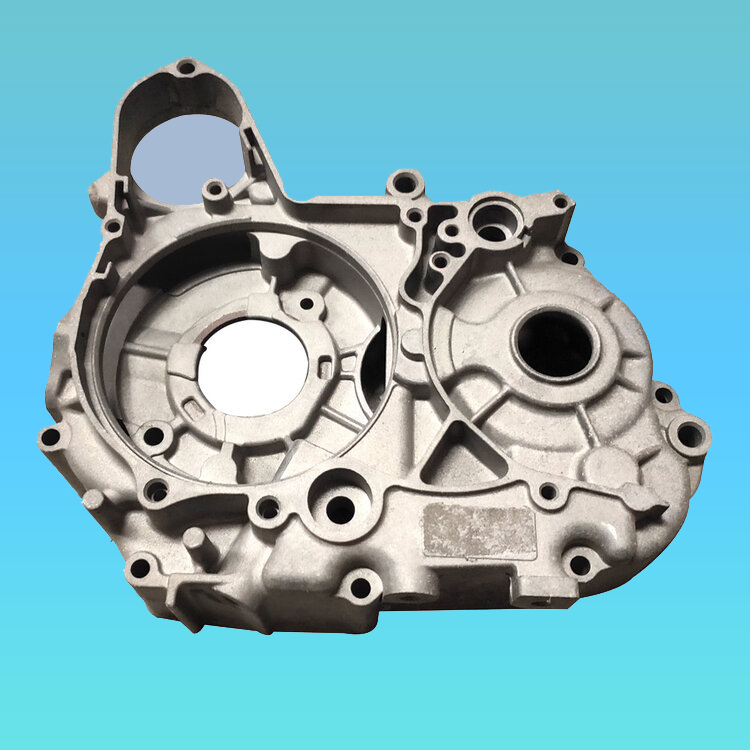
Basierend auf den Leichtbauanforderungen der Automobilindustrie, halbfestSpritzgussDie Herstellung von Magnesiumlegierungen zeichnet sich als Kernlösung für endkonturnahe Elektroantriebssysteme mit neuer Energie aus. Diese Arbeit untersucht die gekoppelten Effekte von Zylindertemperatur, Schneckengeschwindigkeit und Feststoffanteil. Durch die kollaborative Optimierung mehrerer Parameter erreichen wir eine wesentliche Leistungssteigerung für AZ91D-E-Antriebsgehäuse: höhere Zugfestigkeit27 % höher und Dehnung um 63 % höherim Vergleich zu herkömmlichenDruckguss.
Innovationen, darunter zwei Einspritzanschnitte und ein kombiniertes Heißkanal-Angusssystem, lösen erfolgreich Füllschwierigkeiten bei dünnwandigen Gussteilen. Wir haben außerdem ein 3D-Porositätsquantifizierungsmodell basierend auf XCT (Röntgen-Computertomographie) erstellt, das die nichtlineare Beziehung zwischen der Schneckenrückgewinnungsgeschwindigkeit und der Sphäroidisierung fester Partikel aufdeckt. Diese Erkenntnisse bilden eine solide Grundlage für den großtechnischen Einsatz von Magnesiumlegierungen in elektrischen Antriebssystemen.
Magnesiumlegierung ist mit einer Dichte von nur 1,74 g/cm³ das leichteste Strukturmetall auf dem Markt. Seine spezifische Festigkeit (Zugfestigkeit/Dichte) erreicht das 1,5-fache der von Aluminiumlegierungen und das 2,3-fache der von Stahl. Eine starke Dendritentrennung beim herkömmlichen Druckguss begrenzt jedoch die Dehnung von Magnesiumgussteilen üblicherweise auf unter 4 %, was eine breitere Anwendung in dynamisch belasteten E-Antriebsgehäusen verhindert. Beim halbfesten Spritzgießen wird eine scherinduzierte Sphäroidisierung der Primärphase erreicht, wodurch Körner kleiner als 5 μm entstehen und die klassischen Leistungsgrenzen des Gusses durchbrochen werden. Die meisten bestehenden Forschungsarbeiten konzentrieren sich auf die Schlammvorbereitung für das Rheocasting, während standardisierte Prozessspezifikationen, die auf komplexe Gehäusestrukturen für E-Antriebe zugeschnitten sind, nach wie vor rar sind. Unter Verwendung der Magnesiumlegierung AZ91D als Testmaterial wurden orthogonale Prozessversuche durchgeführt, um quantitative Korrelationen zwischen mechanischen Eigenschaften und Schlüsselparametern zu ermitteln: Zylindertemperatur, Einspritzgeschwindigkeit und Schneckendrehzahl.
Im Vergleich zum konventionellen Thixoformen entfällt bei diesem Verfahren die separate Herstellung und Wiedererwärmung des Knüppels. Die Sphäroidisierung erfolgt direkt über die Schneckenscherung. Magnesiumpellets (1,2 mm × 1,2 mm × 4 mm) werden im Inneren des Zylinders einer elektrischen Erhitzung (580–630 °C) und einer Schneckenscherung (100–165 U/min) ausgesetzt. Primäre α-Mg-Dendriten zerfallen in kugelförmige Partikel, und der feste Anteil kann durch die Temperatur genau eingestellt werden: etwa 26 % bei 580 °C und nahezu vollständig flüssig bei 630 °C. Beim Einspritzen wird die Schmelze mit einer Geschwindigkeit von 3–5 m/s gefördert – etwa dem Zehnfachen der Geschwindigkeit beim herkömmlichen Kunststoffspritzgießen – und ermöglicht so ein schnelles Füllen dünnwandiger Abschnitte mit einer durchschnittlichen Wandstärke von 1 mm.
1. Anschnittsystemdesign undSchimmel-Strömungssimulation
Das angestrebte E-Drive-Gehäuse aus Magnesium weist Gesamtabmessungen von 566,8 mm × 384,3 mm × 384,3 mm, eine minimale Wandstärke von 3,5 mm und ein Rohlinggewicht von 6,7 kg auf. AZ91D-Magnesiumpellets werden auf einer halbfesten Magnesium-Injektionsmaschine Yizumi UN3200MGⅡ verarbeitet.

Um seiner tiefen Hohlraum- und Dünnwandgeometrie gerecht zu werden, wurde ein symmetrisches Dual-Anguss- und Heißkanal-Layout übernommen. Dieses Design verkürzt den Schmelzeflussweg um 30 %. Heißkanäle werden auf einer Temperatur von 600 °C ±5 °C gehalten, um eine vorzeitige Erstarrung zu verhindern. Die Formflusssimulation bestätigt, dass die Füllzeit auf 418,4 ms verkürzt wird, was zu einer Verbesserung der Temperaturfeldgleichmäßigkeit um 22 % führt.
Die beiden Schmelzefronten dringen gleichzeitig durch heiße Düsen in Richtung Gehäuseflansch vor und laufen an den Seitenwänden V-förmig zusammen. Simulierte eingeschlossene Gaskonzentrationen in der Nähe der Wurzel der oberen Rippen. Die dünnwandigen Zonen bleiben bei etwa 595 °C, während dickere Flansche bei etwa 590 °C liegen, mit einem Temperaturunterschied von weniger als 5 °C. Schnelles Füllen verhindert vorzeitiges Einfrieren in dünnen Abschnitten, während etwas niedrigere Temperaturen in schweren Abschnitten die Schrumpfporosität verringern. Die beiden Ströme verschmelzen oben und bilden eine feine Stricklinie. Dank optimierter Vakuumentlüftung und Überlaufkanälen ist das eingeschlossene Gasvolumen auf lediglich 0,2 mm³ begrenzt.
2. Entwicklung der Parameter des Einspritzprozesses
Zu den wichtigsten Prozessvariablen gehören Umformtemperatur, Schneckengeschwindigkeit und Schneckenrückgewinnungsgeschwindigkeit. Rohe Magnesiumpellets (1,2 mm × 1,2 mm × 4 mm) von Baowu Magnesium werden im Zylinder erhitzt und geschert, um den halbfesten Zustand zu erreichen, und dann in eine auf 200 °C gehaltene Form eingespritzt. Mit einer festen Schneckengeschwindigkeit von 100 U/min und einer Einspritzgeschwindigkeit von 3 m/s wurden Versuche bei verschiedenen Einspritztemperaturen durchgeführt. Eine zu niedrige Einspritztemperatur führt zu Bindenähten und unvollständiger Füllung. In der Produktion muss die Einspritzgeschwindigkeit je nach Legierungsqualität und Teilegeometrie angepasst werden: Für dünne Wände sind im Allgemeinen höhere Geschwindigkeiten erforderlich, während eine langsamere Einspritzung für dicke Abschnitte geeignet ist. Eine zu hohe Strömungsgeschwindigkeit kann auch die laminare Füllung stören und Turbulenzen hervorrufen, die die Porosität nach oben treiben.
2.1 Umformtemperatur
Die Temperaturregelung umfasst Zylinderzonen, Düsenaustrittstemperatur und Formtemperatur. Die Bedingungen im Zylinder und an der Düse bestimmen die Qualität der Aufschlämmung, während die Formtemperatur das Füllverhalten und die Kühlung bestimmt.
2.1.1 Fasstemperatur
Fässer bestehen aus mehreren unabhängigen Heizzonen zum Vorheizen, Schmelzen und Warmhalten. Der Feststoffanteil variiert bei verschiedenen Magnesiumlegierungen bei identischen Temperaturen geringfügig, daher müssen die Zylindereinstellungen angepasst werden. Wandstärke und Formenanordnung sind ebenfalls wichtige Faktoren. Dünnwandige Hohlräume erfordern einen hohen Strömungswiderstand und kurze verfügbare Kühlfenster und erfordern moderat höhere Zylindertemperaturen, um die Fließfähigkeit aufrechtzuerhalten. Bei dickwandigen Teilen können die Zylindertemperaturen gesenkt werden. Komplexe Geometrien oder lange Angusskanäle erfordern eine erhöhte Einspritzgeschwindigkeit für eine vollständige Füllung. Die metallografische Analyse von Gussteilen, die bei 580 °C und 600 °C hergestellt wurden, zeigt Mikrostrukturen, die mit herkömmlichen Magnesiumdruckgussteilen vergleichbar sind, hauptsächlich α-Mg und intermetallisches Mg₁₇Al₁₂, mit geringfügig gelöstem Al und Zn. Die Zylindertemperatur hat nur einen begrenzten Einfluss auf die Phasenkonstitution, eine höhere Temperatur verbessert jedoch die Fließfähigkeit und verringert den Feststoffanteil. Die hier angegebene Zylindertemperatur bezieht sich speziell auf die Temperatur der Schmelzzone, um eine homogene halbfeste Aufschlämmung zu gewährleisten und den Gaseinschluss zu minimieren. Die XRD-Analyse bestätigt, dass die Legierung hauptsächlich aus einer α-Mg-Matrix und intermetallischen Phasen β-Mg₁₇Al₁₂ besteht.

2.1.2 Düsentemperatur
Eine stabile Düsentemperatur ist entscheidend für eine gleichbleibende Qualität. Große Temperaturschwankungen führen zu Bindenähten, Graten und Verklebungen. Überhitzung löst Tropfen aus; Unterhitzung erhöht den Förderdruck, erhöht den Rückfluss und destabilisiert die Schussdosierung. Zugversuche folgen GB/T13822-2017 und werden auf einem elektrohydraulischen Servo-Ermüdungstester (LF5105) bei einer Dehnungsgeschwindigkeit von 2,5 mm/min durchgeführt. Streckgrenze und Dehnung steigen mit der Einspritztemperatur. Die feinste mittlere Korngröße von 4 μm wird bei 600 °C erreicht, sodass 600 °C ±5 °C das empfohlene Einspritzfenster für dieses Gehäuse ist. Die XCT-Untersuchung zeigt deutliche Unterschiede: über 20.000 Poren bei 640 °C und rund 12.000 Poren bei 620 °C. Bei 590 °C gebildete Poren weisen hohe Aspektverhältnisse und ein maximales Porenvolumen von 21.064 μm³ auf, was die Streckgrenze und Duktilität stark beeinträchtigt. Bruchflächen weisen gemischte spröde Facetten und duktile Risskanten auf, was auf einen kombinierten Bruchmodus hinweist. Die Porosität wird nicht nur durch die Einspritzparameter bestimmt, sondern auch durch die Entlüftung der Form, den Vakuumaufbau und das Überlaufdesign, was eine iterative Abstimmung erfordert.

2.1.3 Formtemperatur
Der Temperaturunterschied zwischen halbfester Aufschlämmung und Form hat großen Einfluss auf die Formgebung. Ein großer Unterschied beschleunigt das Abkühlen und verfeinert die Körner. Bei Teilen mit einer durchschnittlichen Wandstärke von nur 1 mm führt die schnelle Erstarrung jedoch dazu, dass Gas eingeschlossen wird und Poren entstehen. Eine niedrige Formtemperatur führt außerdem zu ungleichmäßiger Abkühlung, Verzug und Rissbildung. Eine zu hohe Formtemperatur verlangsamt die Abkühlung und vergröbert die Körner. Die typische Formtemperatur für diesen halbfesten Prozess liegt zwischen 180 °C und 250 °C.
2.2 Schraubendrehzahl
Die hohe Scherwirkung der Zylinderschnecke steuert die primäre Dendritenverfeinerung und das sphärische Kornwachstum. Oberhalb einer kritischen Scherschwelle entwickeln sich Primärkörner direkt zu einer sphärischen Morphologie. Stärkeres Rühren fördert die Sphäroidisierung, verringert die Feststoffpartikelgröße und verbessert die Rundheit. Die Schneckengeschwindigkeit muss mit der Bewegung des Förderers synchronisiert sein, um eine genaue Dosierung zu gewährleisten. Unter festgelegten Bedingungen: Einspritzgeschwindigkeit 2 m/s, Formtemperatur 230 °C und Zylindertemperatur 600 °C, verbessern sich Zugfestigkeit und Dehnung mit zunehmender Schneckengeschwindigkeit. Bei der maximal getesteten Geschwindigkeit erreicht die Zugfestigkeit 262 MPa (+21 % gegenüber herkömmlichem Druckguss AZ91D) und die Dehnung erreicht 5,7 % (+63 %). Eine höhere Schneckengeschwindigkeit reduziert den Feststoffanteil und erhöht so sowohl Festigkeit als auch Duktilität.
2.3 Schraubenwiederherstellungsgeschwindigkeit
Die Wiederherstellungsgeschwindigkeit ist ein wichtiger Thixomolding-Parameter, der die Mikrostruktur und Leistung steuert. Bei gesperrter Einspritzgeschwindigkeit, Formtemperatur, Zylindertemperatur und Packungsverhältnis zeigen Versuche, dass eine niedrigere Rückgewinnungsgeschwindigkeit die Scherrate verringert, den Feststoffanteil erhöht und die Partikelagglomeration fördert. Eine erhöhte interne Flüssigkeitsphase reduziert Schrumpfung und Turbulenzen und verringert die Porosität. Umgekehrt erhöht eine höhere Erholungsgeschwindigkeit die Porosität.
2.4 Orthogonales Testen für optimalen Prozess
Für die Zylindertemperatur, die Schneckengeschwindigkeit und die Einspritzgeschwindigkeit wurde eine orthogonale Testmatrix entwickelt, um die Reaktionen auf Festigkeit, Dehnung und Porosität zu bewerten. Bei 600 °C und 165 U/min erreichen α-Mg-Partikel eine nahezu kugelförmige Geometrie mit einer Rundheit >0,85 und eutektisches Mg₁₇Al₁₂ ist gleichmäßig verteilt. Bei einer Einspritzgeschwindigkeit von 3,5 m/s zeichnet XCT Porenvolumina unter 10.000 μm³ mit glatten Porenoberflächen auf, wodurch Leistungseinbußen durch Gussfehler erheblich gemindert werden.
Neun wiederholte Produktionsläufe wurden im validierten optimalen Fenster durchgeführt: Zylindertemperatur 600 °C ±2 °C, Schneckengeschwindigkeit 165 U/min ±5 U/min, Einspritzgeschwindigkeit 3,5 m/s ±0,2 m/s. Die Zugfestigkeit schwankt innerhalb von nur ±0,8 MPa. Die Variationskoeffizienten für Dehnung und Porosität bleiben unter 3 %. Die Korngröße stabilisiert sich zwischen 3,6 μm und 3,9 μm bei einer Sphäroidisierung >0,85, was eine zuverlässige Scherfeldkontrolle beweist.
Eine quantitative empirische Formel setzt die maximale Zugfestigkeit mit der Zylindertemperatur, der Schneckengeschwindigkeit und dem Feststoffanteil in Beziehung:σᵦ = 182 + 0,15T + 0,5n − 12fₛDabei ist σᵦ = Zugfestigkeit, T = Zylindertemperatur, n = Schneckengeschwindigkeit, fₛ = Feststoffanteil.
Das validierte Rezept unterstützt eine stabile Massenproduktion: Die Zykluszeit ist auf 45 Sekunden pro Teil festgelegt und die Produktionsausbeute liegt bei über 98 %.
3. Wichtigste Schlussfolgerungen
- Unter dem optimierten Fenster: Einspritztemperatur 600 °C ±5 °C, Schneckengeschwindigkeit 165 U/min, Einspritzgeschwindigkeit 3,5 m/s erreicht das AZ91D E-Drive-Gehäuse eine Zugfestigkeit von 261,7 MPa ±0,8 MPa und eine Dehnung von 5,7 ±0,15 %, was Verbesserungen von 27 % bzw. 63 % gegenüber herkömmlichem Druckguss bedeutet. Hohe Scherung erzeugt stabile, feine α-Mg-Körner (3,6–3,9 μm) und gleichmäßig verteiltes eutektisches Mg₁₇Al₁₂, die Hauptursache für eine verbesserte mechanische Leistung.
- Symmetrische Doppelanschnitte gepaart mit einem 600 °C heißen Heißkanal verkürzen den Schmelzweg um 30 % und liefern eine Füllzeit von 418,4 ms. Durch die gleichmäßige Temperaturverteilung werden unvollständige Füllungen und Kaltverschlussdefekte vermieden, die bei tiefen, dünnwandigen Hohlräumen häufig auftreten. Unser XCT 3D-Porositätsmodell bestätigt eine nichtlineare Korrelation zwischen Erholungsgeschwindigkeit und Partikelspheroidisierung; Die Porosität sinkt stark, wenn die Rückgewinnungsgeschwindigkeit unter 140 U/min fällt.
- Die gekoppelten Wechselwirkungen von Zylindertemperatur, Schneckengeschwindigkeit und Feststoffanteil auf die Komponentenleistung wurden geklärt und das prädiktive Festigkeitsmodell σᵦ = 182 + 0,15T + 0,5n − 12fₛ für die Verfahrenstechnik etabliert.
F: Mechanische Leistung im Vergleich zu Standard-Druckguss?
A:Unser optimiertes halbfestes AZ91D-Gehäuse erreicht eine Zugfestigkeit von 261,7 MPa und 5,7 % Dehnung, +27 % Festigkeit und +63 % Dehnung im Vergleich zu herkömmlichem Druckguss, ideal für dynamische EV-Lasten.
F: Stabilität, Zykluszeit und Ausbeute der Massenproduktion?
A:Hervorragende Wiederholgenauigkeit: Festigkeitstoleranz ±0,8 MPa, CV der Dehnung und Porosität <3 %. Stabiler Zyklus: 45 s/Stück, Ausbeute > 98 %. Die XCT-Inspektion gewährleistet eine geringe Porosität.
F: Dünnwandfähigkeit und maximale Teilegröße?
A:Mindestwandstärke 3,5 mm, geeignet für durchschnittlich 1 mm dünne Abschnitte. Bewährte Teilegröße: 566,8 × 384,3 × 384,3 mm. Benutzerdefinierte Abmessungen werden nach Überprüfung der Zeichnung akzeptiert.
F: Wie kontrollieren Sie Porosität, Kaltnähte und Stricklinien?
A:Der symmetrische Dual-Gate-Heißkanal (600 °C) verkürzt den Strömungsweg um 30 % sowie Vakuumentlüftung und Überlauf. Die XCT-Porositätsüberwachung unterdrückt Gasdefekte und Bindenähte.
F: Unterstützen Sie kundenspezifische Motorgehäuse und Prototypenläufe?
A:Ja. Wir bieten maßgeschneiderte leichte Magnesiumgehäuse für E-Antriebe, einschließlich Prototypenbemusterung, Kleinserienvalidierung und Massenproduktion mit maßgeschneiderten Prozessparametern.
Nehmen Sie Kontakt auf
Sind Sie bereit, präzise CNC-bearbeitete Teile für Ihr Projekt zu beschaffen? Kontaktieren Sie uns noch heute.
📄 Fordern Sie ein technisches Datenblatt an
Kontaktieren Sie uns →📞 Sprechen Sie mit unserem Engineering-Team
Nehmen Sie Kontakt auf →🔗 Durchsuchen Sie unsere maßgeschneiderten Batterielösungen
Produkte anzeigen →Dongguan A&S Power Technology Co., Limited.
315 PING 'AN AVENUE, PINGHU STREET, LONGGANG BEZIRK,
STADT SHENZHEN, PROVINZ GUANGDONG
📞 +86 18688963321
✉ samuel@chnzhongzhu.com
Bleiben Sie aufgeladen. Bleiben Sie in Verbindung.


Häufige Mängel an Druckgusskomponenten und vorbeugende Lösungen


For more questions please
contact us

+86 9273 0983 032


3rd Floor, Building 5, Koch Group, Hangzhou, China