
Häufige Mängel an Druckgusskomponenten und vorbeugende Lösungen

Druckguss ist das effizienteste Massenproduktionsverfahren für komplexe Gehäuse aus Aluminium-, Zink- und Magnesiumlegierungen, die in der Telekommunikation, Automobilelektronik und intelligenten Sicherheitsgeräten eingesetzt werden. Aufgrund der Hochgeschwindigkeitseinspritzung, des schnellen Abkühlens, der komplexen Formangussstruktur und der instabilen Schmelzbedingungen sind Druckgussteile jedoch bei der Massenproduktion anfällig für verschiedene Oberflächen- und Innenfehler. Unkontrollierte Mängel führen direkt zu Luftlecks, schlechter Montage, fehlerhafter Oberflächenbeschichtung und hohen Ausschussraten bei Großbestellungen.
Viele ausländische Käufer stoßen bei der Zusammenarbeit mit gewöhnlichen Gießereien auf instabile Qualitätsprobleme. Einige Lieferanten führen nur einfache Sichtprüfungen durch und ignorieren interne Porosität und versteckte Schrumpfungsfehler, die zur Ablehnung der Charge führen, nachdem der Kunde die sekundäre CNC-Bearbeitung oder Eloxierung abgeschlossen hat. Basierend auf jahrelanger Erfahrung in der Massenproduktion bei Zhongzhu Technology fassen wir die acht häufigsten Druckgussfehler zusammen, analysieren ihre Grundursachen und bieten praktische, werksgeprüfte vorbeugende Lösungen für die Qualitätskontrolle Ihres Projekts.
1. Porosität (innere und oberflächliche Luftlöcher)


Fehlerleistung:Winzige runde Löcher auf der Oberfläche oder im Inneren des Gussteils, die zu Luftlecks, schlechter Luftdichtheit und Blasenbildung nach dem Eloxieren führen.
Grundursachen:Zu viel Gas in der geschmolzenen Legierung, unzureichende Entlüftung der Form, zu hohe Einspritzgeschwindigkeit und feuchte Rohmaterialbarren.
Präventive Lösungen:
-
Strenge Schmelzentgasungsbehandlung vor der Produktion, um den Wasserstoffgehalt in der flüssigen Legierung zu reduzieren
-
Optimieren Sie die Entlüftungsschlitze und Überlaufrillen der Form, um einen reibungslosen Gasaustritt während des Befüllens zu gewährleisten
-
Passen Sie die mehrstufige Einspritzgeschwindigkeit an, um turbulente Strömungen und Lufteinschlüsse zu vermeiden
-
Vollständig trockene Legierungsrohstoffe, um die Bildung von Wasserdampfgasen zu verhindern
2. Kaltverschluss-/Fließmarkierungen
Fehlerleistung:Offensichtliche lineare Fließspuren, ungleichmäßige Schmelzlinien auf der Teileoberfläche, die das Aussehen und die strukturelle Festigkeit beeinträchtigen.
Grundursachen:Niedrige Formtemperatur, unzureichende Temperatur des geschmolzenen Metalls, unangemessene Kanalanordnung und langsame Füllgeschwindigkeit.
Präventive Lösungen:
-
Wärmen Sie die Druckgussform vor, um die Formtemperatur vor der Massenproduktion zu stabilisieren
-
Passen Sie die Ofentemperatur an das Legierungsmaterial an, um eine gute Fließfähigkeit zu gewährleisten
-
Optimieren Sie die Torposition, um den Füllweg zu verkürzen und den Temperaturverlust zu reduzieren
3. Grate / Grate

Fehlerleistung:Extra dünne Metallkanten an Trennfugen, Stiftlöchern und Formspalten, die einen aufwändigen manuellen Zuschnitt erfordern.
Grundursachen:Unzureichende Formklemmkraft, Formoberflächenverschleiß, übermäßiger Einspritzdruck und zu geringes Formpassspiel.
Präventive Lösungen:
-
Regelmäßige Wartung der Form und Polieren der Trennflächen, um Spaltverformungen zu vermeiden
-
Passen Sie die genaue Spannkraft an den Produktprojektionsbereich an
-
Optimieren Sie den Einspritzdruckverlauf, um übermäßige Druckstöße zu vermeiden
4. Schrumpfhöhle und Schrumpfdepression
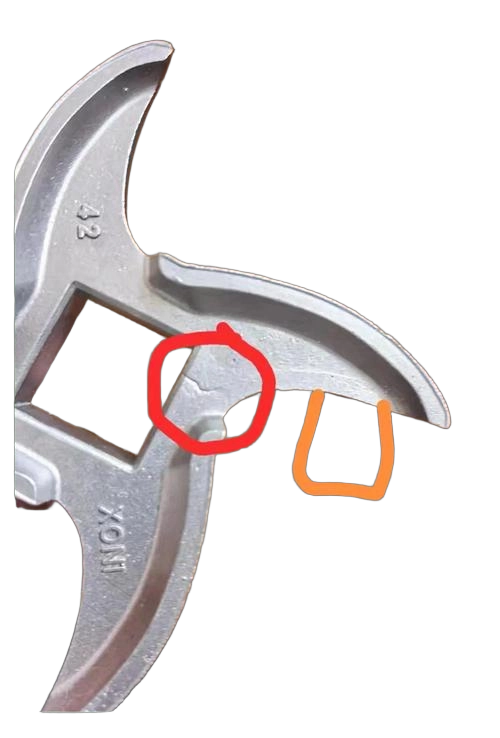
Fehlerleistung:Einsinkende Dellen oder innere Hohlräume an dicken Wandstellen können unter Druck leicht zu strukturellen Rissen führen.
Grundursachen:Ungleichmäßige Wandstärke, unzureichendes Zufuhrsystem, unangemessene Abkühlgeschwindigkeit.
Präventive Lösungen:
-
Optimieren Sie die Produktstruktur während der DFM-Phase, um eine plötzliche Ansammlung dicker Wände zu vermeiden
-
Steigrohr und Zufuhrkanal optimieren, um geschmolzenes Metall während der Erstarrung zu ergänzen
-
Passen Sie den lokalen Kühlwasserfluss an, um die Erstarrungssequenz auszugleichen
5. Verformung und Verzug
Fehlerleistung:Biege-, Verdrehungs- und Ebenheitsabweichungen nach dem Abkühlen des Gussstücks führen zu Montagefehlern.
Grundursachen:Unausgeglichene Kühlverteilung, unangemessene Anordnung der Auswurfstifte und innere Restspannung.
Präventive Lösungen:
-
Optimieren Sie die Verteilung der Formkühlkanäle für eine gleichmäßige Temperaturableitung
-
Auswurfkraft ausgleichen, um lokale Zwangsverformungen beim Entformen zu vermeiden
-
Nutzen Sie einen gezielten Spannungsabbauprozess für dünnwandige und große flache Teile
6. Oxideinschluss und Schlackeneinschluss
Fehlerleistung:Schwarze Flecken, harte Partikel und schichtartige Einschlüsse im Inneren der Teile, was zu einer schlechten CNC-Oberfläche und einer geringen Produktfestigkeit führt.
Grundursachen:Unreine Oxidationsschlacke auf der geschmolzenen Legierungsoberfläche, unvollständige Filtration und turbulentes Gießen.
Präventive Lösungen:
-
Vor dem Gießen die schwimmende Schlacke vollständig abschöpfen und reinigen
-
Installieren Sie ein Filternetz im Angusssystem, um Oxidverunreinigungen zu blockieren
-
Stabile Gießgeschwindigkeit zur Reduzierung der Sekundäroxidation der Metallschmelze
7. Unzureichende Füllung / fehlendes Material
Fehlerleistung:Unvollständige Kanten, fehlende Ecken und ungefüllte Dünnwandbereiche.
Grundursachen:Geringe Metallfließfähigkeit, unzureichendes Injektionsvolumen, verstopfte Entlüftungsöffnungen und ultradünne Wandstruktur.
Präventive Lösungen:
-
Erhöhen Sie die Formtemperatur und die Temperatur des geschmolzenen Metalls entsprechend
-
Optimieren Sie die Anschnittposition für dünnwandige Bereiche, um vorrangiges Füllen zu ermöglichen
-
Reinigen Sie die Lüftungsschlitze regelmäßig, um Gasblockaden zu vermeiden
8. Rissbildung und Zugbruch
Fehlerleistung:Mikrorisse oder offensichtliche Brüche an scharfen Ecken und Dünn-Dick-Übergängen.
Grundursachen:Scharfe rechtwinklige Struktur, übermäßige Auswurfkraft und schnelle Schrumpfungsspannung beim Abkühlen.
Präventive Lösungen:
-
Fügen Sie während der DFM-Optimierung abgerundete Ecken hinzu, um Spannungskonzentrationen zu vermeiden
-
Optimieren Sie die Verteilung der Auswurfstifte für eine gleichmäßige Kraftübertragung
-
Kontrollieren Sie die Abkühlgeschwindigkeit, um den Schrumpfungsspannungsunterschied zu verringern
Das standardmäßige Fehlervermeidungssystem unserer Fabrik
Bei Zhongzhu Technology verlassen wir uns nicht auf eine Nachprüfung, um fehlerhafte Produkte zu überprüfen. Wir implementieren eine vollständige Prozessprävention, um Fehler von der Quelle aus zu kontrollieren:
1.DFM-Rezension vor der Produktionbeseitigt strukturelle Risiken, die leicht zu Schrumpfung, Verformung und unzureichender Füllung führen können.
2.Maschinenparametersperre behobenverhindert willkürliche Parameteränderungen durch Arbeiter während der Massenproduktion.
3.2-stündige regelmäßige Stichprobenkontrolleüberwacht die Oberflächenqualität und interne Fehler in Echtzeit.
4.Mechanismus zur regelmäßigen Wartung der Formsorgt für eine stabile Entlüftungs-, Klemm- und Kühlleistung jeder Form.
Durch eine systematische Prozesskontrolle wird die Ausschussrate unserer Druckgusschargen unter 1,2 % gehalten, was weit unter dem Branchendurchschnitt liegt.
Abschluss
Die meisten Druckgussfehler sind kein Zufall; Sie werden durch unangemessenes Formendesign, instabile Prozessparameter und unvollständiges Qualitätsmanagement verursacht. Sich allein auf eine Nachprüfung zu verlassen, kann grundsätzliche Qualitätsprobleme nicht lösen. Quellenvermeidung, standardisierte Prozesssicherung und systematische Formenwartung sind der Schlüssel zu einer stabilen, qualitativ hochwertigen Druckguss-Massenproduktion.
CTA
Wenn Sie Probleme mit Druckgussfehlern, instabiler Chargenqualität oder hoher Ausschussrate haben, senden Sie Ihre Teilezeichnungen und Fehlerprobleme an unser Engineering-Team. Wir bieten professionelle DFM-Optimierung, Vorschläge zur Formverbesserung und stabile Massenproduktionslösungen, um eine fehlerfreie Lieferung Ihrer Großbestellungen sicherzustellen.
Blog-Tags
#DieCastDefects #PorositySolution #DieCastQualityControl #AluminumDieCasting #ManufacturingOptimization #MassProductionQuality
Aluminiumdruckguss vs. Zinkdruckguss: Kosten-, Gewichts- und Anwendungsvergleich


For more questions please
contact us

+86 9273 0983 032


3rd Floor, Building 5, Koch Group, Hangzhou, China