
عیوب رایج اجزای دایکاست و راه حل های پیشگیرانه

دایکاست کارآمدترین فرآیند تولید انبوه برای محفظه های پیچیده آلومینیوم، روی و آلیاژ منیزیم است که در مخابرات، الکترونیک خودرو و دستگاه های امنیتی هوشمند استفاده می شود. با این حال، به دلیل تزریق با سرعت بالا، خنک کننده سریع، ساختار پیچیده دریچه قالب و شرایط ذوب ناپایدار، قطعات ریخته گری در حین تولید انبوه مستعد عیوب مختلف سطحی و داخلی هستند. عیوب کنترل نشده مستقیماً باعث نشت هوا، مونتاژ ضعیف، خرابی پوشش سطح و نرخ ضایعات بالا برای سفارشات عمده می شود.
بسیاری از خریداران خارج از کشور هنگام همکاری با ریخته گری های معمولی با مشکلات کیفیت ناپایدار مواجه می شوند. برخی از تامین کنندگان تنها بازرسی بصری ساده را انجام می دهند و تخلخل داخلی و عیوب انقباض پنهان را نادیده می گیرند که پس از اتمام ماشینکاری CNC یا آنودایز ثانویه منجر به رد دسته می شود. بر اساس سال ها تجربه تولید انبوه در Zhongzhu Technology، ما هشت عیب رایج ریخته گری دایکست را خلاصه می کنیم، علل ریشه ای آنها را تجزیه و تحلیل می کنیم و راه حل های پیشگیرانه عملی و تأیید شده توسط کارخانه را برای مرجع کنترل کیفیت پروژه شما ارائه می دهیم.
1. تخلخل (سوراخ های هوای داخلی و سطحی)


عملکرد نقص:سوراخ های گرد ریز روی سطح یا داخل ریخته گری که باعث نشت هوا، سفتی ضعیف هوا و ایجاد حباب پس از آنودایز می شود.
علل ریشه ای:گاز بیش از حد موجود در آلیاژ مذاب، تخلیه ناکافی قالب، سرعت تزریق خیلی سریع و شمش مواد خام مرطوب.
راه حل های پیشگیرانه:
-
عملیات گاز زدایی ذوب دقیق قبل از تولید برای کاهش محتوای هیدروژن در آلیاژ مایع
-
شیارهای دریچه قالب و شیارهای سرریز را برای اطمینان از تخلیه صاف گاز در حین پر کردن بهینه کنید
-
سرعت تزریق چند مرحله ای را برای جلوگیری از جریان آشفته و گیر افتادن هوا تنظیم کنید
-
مواد خام آلیاژی کاملا خشک برای حذف تولید گاز بخار آب
2. سرد بسته / علائم جریان
عملکرد نقص:آثار جریان خطی آشکار، خطوط همجوشی ناهموار در سطح قطعه، بر ظاهر و استحکام سازه تأثیر می گذارد.
علل ریشه ای:دمای قالب پایین، دمای فلز مذاب ناکافی، چیدمان نامعقول دونده، و سرعت پر شدن آهسته.
راه حل های پیشگیرانه:
-
برای تثبیت دمای قالب قبل از تولید انبوه، قالب دایکاست را از قبل گرم کنید
-
دمای کوره را با توجه به مواد آلیاژی تنظیم کنید تا از سیالیت خوب اطمینان حاصل کنید
-
موقعیت دروازه را برای کوتاه کردن فاصله پر کردن و کاهش افت دما بهینه کنید
3. فلش / Burrs

عملکرد نقص:لبههای فلزی بسیار نازک روی خطوط جداکننده، سوراخهای پینها و شکافهای قالب، که نیاز به پیرایش دستی سنگین دارند.
علل ریشه ای:نیروی گیره ناکافی قالب، سایش سطح قالب، فشار تزریق بیش از حد، و شل بودن فاصله اتصالات قالب.
راه حل های پیشگیرانه:
-
نگهداری منظم قالب و پرداخت سطح جداکننده برای از بین بردن تغییر شکل شکاف
-
تناژ دقیق گیره را با توجه به منطقه طرح ریزی محصول مطابقت دهید
-
منحنی فشار تزریق را برای جلوگیری از فشار بیش از حد بهینه کنید
4. حفره انقباضی و کاهش انقباض
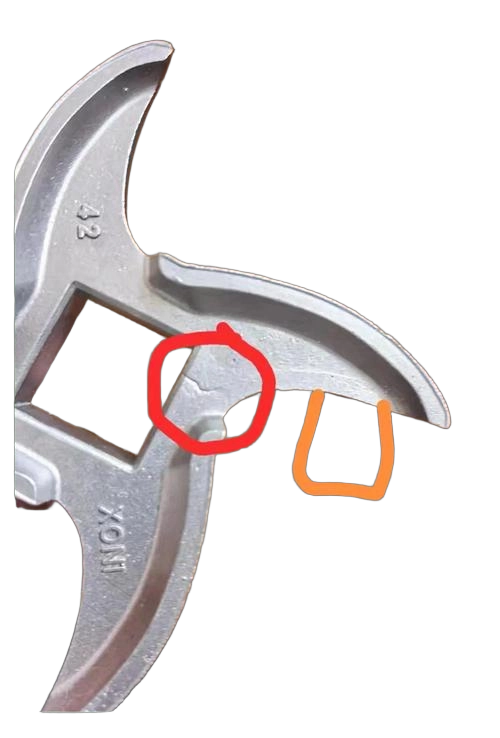
عملکرد نقص:فرورفتن فرورفتگی ها یا حفره های توخالی داخلی در موقعیت های دیوار ضخیم، به راحتی باعث ایجاد ترک های ساختاری تحت فشار می شود.
علل ریشه ای:ضخامت دیواره ناهموار، سیستم تغذیه ناکافی، سرعت خنک کننده نامعقول.
راه حل های پیشگیرانه:
-
ساختار محصول را در مرحله DFM بهینه کنید تا از تجمع ناگهانی دیوار ضخیم جلوگیری کنید
-
رایزر و کانال تغذیه را برای تکمیل فلز مذاب در طول انجماد بهینه کنید
-
جریان آب خنک کننده موضعی را تنظیم کنید تا توالی انجماد را متعادل کنید
5. تغییر شکل و تغییر شکل
عملکرد نقص:خمش، پیچش و انحراف صافی پس از سرد شدن ریخته گری، منجر به شکست مونتاژ می شود.
علل ریشه ای:توزیع نامتعادل خنک کننده، چیدمان پین جهشی نامعقول و تنش داخلی باقیمانده.
راه حل های پیشگیرانه:
-
توزیع کانال خنک کننده قالب را برای اتلاف دمای یکنواخت بهینه کنید
-
برای جلوگیری از تغییر شکل اجباری موضعی در طول قالبگیری، نیروی پرتاب را متعادل کنید
-
فرآیند کاهش استرس هدفمند را برای قطعات مسطح با دیواره نازک و اندازه بزرگ اتخاذ کنید
6. گنجاندن اکسید و گنجاندن سرباره
عملکرد نقص:لکه های سیاه، ذرات سخت و آخال های لایه ای در داخل قطعات، که منجر به پوشش ضعیف CNC و استحکام پایین محصول می شود.
علل ریشه ای:سرباره اکسیداسیون سطحی آلیاژ مذاب نجس، فیلتراسیون ناقص و ریختن آشفته.
راه حل های پیشگیرانه:
-
قبل از ریخته گری، سرباره شناور را کاملاً تمیز کنید
-
مش فیلتر را در سیستم رانر نصب کنید تا ناخالصی های اکسید را مسدود کند
-
سرعت ریختن پایدار برای کاهش اکسیداسیون ثانویه فلز مذاب
7. پر کردن ناکافی / مواد از دست رفته
عملکرد نقص:لبههای ناقص، گوشههای از دست رفته و قسمتهای دیوار نازک پر نشده.
علل ریشه ای:سیالیت کم فلز، حجم تزریق ناکافی، دریچه های مسدود شده، و ساختار دیوار بسیار نازک.
راه حل های پیشگیرانه:
-
دمای قالب و دمای فلز مذاب را به طور مناسب افزایش دهید
-
موقعیت دروازه را برای نواحی دیوار نازک تا پر کردن اولویت بهینه کنید
-
شیارهای دریچه هوا را به طور مرتب تمیز کنید تا از انسداد گاز جلوگیری شود
8. ترک خوردگی و شکستگی کششی
عملکرد نقص:ترک های ریز یا شکستگی های آشکار در گوشه های تیز و موقعیت های انتقال نازک به ضخامت.
علل ریشه ای:ساختار زاویه راست تیز، نیروی بیرون راندن بیش از حد، و تنش انقباض خنک کننده سریع.
راه حل های پیشگیرانه:
-
گوشه های گرد را در طول بهینه سازی DFM اضافه کنید تا از تمرکز استرس جلوگیری کنید
-
توزیع پین جهش را برای تحمل نیروی یکنواخت بهینه کنید
-
برای کاهش اختلاف تنش انقباض، سرعت خنک کننده را کنترل کنید
سیستم پیشگیری از نقص استاندارد کارخانه ما
در Zhongzhu Technology، ما برای نمایش محصولات معیوب به بازرسی پس از بازرسی متکی نیستیم. ما پیشگیری کامل از فرآیند را برای کنترل عیوب از منبع اجرا می کنیم:
1.بررسی DFM قبل از تولیدخطرات سازه ای را که به راحتی باعث انقباض، تغییر شکل و پر شدن ناکافی می شوند، از بین می برد.
2.قفل پارامتر دستگاه ثابتاز تغییرات دلخواه پارامتر توسط کارگران در طول تولید انبوه جلوگیری می کند.
3.بازرسی نمونه گیری منظم 2 ساعتهکیفیت سطح و عیوب داخلی را در زمان واقعی نظارت می کند.
4.مکانیزم نگهداری منظم قالبعملکرد پایدار تهویه، بستن و خنک کننده هر قالب را تضمین می کند.
از طریق کنترل سیستماتیک فرآیند، نرخ ضایعات دسته ای ریخته گری ما زیر 1.2٪، بسیار پایین تر از سطح متوسط صنعت نگه داشته می شود.
نتیجه گیری
اکثر عیوب ریخته گری تصادفی نیستند. آنها به دلیل طراحی غیر منطقی قالب، پارامترهای فرآیند ناپایدار و مدیریت کیفیت ناقص ایجاد می شوند. تنها با تکیه بر بازرسی پس از بازرسی نمی توان مشکلات اساسی کیفیت را حل کرد. پیشگیری از منبع، قفل کردن فرآیند استاندارد و نگهداری سیستماتیک قالب، کلید تولید انبوه ریخته گری با کیفیت بالا است.
CTA
اگر از عیوب ریخته گری، کیفیت ناپایدار دسته ای یا نرخ ضایعات بالا مشکل دارید، نقشه های قطعه و مشکلات عیب خود را برای تیم مهندسی ما ارسال کنید. ما بهینه سازی حرفه ای DFM، پیشنهادات بهبود قالب و راه حل های تولید انبوه پایدار را برای اطمینان از تحویل بدون نقص برای سفارشات عمده شما ارائه می دهیم.
برچسب های وبلاگ
#نقایص ریخته گری #محلول تخلخل #کنترل کیفیت دایکست #آلومینیوم ریخته گری #بهینه سازی ساخت #کیفیت تولید انبوه
قالب آلومینیومی در مقابل ریخته گری روی: مقایسه هزینه، وزن و کاربرد


For more questions please
contact us

+86 9273 0983 032


3rd Floor, Building 5, Koch Group, Hangzhou, China