
Defeitos comuns de componentes fundidos sob pressão e soluções preventivas

A fundição sob pressão é o processo de produção em massa mais eficiente para caixas complexas de ligas de alumínio, zinco e magnésio usadas em telecomunicações, eletrônica automotiva e dispositivos de segurança inteligentes. No entanto, devido à injeção em alta velocidade, resfriamento rápido, estrutura complexa de passagem do molde e condições de fusão instáveis, as peças fundidas sob pressão são propensas a vários defeitos superficiais e internos durante a produção em massa. Defeitos não controlados causarão diretamente vazamento de ar, má montagem, falha no revestimento de superfície e altas taxas de refugo para pedidos em grandes quantidades.
Muitos compradores estrangeiros encontram problemas de qualidade instáveis ao cooperar com fundições comuns. Alguns fornecedores realizam apenas uma inspeção visual simples, ignorando a porosidade interna e os defeitos ocultos de contração, que levam à rejeição do lote depois que os clientes terminam a usinagem CNC secundária ou a anodização. Com base em anos de experiência em produção em massa na Zhongzhu Technology, resumimos os oito defeitos de fundição sob pressão mais frequentes, analisamos suas causas raízes e fornecemos soluções preventivas práticas e verificadas na fábrica para referência de controle de qualidade do seu projeto.
1. Porosidade (orifícios de ar internos e superficiais)


Desempenho de defeito:Pequenos furos redondos na superfície ou dentro da peça fundida, causando vazamento de ar, baixa estanqueidade e formação de bolhas após a anodização.
Causas raízes:Excesso de gás contido na liga fundida, ventilação insuficiente do molde, velocidade de injeção muito rápida e lingotes de matéria-prima úmidos.
Soluções Preventivas:
-
Tratamento rigoroso de desgaseificação por fusão antes da produção para reduzir o teor de hidrogênio na liga líquida
-
Otimize as ranhuras de ventilação do molde e as ranhuras de transbordamento para garantir uma descarga suave de gás durante o enchimento
-
Ajuste a velocidade de injeção em vários estágios para evitar fluxo turbulento e aprisionamento de ar
-
Matérias-primas de liga completamente secas para eliminar a geração de vapor de água
2. Fechamento a frio/marcas de fluxo
Desempenho de defeito:Traços de fluxo linear óbvios, linhas de fusão irregulares na superfície da peça, afetando a aparência e a resistência estrutural.
Causas raízes:Baixa temperatura do molde, temperatura insuficiente do metal fundido, layout irracional do corredor e velocidade de enchimento lenta.
Soluções Preventivas:
-
Pré-aqueça o molde de fundição para estabilizar a temperatura do molde antes da produção em massa
-
Ajuste a temperatura do forno de acordo com o material da liga para garantir uma boa fluidez
-
Otimize a posição da comporta para encurtar a distância de enchimento e reduzir a perda de temperatura
3. Flash / Rebarbas

Desempenho de defeito:Bordas de metal extrafinas em linhas de partição, furos de pinos e lacunas de molde, exigindo corte manual pesado.
Causas raízes:Força de fixação do molde insuficiente, desgaste da superfície do molde, pressão de injeção excessiva e folga de encaixe do molde frouxa.
Soluções Preventivas:
-
Manutenção regular do molde e polimento da superfície da partição para eliminar a deformação da folga
-
Combine a tonelagem de fixação precisa de acordo com a área de projeção do produto
-
Otimize a curva de pressão de injeção para evitar impacto de pressão excessivo
4. Cavidade de contração e depressão de contração
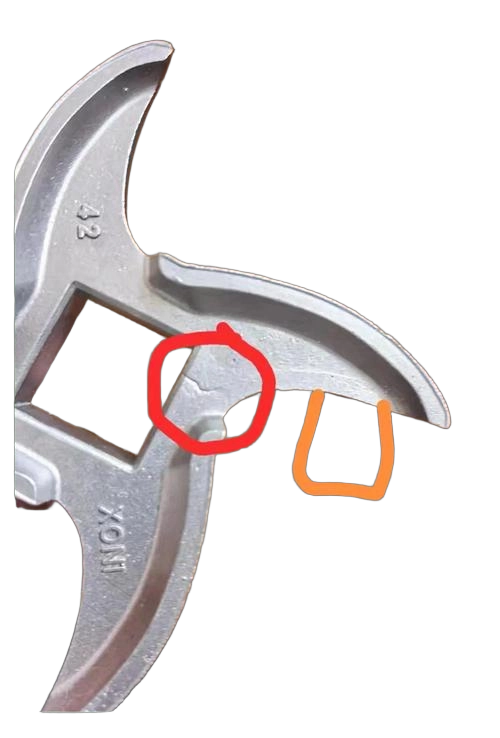
Desempenho de defeito:Afundamentos ou cavidades ocas internas em posições de paredes espessas, causando facilmente rachaduras estruturais sob pressão.
Causas raízes:Espessura de parede irregular, sistema de alimentação insuficiente, velocidade de resfriamento excessiva.
Soluções Preventivas:
-
Otimize a estrutura do produto durante o estágio DFM para evitar o acúmulo repentino de paredes espessas
-
Otimize o riser e o canal de alimentação para complementar o metal fundido durante a solidificação
-
Ajuste o fluxo localizado de água de resfriamento para equilibrar a sequência de solidificação
5. Deformação e empenamento
Desempenho de defeito:Flexão, torção e desvio de planicidade após o resfriamento da peça fundida, levando à falha na montagem.
Causas raízes:Distribuição de resfriamento desequilibrada, layout de pino de ejeção irracional e tensão interna residual.
Soluções Preventivas:
-
Otimize a distribuição do canal de resfriamento do molde para dissipação uniforme da temperatura
-
Equilibre a força de ejeção para evitar deformação forçada local durante a desmoldagem
-
Adote um processo de alívio de tensão direcionado para peças planas de parede fina e de grande porte
6. Inclusão de óxido e inclusão de escória
Desempenho de defeito:Pontos pretos, partículas duras e inclusões em camadas dentro das peças, resultando em mau acabamento CNC e baixa resistência do produto.
Causas raízes:Escória de oxidação da superfície da liga fundida suja, filtração incompleta e vazamento turbulento.
Soluções Preventivas:
-
Desnatar e limpar completamente a escória flutuante antes da fundição
-
Instale a malha do filtro no sistema do corredor para bloquear impurezas de óxido
-
Velocidade de vazamento estável para reduzir a oxidação secundária do metal fundido
7. Preenchimento insuficiente/material faltante
Desempenho de defeito:Bordas incompletas, cantos ausentes e áreas de paredes finas não preenchidas.
Causas raízes:Baixa fluidez do metal, volume de injeção insuficiente, aberturas de ventilação bloqueadas e estrutura de parede ultrafina.
Soluções Preventivas:
-
Aumente a temperatura do molde e a temperatura do metal fundido de forma adequada
-
Otimize a posição do portão para áreas de paredes finas para preenchimento prioritário
-
Limpe as aberturas de ventilação regularmente para evitar bloqueio de gás
8. Rachadura e fratura por tração
Desempenho de defeito:Microfissuras ou fraturas óbvias em cantos vivos e posições de transição finas e espessas.
Causas raízes:Estrutura afiada em ângulo reto, força de ejeção excessiva e estresse de contração por resfriamento rápido.
Soluções Preventivas:
-
Adicione cantos arredondados durante a otimização do DFM para evitar concentração de tensão
-
Otimize a distribuição do pino de ejeção para obter uma força uniforme
-
Controle a taxa de resfriamento para reduzir a diferença de tensão de contração
Sistema de prevenção de defeitos padrão da nossa fábrica
Na Zhongzhu Technology, não confiamos na pós-inspeção para examinar produtos defeituosos. Implementamos prevenção de processo completo para controlar defeitos desde a origem:
1.Revisão DFM de pré-produçãoelimina riscos estruturais que facilmente causam encolhimento, deformação e enchimento insuficiente.
2.Bloqueio de parâmetros de máquina fixoevita alterações arbitrárias de parâmetros pelos trabalhadores durante a produção em massa.
3.Inspeção regular de amostragem de 2 horasmonitora a qualidade da superfície e defeitos internos em tempo real.
4.Mecanismo de manutenção regular do moldegarante desempenho estável de ventilação, fixação e resfriamento de cada molde.
Através do controle sistemático do processo, nossa taxa de sucata de lote de fundição sob pressão é mantida abaixo de 1,2%, muito abaixo do nível médio da indústria.
Conclusão
A maioria dos defeitos de fundição sob pressão não são acidentais; eles são causados por projeto de molde irracional, parâmetros de processo instáveis e gerenciamento de qualidade incompleto. Depender apenas da pós-inspeção não pode resolver problemas fundamentais de qualidade. A prevenção da fonte, o bloqueio padronizado do processo e a manutenção sistemática do molde são a chave para uma produção em massa estável de fundição sob pressão de alta qualidade.
CTA
Se você estiver preocupado com defeitos de fundição sob pressão, qualidade de lote instável ou alta taxa de refugo, envie os desenhos de suas peças e problemas de defeito para nossa equipe de engenharia. Fornecemos otimização DFM profissional, sugestões de melhoria de moldes e soluções estáveis de produção em massa para garantir entrega sem defeitos para seus pedidos em grandes quantidades.
Tags de blog
#DieCastingDefects #PorositySolution #DieCastQualityControl #AluminumDieCasting #ManufacturingOptimization #MassProductionQuality
Fundido sob pressão de alumínio versus fundido sob pressão de zinco: comparação de custo, peso e aplicação


For more questions please
contact us

+86 9273 0983 032


3rd Floor, Building 5, Koch Group, Hangzhou, China