
Defectos comunes de los componentes fundidos a presión y soluciones preventivas

La fundición a presión es el proceso de producción en masa más eficiente para carcasas complejas de aleaciones de aluminio, zinc y magnesio utilizadas en telecomunicaciones, electrónica automotriz y dispositivos de seguridad inteligentes. Sin embargo, debido a la inyección de alta velocidad, el enfriamiento rápido, la compleja estructura de entrada del molde y las condiciones de fusión inestables, las piezas fundidas a presión son propensas a varios defectos superficiales e internos durante la producción en masa. Los defectos no controlados causarán directamente fugas de aire, ensamblaje deficiente, fallas en el recubrimiento de la superficie y altas tasas de desperdicio en pedidos al por mayor.
Muchos compradores extranjeros encuentran problemas de calidad inestables cuando cooperan con fundiciones comunes. Algunos proveedores solo realizan una inspección visual simple, ignorando la porosidad interna y los defectos de contracción ocultos, lo que lleva al rechazo del lote después de que los clientes terminan el mecanizado CNC secundario o la anodización. Basándonos en años de experiencia en producción en masa en Zhongzhu Technology, resumimos los ocho defectos de fundición a presión más frecuentes, analizamos sus causas fundamentales y brindamos soluciones preventivas prácticas y verificadas en fábrica para la referencia de control de calidad de su proyecto.
1. Porosidad (agujeros de aire internos y superficiales)


Rendimiento de defectos:Pequeños agujeros redondos en la superficie o dentro de la pieza fundida, que provocan fugas de aire, mala estanqueidad y burbujas después del anodizado.
Causas fundamentales:Exceso de gas contenido en la aleación fundida, ventilación insuficiente del molde, velocidad de inyección demasiado rápida y lingotes de materia prima húmedos.
Soluciones Preventivas:
-
Estricto tratamiento de desgasificación por fusión antes de la producción para reducir el contenido de hidrógeno en la aleación líquida.
-
Optimice las ranuras de ventilación del molde y las ranuras de desbordamiento para garantizar una descarga suave del gas durante el llenado.
-
Ajuste la velocidad de inyección de varias etapas para evitar flujo turbulento y atrapamiento de aire.
-
Materias primas de aleación completamente secas para eliminar la generación de vapor de agua.
2. Cierre en frío/marcas de flujo
Rendimiento de defectos:Rastros de flujo lineales evidentes, líneas de fusión desiguales en la superficie de la pieza, que afectan la apariencia y la resistencia estructural.
Causas fundamentales:Baja temperatura del molde, temperatura insuficiente del metal fundido, disposición irrazonable del canal y velocidad de llenado lenta.
Soluciones Preventivas:
-
Precaliente el molde de fundición a presión para estabilizar la temperatura del molde antes de la producción en masa.
-
Ajuste la temperatura del horno según el material de la aleación para garantizar una buena fluidez.
-
Optimice la posición de la puerta para acortar la distancia de llenado y reducir la pérdida de temperatura
3. Destello/Rebabas

Rendimiento de defectos:Bordes metálicos extrafinos en líneas de separación, orificios para alfileres y espacios en moldes, que requieren un recorte manual intenso.
Causas fundamentales:Fuerza de sujeción del molde insuficiente, desgaste de la superficie del molde, presión de inyección excesiva y espacio libre para el ajuste del molde.
Soluciones Preventivas:
-
Mantenimiento regular del molde y pulido de la superficie de separación para eliminar la deformación del espacio.
-
Haga coincidir el tonelaje de sujeción preciso según el área de proyección del producto
-
Optimice la curva de presión de inyección para evitar un impacto de presión excesivo
4. Cavidad por contracción y depresión por contracción
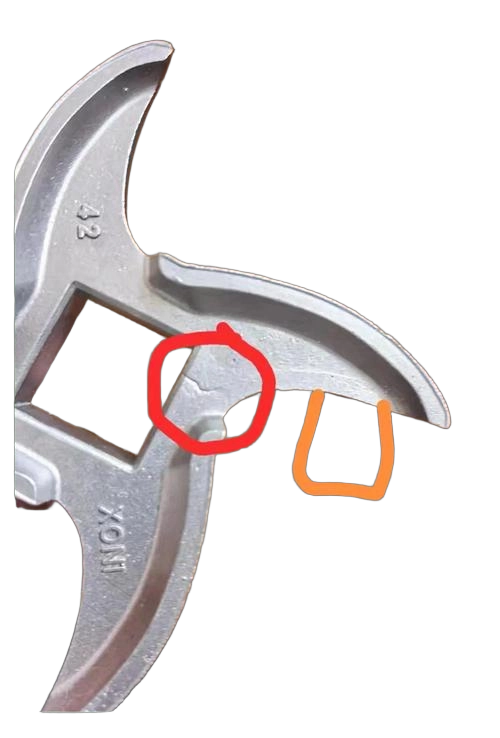
Rendimiento de defectos:Abolladuras hundidas o cavidades huecas internas en posiciones de paredes gruesas, que fácilmente causan grietas estructurales bajo presión.
Causas fundamentales:Espesor de pared desigual, sistema de alimentación insuficiente, velocidad de enfriamiento irrazonable.
Soluciones Preventivas:
-
Optimice la estructura del producto durante la etapa DFM para evitar la acumulación repentina de paredes gruesas
-
Optimice el canal ascendente y de alimentación para complementar el metal fundido durante la solidificación.
-
Ajuste el flujo de agua de refrigeración localizado para equilibrar la secuencia de solidificación.
5. Deformación y alabeo
Rendimiento de defectos:Desviaciones de flexión, torsión y planitud después del enfriamiento de la fundición, lo que provoca fallas en el ensamblaje.
Causas fundamentales:Distribución de enfriamiento desequilibrada, disposición irrazonable del pin de expulsión y tensión interna residual.
Soluciones Preventivas:
-
Optimice la distribución del canal de enfriamiento del molde para una disipación uniforme de la temperatura
-
Equilibre la fuerza de expulsión para evitar la deformación forzada local durante el desmolde
-
Adopte un proceso de alivio de tensión específico para piezas planas de paredes delgadas y de gran tamaño
6. Inclusión de óxido e inclusión de escoria
Rendimiento de defectos:Puntos negros, partículas duras e inclusiones en capas dentro de las piezas, lo que da como resultado un acabado CNC deficiente y una baja resistencia del producto.
Causas fundamentales:Escoria de oxidación de la superficie de aleación fundida sucia, filtración incompleta y vertido turbulento.
Soluciones Preventivas:
-
Quite y limpie completamente la escoria flotante antes de colar.
-
Instale una malla de filtro en el sistema de canales para bloquear las impurezas de óxido.
-
Velocidad de vertido estable para reducir la oxidación secundaria del metal fundido.
7. Relleno insuficiente/material faltante
Rendimiento de defectos:Bordes incompletos, esquinas faltantes y áreas de paredes delgadas sin rellenar.
Causas fundamentales:Baja fluidez del metal, volumen de inyección insuficiente, respiraderos bloqueados y estructura de pared ultrafina.
Soluciones Preventivas:
-
Aumente adecuadamente la temperatura del molde y la temperatura del metal fundido.
-
Optimice la posición de la puerta para áreas de paredes delgadas para priorizar el llenado
-
Limpie las ranuras de ventilación con regularidad para evitar obstrucciones de gas.
8. Agrietamiento y fractura por tracción
Rendimiento de defectos:Microgrietas o fracturas obvias en esquinas afiladas y posiciones de transición delgadas a gruesas.
Causas fundamentales:Estructura afilada en ángulo recto, fuerza de expulsión excesiva y tensión de contracción por enfriamiento rápido.
Soluciones Preventivas:
-
Agregue esquinas redondeadas durante la optimización DFM para evitar la concentración de tensiones
-
Optimice la distribución del pasador de expulsión para una aplicación de fuerza uniforme
-
Controle la velocidad de enfriamiento para reducir la diferencia de tensión de contracción
El sistema de prevención de defectos estándar de nuestra fábrica
En Zhongzhu Technology, no dependemos de la inspección posterior para detectar productos defectuosos. Implementamos prevención de proceso completo para controlar los defectos desde el origen:
1.Revisión de DFM de preproducciónelimina los riesgos estructurales que fácilmente provocan contracción, deformación y relleno insuficiente.
2.Bloqueo de parámetros de máquina fijosEvita cambios arbitrarios de parámetros por parte de los trabajadores durante la producción en masa.
3.Inspección de muestreo regular de 2 horasmonitorea la calidad de la superficie y los defectos internos en tiempo real.
4.Mecanismo de mantenimiento regular del molde.Garantiza un rendimiento estable de ventilación, sujeción y enfriamiento de cada molde.
A través de un control sistemático del proceso, nuestra tasa de desperdicio de lotes de fundición a presión se mantiene por debajo del 1,2%, muy por debajo del nivel promedio de la industria.
Conclusión
La mayoría de los defectos de fundición a presión no son accidentales; son causados por un diseño de molde irrazonable, parámetros de proceso inestables y una gestión de calidad incompleta. Depender únicamente de la inspección posterior no puede resolver los problemas de calidad fundamentales. La prevención de fuentes, el bloqueo del proceso estandarizado y el mantenimiento sistemático del molde son la clave para una producción en masa estable de fundición a presión de alta calidad.
llamada a la acción
Si tiene problemas con defectos de fundición a presión, calidad de lote inestable o alta tasa de desechos, envíe los dibujos de sus piezas y los problemas de defectos a nuestro equipo de ingeniería. Brindamos optimización DFM profesional, sugerencias de mejora de moldes y soluciones estables de producción en masa para garantizar una entrega sin defectos para sus pedidos al por mayor.
Etiquetas de blogs
#DieCastingDefects #PorositySolution #DieCastQualityControl #AluminumDieCasting #ManufacturingOptimization #MassProductionQuality
Fundición a presión de aluminio versus fundición a presión de zinc: comparación de costos, peso y aplicaciones


For more questions please
contact us

+86 9273 0983 032


3rd Floor, Building 5, Koch Group, Hangzhou, China