FUNDICIÓN DE INVERSIÓN
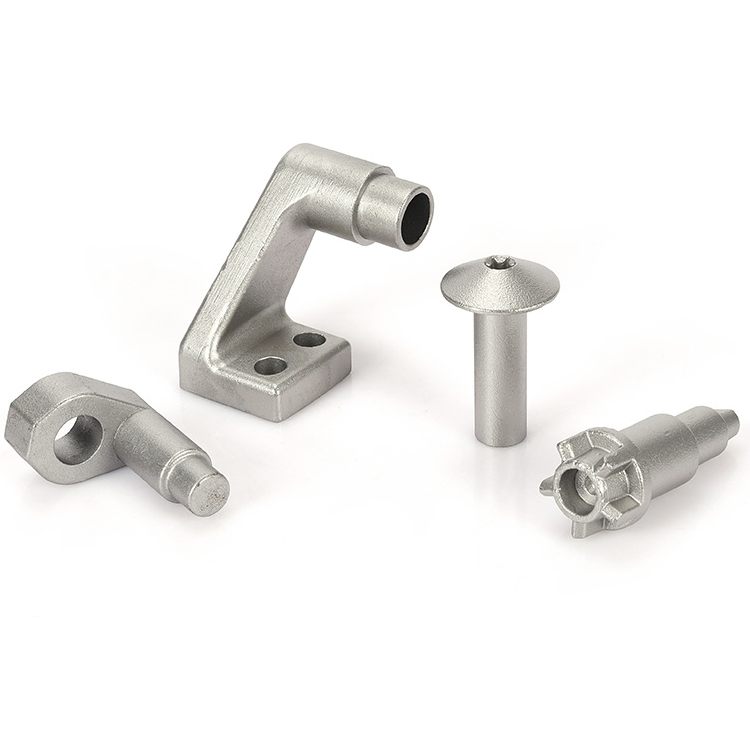
Fundición a la cera perdida
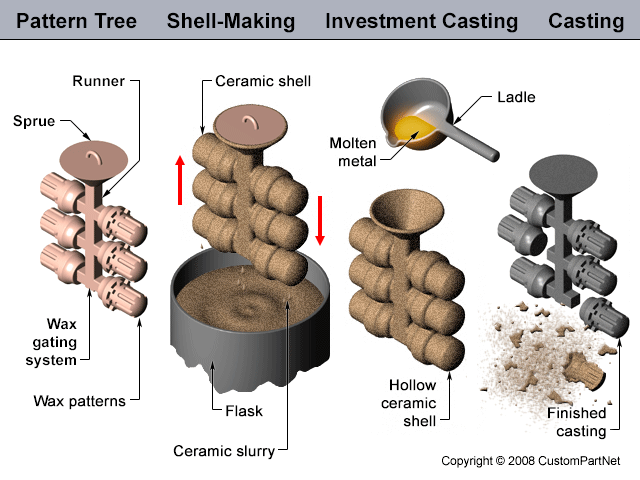
Se hace un patrón inicial temporal con cera. El molde, o revestimiento, se fabrica sumergiendo el patrón de cera en una tina de lechada refractaria, que se solidifica alrededor del exterior del patrón de cera. Este proceso se repite hasta lograr el espesor de pared requerido. Luego se funde el patrón de cera original, dejando un molde hueco en el que se funde el metal fundido.

Fabricar:
1. Una alternativa al moldeado en carcasa, la fundición a presión y la forja.
2.Moldes de resina de caucho o epoxi que se utilizan para producir patrones para componentes pequeños y delicados, aunque la precisión dimensional y la vida útil del molde son menores que las de los troqueles de acero más caros que se utilizan en tiradas de producción más largas.
3. Las cifras de producción económica varían ampliamente, según el material del componente, el diseño y el tipo de matriz. No son inusuales tiradas de producción en el rango de 50 a 10 millones.
4. Debido a los elevados costes de herramientas, materiales y procesos, la producción normalmente sólo es viable cuando no existe una alternativa adecuada (por ejemplo, álabes de turbina en aleaciones no forjables), o cuando se puede lograr una reducción apreciable del mecanizado (por ejemplo, prótesis de cadera).
5. Las tasas de producción dependen del diseño del material y de los componentes, pero suelen ser lentas debido a la gran cantidad de etapas involucradas. Las etapas automáticas de revestimiento, secado y desparafinado pueden aumentar las tasas de producción.
6. Las cerámicas solubles en agua que pueden eliminarse en menos de 60 s pueden aumentar las tasas de producción, pero sólo son adecuadas con aleaciones cuyo punto de fusión sea
7. Para aleaciones reactivas como el titanio, la fusión y la fundición se pueden realizar al vacío.
8. Hay ceras mecanizables disponibles para prototipos únicos, antes de fabricar herramientas costosas.
9.El proceso “Mercast” utiliza mercurio, que posteriormente se congela, en lugar de cera para producir el patrón. A diferencia de la cera, el mercurio no se pierde al fundirse y el proceso es capaz de dar mejores acabados superficiales y precisión en los detalles. Sin embargo, existen riesgos para la salud asociados con el proceso.
10. El “proceso de molde en bloque” suele ser un proceso más económico para piezas fundidas livianas. Los moldes constan de varios cientos de piezas pequeñas y se funden por centrifugación.
Materiales:
1. Casi todos los metales y aleaciones se pueden fundir, pero el proceso es más adecuado para aquellos materiales que son difíciles de fundir, forjar o mecanizar.
2. Es posible que los materiales reactivos deban fundirse y moldearse al vacío, y los materiales de alto punto de fusión, como el titanio, utilizan un revestimiento de carbono en lugar del refractario convencional.
3. Los revestimientos refractarios varían según el material que se va a fundir, pero se clasifican y eligen para minimizar las reacciones del metal/molde, reducir el agrietamiento durante la cocción y brindar una resistencia mecánica adecuada.
4.Materiales de bajo punto de fusión (
5. Todos los materiales dan lugar a los defectos característicos asociados con una estructura como fundición, como porosidad, segregación, estructura de grano heterogéneo, etc.
6. La porosidad se puede eliminar mediante HIP cuando sea necesario, por ejemplo, para mejorar las propiedades de fatiga de las palas de las turbinas y las prótesis. Los defectos estructurales se pueden eliminar mediante tratamiento térmico cuando sea necesario.
Diseño:
1. Se adapta mejor a componentes 3D pequeños y complejos que van desde unos pocos gramos hasta 5 kg, aunque se pueden producir componentes de hasta 100 kg.
2. Los ángulos reentrantes son posibles, pero los cortes internos complejos solo son posibles utilizando un revestimiento cerámico soluble, con materiales de bajo punto de fusión.
3.El diámetro mínimo del orificio es de aproximadamente 1,5 mm, con tolerancias del orden de ±0,13 mm hasta 25 mm. La relación profundidad/diámetro de los agujeros ciegos debe ser
4. Una de las principales ventajas del proceso es el acabado superficial de fundición, que depende del material utilizado para el revestimiento y del componente. Los valores típicos se dan a continuación.
5. El espesor mínimo de la pared depende de las distancias de flujo y los materiales. Aunque se han logrado espesores de pared de 0,25 mm, el mínimo económico aceptado está en el rango de 0,75 a 1,5 mm.
6. Los costos de producción más bajos se logran con tolerancias de ±0,25 mm, y en la región cerrada las tolerancias nunca deben ser menores que esto.
7. Las tolerancias lineales dependen del material y del tamaño y la geometría del componente. Los valores típicos son los siguientes (para 100 mm de diámetro):
Materiales ferrosos ±0,9 mm
Materiales no ferrosos ±0,4 mm
8. La rectitud depende de las dimensiones del componente, pero es del orden de ±1% de la longitud del componente.
9.La tolerancia en los radios internos y externos es del orden de ±0,40 mm por 25 mm de radio.
10. La precisión de los ángulos fundidos depende en gran medida del diseño del componente, pero normalmente está en el rango de ±0,5 a 1,0˚.
Metal | Ra(μmetro) | |
Reparto de inversión | mecanizado | |
Aleaciones de aluminio | 0,8 - 2,6 | 1,0 - 2,6 |
Aleaciones de cobre | 1,5 - 2,6 | 1,0 - 2,6 |
Aceros inoxidables | 2.3 - 3.2 | 1,5 - 3,2 |
Aleaciones de cobalto-cromo | 2.1 - 2.6 | 1,3 - 2,6 |
Aceros al carbono | 2.3 - 3.2 | 1,5 - 3,2 |
Aceros de baja aleación | 2,5 - 3,8 | 1,5 - 3 |
SERVICIOS DE MUESTRAS DE INGENIERÍA
FUNDICIÓN AL VACÍO - FUNDICIÓN DE URETANO
Artículo relacionado