ریخته گری سرمایه گذاری
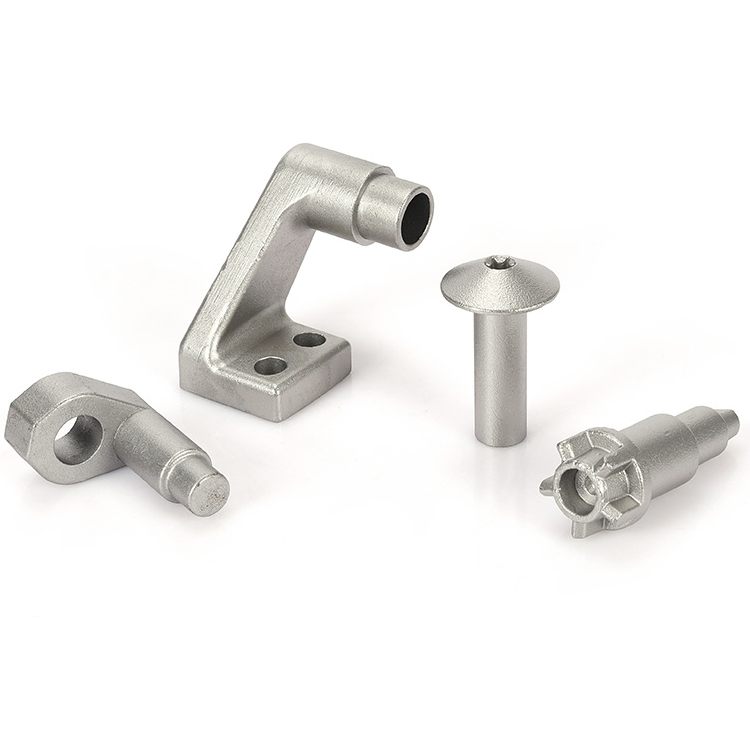
ریخته گری سرمایه گذاری
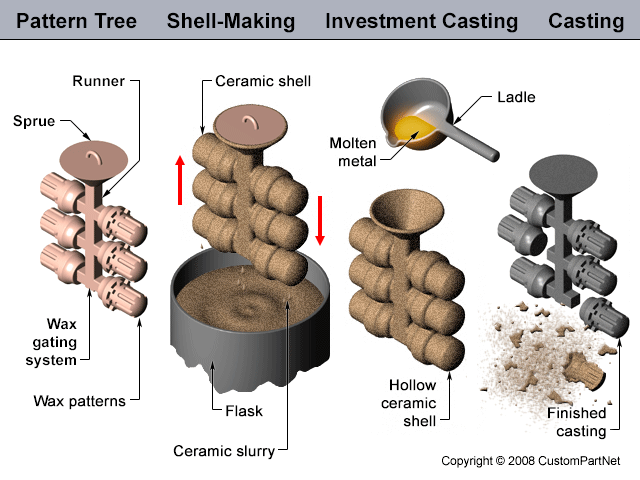
یک الگوی اولیه موقت از موم ساخته شده است. قالب یا سرمایه گذاری، با فرو بردن الگوی موم در خمره ای از دوغاب نسوز ساخته می شود، که در اطراف بیرون الگوی موم جامد می شود. این فرآیند تا زمانی که ضخامت دیواره مورد نیاز به دست آید تکرار می شود. سپس الگوی موم اصلی ذوب می شود و یک قالب توخالی باقی می ماند که در آن فلز مذاب ریخته می شود.

ساخت:
1. جایگزینی برای قالب گیری پوسته، ریخته گری قالب و آهنگری.
2. قالبهای رزین لاستیکی یا اپوکسی که برای تولید الگوهای اجزای کوچک و ظریف استفاده میشوند، اگرچه دقت ابعادی و عمر قالب کمتر از قالبهای فولادی گرانتر مورد استفاده در دورههای تولید طولانیتر است.
3. تعداد تولید اقتصادی بسته به مواد سازنده، طراحی و نوع قالب بسیار متفاوت است. تولید در محدوده 50 تا 10 میلیون غیرعادی نیست.
4. با توجه به هزینه های بالای ابزار، مواد و فرآیند، تولید معمولاً زمانی قابل دوام است که جایگزین مناسبی وجود نداشته باشد (مثلاً تیغه های توربین در آلیاژهای غیرقابل جعل)، یا جایی که می توان به کاهش قابل توجهی در ماشینکاری دست یافت (مثلاً پروتزهای ران).
5. نرخ تولید به طراحی مواد و اجزا بستگی دارد، اما معمولاً به دلیل تعداد زیاد مراحل درگیر، کند است. مراحل سرمایه گذاری خودکار، خشک کردن و موم زدایی می تواند نرخ تولید را افزایش دهد.
6. سرامیک های محلول در آب که می توانند در کمتر از 60 ثانیه جدا شوند، می توانند نرخ تولید را افزایش دهند، اما فقط برای آلیاژهایی مناسب هستند که نقطه ذوب آن ها است.
7. برای آلیاژهای واکنش پذیر مانند تیتانیوم، ذوب و ریخته گری را می توان در خلاء انجام داد.
8. مومهای قابل ماشینکاری برای نمونههای اولیه، قبل از ساخت ابزارهای گرانقیمت، در دسترس هستند.
9. فرآیند "Mercast" از جیوه استفاده می کند که متعاقباً منجمد می شود، به جای موم برای تولید الگو. بر خلاف موم، جیوه در ذوب شدن از بین نمی رود و این فرآیند می تواند سطح بهتری را ارائه دهد و دقت جزئیات را ارائه دهد. با این حال، خطرات سلامتی مرتبط با این فرآیند وجود دارد.
10. "فرایند قالب بلوک" اغلب یک فرآیند اقتصادی تر برای ریخته گری سبک است. قالب ها از چند صد جزء کوچک تشکیل شده و به صورت گریز از مرکز ریخته می شوند.
مواد:
1. تقریباً تمام فلزات و آلیاژها را می توان ریخته گری سرمایه گذاری کرد، اما این فرآیند برای آن دسته از موادی که ریخته گری، آهنگری یا ماشینی دشوار است مناسب است.
2. ممکن است مواد واکنشدهنده باید در خلاء ذوب و ریختهگری شوند، و مواد با نقطه ذوب بالا، مانند تیتانیوم، به جای مواد نسوز معمولی، از سرمایهگذاری کربن استفاده میکنند.
3. سرمایه گذاری های نسوز بسته به ماده ریخته گری متفاوت است، اما درجه بندی و انتخاب می شوند تا واکنش های فلز/قالب را به حداقل برسانند، ترک خوردگی را در حین پخت کاهش دهند و استحکام مکانیکی مناسبی ایجاد کنند.
4. مواد با نقطه ذوب پایین (
5. همه مواد باعث ایجاد عیوب مشخصه مرتبط با ساختار ریختگی می شوند، مانند تخلخل، جداسازی، ساختار دانه ناهمگن و غیره.
6. تخلخل را می توان با HIPing در صورت لزوم از بین برد، به عنوان مثال برای بهبود خواص خستگی پره ها و پروتزهای توربین. عیوب ساختاری را می توان در صورت لزوم با عملیات حرارتی برطرف کرد.
طراحی:
1. برای اجزای کوچک، پیچیده و سه بعدی از چند گرم تا 5 کیلوگرم مناسب تر است، اگرچه اجزای تا 100 کیلوگرم را می توان تولید کرد.
2. زوایای ورود مجدد امکان پذیر است، اما زیر برش های داخلی پیچیده تنها با استفاده از سرمایه گذاری سرامیکی محلول، با مواد نقطه ذوب پایین امکان پذیر است.
3. حداقل قطر سوراخ تقریباً 1.5 میلی متر است، با رواداری از مرتبه 0.13 ± میلی متر تا 25 میلی متر. نسبت عمق به قطر سوراخ های کور باید باشد
4. یکی از مزیت های اصلی این فرآیند، پرداخت سطحی است که به مواد مورد استفاده برای سرمایه گذاری و جزء بستگی دارد. مقادیر معمولی در زیر آورده شده است.
5. حداقل ضخامت دیوار به فواصل جریان و مواد بستگی دارد. اگرچه ضخامت دیوار 0.25 میلی متر به دست آمده است، حداقل اقتصادی پذیرفته شده در محدوده 0.75-1.5 میلی متر است.
6. کمترین هزینه های تولید با تلورانس های ± 0.25 میلی متر به دست می آید و در ناحیه دروازه هرگز تلرانس ها نباید کمتر از این باشد.
7. تحمل های خطی به مواد، اندازه و هندسه اجزا بستگی دارد. مقادیر معمولی به شرح زیر است (برای قطر 100 میلی متر):
مواد آهنی ± 0.9 میلی متر
مواد غیر آهنی ± 0.4 میلی متر
8. راستی به ابعاد جزء بستگی دارد، اما از مرتبه ± 1٪ طول جزء است.
9. تحمل شعاع داخلی و خارجی به ترتیب ± 0.40 میلی متر در هر 25 میلی متر شعاع است.
10. دقت زوایای ریخته گری تا حد زیادی به طراحی اجزا بستگی دارد، اما معمولاً در محدوده ± 0.5-1.0 درجه است.
فلز | آرالف(µمتر) | |
بازیگران سرمایه گذاری | ماشینکاری شده | |
آلیاژهای آلومینیوم | 0.8 - 2.6 | 1.0 - 2.6 |
آلیاژهای مس | 1.5 - 2.6 | 1.0 - 2.6 |
فولادهای ضد زنگ | 2.3 - 3.2 | 1.5 - 3.2 |
آلیاژهای کبالت کروم | 2.1 - 2.6 | 1.3 - 2.6 |
فولادهای کربنی | 2.3 - 3.2 | 1.5 - 3.2 |
فولادهای کم آلیاژ | 2.5 - 3.8 | 1.5 - 3 |
خدمات نمونه مهندسی
ریخته گری خلاء - ریخته گری یورتان
مقاله مرتبط