Garantía de precisión de mecanizado de piezas fundidas en forma de placa de paredes delgadas basada en el control de la deformación
Autor: SZTC
2025-01-02
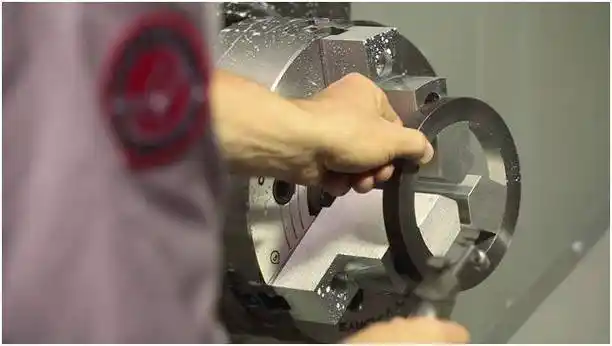
Con el rápido desarrollo de la industria manufacturera, los requisitos de resistencia y rigidez específicas de las piezas mecánicas son cada vez mayores, y las piezas estructurales en forma de placa de paredes delgadas se utilizan ampliamente. Tales piezas estructurales generalmente tienen el problema de una pobre procesabilidad en fundición y mecanizado. La pieza en bruto es fácil de deformar durante la producción de fundición y las piezas también son fáciles de deformar durante el mecanizado debido a la tensión residual y a los métodos inadecuados de sujeción del soporte, lo que resulta en tolerancia de tamaño y posición del mecanizado e incluso afecta la vida útil de la fatiga y la intensidad del trabajo. Este tema toma la placa intermedia como ejemplo para describir cómo garantizar la precisión del mecanizado de piezas fundidas en forma de placa de paredes delgadas mediante la supresión de la deformación durante la fundición a presión y el mecanizado.
Resultados gráficos
La placa intermedia es una pieza clave que se utiliza para fijar los motores en ambos lados en la caja de cambios de un determinado automóvil. Pesa alrededor de 1,2 kg y está hecho de aleación de aluminio fundido ADC12. La apariencia se muestra en la Figura 1. Es una pieza típica con forma de placa de paredes delgadas, en forma de disco, con un tamaño exterior de aproximadamente φ340 mm. El espesor de pared de la pieza de conexión intermedia es de 5 mm. Para que el diseño sea liviano, existe una gran área de huecos, lo que reduce en gran medida la rigidez de la pieza y aumenta la dificultad de su fundición a presión y mecanizado.

Figura 1 Aspecto de la placa intermedia.

Figura 2 Diagrama esquemático de piezas con estrictos requisitos de precisión.

Figura 3 Accesorio para la solución de placa intermedia 2
1. Cabezal de prensa 2. Contrapunto eje U 3. Placa L del contrapunto 4. Placa inferior del accesorio 5. Pasador de diamante 6. Soporte flotante 7. Soporte fijo 8. Columna guía de preposicionamiento 9. Pasador redondo
Debido a la escasa rigidez de la placa intermedia, un pequeño par de sujeción también puede producir un efecto de palanca, provocando deformación local de la pieza de trabajo, rebote después del procesamiento y reducción de la precisión del procesamiento. Por lo tanto, el punto de sujeción y el punto de soporte de dichas piezas deben establecerse punto a punto y el brazo de fuerza de sujeción debe ser 0 tanto como sea posible. La secuencia de acción es: colocar la pieza de trabajo en su lugar → sujetar el soporte fijo → hacer flotar el soporte flotante → sujetar el punto de sujeción del soporte flotante.

Figura 4 Diagrama de fluctuación de compensación de coordenadas del eje Y del orificio Z3-2
Figura 5 Desplazamiento térmico X/Y del centro de mecanizado vertical
En primer lugar, la deformación de la pieza en bruto debería controlarse dentro de un intervalo razonable para proporcionar una referencia aproximada de posicionamiento relativamente fiable para el mecanizado. La cantidad de margen de mecanizado en blanco está determinada por su precisión dimensional. Cuanto mayor sea la precisión, menor puede ser la tolerancia. En el caso de piezas de trabajo con forma de placa de paredes delgadas, el diseño y la calidad de fabricación del dispositivo son decisivos. Después de una puesta en marcha cualificada, también se debe tomar en serio el mantenimiento diario. La deformación térmica de la máquina herramienta tiene poco efecto sobre la planitud del fresado, pero a veces tiene un impacto muy grande en la posición del orificio, por lo que es necesario intentar compensar.
Resultados gráficos
La placa intermedia es una pieza clave que se utiliza para fijar los motores en ambos lados en la caja de cambios de un determinado automóvil. Pesa alrededor de 1,2 kg y está hecho de aleación de aluminio fundido ADC12. La apariencia se muestra en la Figura 1. Es una pieza típica con forma de placa de paredes delgadas, en forma de disco, con un tamaño exterior de aproximadamente φ340 mm. El espesor de pared de la pieza de conexión intermedia es de 5 mm. Para que el diseño sea liviano, existe una gran área de huecos, lo que reduce en gran medida la rigidez de la pieza y aumenta la dificultad de su fundición a presión y mecanizado.
Figura 1 Aspecto de la placa intermedia.
Figura 2 Diagrama esquemático de piezas con estrictos requisitos de precisión.
Figura 3 Accesorio para la solución de placa intermedia 2
1. Cabezal de prensa 2. Contrapunto eje U 3. Placa L del contrapunto 4. Placa inferior del accesorio 5. Pasador de diamante 6. Soporte flotante 7. Soporte fijo 8. Columna guía de preposicionamiento 9. Pasador redondo
Debido a la escasa rigidez de la placa intermedia, un pequeño par de sujeción también puede producir un efecto de palanca, provocando deformación local de la pieza de trabajo, rebote después del procesamiento y reducción de la precisión del procesamiento. Por lo tanto, el punto de sujeción y el punto de soporte de dichas piezas deben establecerse punto a punto y el brazo de fuerza de sujeción debe ser 0 tanto como sea posible. La secuencia de acción es: colocar la pieza de trabajo en su lugar → sujetar el soporte fijo → hacer flotar el soporte flotante → sujetar el punto de sujeción del soporte flotante.
Figura 4 Diagrama de fluctuación de compensación de coordenadas del eje Y del orificio Z3-2
Figura 5 Desplazamiento térmico X/Y del centro de mecanizado vertical
En primer lugar, la deformación de la pieza en bruto debería controlarse dentro de un intervalo razonable para proporcionar una referencia aproximada de posicionamiento relativamente fiable para el mecanizado. La cantidad de margen de mecanizado en blanco está determinada por su precisión dimensional. Cuanto mayor sea la precisión, menor puede ser la tolerancia. En el caso de piezas de trabajo con forma de placa de paredes delgadas, el diseño y la calidad de fabricación del dispositivo son decisivos. Después de una puesta en marcha cualificada, también se debe tomar en serio el mantenimiento diario. La deformación térmica de la máquina herramienta tiene poco efecto sobre la planitud del fresado, pero a veces tiene un impacto muy grande en la posición del orificio, por lo que es necesario intentar compensar.
Roscar y roscar
¿Cuáles son exactamente los elementos del reparto? Información sobre el procedimiento de fundición
Artículo relacionado
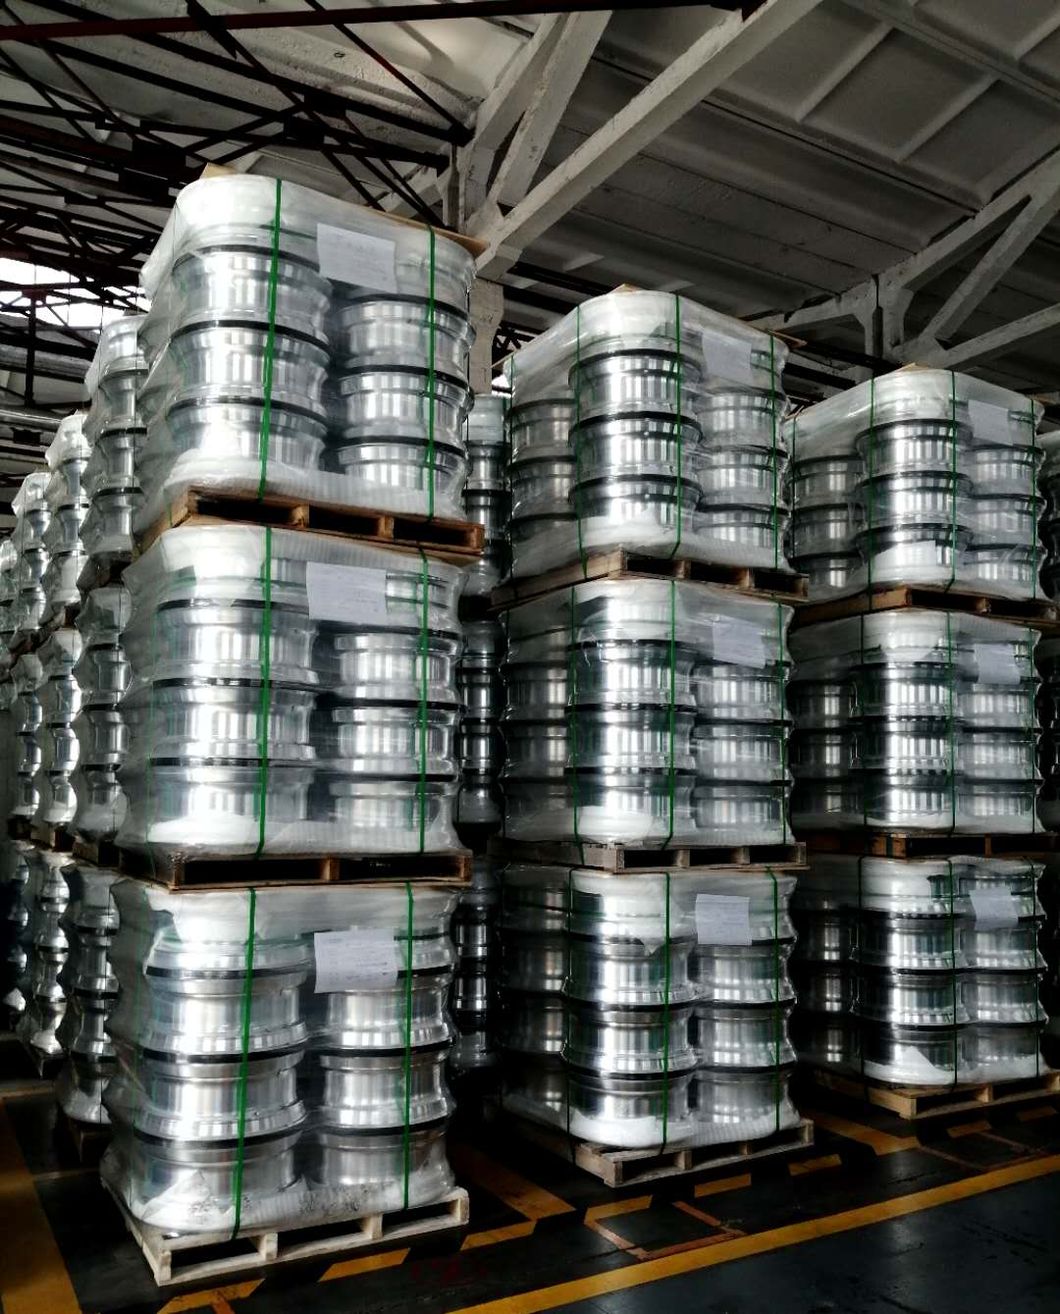
Para pintar llantas de aleación de aluminio, limpie y lije la superficie, aplique una imprimación y luego rocíe de 2 a 3 capas de pintura, dejando que se seque entre cada una. Termine con una capa transparente para mayor protección y brillo. Perfecto para restaurar o personalizar tus ruedas.
Cómo pintar llantas de aleación de aluminio