ИНВЕСТИЦИОННОЕ ЛИТЬЕ
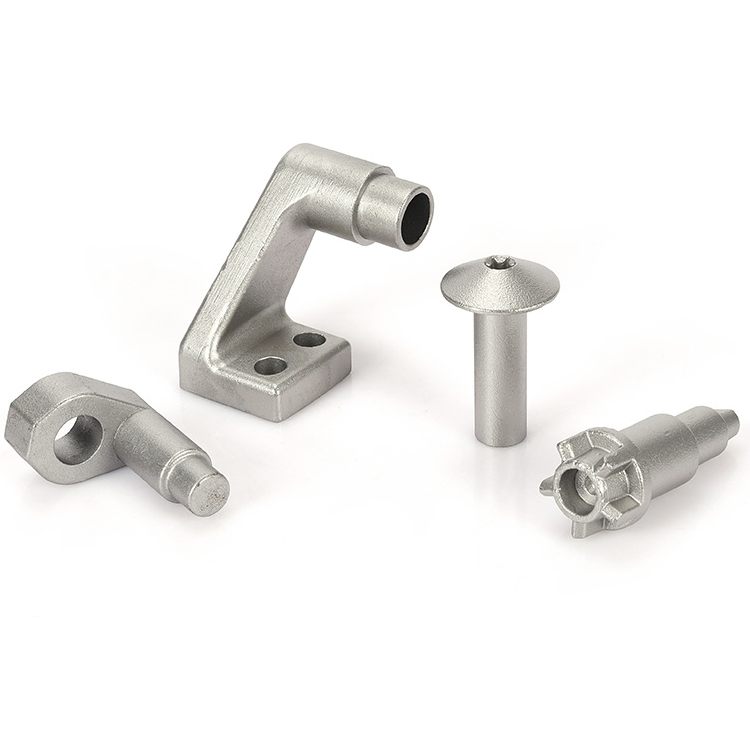
Литье по выплавляемым моделям
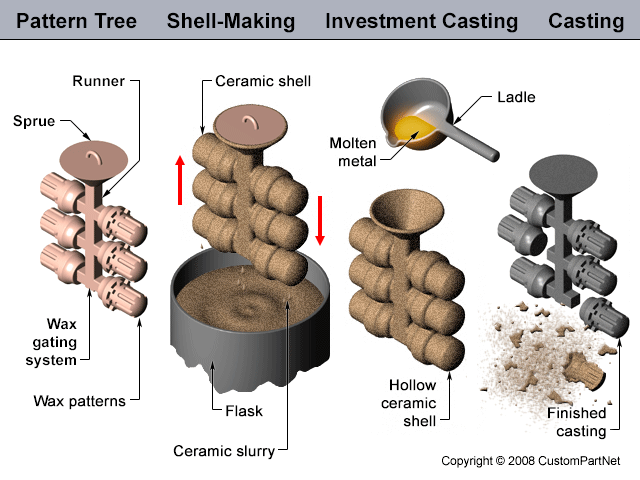
Временный первоначальный образец изготавливается из воска. Форма или паковочная масса изготавливается путем погружения восковой модели в чан с огнеупорной суспензией, которая затвердевает снаружи восковой модели. Этот процесс повторяется до тех пор, пока не будет достигнута необходимая толщина стенки. Затем исходный восковой узор расплавляется, оставляя полую форму, в которую можно отливать расплавленный металл.

Производство:
1. Альтернатива литью под давлением, литью под давлением и ковке.
2. Резиновые или эпоксидные формы, используемые для изготовления моделей небольших, деликатных компонентов, хотя точность размеров и срок службы формы меньше, чем у более дорогих стальных штампов, используемых в более длительных производственных циклах.
3. Экономические показатели производства сильно различаются в зависимости от материала компонента, конструкции и типа матрицы. Производственные объемы в диапазоне 50–10 миллионов не являются чем-то необычным.
4. Из-за высоких затрат на инструменты, материалы и технологические процессы производство обычно целесообразно только тогда, когда нет подходящей альтернативы (например, турбинные лопатки из нековающихся сплавов) или там, где можно достичь заметного сокращения механической обработки (например, протезы бедра).
5. Скорость производства зависит от материала и конструкции компонентов, но обычно низкая из-за большого количества этапов. Автоматические этапы паковки, сушки и депарафинизации могут повысить производительность.
6. Водорастворимая керамика, которую можно удалить менее чем за 60 с, может повысить производительность, но подходит только для сплавов, температура плавления которых <1200˚C.<1200˚C.
7. Для реактивных сплавов, таких как титан, плавка и литье могут выполняться в вакууме.
8. Обрабатываемые воски доступны для изготовления одноразовых прототипов, прежде чем будет изготовлена дорогая оснастка.
9. В процессе «Mercast» для создания узора вместо воска используется ртуть, которую впоследствии замораживают. В отличие от воска, ртуть не теряется при плавлении, и этот процесс позволяет улучшить качество поверхности и точность деталей. Однако этот процесс сопряжен с риском для здоровья.
10. «Процесс блочной формы» часто является более экономичным процессом для легких отливок. Формы состоят из нескольких сотен мелких компонентов и отливаются центробежным способом.
Материалы:
1. Почти все металлы и сплавы можно подвергать литью по выплавляемым моделям, но этот процесс лучше всего подходит для тех материалов, которые трудно отлить под давлением, ковать или механизировать.
2. Реактивные материалы, возможно, придется расплавлять и отливать в вакууме, а в материалах с высокой температурой плавления, таких как титан, вместо обычного огнеупорного материала используется углеродная формовка.
3. Огнеупорные паковочные массы различаются в зависимости от отливаемого материала, но классифицируются и выбираются так, чтобы свести к минимуму реакции металла/формы, уменьшить растрескивание во время обжига и обеспечить достаточную механическую прочность.
4.Материалы с низкой температурой плавления (<1200˚C), которые используются в сочетании с водорастворимой массой, были специально разработаны, чтобы иметь механические свойства, сравнимые с механическими свойствами более традиционных ферросплавов. Эти материалы с низкой температурой плавления стоят дороже, но обеспечивают лучшее качество поверхности и допуск по размерам.<1200˚C), which are used in conjunction with a water-soluble investment, have been specially developed to have mechanical properties comparable with those of the more conventional ferrous alloys. These low melting point materials are more costly, but give better surface finish and dimensional tolerance.
5. Все материалы имеют характерные дефекты, связанные с литой структурой, такие как пористость, сегрегация, неоднородная зернистая структура и т. д.
6. При необходимости пористость можно устранить путем ГИП, например, для улучшения усталостных свойств турбинных лопаток и протезов. При необходимости структурные дефекты можно устранить термической обработкой.
Дизайн:
1. Лучше всего подходит для небольших, сложных 3D-компонентов весом от нескольких граммов до 5 кг, хотя можно производить компоненты весом до 100 кг.
2. Возможны входящие углы, но сложные внутренние подрезы возможны только с использованием растворимой керамической массы из материалов с низкой температурой плавления.
3.Минимальный диаметр отверстия составляет примерно 1,5 мм, с допусками порядка от ±0,13 мм до 25 мм. Соотношение глубины и диаметра глухих отверстий должно быть <2, а сквозных <5.<2, and that for through holes <5.
4. Одним из основных преимуществ этого процесса является качество поверхности после литья, которое зависит от материала, использованного в качестве паковочной массы, и детали. Типичные значения приведены ниже.
5.Минимальная толщина стенки зависит от расстояния потока и материалов. Хотя достигнута толщина стенок 0,25 мм, принятый экономический минимум находится в диапазоне 0,75–1,5 мм.
6. Самые низкие производственные затраты достигаются при допусках ±0,25 мм, а в закрытой зоне допуски никогда не должны быть меньше этого значения.
7. Линейные допуски зависят от материала, размера и геометрии компонента. Типичные значения следующие (для диаметра 100 мм):
Черные металлы ±0,9 мм
Цветные металлы ±0,4 мм
8. Прямолинейность зависит от размеров детали, но составляет порядка ±1% длины детали.
9. Допуск на внутренний и внешний радиусы составляет порядка ±0,40 мм на 25 мм радиуса.
10. Точность углов заброса во многом зависит от конструкции детали, но обычно находится в диапазоне ±0,5–1,0˚.
|
Металл |
ра(мкm) |
|
|
Investment cast |
Machined |
|
|
Aluminium alloys |
0.8 - 2.6 |
1.0 - 2.6 |
|
Copper alloys |
1.5 - 2.6 |
1.0 - 2.6 |
|
Stainless steels |
2.3 - 3.2 |
1.5 - 3.2 |
|
Cobalt-chrome alloys |
2.1 - 2.6 |
1.3 - 2.6 |
|
Carbon steels |
2.3 - 3.2 |
1.5 - 3.2 |
|
Low alloy steels |
2.5 - 3.8 |
1.5 - 3 |
ОБРАЗЕЦ ИНЖИНИРИНГОВЫХ УСЛУГ
ВАКУУМНОЕ ЛИТЬЕ - ЛИТЬЕ УРЕТАНА
Связанная статья