FUNDIÇÃO DE INVESTIMENTO
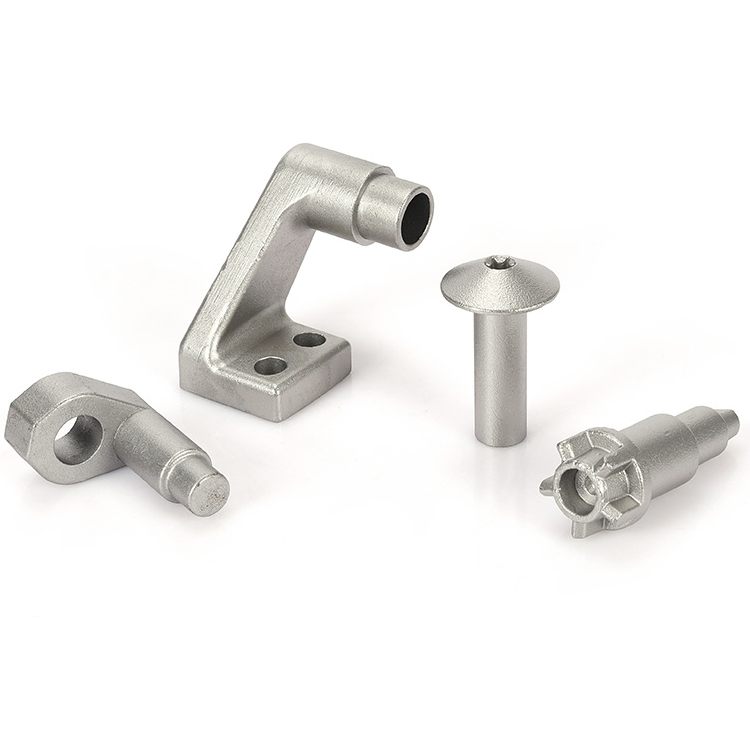
Fundição de investimento
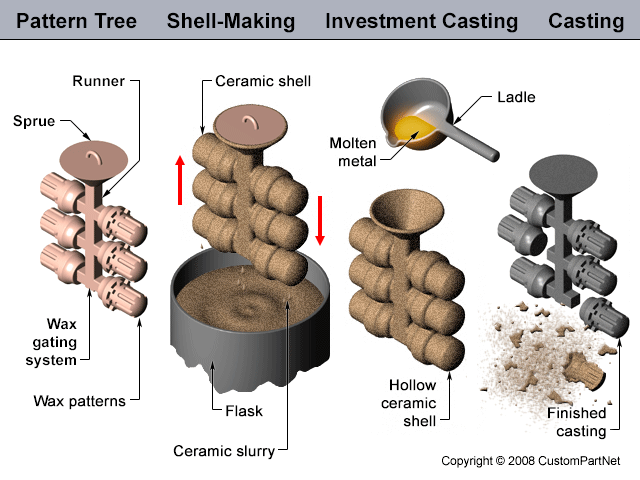
Um padrão inicial temporário é feito de cera. O molde, ou revestimento, é feito mergulhando o padrão de cera em uma cuba de pasta refratária, que solidifica ao redor da parte externa do padrão de cera. Este processo é repetido até que a espessura de parede necessária seja alcançada. O padrão de cera original é então derretido, deixando um molde oco para fundir o metal fundido.

Fabricação:
1.Uma alternativa à moldagem de casca, fundição sob pressão e forjamento.
2. Moldes de resina de borracha ou epóxi usados para produzir padrões para componentes pequenos e delicados, embora a precisão dimensional e a vida útil do molde sejam menores do que as matrizes de aço mais caras usadas em tiragens de produção mais longas.
3. Os números de produção econômica variam amplamente, dependendo do material do componente, design e tipo de matriz. A produção na faixa de 50 a 10 milhões não é incomum.
4. Devido aos altos custos de ferramentas, materiais e processos, a produção geralmente só é viável quando não há alternativa adequada (por exemplo, lâminas de turbina em ligas não forjáveis) ou quando uma redução apreciável na usinagem pode ser alcançada (por exemplo, próteses de quadril).
5. As taxas de produção dependem do design do material e dos componentes, mas geralmente são lentas devido ao grande número de etapas envolvidas. As etapas automáticas de investimento, secagem e desparafinação podem aumentar as taxas de produção.
6. Cerâmicas solúveis em água que podem ser removidas em menos de 60 s podem aumentar as taxas de produção, mas só são adequadas com ligas cujo ponto de fusão é
7.Para ligas reativas como titânio, a fusão e a fundição podem ser feitas sob vácuo.
8.Ceras usináveis estão disponíveis para protótipos únicos, antes que ferramentas caras sejam fabricadas.
9.O processo “Mercast” utiliza mercúrio, que é posteriormente congelado, em vez de cera para produzir o padrão. Ao contrário da cera, o mercúrio não se perde na fusão e o processo é capaz de proporcionar melhores acabamentos superficiais e precisão de detalhes. No entanto, existem riscos para a saúde associados ao processo.
10.O “processo de molde em bloco” costuma ser um processo mais econômico para peças fundidas leves. Os moldes consistem em várias centenas de pequenos componentes e são fundidos centrifugamente.
Materiais:
1.Quase todos os metais e ligas podem ser fundidos, mas o processo é mais adequado para aqueles materiais que são difíceis de fundir, forjar ou usinar.
2. Os materiais reativos podem ter que ser derretidos e fundidos a vácuo, e os materiais de alto ponto de fusão, como o titânio, usam um investimento de carbono em vez do refratário convencional.
3. Os investimentos refratários variam dependendo do material a ser fundido, mas são classificados e escolhidos de forma a minimizar as reações metal/molde, reduzir fissuras durante a queima e proporcionar resistência mecânica adequada.
4. Materiais de baixo ponto de fusão (
5. Todos os materiais dão origem a defeitos característicos associados a uma estrutura fundida, como porosidade, segregação, estrutura de grãos heterogênea, etc.
6. A porosidade pode ser eliminada por HIPing quando necessário, por exemplo, para melhorar as propriedades de fadiga das pás da turbina e das próteses. Defeitos estruturais podem ser removidos por tratamento térmico, quando necessário.
Projeto:
1. Mais adequado para componentes 3D pequenos e complexos que variam de alguns gramas a 5 kg, embora possam ser produzidos componentes de até 100 kg.
2.Ângulos reentrantes são possíveis, mas cortes internos complexos só são possíveis usando um revestimento cerâmico solúvel, com materiais de baixo ponto de fusão.
3.O diâmetro mínimo do furo é de aproximadamente 1,5 mm, com tolerâncias da ordem de ±0,13 mm até 25 mm. A relação profundidade/diâmetro dos furos cegos deve ser
4.Uma das principais vantagens do processo é o acabamento superficial fundido, que depende do material utilizado no investimento e do componente. Valores típicos são fornecidos abaixo.
5. A espessura mínima da parede depende das distâncias de fluxo e dos materiais. Embora tenham sido alcançadas espessuras de parede de 0,25 mm, o mínimo económico aceite está na gama de 0,75–1,5 mm.
6.Os menores custos de produção são alcançados com tolerâncias de ±0,25 mm, e na região fechada as tolerâncias nunca devem ser inferiores a isso.
7. As tolerâncias lineares dependem do material e do tamanho e geometria do componente. Os valores típicos são os seguintes (para diâmetro de 100 mm):
Materiais ferrosos ±0,9 mm
Materiais não ferrosos ±0,4 mm
8. A retidão depende das dimensões do componente, mas é da ordem de ±1% do comprimento do componente.
9. A tolerância nos raios internos e externos é da ordem de ±0,40 mm por 25 mm de raio.
10. A precisão dos ângulos de fundição depende em grande parte do projeto do componente, mas normalmente está na faixa de ±0,5–1,0˚.
Metal | Rum(µeu) | |
Elenco de investimento | Usinado | |
Ligas de alumínio | 0,8 - 2,6 | 1,0 - 2,6 |
Ligas de cobre | 1,5 - 2,6 | 1,0 - 2,6 |
Aços inoxidáveis | 2,3 - 3,2 | 1,5 - 3,2 |
Ligas de cobalto-cromo | 2,1 - 2,6 | 1,3 - 2,6 |
Aços carbono | 2,3 - 3,2 | 1,5 - 3,2 |
Aços de baixa liga | 2,5 - 3,8 | 1,5 - 3 |
SERVIÇOS DE AMOSTRA DE ENGENHARIA
FUNDIÇÃO A VÁCUO - FUNDIÇÃO DE URETANO
Artigo Relacionado