Feinguss
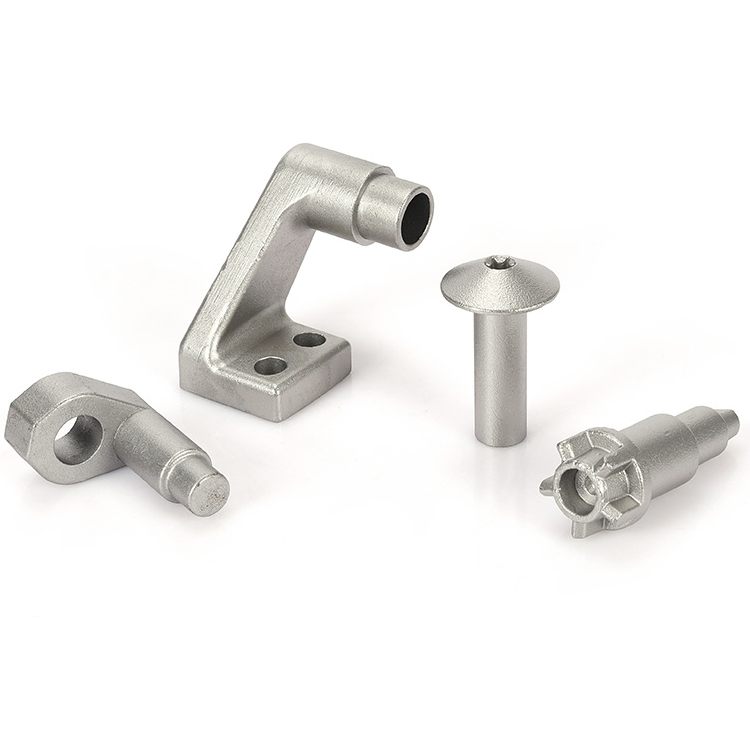
Feinguss
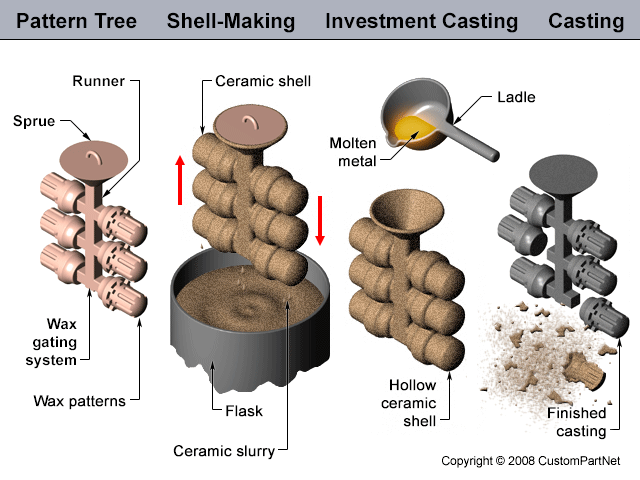
Aus Wachs wird ein temporäres Anfangsmuster angefertigt. Die Form oder Einbettmasse wird hergestellt, indem das Wachsmodell in einen Behälter mit feuerfester Aufschlämmung getaucht wird, die sich um die Außenseite des Wachsmodells herum verfestigt. Dieser Vorgang wird wiederholt, bis die erforderliche Wandstärke erreicht ist. Das ursprüngliche Wachsmodell wird dann weggeschmolzen, so dass eine Hohlform zurückbleibt, in die das geschmolzene Metall gegossen wird.

Herstellung:
1.Eine Alternative zum Schalenformen, Druckgießen und Schmieden.
2.Gummi- oder Epoxidharzformen werden zur Herstellung von Mustern für kleine, empfindliche Komponenten verwendet, obwohl die Maßhaltigkeit und die Lebensdauer der Form geringer sind als bei den teureren Stahlformen, die in längeren Produktionsläufen verwendet werden.
3. Die wirtschaftlichen Produktionszahlen variieren stark, je nach Komponentenmaterial, Design und Art der Matrize. Produktionsauflagen im Bereich von 50–10 Millionen sind keine Seltenheit.
4.Aufgrund der hohen Werkzeug-, Material- und Prozesskosten ist eine Produktion in der Regel nur dann rentabel, wenn es keine geeignete Alternative gibt (z. B. Turbinenschaufeln aus nicht schmiedbaren Legierungen) oder wenn eine erhebliche Reduzierung des Bearbeitungsaufwands erreicht werden kann (z. B. Hüftprothesen).
5. Die Produktionsraten hängen vom Material- und Komponentendesign ab, sind jedoch aufgrund der großen Anzahl der beteiligten Schritte normalerweise langsam. Automatische Einbett-, Trocknungs- und Entparaffinierungsstufen können die Produktionsraten steigern.
6. Wasserlösliche Keramiken, die in weniger als 60 s entlackt werden können, können die Produktionsraten erhöhen, sind aber nur für Legierungen geeignet, deren Schmelzpunkt bei liegt
7. Bei reaktiven Legierungen wie Titan kann das Schmelzen und Gießen unter Vakuum erfolgen.
8.Bearbeitbare Wachse stehen für einmalige Prototypen zur Verfügung, bevor teure Werkzeuge hergestellt werden.
9. Beim „Mercast“-Verfahren wird zur Herstellung des Musters anstelle von Wachs Quecksilber verwendet, das anschließend eingefroren wird. Im Gegensatz zum Wachs geht das Quecksilber beim Schmelzen nicht verloren und das Verfahren ermöglicht eine bessere Oberflächengüte und Detailgenauigkeit. Allerdings sind mit dem Verfahren gesundheitliche Gefahren verbunden.
10.Das „Blockformverfahren“ ist für leichte Gussteile oft das wirtschaftlichere Verfahren. Formen bestehen aus mehreren hundert Kleinteilen und werden im Schleudergussverfahren hergestellt.
Materialien:
1.Fast alle Metalle und Legierungen können im Feingussverfahren hergestellt werden, das Verfahren eignet sich jedoch am besten für Materialien, die schwer zu gießen, zu schmieden oder zu bearbeiten sind.
2. Reaktive Materialien müssen möglicherweise im Vakuum geschmolzen und gegossen werden, und Materialien mit hohem Schmelzpunkt wie Titan verwenden eine Kohlenstoffeinbettung anstelle des herkömmlichen feuerfesten Materials.
3. Feuerfeste Einbettmassen variieren je nach dem zu gießenden Material, werden jedoch sortiert und ausgewählt, um Metall-/Formreaktionen zu minimieren, die Rissbildung beim Brennen zu reduzieren und eine angemessene mechanische Festigkeit zu gewährleisten.
4. Materialien mit niedrigem Schmelzpunkt (
5. Alle Materialien führen zu den charakteristischen Mängeln, die mit einer Struktur im Gusszustand verbunden sind, wie Porosität, Segregation, heterogene Kornstruktur usw.
6. Porosität kann bei Bedarf durch HIPing beseitigt werden, z. B. um die Ermüdungseigenschaften von Turbinenschaufeln und Prothesen zu verbessern. Gefügemängel können bei Bedarf durch Wärmebehandlung beseitigt werden.
Design:
1.Am besten geeignet für kleine, komplexe 3D-Komponenten mit einem Gewicht von wenigen Gramm bis 5 kg, obwohl auch Komponenten mit einem Gewicht von bis zu 100 kg hergestellt werden können.
2.Einspringende Winkel sind möglich, komplexe innere Hinterschnitte sind jedoch nur mit einer löslichen Keramikeinbettmasse und Materialien mit niedrigem Schmelzpunkt möglich.
3.Der minimale Lochdurchmesser beträgt ca. 1,5 mm, mit Toleranzen in der Größenordnung von ±0,13 mm bis 25 mm. Das Verhältnis Tiefe/Durchmesser der Sacklöcher sollte gleich sein
4. Einer der Hauptvorteile des Verfahrens ist die Oberflächenbeschaffenheit im Gusszustand, die vom verwendeten Material für die Einbettmasse und das Bauteil abhängt. Typische Werte sind unten angegeben.
5. Die Mindestwandstärke hängt von den Fließwegen und Materialien ab. Obwohl Wandstärken von 0,25 mm erreicht wurden, liegt das akzeptierte wirtschaftliche Minimum im Bereich von 0,75–1,5 mm.
6. Niedrigste Produktionskosten werden mit Toleranzen von ±0,25 mm erreicht, und im Anschnittbereich sollten die Toleranzen nie darunter liegen.
7.Lineartoleranzen hängen vom Material sowie der Bauteilgröße und -geometrie ab. Typische Werte sind wie folgt (für 100 mm Durchmesser):
Eisenwerkstoffe ±0,9 mm
Nichteisenwerkstoffe ±0,4 mm
8. Die Geradheit hängt von den Bauteilabmessungen ab, liegt jedoch in der Größenordnung von ±1 % der Bauteillänge.
9. Die Toleranz für Innen- und Außenradien liegt in der Größenordnung von ±0,40 mm pro 25 mm Radius.
10. Die Genauigkeit der Wurfwinkel hängt weitgehend vom Bauteildesign ab, liegt jedoch typischerweise im Bereich ±0,5–1,0˚.
Metall | RA(µM) | |
Feinguss | Bearbeitet | |
Aluminiumlegierungen | 0,8 - 2,6 | 1,0 - 2,6 |
Kupferlegierungen | 1,5 - 2,6 | 1,0 - 2,6 |
Edelstähle | 2.3 - 3.2 | 1,5 - 3,2 |
Kobalt-Chrom-Legierungen | 2.1 - 2.6 | 1,3 - 2,6 |
Kohlenstoffstähle | 2.3 - 3.2 | 1,5 - 3,2 |
Niedriglegierte Stähle | 2,5 - 3,8 | 1,5 - 3 |
ENGINEERING-MUSTERDIENSTLEISTUNGEN
VAKUUMGIESSEN – URETHANGIESSEN
Verwandter Artikel