
Introducción completa al proceso de rectificado, taladrado y rectificado con plantilla
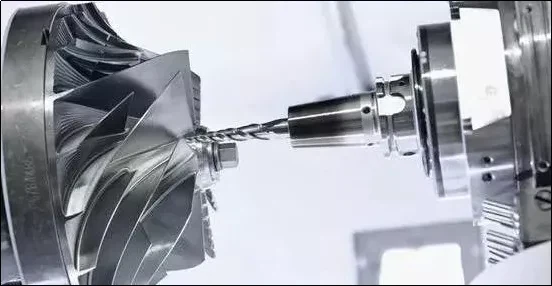
Después de la fundición a presión o el fresado CNC en bruto, la mayoría de las piezas metálicas de precisión aún necesitan procesos de acabado secundarios para lograr un acabado superficial ultrasuave, una tolerancia dimensional a nivel de micras y un posicionamiento preciso de los orificios. El rectificado, la perforación y el rectificado con plantilla son tres procedimientos básicos de posprocesamiento ampliamente utilizados en la fabricación de moldes, cavidades de RF 5G y producción de componentes médicos y automotrices.
Muchos compradores confunden el rectificado ordinario con el rectificado con plantilla profesional y subestiman el impacto de la tecnología de perforación de precisión en el rendimiento del ensamblaje del producto. Nos hemos encontrado con múltiples casos de proyectos afectados por un procesamiento secundario inadecuado: un cliente de moldes solo usó rectificado de superficies sin rectificado con plantilla para inserciones de moldes complejos, lo que resultó en una desviación de la posición del orificio de más de 0,02 mm y atascos en el ensamblaje; Otro proveedor de telecomunicaciones adoptó la perforación de banco ordinaria para los orificios roscados de la cavidad de la antena, lo que provocó una profundidad de rosca inconsistente y un rendimiento de sellado deficiente. Estos casos demuestran que combinar los procesos correctos de rectificado y taladrado según los requisitos de tolerancia es fundamental para la calidad del producto terminado.
En resumen, la perforación se utiliza para la formación básica de orificios, el rectificado general optimiza la planitud y la rugosidad de la superficie, mientras que el rectificado con plantilla sirve para un acabado de orificios y contornos de ultra alta precisión que no se puede completar con el fresado CNC estándar. A continuación desglosamos en detalle el principio del proceso, el rango de precisión, las ventajas del procesamiento y la aplicación típica de cada tecnología.
1. Proceso de perforación de precisión

El taladrado es el proceso de mecanizado secundario fundamental para fabricar agujeros pasantes, agujeros ciegos, agujeros roscados, avellanados y agujeros de posicionamiento en piezas metálicas fundidas o fresadas.
Características principales del proceso
- Rango de procesamiento flexible: admite aluminio, aleación de zinc, acero inoxidable y acero para moldes, puede procesar diámetros de orificio de 0,3 mm a 50 mm;
- Múltiples opciones de equipos de perforación: taladro de banco, taladro vertical CNC y perforadora compuesta de alta velocidad para diferentes tamaños de lotes;
- Mecanizado combinado en un solo paso: integre taladrado, roscado, biselado y avellanado en una sola sujeción para reducir errores de posicionamiento repetidos.
Estándar de precisión
Tolerancia de perforación ordinaria ±0,05 mm; Tolerancia de perforación CNC de precisión controlada dentro de ±0,015 mm, rugosidad de la superficie Ra 1,6 – Ra 3,2.
Principales escenarios de aplicación
- Orificios de sellado roscados de las cavidades de RF de la antena 5G
- Orificios de posicionamiento de ensamblaje de carcasas de fundición a presión para automóviles
- Orificios de montaje y orificios pasantes para cables de soportes de equipos médicos
- Orificios para el agua de refrigeración del molde y orificios para el pasador eyector
2. Proceso de rectificado general (rectificado superficial)

El rectificado se refiere al rectificado de la superficie de la muela abrasiva, que se aplica principalmente a planos después del mecanizado en desbaste para eliminar marcas de herramientas, deformaciones y tolerancias desiguales.
Características principales del proceso
- Excelente efecto de pulido de superficies: elimine las líneas de fresado CNC y consiga una superficie plana como un espejo;
- Corrección de planitud estable: corrija pequeñas deformaciones de piezas en bruto de aleación de aluminio de pared delgada y piezas de fundición a presión;
- Amplia compatibilidad de materiales: Procese aleación de aluminio suave y acero para moldes templado duro sin rayar la superficie.
Estándar de precisión
Tolerancia de planitud de hasta 0,003 mm por área de 100 mm, rugosidad de la superficie Ra 0,2 – Ra 0,8 después del pulido fino.
Principales escenarios de aplicación
- Superficie de contacto de sellado de las cavidades del filtro RF (para garantizar la estanqueidad)
- Plano de montaje base de plantillas de fijación de automatización
- Superficie plana exterior de disipadores de calor para automóviles.
- Superficies de separación del molde para eliminar la brecha de rebaba.
3. Proceso de rectificado con plantilla (rectificado coordinado)
El rectificado con plantilla es el proceso de acabado de mayor precisión entre las tres tecnologías, especialmente diseñado para grupos de orificios de alta precisión, contornos internos complejos y componentes de moldes duros después del tratamiento térmico. Es insustituible para moldes y piezas de comunicación de ultraprecisión.
Características principales del proceso
- Precisión de posicionamiento ultraalta: Equipado con un sistema de coordenadas preciso, controla sincrónicamente el varillaje de tres ejes X/Y/Z;
- Proceso de acero duro templado: acabado completo después del tratamiento térmico del molde sin deformación secundaria;
- Termine simultáneamente orificios y perfiles internos: resuelva los requisitos de redondez y tolerancia de posición de piezas de matriz de orificios múltiples.
Estándar de precisión
Tolerancia de posición del orificio ≤0,002 mm, redondez del orificio dentro de 0,001 mm, tolerancia dimensional ±0,001 mm, la mayor precisión de todos los procesos de corte de metales convencionales.
Principales escenarios de aplicación
- Orificios de precisión para pasadores del núcleo del molde, acabado del contorno interior de la cavidad
- Placa de posicionamiento de matriz de orificios múltiples de equipos de comunicación 5G
- Componentes de dispositivos médicos de acero inoxidable de alta precisión
- Insertos de molde para sensores automotrices con tolerancia de posición de orificio ajustada
Lista de verificación de referencia rápida para la selección de procesos
- Solo se necesitan orificios pasantes simples/orificios de montaje roscados → Perforación de precisión
- Necesita una superficie de sellado plana y lisa y corregir deformaciones menores de la pieza de trabajo → Rectificado de superficies
- Piezas de molde endurecidas, conjunto de orificios múltiples con estricta tolerancia de posición, contorno interior de ultraprecisión → Rectificado de plantilla
Finalizar bloque de conversión de CTA
Si su molde personalizado, piezas de comunicación o automotrices requieren un acabado secundario de ultraprecisión que incluye perforación, rectificado de superficies o rectificado con plantilla, envíe sus dibujos y estándares de tolerancia a nuestro equipo de ingeniería. Organizaremos el flujo de mecanizado secundario más rentable para equilibrar los requisitos de precisión y el costo de producción, y brindaremos evaluación técnica y cotización gratuitas.
Etiquetas de blogs
#JigGrinding #SurfaceGrinding #Perforación de precisión #Machining de moldes #CNCSecundaryFinishing #RFCommunicationParts
Tratamiento térmico del acero: temple, revenido, normalización y recocido | Proceso de tratamiento térmico de metales


For more questions please
contact us

+86 9273 0983 032


3rd Floor, Building 5, Koch Group, Hangzhou, China