
Tratamiento térmico del acero: temple, revenido, normalización y recocido | Proceso de tratamiento térmico de metales

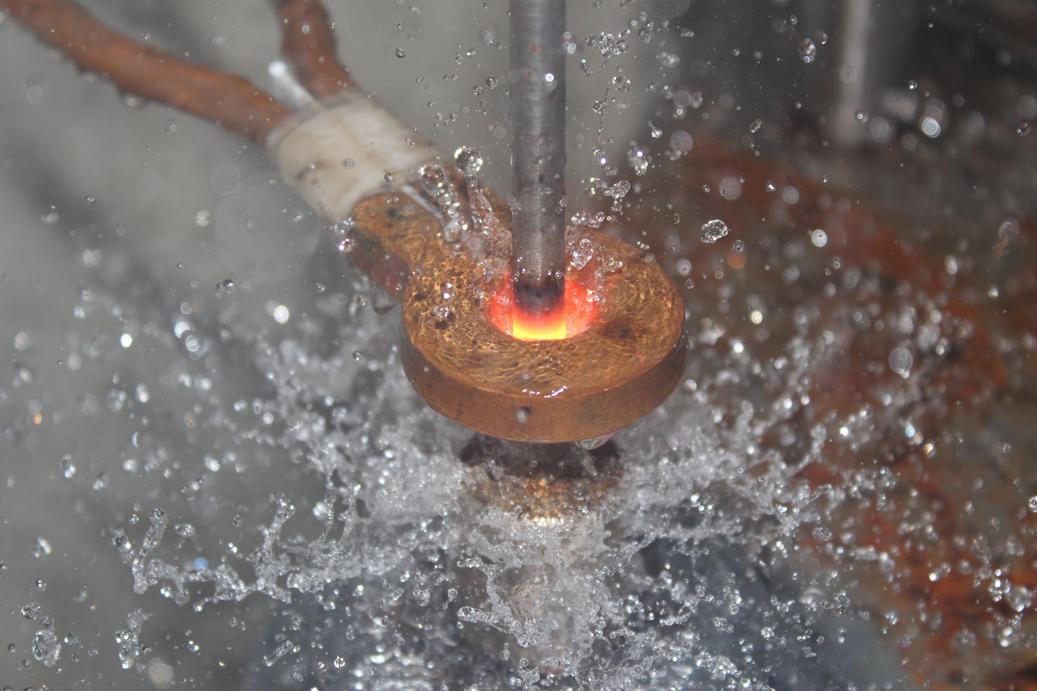
El tratamiento térmico es un proceso de fabricación fundamental que se utiliza para modificar la microestructura y las propiedades mecánicas de los metales, incluidos el acero, las aleaciones de aluminio, las aleaciones de cobre, las aleaciones de titanio y el hierro dúctil. Los cuatro métodos principales de tratamiento térmico del acero son templado, revenido, normalizado y recocido.
1. Apagar
¿Qué es el enfriamiento?
El enfriamiento es un proceso de tratamiento térmico de enfriamiento rápido. Para acero: Caliente acero hipoeutectoide por encima de la temperatura Ac₃ o acero hipereutectoide por encima de la temperatura Ac₁. Mantenga la temperatura el tiempo suficiente para lograr una austenitización total o parcial. Enfríe la pieza de trabajo a una velocidad superior a la velocidad de enfriamiento crítica, enfriándola rápidamente por debajo de la temperatura Ms (o enfriamiento isotérmico cerca de Ms) para desencadenar la transformación de martensita o bainita.
El término "templado" también cubre el tratamiento en solución sólida con enfriamiento rápido para aluminio, cobre, aleaciones de titanio y vidrio templado.

Propósitos del enfriamiento
- Mejorar el rendimiento mecánico de los componentes metálicos. Aumentar la dureza y la resistencia al desgaste de herramientas de corte y rodamientos; elevar el límite elástico de los resortes; mejorar las propiedades mecánicas integrales de las piezas del eje.
- Optimice las características químicas y de los materiales para grados de acero especiales, como la mejora de la resistencia a la corrosión del acero inoxidable y el magnetismo permanente del acero magnético.
Técnicas de enfriamiento comunes: enfriamiento con un solo líquido, enfriamiento con dos líquidos, enfriamiento (enfriamiento graduado), enfriamiento isotérmico, enfriamiento local.
Características del acero después del temple
- Producen microestructuras inestables: martensita, bainita y austenita retenida.
- Generan altas tensiones residuales internas.
- Las propiedades mecánicas no pueden cumplir con los requisitos del servicio final.
Por este motivo, las piezas de acero templado casi siempre requieren un revenido posterior.
2. Templado
¿Qué es el templado?
El templado se realiza inmediatamente después del templado, normalmente el paso final del tratamiento térmico de las piezas de acero. Proceso: calentar las piezas metálicas enfriadas a una temperatura objetivo, mantenerlas durante un período determinado y luego enfriarlas en condiciones controladas. El proceso combinado de temple más revenido a alta temperatura se conoce como temple y revenido (Q&T).
Objetivos clave del templado
- Reducir el estrés interno y la fragilidad. Las piezas templadas no templadas son propensas a deformarse y agrietarse.
- Ajuste las propiedades mecánicas: dureza, resistencia, plasticidad y tenacidad para satisfacer diferentes requisitos de aplicación.
- Estabilice las dimensiones de la pieza de trabajo y la estructura metalúrgica para evitar la deformación durante el uso a largo plazo.
- Mejorar la maquinabilidad de ciertos aceros aleados.
Cómo funciona el templado
La temperatura elevada aumenta la movilidad atómica. El hierro, el carbono y los elementos de aleación difunden y reorganizan los átomos, transformando microestructuras inestables apagadas en estructuras estables en equilibrio. La tensión interna se alivia a medida que el límite elástico del metal disminuye a temperaturas más altas.
Para la mayoría del acero: la dureza y la resistencia disminuyen mientras que la plasticidad aumenta con una temperatura de templado más alta. Algunos aceros de alta aleación muestran un endurecimiento secundario: se forman finos precipitados metálicos dentro de un rango de temperatura específico, lo que aumenta la resistencia y la dureza.
Tres categorías de templado por temperatura
- Revenido a baja temperatura (150–250°C) Reducción menor de la dureza, menor tensión residual y tenacidad ligeramente mejorada. Aplicaciones: herramientas de medición, cuchillas de corte, rodamientos.
- Templado a temperatura media (350–500°C) Ofrece alta elasticidad además de plasticidad y dureza equilibradas. Aplicaciones: muelles, matrices de forja.
- Templado a alta temperatura (500–650°C) Excelentes propiedades mecánicas integrales (alta resistencia + buena tenacidad). Aplicaciones: engranajes, cigüeñales.
Fragilidad del temperamento
- Fragilidad por temple del primer tipo: el acero se vuelve quebradizo alrededor de los 300°C. Evite templar dentro de este rango de temperatura.
- Fragilidad del templado de segundo tipo: Ciertos aceros estructurales de aleación de carbono medio se vuelven quebradizos cuando se enfrían lentamente después del templado a alta temperatura. Agregue molibdeno al acero o use enfriamiento con aceite/agua después del templado para evitar esta fragilidad. Se puede eliminar recalentando a la temperatura de templado original.
3. Normalizar
¿Qué es la normalización?
La normalización es un proceso de tratamiento térmico con refrigeración por aire para refinar los granos y aumentar la tenacidad del acero. Calentar los componentes de acero a 30–50 °C por encima de la temperatura Ac₃, mantenerlos y luego enfriar libremente al aire libre. Velocidad de enfriamiento: más rápida que el recocido, más lenta que el enfriamiento. El enfriamiento moderadamente rápido refina la estructura del grano, mejora la tenacidad al impacto (valor AKV) y reduce el riesgo de agrietamiento. Las piezas fundidas, forjadas y laminadas en caliente de acero de baja aleación obtienen mejores propiedades mecánicas y maquinabilidad después de la normalización.
Aplicaciones y beneficios de la normalización
- Acero hipoeutectoide: elimina los granos gruesos sobrecalentados, la estructura Widmanstätten y la estructura en bandas en piezas fundidas, forjadas y soldadas. Refinar granos; Se utiliza como tratamiento de precalentamiento antes del enfriamiento.
- Acero hipereutectoide: Elimina la cementita secundaria de la red y refina la perlita. Mejore el rendimiento mecánico y prepare el material para el posterior recocido esferoidal.
- Hoja de acero de embutición profunda con bajo contenido de carbono: elimine la cementita libre en los límites de los granos para mejorar la embutición profunda.
- Acero con bajo contenido de carbono/baja aleación: produce perlita laminar fina, aumenta la dureza a HB 140–190 y evita la acumulación de filo (cuchilla pegada) durante el mecanizado. Más rentable que el recocido para acero con medio carbono cuando cualquiera de los procesos funciona.
- Acero estructural con contenido medio de carbono: reemplace Q&T para escenarios de bajos requisitos mecánicos, operación más simple y estructura y dimensiones estables.
- Normalización a alta temperatura (150–200 °C por encima de Ac₃): reduce la segregación química en piezas fundidas y forjadas. Los granos secundarios provenientes de la normalización a alta temperatura se pueden refinar mediante una normalización secundaria a baja temperatura.
- Acero de aleación de bajo/medio carbono para calderas y turbinas: genera una microestructura de bainita seguida de un templado a alta temperatura, que ofrece una buena resistencia a la fluencia a 400–550 °C.
- Hierro dúctil: Ampliamente aplicado para obtener matriz de perlita y aumentar la resistencia a la tracción.
Los resultados de normalización se ven afectados por la temperatura ambiente, el método de apilamiento, el flujo de aire y el tamaño de la pieza de trabajo. Los aceros aleados se pueden clasificar por microestructura después de la normalización (muestra de 25 mm calentada a 900 °C y luego enfriada por aire): acero perlítico, acero bainítico, acero martensítico y acero austenítico.
4. recocido
¿Qué es el recocido?
El recocido es un tratamiento térmico suavizante. Caliente el metal lentamente hasta la temperatura objetivo, manténgalo durante un tiempo suficiente y luego enfríe a un ritmo bajo controlado. Tipos de recocido comunes: recocido completo, recocido esferoidal, recocido isotérmico, recocido por recristalización, recocido por grafitización, recocido por difusión, recocido con alivio de tensiones. Las propiedades mecánicas se pueden verificar mediante prueba de tracción o prueba de dureza. Muchos productos de acero se suministran recocidos. El probador de dureza Rockwell y el probador Rockwell de superficie (HRT) se utilizan para la inspección de dureza.
Propósitos del recocido
- Elimine los defectos estructurales y la tensión residual generada durante la fundición, forja, laminación y soldadura para evitar la distorsión y el agrietamiento de la pieza de trabajo.
- Materia prima suavizante para facilitar el mecanizado.
- Refine los granos y optimice la microestructura para mejorar el rendimiento mecánico.
- Preparar la estructura metalúrgica ideal para el posterior tratamiento térmico final (templado y revenido).
Procesos de recocido comunes
- Recocido completo Refina la microestructura gruesa sobrecalentada en piezas fundidas, forjadas y soldadas de acero de bajo y medio carbono. Calentar a 30-50°C por encima de la temperatura total de transformación de ferrita a austenita, mantener y luego enfriar lentamente en el horno. La austenita se vuelve a transformar durante el enfriamiento para refinar los granos de acero.
- Recocido esferoidal Reduce la alta dureza del acero para herramientas forjado y del acero para rodamientos. Calentar entre 20 y 40 °C por encima de la temperatura de iniciación de la austenita, mantener y luego enfriar lentamente. La cementita laminar dentro de la perlita se vuelve esférica, lo que reduce la dureza.
- Recocido isotérmico Menor dureza del acero estructural con alto contenido de aleación de Ni-Cr para mecanizado. Enfriar rápidamente hasta alcanzar una temperatura inestable de austenita y mantener hasta que la austenita se transforme en troostita o sorbita.
- Recristalización Recocido Elimina el endurecimiento por trabajo (mayor dureza, menor plasticidad) en alambres trefilados en frío y láminas delgadas laminadas en frío. Calentar entre 50 y 150 °C por debajo de la temperatura inicial de austenita para recuperar la plasticidad del metal.
- Recocido por grafitización Convierta hierro fundido con alto contenido de cementita en hierro fundido maleable con buena ductilidad. Caliente la fundición a ~950 °C, sosténgala y enfríe adecuadamente para descomponer la cementita en grafito floculento.
- Recocido por difusión (recocido por homogeneización) Homogeneiza la composición química de las piezas fundidas de aleaciones. Calentar cerca del punto de fusión sin derretirse, tiempo de remojo prolongado para la difusión del elemento, luego enfriamiento lento.
- Recocido para aliviar tensiones Elimina tensiones residuales en piezas soldadas y fundidas de acero. Calentar las piezas de acero entre 100 y 200 °C por debajo de la temperatura inicial de austenita, mantenerlas y luego enfriarlas al aire para liberar la tensión interna.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre recocido y normalizado?
R: El recocido utiliza enfriamiento lento en horno, mientras que la normalización usa enfriamiento por aire. La normalización tiene una velocidad de enfriamiento más rápida, granos más finos y mayor dureza en comparación con el recocido.
P: ¿Para qué se utiliza el temple y revenido?
R: El enfriamiento y revenido (Q&T) ofrece resistencia y tenacidad equilibradas y se utiliza ampliamente para engranajes, cigüeñales y componentes mecánicos de carga pesada.
P: ¿Qué es el recocido para aliviar tensiones?
R: El recocido para alivio de tensiones es un proceso de tratamiento térmico para eliminar la tensión residual generada en la fundición, forja y soldadura, evitando la deformación y el agrietamiento de las piezas.
Introducción completa al proceso de rectificado, taladrado y rectificado con plantilla


For more questions please
contact us

+86 9273 0983 032


3rd Floor, Building 5, Koch Group, Hangzhou, China