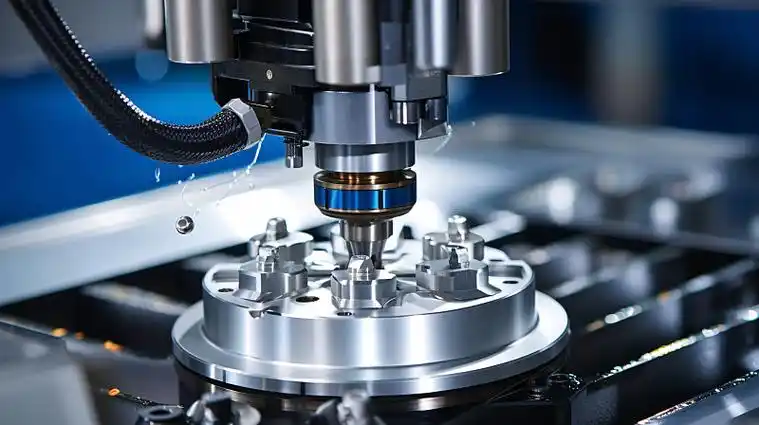
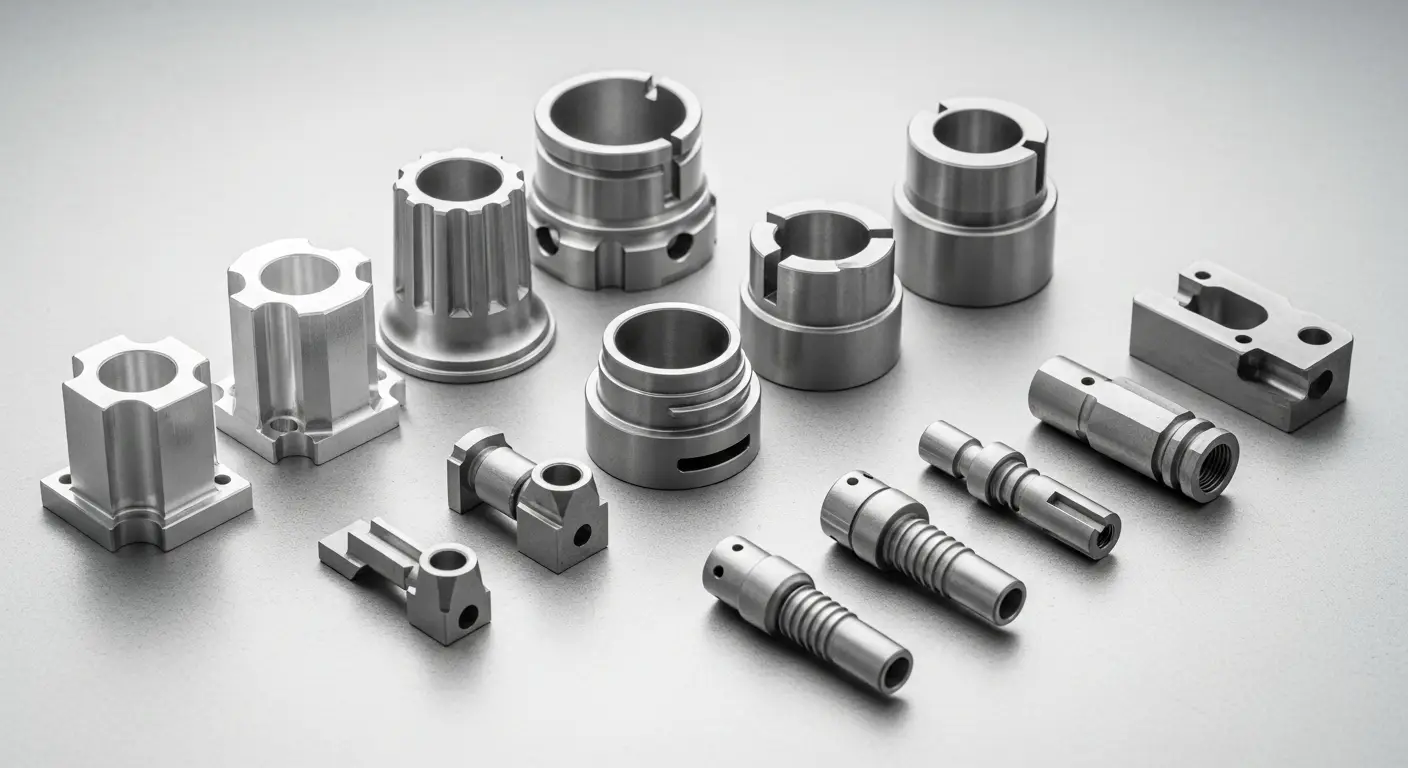
Una máquina rectificadora en una planta de autopartes.
Una máquina rectificadora en una planta de autopartes: una guía práctica para el mecanizado de precisión de componentes automotrices
¿Es una rectificadora en una planta de autopartes un equipo esencial para la producción de componentes de automoción? Es una preocupación común para los gerentes de compras, ingenieros de diseño y equipos de calidad que buscan ejes, pasadores, superficies de rodamiento y manguitos de sellado para ensamblajes automotrices. La respuesta corta es que las rectificadoras son insustituibles cuando se requieren tolerancias estrictas, un acabado superficial ultrasuave y una redondez constante. Los procesos de rectificado inadecuados provocan quemaduras, cambios dimensionales, marcas de vibración y desgaste prematuro en las piezas de automóvil terminadas. Esta guía explica cómo funcionan las máquinas rectificadoras dentro de las fábricas de autopartes, las operaciones de rectificado comunes, qué errores evitar y cómo los compradores verifican la calidad del rectificado antes de la entrega del lote.
El pulido no es sólo un toque final para las piezas de automóvil. Es una etapa crítica del mecanizado de precisión que determina el rendimiento del sellado, el nivel de ruido, la vida útil y la resistencia a la fatiga de las piezas automotrices giratorias. Los compradores deben especificar los requisitos de rectificado, como el valor Ra, la cilindricidad, el descentramiento y la banda de tolerancia junto con las dimensiones del dibujo, para que el taller de autopartes seleccione la amoladora, la muela abrasiva y los parámetros de proceso correctos.
- Por qué se utilizan máquinas rectificadoras en las plantas de autopartes
- Componentes automotrices comunes procesados mediante molienda
- 7 tipos principales de máquinas rectificadoras utilizadas en las fábricas de automóviles
- Tabla comparativa de procesos y máquinas rectificadoras
- Defectos comunes de rectificado y cómo evitarlos
- Especificaciones de rectificado para superficies funcionales de automóviles
- Cómo evaluar la capacidad de rectificado de precisión de un proveedor
- Preguntas frecuentes: Rectificadoras en plantas de autopartes
- Conclusión y Solicitud de Cotización
Por qué se utilizan máquinas rectificadoras en las plantas de autopartes
Una máquina rectificadora en una planta de autopartes elimina pequeñas existencias de material para lograr una tolerancia a nivel de micras y un acabado superficial ultrafino para piezas de automoción de alta carga. Los componentes del tren motriz, los frenos y la suspensión del automóvil funcionan bajo rotación continua, fricción, calor y carga cíclica. La textura fina de la superficie y la geometría precisa reducen directamente la fricción, las fugas de aceite y las fallas por fatiga.
Las piezas sin un pulido adecuado suelen provocar estos problemas típicos:
- Mala redondez o conicidad, lo que provoca ruidos, vibraciones y fallos prematuros en los rodamientos.
- Superficie rugosa que provoca un desgaste acelerado de los sellos y cojinetes acoplados.
- Quemadura térmica y cambio metalúrgico superficial que debilita la resistencia a la fatiga.
- Descentramiento fuera de las especificaciones que provoca atascos en el ensamblaje o fugas en las superficies de sellado.
- Dimensiones de lote inconsistentes que provocan altas tasas de rechazo de ensamblaje.
- Pruebas de durabilidad fallidas en banco y devoluciones de garantía de campo.
Para los compradores industriales, el rectificado debe tratarse como una operación de precisión controlada, no como un paso cosmético opcional. El estándar de rectificado debe alinearse con su aplicación final: los ejes del motor, los pistones de freno, los vástagos de las válvulas, los manguitos hidráulicos y los pasadores mecánicos en general tienen diferentes requisitos de tolerancia y rugosidad.
Antes de aprobar un proceso de molienda, los compradores deben confirmar:
- Grado del material: 40Cr, 42CrMo, acero para rodamientos GCr15, acero inoxidable, etc.
- Rugosidad superficial requerida Ra, cilindricidad, tolerancia de desviación circular
- Estado de dureza: acero en bruto, templado y revenido, acero para rodamientos totalmente templado
- Características clave: diámetro exterior, orificio interior, hombro, cono, ranura de sellado
- Quemadura de molienda permitida, estándar de inspección de grietas superficiales (prueba de partículas magnéticas)
- Tipo de refrigerante, frecuencia de pulido de las muelas y limpieza final después del rectificado
En otras palabras, una máquina rectificadora en una planta de autopartes ofrece resultados definidos por su dibujo y especificaciones funcionales, no por una pasada de acabado genérica.
Componentes automotrices comunes procesados mediante molienda
Después del torneado, el tratamiento térmico y el mecanizado preliminar, las piezas de automóvil endurecidas pasan a estaciones de rectificado para terminar las superficies funcionales críticas. Cada tipo de pieza tiene sus requisitos típicos de rectificado.
1. Vástagos de válvulas del motor: Rectificado de precisión del diámetro exterior para ajuste del sello, bajo Ra, estricto control de redondez.
2. Ejes de transmisión y ejes de engranajes: Múltiples muñones de cojinetes rectificados con una tolerancia ajustada de descentramiento y cilindricidad.
3. Pistones de la pinza de freno: diámetro exterior liso para sellado hidráulico, sin marcas de esmerilado en espiral.
4. Pasadores de pistón: acero para cojinetes completamente endurecido, diámetro exterior ultrapreciso para conjunto de pistón y biela.
5. Manguitos de inyectores hidráulicos y de combustible: rectificado interno de diámetros internos para superficies de orificios de precisión pequeñas.
6. Varillas del amortiguador: rectificado cilíndrico largo, bajo Ra para la superficie deslizante del sello de aceite.
7. Pistas de rodamientos y bujes personalizados: Rectificado de pistas internas y externas para contacto rodante.
Los materiales de acero endurecido son los candidatos más comunes para el rectificado. Las piezas torneadas blandas pueden saltarse el rectificado si la función solo requiere un conjunto de holgura suelta. Pero cualquier superficie que trabaje con sellos de aceite, rodamientos o fricción alternativa generalmente requiere esmerilado.
7 tipos principales de máquinas rectificadoras utilizadas en las fábricas de automóviles
Las plantas de autopartes combinan estas máquinas rectificadoras según la geometría de la pieza, el volumen del lote y los objetivos de tolerancia.
1. Rectificadora cilíndrica de diámetro exterior
La rectificadora más utilizada para ejes, pasadores de pistón, varillas de choque y muñones de automóviles. Muele superficies cilíndricas externas y cónicas entre centros. Adecuado para piezas giratorias medias y largas, excelente para controlar la cilindricidad y el descentramiento. La mayoría de los muñones de los ejes de transmisión utilizan rectificadoras cilíndricas.
2. Rectificadora de identificación interna
Para orificios de precisión, orificios de casquillos, manguitos de inyectores y superficies internas de cilindros hidráulicos. Las muelas pequeñas alcanzan agujeros profundos. El rectificado del interior es más duro que el rectificado del diámetro exterior; la rigidez de las ruedas, el suministro de refrigerante y la eliminación de virutas son fundamentales para evitar la vibración.
3. Rectificadora de superficies
Muele caras planas, placas espaciadoras, asientos de válvulas y planos de referencia de accesorios. Se utiliza para piezas que requieren una planitud y un paralelismo ajustados. Común para placas de respaldo de componentes de frenos y componentes de juntas de precisión.
4. Rectificadora sin centros
Rectificado de alto volumen para pasadores rectos simples, ejes pequeños y barras redondas. No se requieren orificios centrales, muy rápido para tiradas masivas de componentes de automóviles. Limitado para características complejas del hombro y control estricto de descentramiento en relación con otras características.
5. Amoladora de herramientas y cortadora.
Menos para autopartes terminadas; principalmente reafilar herramientas de torneado, fresado y perforación utilizadas en otras partes de la fábrica.
6. Rectificadora de hilos
Para roscas endurecidas con precisión en tornillos de ajuste y sujetadores de alta carga en conjuntos de tren motriz. El rectificado de roscas logra una tolerancia de paso y perfil más ajustada que el torneado de acero endurecido.
7. Rectificadora de perfiles CNC
Lijadoras CNC multieje para contornos complejos, perfiles de leva, superficies de taqué y elementos no redondos. Equipos costosos, utilizados para prototipos de motores y transmisiones de alto rendimiento y piezas de producción críticas.
El principio básico: seleccione el tipo de trituradora según la ubicación de las características, la longitud de la pieza, el tamaño del lote y los requisitos de GD&T. Sin centros para pines simples de gran volumen; rectificadora cilíndrica para muñones de eje con requisitos de descentramiento; Amoladora de diámetro interior para orificios de precisión.
Tabla comparativa de procesos y máquinas rectificadoras

| Tipo de máquina rectificadora | Lo mejor para autopartes | Fortalezas | Limitaciones |
|---|---|---|---|
| Amoladora cilíndrica de diámetro exterior | Muñones de eje, pasadores de pistón, varillas de amortiguador | Excelente control de descentramiento y cilindricidad, versátil | Más lento para pines simples de muy alto volumen |
| Amoladora de identificación interna | Manguitos, orificios de inyectores, orificios interiores de cilindros hidráulicos | Acabado de orificios de precisión, tolerancia de diámetro interno ajustada | Riesgo de deflexión de la rueda, pobre para agujeros pequeños muy profundos |
| Amoladora sin centros | Pasadores rectos, ejes redondos pequeños y simples, material en barra | Rápido, alto rendimiento, bajo coste laboral | Deficiente para arcenes complejos y descentramiento relacionado con el datum |
| Amoladora de superficie | Placas planas, asientos de válvulas, bloques espaciadores | Alto control de planitud y paralelismo. | Sólo para superficies planas |
| Molinillo de hilo | Hilos de ajuste de precisión endurecidos. | Perfil de rosca preciso en acero endurecido. | Alto costo de la máquina, alcance de aplicación limitado |
| Amoladora de perfiles CNC | Perfiles de levas, taqués, superficies curvas complejas | Acabado de contornos complejos, trayectoria programable | Alto costo de instalación, mayor tiempo de entrega para lotes pequeños |
¿Puede el rectificado sin centros sustituir al rectificado cilíndrico en ejes de transmisión? Sólo si el dibujo no requiere descentramiento en relación con un hombro específico o una referencia de spline. Para la mayoría de muñones de ejes de transmisión referidos a estrías o caras extremas, el rectificado sin centros no puede garantizar el descentramiento de referencia.
¿Siempre es necesario moler después del tratamiento térmico? El tratamiento térmico crea distorsión y escala. Si su pieza necesita una tolerancia estricta después del endurecimiento, el rectificado es casi obligatorio. Una distorsión menor puede ser aceptable para piezas sin fricción de baja precisión.
Defectos comunes de rectificado y cómo evitarlos
| Defecto | Causa principal | Medida de control de proveedores |
|---|---|---|
| Quemadura/decoloración por molienda | Refrigerante insuficiente, avance demasiado rápido, muela abrasiva sin filo | Inundación continua de refrigerante, rectificado regular de ruedas, material de rectificado conservador |
| Marcas de vibración/líneas de vibración | Rueda desequilibrada, accesorios sueltos, rigidez deficiente de la máquina | Equilibrio de ruedas, comprobar el descentramiento del husillo, reducir la profundidad de corte |
| Deformidad / ovalidad | Centros flojos, deflexión parcial, cojinetes de husillo desgastados | Inspeccione las puntas centrales, apoye los ejes largos con lunetas |
| Cono en superficie cilíndrica | Desalineación del cabezal/contrapunto, deriva térmica | Calentamiento de la máquina, calibración periódica de alineación. |
| Microfisuras superficiales | Quemaduras graves por pulido, presión de pulido excesiva | Inspección de partículas magnéticas, control de la tasa de eliminación de material |
| Restos de arena abrasiva y manchas de refrigerante | Mala limpieza posterior al pulido, refrigerante estancado | Limpieza ultrasónica, refrigerante filtrado, secado y prevención de oxidación. |
Uno de los defectos ocultos más peligrosos es la quemadura por molienda y el agrietamiento del subsuelo. Visualmente parece aceptable, pero reduce drásticamente la resistencia a la fatiga, lo que provoca una fractura repentina del eje bajo la carga cíclica del motor. Para piezas de automóviles críticas para la seguridad, la inspección con partículas magnéticas después del rectificado es un requisito estándar.
Especificaciones de rectificado para superficies funcionales de automóviles
Las especificaciones de rectificado de la industria automotriz siguen reglas consistentes para superficies de fricción y sellado.
Flujo de trabajo de rectificado típico para ejes de automóviles endurecidos:
- Torneado, desbaste y preparación del agujero central
- Tratamiento térmico: temple y revenido o cementación
- Alivio de tensión y alisado para reducir la distorsión del tratamiento térmico.
- Aderezo previo a la molienda y calentamiento de la máquina.
- Paso de pulido rugoso, dejando material de acabado fino.
- Paso de rectificado de acabado fino con baja velocidad de avance
- Inspección de dimensiones, descentramiento y rugosidad.
- Inspección de grietas por partículas magnéticas (piezas críticas para la seguridad)
- Desengrase, limpieza, tratamiento antioxidante y embalaje.
Para superficies de sellado hidráulico como pistones de freno y varillas de choque, se deben controlar o eliminar las marcas de avance en espiral del rectificado, de lo contrario, el labio de sellado tendrá fugas bajo presión. Muchos dibujos de automóviles requieren explícitamente un acabado rayado o sin espiral para sellar los muñones.
Cómo evaluar la capacidad de rectificado de precisión de un proveedor
Al adquirir componentes rectificados para automóviles, no asuma que todos los talleres de mecanizado pueden mantener tolerancias de rectificado a nivel de micras. Utilice estas comprobaciones durante la calificación del proveedor.
Paso 1: Aclarar primero los requisitos funcionales y GD&T.
Dígale al proveedor qué características son superficies de sellado, muñones de cojinete o superficies de carga críticas para la seguridad, y especifique el descentramiento, la cilindricidad y los requisitos de Ra.
Paso 2: solicite la lista de equipos de molienda.
Confirma si tienen rectificadoras cilíndricas, internas o sin centros que coincidan con tu tipo de pieza, y si las máquinas son CNC o manuales. Las trituradoras manuales más antiguas tienen dificultades para lograr una repetibilidad constante de los lotes.
Paso 3: Confirme la compatibilidad del material y la dureza.
El acero para rodamientos GCr15, el 42CrMo y el acero inoxidable requieren diferentes grados de muela abrasiva y formulaciones de refrigerante. La selección incorrecta de ruedas provoca quemaduras y un acabado superficial deficiente.
Paso 4: Verificar las herramientas de inspección para determinar las características de rectificado.
Pregunte acerca de micrómetros, medidores de diámetro interior, probadores de redondez, probadores de rugosidad y dispositivos de verificación de descentramiento. Un calibrador estándar por sí solo no puede verificar la calidad del pulido fino.
Paso 5: Verifique la capacidad de prueba no destructiva.
Para los componentes del tren motriz y los frenos, confirme si hay disponible una inspección con partículas magnéticas para detectar grietas por rozamiento.
Paso 6: Solicite la muestra del primer artículo y el informe de inspección.
Revise los valores medidos para cada artículo GD&T controlado antes de la producción en masa, especialmente el descentramiento y la cilindricidad.
Paso 7: Confirme la limpieza posterior al pulido y la protección contra el óxido.
Las superficies de acero rectificadas están frescas y son propensas a oxidarse instantáneamente. La fábrica deberá contar con un proceso definido de limpieza, secado y envasado antioxidante.
Preguntas frecuentes: Rectificadoras en plantas de autopartes
Estas respuestas abordan preguntas comunes de ingenieros de adquisiciones, diseñadores de productos y compradores industriales que obtienen componentes automotrices rectificados de precisión.
P1: ¿Para qué se utiliza una rectificadora en una planta de autopartes?
R1: Las máquinas rectificadoras eliminan pequeñas existencias de material de piezas de automóviles endurecidas para lograr tolerancias micrométricas, rugosidad superficial ultrabaja, redondez y cilindricidad precisas para muñones de cojinetes, superficies de sellado, pasadores de pistón y componentes de válvulas.
Fuente: Estándares de mecanizado de precisión de sistemas de propulsión de automóviles.
P2: ¿Qué autopartes necesitan rectificado cilíndrico?
R2: Los ejes de engranajes de transmisión, varillas de amortiguadores, pasadores de pistón, vástagos de válvulas y pistones hidráulicos comúnmente utilizan rectificado de diámetro exterior cilíndrico para controlar el descentramiento y la rugosidad de la superficie.
Fuente: Práctica de fabricación de componentes de automóviles.
P3: ¿Cuál es la diferencia entre el rectificado sin centros y el rectificado cilíndrico?
R3: El rectificado sin centros es un rectificado rápido de gran volumen para piezas redondas rectas simples sin necesidad de orificios centrales. El rectificado cilíndrico utiliza centros y puede controlar el descentramiento en relación con otros puntos de referencia en ejes complejos.
Fuente: Ingeniería de procesos de rectificado de precisión.
P4: ¿Por qué la quemadura por rectificado es un defecto grave en las piezas de acero para automóviles?
R4: La quemadura por molienda crea un sobrecalentamiento local, cambia la microestructura del acero e introduce grietas en el subsuelo. Estas grietas crecen bajo carga cíclica y pueden provocar una fractura repentina del eje en el servicio del vehículo.
Fuente: Directrices sobre metalurgia y fallos por fatiga.
P5: ¿Se puede realizar la molienda antes del tratamiento térmico?
R5: El pulido brusco antes del tratamiento térmico es poco común. El tratamiento térmico provoca distorsión, por lo que el esmerilado es casi siempre la operación de acabado final después del templado y revenido.
Fuente: Flujo de trabajo de mecanizado de acero endurecido.
P6: ¿Qué rugosidad superficial puede lograr una rectificadora para autopartes?
A6: Las superficies típicas de sellado y rodamiento oscilan entre Ra 0,2 μm y Ra 0,8 μm. Los procesos de súper acabado pueden alcanzar valores Ra aún más bajos para componentes de motores de alto rendimiento.
Fuente: Especificación de acabado de superficies automotrices.
P7: ¿Todas las piezas de acero para automóviles requieren rectificado?
R7: No. Las piezas sin fricción de baja precisión, los soportes estructurales simples y los accesorios sin sellado pueden permanecer torneados o fresados sin necesidad de esmerilarse. Por lo general, sólo es necesario rectificar las superficies funcionales de fricción y sellado.
Fuente: Práctica de especificación funcional de componentes.
P8: ¿Cómo controlan las fábricas las grietas por pulido en las piezas de automóviles?
R8: La inspección por partículas magnéticas (MPI) es el método más común para componentes de automóviles de acero ferromagnético después del rectificado. Revela finas grietas superficiales y subsuperficiales por sobrecalentamiento.
Fuente: Procedimiento de control de calidad de END automotrices.
P9: ¿Por qué es importante el refrigerante durante el rectificado?
R9: El refrigerante elimina el calor del esmerilado, lubrica la zona de corte, elimina la arena abrasiva y previene las quemaduras térmicas. La falta de refrigerante es la principal causa de defectos de rectificado en los talleres de automóviles.
Fuente: Pautas de operación de la máquina rectificadora.
P10: ¿Puede el torneado CNC reemplazar el rectificado de ejes de automóviles de tolerancia estrecha?
R10: El torneado en duro moderno puede alcanzar tolerancias estrictas en algunas piezas endurecidas, pero no puede alcanzar consistentemente el acabado superficial Ra ultrafino requerido para los sellos de aceite y las superficies de contacto de los rodamientos. El pulido sigue siendo dominante para estas características críticas.
Fuente: Comparación del proceso de torneado en duro versus rectificado.
Conclusión y Solicitud de Cotización
Por lo tanto, una máquina rectificadora en una planta de autopartes ofrece la precisión a nivel de micras necesaria para los componentes automotrices críticos para la seguridad que soportan fricción. La selección adecuada de la amoladora, el acabado de las ruedas, el control del refrigerante y el proceso de inspección deciden si las piezas rectificadas cumplen con los requisitos de sellado, ruido y vida útil contra la fatiga. Los problemas de calidad más costosos aparecen cuando los compradores pasan por alto los requisitos de quemado, descentramiento y acabado superficial del esmerilado en la etapa de cotización.
Para los compradores industriales, el rectificado es un proceso de acabado fundamental para piezas de automóviles endurecidas. Las reglas de tolerancia, rugosidad de la superficie y inspección de grietas deben definirse claramente en los planos para evitar fallas en el campo y reclamos de garantía.
En Shenzhen Zhongzhu Technology Co., Ltd. , brindamos servicios personalizados de mecanizado y rectificado de precisión para componentes de acero para automóviles, incluidos ejes, pasadores, manguitos y piezas hidráulicas, con tratamiento térmico, inspección de partículas magnéticas, limpieza y embalaje antioxidante. Si está buscando componentes mecanizados para automóviles rectificados, envíenos su dibujo 2D, archivo 3D, calidad del material, requisitos de GD&T y cantidad del pedido.
Nuestro equipo de ingeniería revisará sus requisitos y definirá el flujo de trabajo de rectificado, inspección y prueba correcto para su proyecto. Aceptamos pedidos de validación de prototipos y lotes de producción en masa para proyectos automotrices.
Ponte en contacto
¿Busca un socio de fabricación confiable para sus piezas automotrices rectificadas de precisión personalizadas? Póngase en contacto con nuestro equipo hoy.
Tecnología Co., Ltd. de Shenzhen Zhongzhu
Componentes metálicos personalizados, mecanizado de precisión, rectificado, fundición a presión, estampado y componentes plásticos.
📄 Solicite una Revisión Técnica o Cotización
Contáctenos →📞 Habla con nuestro equipo
Ponte en contacto →🔗 Explore nuestros servicios de fabricación
Ver productos y servicios →Tecnología Co., Ltd. de Shenzhen Zhongzhu
315 AVENIDA PING 'AN, CALLE PINGHU, DISTRITO DE LONGGANG, CIUDAD DE SHENZHEN, PROVINCIA DE GUANGDONG
📞 +86 18688963321
✉ samuel@chnzhongzhu.com
Tecnología Shenzhen Zhongzhu
¿Se actúa sobre una pieza de máquina de hierro fundido?
Artículo relacionado