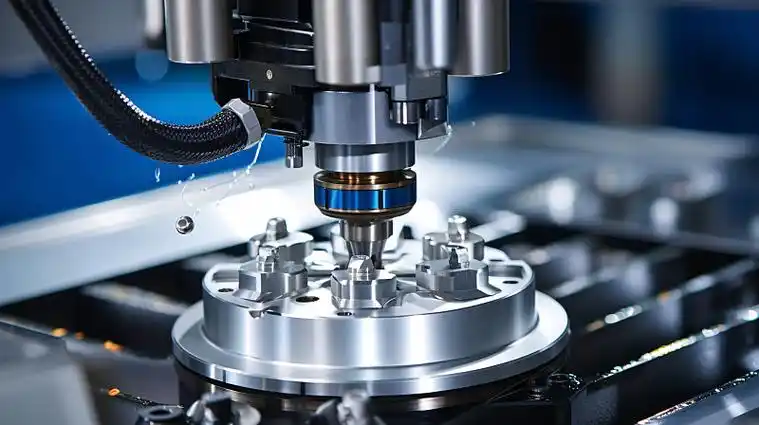
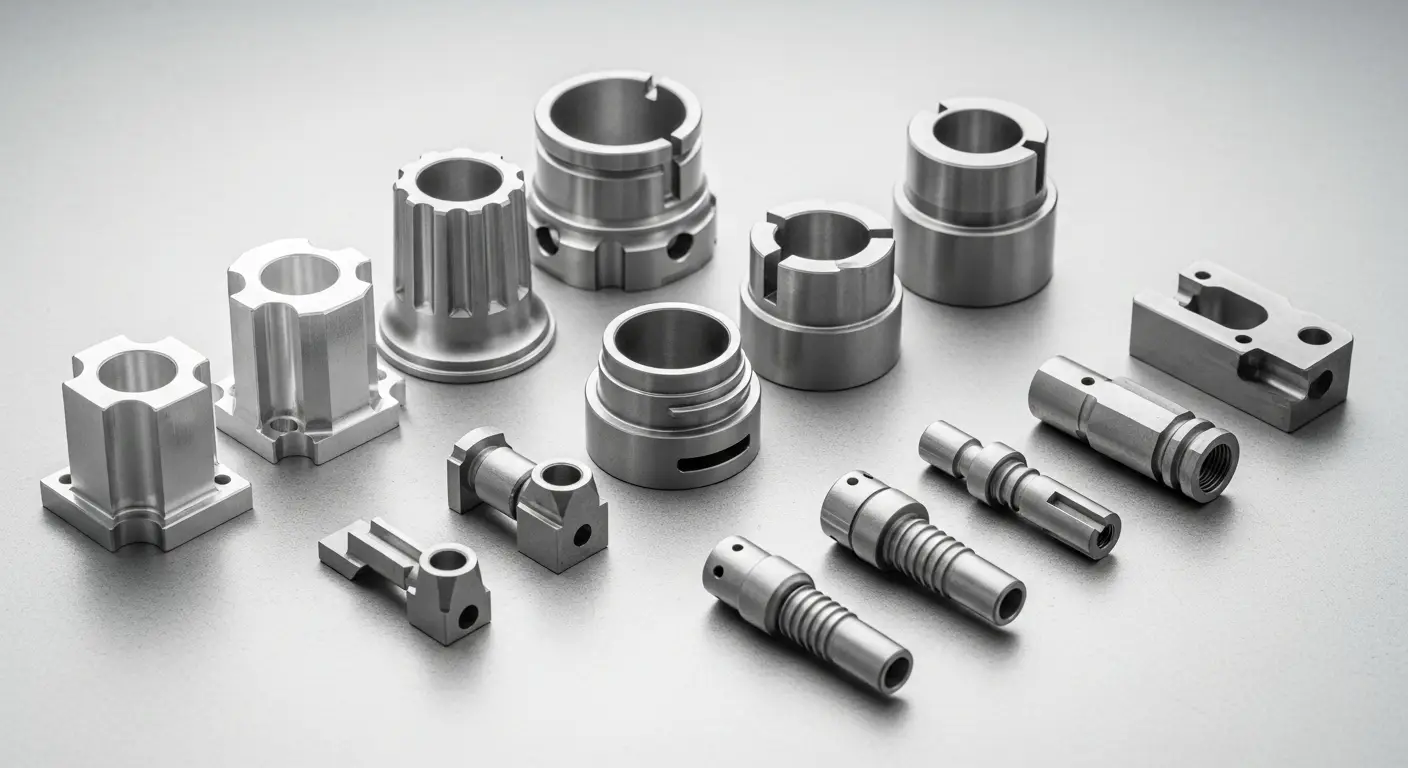
eine Schleifmaschine in einem Autoteilewerk
Eine Schleifmaschine in einem Autoteilewerk: Ein praktischer Leitfaden für die Präzisionsbearbeitung von Automobilkomponenten
Ist eine Schleifmaschine in einem Autoteilewerk eine wesentliche Ausrüstung für die Automobilkomponentenproduktion? Dies ist ein häufiges Anliegen von Einkaufsmanagern, Konstrukteuren und Qualitätsteams bei der Beschaffung von Wellen, Stiften, Lagerflächen und Dichtungshülsen für Automobilbaugruppen. Die kurze Antwort lautet: Schleifmaschinen sind unersetzlich, wenn enge Toleranzen, eine ultraglatte Oberflächenbeschaffenheit und eine gleichmäßige Rundheit erforderlich sind. Unsachgemäße Schleifprozesse führen zu Brandflecken, Maßabweichungen, Rattermarken und vorzeitigem Verschleiß an fertigen Autoteilen. Dieser Leitfaden erklärt, wie Schleifmaschinen in Autoteilefabriken funktionieren, gängige Schleifvorgänge, welche Fehler zu vermeiden sind und wie Käufer die Schleifqualität vor der Lieferung einer Charge überprüfen.
Schleifen ist nicht nur der letzte Schliff für Autoteile. Es handelt sich um einen kritischen Präzisionsbearbeitungsschritt, der die Dichtungsleistung, den Geräuschpegel, die Lebensdauer und die Ermüdungsbeständigkeit rotierender Automobilteile bestimmt. Käufer sollten Schleifanforderungen wie Ra-Wert, Zylindrizität, Rundlauf und Toleranzband neben den Zeichnungsmaßen angeben, damit die Autoteilewerkstatt die richtige Schleifmaschine, Schleifscheibe und Prozessparameter auswählt.
- Warum Schleifmaschinen in Autoteilewerken eingesetzt werden
- Gängige Automobilkomponenten werden durch Schleifen bearbeitet
- 7 Haupttypen von Schleifmaschinen, die in Autofabriken verwendet werden
- Vergleichstabelle für Schleifmaschinen und Prozesse
- Häufige Schleiffehler und wie man sie vermeidet
- Schleifspezifikationen für Funktionsoberflächen im Automobilbereich
- So bewerten Sie die Präzisionsschleiffähigkeit eines Lieferanten
- FAQ: Schleifmaschinen in Autoteilewerken
- Fazit und Angebotsanfrage
Warum Schleifmaschinen in Autoteilewerken eingesetzt werden
Eine Schleifmaschine in einem Autoteilewerk entfernt winzige Materialreste, um Toleranzen im Mikrometerbereich und eine ultrafeine Oberflächengüte für hochbelastete Automobilteile zu erreichen. Komponenten des Antriebsstrangs, der Bremse und der Aufhängung von Kraftfahrzeugen arbeiten unter ständiger Rotation, Reibung, Hitze und zyklischer Belastung. Feine Oberflächentextur und präzise Geometrie reduzieren direkt Reibung, Ölleckage und Ermüdungsausfälle.
Teile ohne ordnungsgemäßes Schleifen lösen häufig diese typischen Probleme aus:
- Schlechte Rundheit oder Konizität führt zu Lagergeräuschen, Vibrationen und vorzeitigem Ausfall.
- Raue Oberfläche führt zu beschleunigtem Verschleiß der passenden Dichtungen und Lager.
- Thermische Verbrennung und metallurgische Oberflächenveränderung, die die Ermüdungsfestigkeit schwächt.
- Außerhalb der Spezifikation liegende Unrundheit führt zu Blockierungen der Baugruppe oder Undichtigkeiten an den Dichtflächen.
- Inkonsistente Chargenabmessungen, die zu hohen Ausschussraten bei Baugruppen führen.
- Haltbarkeitstests auf dem Prüfstand und Rücksendungen im Rahmen der Feldgarantie fehlgeschlagen.
Für industrielle Käufer sollte das Schleifen als kontrollierter Präzisionsvorgang und nicht als optionaler kosmetischer Schritt behandelt werden. Der Schleifstandard muss mit Ihrer endgültigen Anwendung übereinstimmen: Motorwellen, Bremskolben, Ventilschäfte, Hydraulikhülsen und allgemeine mechanische Stifte haben alle unterschiedliche Toleranz- und Rauheitsanforderungen.
Bevor ein Schleifprozess genehmigt wird, sollten Käufer Folgendes bestätigen:
- Materialqualität: 40Cr, 42CrMo, Lagerstahl GCr15, Edelstahl usw.
- Erforderliche Oberflächenrauheit Ra, Zylindrizität, Rundlauftoleranz
- Härtegrad: Rohstahl, vergüteter, durchgehärteter Wälzlagerstahl
- Hauptmerkmale: Außendurchmesser, Innenbohrung, Schulter, Konus, Dichtungsnut
- Zulässiger Schleifbrand, Prüfstandard für Oberflächenrisse (Magnetpartikeltest)
- Kühlmitteltyp, Häufigkeit des Scheibenabrichtens und Endreinigung nach dem Schleifen
Mit anderen Worten: Eine Schleifmaschine in einem Autoteilewerk liefert Ergebnisse, die durch Ihre Zeichnung und Funktionsspezifikation definiert werden, und nicht durch einen allgemeinen Endbearbeitungsdurchgang.
Gängige Automobilkomponenten werden durch Schleifen bearbeitet
Nach dem Drehen, der Wärmebehandlung und der Vorbearbeitung gelangen die gehärteten Autoteile in Schleifstationen, um kritische Funktionsflächen zu bearbeiten. Jeder Teiletyp hat seine typischen Schleifanforderungen.
1. Motorventilschäfte: Präziser Außenschliff für Dichtungssitz, niedriger Ra, strenge Rundheitskontrolle.
2. Getriebewellen und Getriebewellen: Mehrere Lagerzapfen auf enge Rundlauf- und Zylindrizitätstoleranz geschliffen.
3. Bremssattelkolben: Glatter Außendurchmesser für hydraulische Abdichtung, keine spiralförmigen Schleifspuren.
4. Kolbenbolzen: Durchgehärteter Lagerstahl, ultrapräziser Außendurchmesser für die Kolben- und Pleuelstangenbaugruppe.
5. Hydraulik- und Kraftstoffeinspritzhülsen: Inneninnenschliff für kleine Präzisionsbohrungsoberflächen.
6. Stoßdämpferstangen: Langer Rundschliff, niedriger Ra für die Gleitfläche der Öldichtung.
7. Lagerlaufringe und kundenspezifische Buchsen: Sowohl der Innen- als auch der Außenlaufring werden geschliffen, um den Rollkontakt zu gewährleisten.
Gehärtete Stahlmaterialien sind die häufigsten Kandidaten für das Schleifen. Weiche Drehteile können das Schleifen überspringen, wenn die Funktion nur eine Montage mit losem Spiel erfordert. Aber jede Oberfläche, die mit Öldichtungen, Wälzlagern oder hin- und hergehender Reibung arbeitet, muss normalerweise geschliffen werden.
7 Haupttypen von Schleifmaschinen, die in Autofabriken verwendet werden
Autoteilewerke kombinieren diese Schleifmaschinen nach Teilegeometrie, Chargenvolumen und Toleranzvorgaben.
1. Zylindrische Außenrundschleifmaschine
Die am häufigsten verwendete Schleifmaschine für Autowellen, Kolbenbolzen, Stoßdämpferstangen und Lagerzapfen. Es schleift äußere zylindrische und konische Flächen zwischen Spitzen. Geeignet für mittlere und lange rotierende Teile, hervorragend zur Kontrolle von Zylindrizität und Rundlauf. Die meisten Getriebewellenzapfen verwenden zylindrische Schleifmaschinen.
2. Inneninnenschleifmaschine
Für Präzisionslöcher, Buchsenbohrungen, Einspritzhülsen und Innenflächen von Hydraulikzylindern. Kleine Schleifscheiben erreichen tiefe Bohrungen. Innenschleifen ist härter als Außenschleifen; Radsteifigkeit, Kühlmittelzufuhr und Spanabfuhr sind entscheidend, um Rattern zu vermeiden.
3. Flachschleifmaschine
Schleift flache Flächen, Distanzplatten, Ventilsitze und Referenzebenen von Vorrichtungen. Wird für Teile verwendet, die eine hohe Ebenheit und Parallelität erfordern. Üblich für Trägerplatten von Bremskomponenten und Präzisionsdichtungskomponenten.
4. Spitzenlose Schleifmaschine
Großvolumiges Durchlaufschleifen für einfache Zylinderstifte, kleine Wellen und Rundstangen. Keine Mittellöcher erforderlich, sehr schnell für Massenläufe von Autokomponenten. Begrenzt für komplexe Schultermerkmale und strikte Rundlaufkontrolle im Vergleich zu anderen Merkmalen.
5. Werkzeug- und Fräserschleifer
Weniger für fertige Autoteile; hauptsächlich zum Nachschärfen von Dreh-, Fräs- und Bohrwerkzeugen, die an anderer Stelle im Werk verwendet werden.
6. Gewindeschleifmaschine
Für präzisionsgehärtete Gewinde an Einstellschrauben und hochbelastbaren Befestigungselementen in Antriebsstrangbaugruppen. Beim Gewindeschleifen werden engere Steigungs- und Profiltoleranzen erreicht als beim Drehen von gehärtetem Stahl.
7. CNC-Profilschleifmaschine
Mehrachsige CNC-Schleifmaschinen für komplexe Konturen, Nockenprofile, Stößelflächen und Unrundheiten. Teure Ausrüstung, die für Prototypen von Hochleistungsmotoren und -getrieben sowie für kritische Produktionsteile verwendet wird.
Das Grundprinzip: Wählen Sie den Schleifertyp basierend auf der Position der Merkmale, der Teilelänge, der Losgröße und den GD&T-Anforderungen aus. Spitzenlos für einfache Stifte mit hohem Volumen; Rundschleifmaschine für Wellenzapfen mit Rundlaufanforderungen; Innenschleifer für Präzisionsbohrungen.
Vergleichstabelle für Schleifmaschinen und Prozesse

| Schleifmaschinentyp | Am besten für Autoteile | Stärken | Einschränkungen |
|---|---|---|---|
| Zylindrischer AD-Schleifer | Wellenzapfen, Kolbenbolzen, Stoßdämpferstangen | Hervorragende Rundlauf- und Zylindrizitätskontrolle, vielseitig einsetzbar | Langsamer für einfache Pins mit sehr hohem Volumen |
| Interner ID-Schleifer | Hülsen, Injektorbohrungen, Innenlöcher von Hydraulikzylindern | Präzise Bohrungsbearbeitung, enge Innendurchmessertoleranz | Raddurchbiegungsrisiko, gering bei sehr tiefen kleinen Löchern |
| Spitzenloser Schleifer | Zylinderstifte, einfache kleine runde Schäfte, Stangenmaterial | Schnell, hoher Durchsatz, niedrige Arbeitskosten | Schlecht für komplexe Schultern und bezugsbezogenen Rundlauf |
| Flachschleifmaschine | Flache Platten, Ventilsitze, Distanzblöcke | Hohe Ebenheits- und Parallelitätskontrolle | Nur für ebene Flächen |
| Gewindeschleifer | Gehärtete Präzisions-Einstellgewinde | Präzises Gewindeprofil auf gehärtetem Stahl | Hohe Maschinenkosten, begrenzter Anwendungsbereich |
| CNC-Profilschleifmaschine | Nockenprofile, Stößel, komplexe gekrümmte Oberflächen | Komplexe Konturbearbeitung, programmierbare Bahn | Hohe Einrichtungskosten, längere Vorlaufzeit für kleine Chargen |
Kann spitzenloses Schleifen das Rundschleifen für Getriebewellen ersetzen? Nur wenn die Zeichnung keinen Rundlauf relativ zu einem bestimmten Schulter- oder Spline-Bezugspunkt erfordert. Bei den meisten Getriebewellenzapfen, die auf Keilverzahnungen oder Stirnflächen ausgerichtet sind, kann das spitzenlose Schleifen keine Rundlaufgenauigkeit garantieren.
Ist nach der Wärmebehandlung immer ein Schleifen erforderlich? Durch die Wärmebehandlung entstehen Verformungen und Ablagerungen. Wenn Ihr Teil nach dem Härten enge Toleranzen benötigt, ist Schleifen fast obligatorisch. Bei reibungsfreien Teilen mit geringer Präzision kann eine geringfügige Verformung akzeptabel sein.
Häufige Schleiffehler und wie man sie vermeidet
| Defekt | Grundursache | Lieferantenkontrollmaßnahme |
|---|---|---|
| Schleifbrand/Verfärbung | Zu wenig Kühlmittel, zu schneller Vorschub, stumpfe Schleifscheibe | Kontinuierliche Kühlmittelflut, regelmäßiges Abrichten der Scheibe, konservatives Schleifmittel |
| Rattermarken/Vibrationslinien | Unwuchtiges Rad, lockere Befestigung, schlechte Maschinensteifigkeit | Auswuchten der Räder, Spindelrundlauf prüfen, Schnitttiefe reduzieren |
| Unrundheit / Ovalität | Lockere Spitzen, Teiledurchbiegung, verschlissene Spindellager | Überprüfen Sie die Mittelspitzen und stützen Sie lange Wellen mit Lünetten ab |
| Verjüngung auf zylindrischer Oberfläche | Fehlausrichtung von Spindelstock/Reitstock, thermische Drift | Aufwärmen der Maschine, regelmäßige Ausrichtungskalibrierung |
| Mikrorisse an der Oberfläche | Starker Schleifbrand, zu hoher Schleifdruck | Magnetpulverprüfung, Kontrolle der Abtragsrate |
| Reste von Schleifkörnern und Kühlmittelflecken | Schlechte Reinigung nach dem Schleifen, stagnierendes Kühlmittel | Ultraschallreinigung, gefiltertes Kühlmittel, Trocknung und Rostschutz |
Zu den gefährlichsten versteckten Mängeln zählen Schleifbrand und Risse unter der Oberfläche. Optisch sieht es akzeptabel aus, verringert jedoch die Ermüdungsfestigkeit drastisch, was zu einem plötzlichen Wellenbruch bei zyklischer Motorlast führt. Bei sicherheitskritischen Autoteilen ist die Magnetpulverprüfung nach dem Schleifen eine Standardanforderung.
Schleifspezifikationen für Funktionsoberflächen im Automobilbereich
Die Schleifspezifikationen der Automobilindustrie folgen einheitlichen Regeln für Reibungs- und Dichtflächen.
Typischer Schleifablauf für gehärtete Automobilwellen:
- Drehen, Grobbearbeitung und Vorbereitung von Zentrierbohrungen
- Wärmebehandlung: Vergüten oder Einsatzhärten
- Spannungsabbau und Richten zur Reduzierung von Verformungen durch die Wärmebehandlung
- Dressing vormahlen und Maschine aufwärmen
- Grober Schleifdurchgang, sodass ein feines Finishmaterial übrig bleibt
- Feinschliff-Schleifgang mit niedrigem Vorschub
- Maß-, Rundlauf- und Rauheitsprüfung
- Rissprüfung mit Magnetpartikeln (sicherheitskritische Teile)
- Entfettung, Reinigung, Rostschutzbehandlung und Verpackung
Bei hydraulischen Dichtflächen wie Bremskolben und Stoßdämpferstangen müssen spiralförmige Schleifspuren kontrolliert oder beseitigt werden, da sonst die Dichtlippe unter Druck undicht wird. In vielen Autozeichnungen wird ausdrücklich eine Kreuzschraffur oder eine nicht spiralförmige Oberfläche für die Dichtungszapfen gefordert.
So bewerten Sie die Präzisionsschleiffähigkeit eines Lieferanten
Gehen Sie bei der Beschaffung geschliffener Autokomponenten nicht davon aus, dass jede Bearbeitungswerkstatt Schleiftoleranzen im Mikrometerbereich einhalten kann. Nutzen Sie diese Prüfungen bei der Lieferantenqualifizierung.
Schritt 1: Klären Sie zunächst die funktionalen Anforderungen und GD&T.
Teilen Sie dem Lieferanten mit, welche Merkmale Dichtflächen, Lagerzapfen oder sicherheitskritische Lastflächen sind, und geben Sie Rundlauf, Zylindrizität und Ra-Anforderung an.
Schritt 2: Fordern Sie eine Liste mit Schleifgeräten an.
Bestätigen Sie, ob sie über Rund-, Innen- oder Spitzenlosschleifmaschinen verfügen, die zu Ihrem Teiletyp passen, und ob es sich bei den Maschinen um CNC- oder manuelle Maschinen handelt. Ältere manuelle Schleifmaschinen haben Probleme mit der konsistenten Wiederholbarkeit der Chargen.
Schritt 3: Material- und Härteverträglichkeit bestätigen.
GCr15-Lagerstahl, 42CrMo und Edelstahl erfordern unterschiedliche Schleifscheibenqualitäten und Kühlmittelformulierungen. Eine falsche Radauswahl führt zu Verbrennungen und schlechter Oberflächengüte.
Schritt 4: Überprüfen Sie die Prüfwerkzeuge auf Schleifmerkmale.
Fragen Sie nach Mikrometern, Bohrungsmessgeräten, Rundheitstestern, Rauheitstestern und Rundlaufprüfvorrichtungen. Ein Standardmessschieber allein kann die Feinschliffqualität nicht überprüfen.
Schritt 5: Prüfung der Fähigkeit zur zerstörungsfreien Prüfung.
Überprüfen Sie für Antriebsstrang- und Bremskomponenten, ob eine Magnetpulverprüfung zur Erkennung von Schleifrissen verfügbar ist.
Schritt 6: Erstmuster und Prüfbericht anfordern.
Überprüfen Sie die Messwerte für jedes kontrollierte GD&T-Element vor der Massenproduktion, insbesondere Rundlauf und Zylindrizität.
Schritt 7: Bestätigen Sie die Reinigung und den Rostschutz nach dem Schleifen.
Geschliffene Stahloberflächen sind frisch und anfällig für Flugrost. Die Fabrik muss über einen definierten Reinigungs-, Trocknungs- und Rostschutzverpackungsprozess verfügen.
FAQ: Schleifmaschinen in Autoteilewerken
Diese Antworten beantworten häufig gestellte Fragen von Beschaffungsingenieuren, Produktdesignern und industriellen Einkäufern, die präzisionsgeschliffene Automobilkomponenten beschaffen.
F1: Wozu dient eine Schleifmaschine in einem Autoteilewerk?
A1: Schleifmaschinen entfernen kleine Materialreste von gehärteten Autoteilen, um Mikrometertoleranzen, extrem niedrige Oberflächenrauheiten, genaue Rundheit und Zylindrizität für Lagerzapfen, Dichtflächen, Kolbenbolzen und Ventilkomponenten zu erreichen.
Quelle: Präzisionsbearbeitungsstandards für Antriebsstränge im Automobilbereich.
F2: Welche Autoteile müssen rundgeschliffen werden?
A2: Getriebewellen, Stoßdämpferstangen, Kolbenbolzen, Ventilschäfte und Hydraulikkolben werden üblicherweise mit zylindrischem Außenschliff geschliffen, um Unrundheit und Oberflächenrauheit zu kontrollieren.
Quelle: Praxis der Automobilkomponentenfertigung.
F3: Was ist der Unterschied zwischen spitzenlosem Schleifen und Rundschleifen?
A3: Spitzenloses Schleifen ist schnelles Großserienschleifen für einfache gerade runde Teile, ohne dass Mittellöcher erforderlich sind. Beim Rundschleifen werden Zentren verwendet und der Rundlauf relativ zu anderen Bezugspunkten auf komplexen Wellen gesteuert.
Quelle: Präzisionsschleifverfahrenstechnik.
F4: Warum ist Schleifbrand ein schwerwiegender Defekt bei Autostahlteilen?
A4: Schleifbrand führt zu lokaler Überhitzung, verändert die Mikrostruktur des Stahls und führt zu Rissen im Untergrund. Diese Risse wachsen unter zyklischer Belastung und können im Fahrzeugbetrieb zu einem plötzlichen Wellenbruch führen.
Quelle: Richtlinien für Metallurgie und Ermüdungsversagen.
F5: Kann vor der Wärmebehandlung geschliffen werden?
A5: Grobes Schleifen vor der Wärmebehandlung ist selten. Durch die Wärmebehandlung kommt es zu Verformungen, daher ist das Schleifen nach dem Abschrecken und Anlassen fast immer der letzte Endbearbeitungsvorgang.
Quelle: Arbeitsablauf bei der Bearbeitung von gehärtetem Stahl.
F6: Welche Oberflächenrauheit kann eine Schleifmaschine für Autoteile erreichen?
A6: Typische Dicht- und Lagerflächen liegen im Bereich von Ra 0,2 μm bis Ra 0,8 μm. Durch Superfinish-Verfahren können bei Hochleistungs-Motorkomponenten sogar noch niedrigere Ra-Werte erreicht werden.
Quelle: Spezifikation für die Oberflächenbeschaffenheit von Kraftfahrzeugen.
F7: Müssen alle Autostahlteile geschliffen werden?
A7: Nein. Reibungsfreie Teile mit geringer Präzision, einfache Strukturhalterungen und nicht abdichtende Armaturen können ohne Schleifen so bleiben, wie sie gedreht oder gefräst wurden. Lediglich funktionsfähige Reib- und Dichtflächen müssen in der Regel geschliffen werden.
Quelle: Praxis der Komponentenfunktionsspezifikation.
F8: Wie prüfen Fabriken Schleifrisse an Autoteilen?
A8: Die Magnetpulverprüfung (MPI) ist die gebräuchlichste Methode für Autoteile aus ferromagnetischem Stahl nach dem Schleifen. Es zeigt feine Oberflächen- und Untergrundrisse aufgrund von Überhitzung.
Quelle: Qualitätskontrollverfahren für die zerstörungsfreie Prüfung im Automobilbereich.
F9: Warum ist Kühlmittel beim Schleifen wichtig?
A9: Kühlmittel entfernt Schleifwärme, schmiert die Schneidzone, wäscht Schleifkorn weg und verhindert thermische Verbrennungen. Zu wenig Kühlmittel ist die häufigste Ursache für Schleiffehler in Kfz-Werkstätten.
Quelle: Betriebsrichtlinien für Schleifmaschinen.
F10: Kann CNC-Drehen das Schleifen für Autowellen mit engen Toleranzen ersetzen?
A10: Beim modernen Hartdrehen kann es bei manchen gehärteten Teilen zu engen Toleranzen kommen, aber die für Öldichtungen und Wälzlagerkontaktflächen erforderliche ultrafeine Ra-Oberflächenbeschaffenheit kann nicht dauerhaft erreicht werden. Für diese kritischen Merkmale bleibt das Schleifen vorherrschend.
Quelle: Vergleich Hartdrehen vs. Schleifprozess.
Fazit und Angebotsanfrage
So liefert eine Schleifmaschine in einem Autoteilewerk die Präzision im Mikrometerbereich, die für sicherheitskritische, reibungstragende Automobilkomponenten erforderlich ist. Die richtige Auswahl der Schleifmaschine, das Abrichten der Scheibe, die Kühlmittelkontrolle und der Inspektionsprozess entscheiden darüber, ob geschliffene Teile die Anforderungen an Dichtung, Geräuschentwicklung und Ermüdungslebensdauer erfüllen. Die kostspieligsten Qualitätsprobleme entstehen, wenn Käufer in der Angebotsphase die Anforderungen an Schleifbrand, Rundlauf und Oberflächenbeschaffenheit außer Acht lassen.
Für Industrieabnehmer ist das Schleifen ein zentrales Endbearbeitungsverfahren für gehärtete Autoteile. Toleranzen, Oberflächenrauheit und Rissprüfungsregeln müssen in den Zeichnungen klar definiert sein, um Ausfälle vor Ort und Garantieansprüche zu vermeiden.
Bei Shenzhen Zhongzhu Technology Co., Ltd. bieten wir kundenspezifische Präzisionsbearbeitungs- und Schleifdienste für Automobilstahlkomponenten, einschließlich Wellen, Stifte, Hülsen und Hydraulikteile, mit Wärmebehandlung, Magnetpartikelprüfung, Reinigung und Rostschutzverpackung. Wenn Sie gemahlene, automatisch bearbeitete Komponenten beziehen, senden Sie uns Ihre 2D-Zeichnung, 3D-Datei, Materialqualität, GD&T-Anforderungen und Bestellmenge.
Unser Engineering-Team prüft Ihre Anforderungen und definiert den richtigen Schleif-, Inspektions- und Test-Workflow für Ihr Projekt. Wir akzeptieren Prototypenvalidierungsaufträge und Massenproduktionschargen für Automobilprojekte.
Nehmen Sie Kontakt auf
Suchen Sie einen zuverlässigen Fertigungspartner für Ihre maßgeschneiderten präzisionsgeschliffenen Automobilteile? Kontaktieren Sie noch heute unser Team.
Shenzhen Zhongzhu Technology Co., Ltd.
Kundenspezifische Metallkomponenten, Präzisionsbearbeitung, Schleifen, Druckguss, Stanzen und Kunststoffkomponenten.
📄 Fordern Sie eine technische Bewertung oder ein Angebot an
Kontaktieren Sie uns →📞 Sprechen Sie mit unserem Team
Nehmen Sie Kontakt auf →🔗 Entdecken Sie unsere Fertigungsdienstleistungen
Produkte und Dienstleistungen anzeigen →Shenzhen Zhongzhu Technology Co., Ltd.
315 PING 'AN AVENUE, PINGHU STREET, BEZIRK LONGGANG, STADT SHENZHEN, PROVINZ GUANGDONG
📞 +86 18688963321
✉ samuel@chnzhongzhu.com
Shenzhen Zhongzhu-Technologie
Auf ein gusseisernes Maschinenteil wird eingewirkt?
Verwandter Artikel