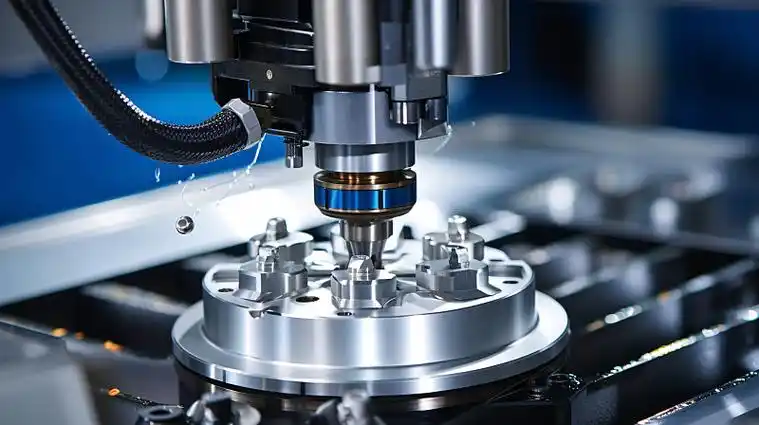
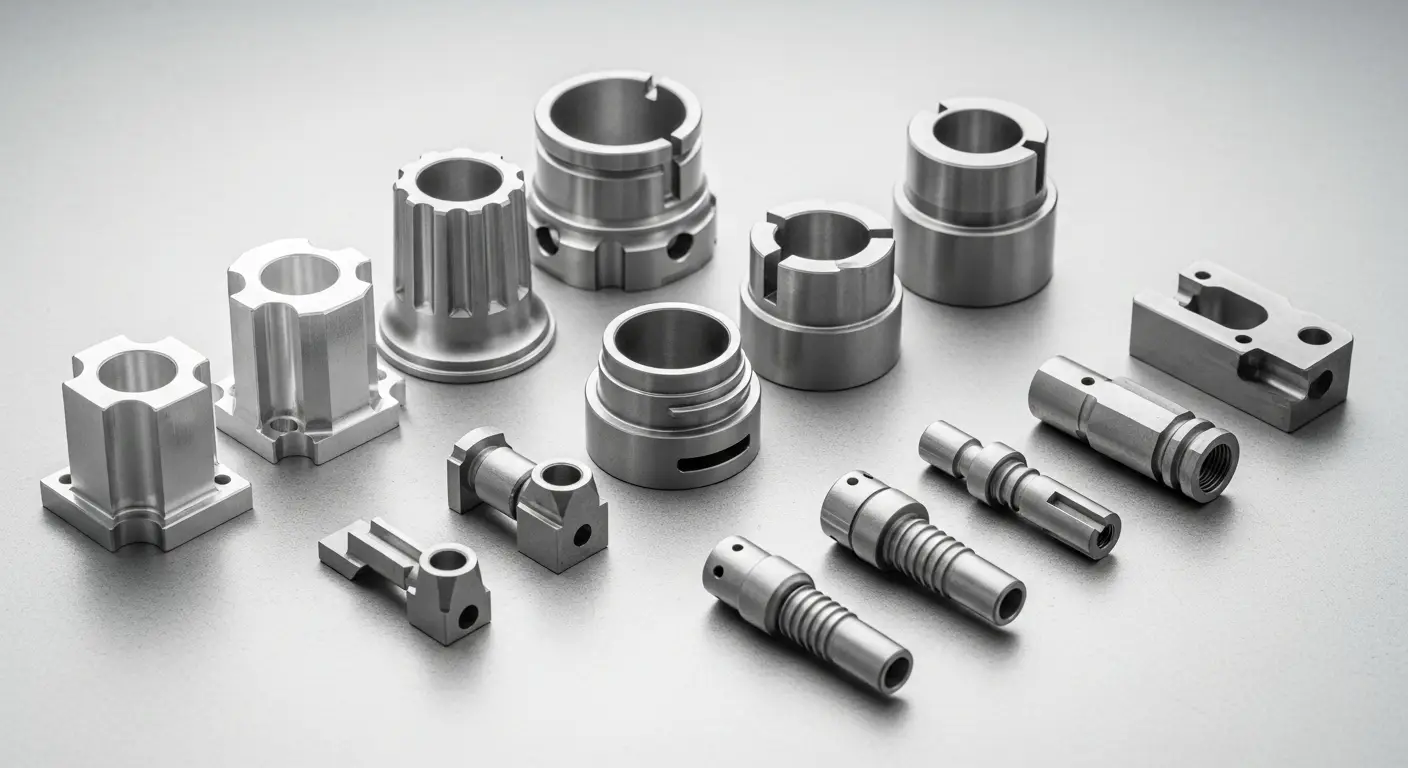
шлифовальный станок на заводе автозапчастей
Шлифовальный станок на заводе автозапчастей: практическое руководство по прецизионной обработке автомобильных компонентов
Является ли шлифовальный станок на заводе автозапчастей необходимым оборудованием для производства автомобильных компонентов? Это общая забота менеджеров по закупкам, инженеров-конструкторов и групп по обеспечению качества, занимающихся поиском валов, штифтов, поверхностей подшипников и уплотнительных втулок для автомобильных сборок. Короткий ответ: шлифовальные станки незаменимы, когда требуются жесткие допуски, сверхгладкая поверхность и постоянная округлость. Неправильный процесс шлифования приводит к образованию прижогов, смещения размеров, вибраций и преждевременному износу готовых автозапчастей. В этом руководстве объясняется, как работают шлифовальные станки на заводах по производству автозапчастей, распространенные операции шлифования, каких ошибок следует избегать и как покупатели проверяют качество шлифования перед доставкой партии.
Шлифовка – это не просто финальная обработка автозапчастей. Это критический этап прецизионной обработки, который определяет характеристики уплотнения, уровень шума, срок службы и усталостную прочность вращающихся автомобильных деталей. Покупатели должны указать требования к шлифовке, такие как значение Ra, цилиндричность, биение и диапазон допуска, наряду с размерами чертежа, чтобы магазин автозапчастей выбрал правильный шлифовальный станок, абразивный круг и параметры процесса.
- Почему шлифовальные станки используются на заводах автозапчастей
- Обычные автомобильные компоненты, обрабатываемые шлифованием
- 7 основных типов шлифовальных станков, используемых на автомобильных заводах
- Сравнительная таблица шлифовального станка и процессов
- Распространенные дефекты шлифования и как их избежать
- Характеристики шлифования функциональных поверхностей автомобилей
- Как оценить возможности поставщика по прецизионному шлифованию
- Часто задаваемые вопросы: шлифовальные станки на заводах автозапчастей
- Заключение и запрос цен
Почему шлифовальные станки используются на заводах автозапчастей
Шлифовальный станок на заводе по производству автозапчастей удаляет крошечные частицы материала, чтобы добиться точности микронного уровня и сверхчистой поверхности автомобильных деталей, подвергающихся высоким нагрузкам. Компоненты трансмиссии, тормозов и подвески автомобиля работают в условиях непрерывного вращения, трения, нагрева и циклических нагрузок. Мелкая текстура поверхности и точная геометрия напрямую снижают трение, утечку масла и усталостное разрушение.
Детали без надлежащего шлифования часто вызывают следующие типичные проблемы:
- Недостаточная округлость или конусность подшипников приводят к шуму, вибрации и преждевременному выходу из строя.
- Шероховатая поверхность вызывает ускоренный износ сопрягаемых уплотнений и подшипников.
- Термический ожог и поверхностные металлургические изменения, ослабляющие усталостную прочность.
- Биение, выходящее за пределы технических характеристик, приводит к заклиниванию узла или утечкам на уплотняющих поверхностях.
- Непостоянные размеры партий, которые приводят к высокому проценту брака сборок.
- Неудачные стендовые испытания на долговечность и возврат по гарантии.
Для промышленных покупателей шлифование следует рассматривать как операцию с контролируемой точностью, а не как необязательный косметический этап. Стандарт шлифования должен соответствовать вашему конечному применению: валы двигателя, тормозные поршни, штоки клапанов, гидравлические втулки и общие механические штифты имеют разные требования к допускам и шероховатости.
Прежде чем утвердить процесс измельчения, покупатели должны подтвердить:
- Марка материала: 40Cr, 42CrMo, подшипниковая сталь GCr15, нержавеющая сталь и т. д.
- Требуемая шероховатость поверхности Ra, цилиндричность, допуск на круговое биение.
- Статус твердости: необработанная сталь, закаленная и отпущенная, подшипниковая сталь со сквозной закалкой.
- Основные характеристики: внешний диаметр, внутреннее отверстие, буртик, конус, уплотнительная канавка.
- Допускается пригорание при шлифовке, стандарт проверки поверхностных трещин (магнитопорошковый тест)
- Тип СОЖ, частота правки круга и окончательная очистка после шлифования
Другими словами, шлифовальный станок на заводе автозапчастей дает результаты, определяемые вашим чертежом и функциональными характеристиками, а не общий чистовой проход.
Обычные автомобильные компоненты, обрабатываемые шлифованием
После точения, термообработки и предварительной механической обработки закаленные автодетали поступают на шлифовальные станции для финишной обработки ответственных функциональных поверхностей. Каждый тип детали имеет свои типичные требования к шлифованию.
1. Стержни клапанов двигателя: прецизионное шлифование наружного диаметра для обеспечения посадки уплотнения, низкий Ra, строгий контроль округлости.
2. Трансмиссионные валы и валы-шестерни: несколько опорных шеек отшлифованы с обеспечением жесткого биения и допуска на цилиндричность.
3. Поршни тормозного суппорта: гладкий внешний диаметр для гидравлического уплотнения, без следов спирального шлифования.
4. Поршневые пальцы: подшипниковая сталь сквозной закалки, сверхточный внешний диаметр поршня и шатуна в сборе.
5. Втулки гидравлических и топливных форсунок: внутреннее шлифование внутренних диаметров для небольших прецизионных поверхностей отверстий.
6. Стержни амортизатора: длинное цилиндрическое шлифование, низкий Ra для поверхности скольжения сальника.
7. Обоймы подшипников и специальные втулки: шлифовка внутренних и наружных колец для обеспечения контакта качения.
Закаленные стальные материалы являются наиболее распространенными кандидатами для шлифования. Мягкие точеные детали могут не подвергаться шлифовке, если функция требует только сборки со свободным зазором. Но любая поверхность, работающая с сальниками, подшипниками качения или возвратно-поступательным трением, обычно требует шлифовки.
7 основных типов шлифовальных станков, используемых на автомобильных заводах
Заводы по производству автозапчастей комбинируют эти шлифовальные станки в соответствии с геометрией детали, объемом партии и целевыми допусками.
1. Цилиндрический шлифовальный станок по наружному диаметру.
Наиболее широко используемый шлифовальный станок для автомобильных валов, поршневых пальцев, амортизаторов и шеек. Шлифует внешние цилиндрические и конические поверхности между центрами. Подходит для средних и длинных вращающихся деталей, отлично подходит для контроля цилиндричности и биения. В большинстве шеек трансмиссионных валов используются цилиндрические шлифовальные станки.
2. Шлифовальный станок по внутреннему диаметру.
Для прецизионных отверстий, отверстий втулок, гильз форсунок и внутренних поверхностей гидроцилиндров. Маленькие шлифовальные круги достигают глубоких отверстий. Внутреннее шлифование сложнее, чем шлифование наружного диаметра; жесткость колеса, подача охлаждающей жидкости и удаление стружки имеют решающее значение для предотвращения вибрации.
3. Плоскошлифовальный станок
Шлифует плоские поверхности, дистанционные пластины, седла клапанов и опорные плоскости приспособлений. Используется для деталей, требующих строгой плоскостности и параллельности. Обычно используется для опорных пластин тормозных компонентов и компонентов прецизионных прокладок.
4. Бесцентрово-шлифовальный станок.
Высокопроизводительное сквозное шлифование для простых прямых штифтов, небольших валов и круглых стержней. Не требуются центральные отверстия, очень быстро для массового производства автокомпонентов. Ограничено для сложных функций плеча и строгого контроля биения по сравнению с другими функциями.
5. Инструмент и шлифовальный станок.
Меньше на готовые автозапчасти; в основном затачивают токарные, фрезерные и сверлильные инструменты, используемые в других местах на заводе.
6. Резьбошлифовальный станок
Для прецизионной закаленной резьбы регулировочных винтов и высоконагруженных креплений в узлах силовых агрегатов. Шлифование резьбы позволяет добиться более жестких допусков по шагу и профилю, чем при обработке закаленной стали.
7. Профильно-шлифовальный станок с ЧПУ.
Многоосевые шлифовальные станки с ЧПУ для обработки сложных контуров, профилей кулачков, поверхностей толкателей и некруглых деталей. Дорогостоящее оборудование, используемое для изготовления высокопроизводительных прототипов двигателей и трансмиссий, а также ответственных деталей производства.
Основной принцип: выберите тип шлифовального станка в зависимости от расположения детали, длины детали, размера партии и требований GD&T. Бесцентровый для простых булавок большого объема; круглошлифовальный станок для шеек валов с требованиями по биению; Внутренняя шлифовальная машина для прецизионных отверстий.
Сравнительная таблица шлифовального станка и процессов

| Тип шлифовального станка | Лучшее для автозапчастей | Сильные стороны | Ограничения |
|---|---|---|---|
| Цилиндрический шлифовальный станок | Шеи валов, поршневые пальцы, штоки амортизаторов | Превосходный контроль биения и цилиндричности, универсальность | Медленнее для простых пинов очень большого объема |
| Внутренний шлифовальный станок | Гильзы, отверстия форсунок, внутренние отверстия гидроцилиндров | Прецизионная обработка отверстий, строгие допуски по внутреннему диаметру | Риск отклонения колеса, низкий для очень глубоких и маленьких ям. |
| Бесцентровая шлифовальная машина | Прямые штифты, простые маленькие круглые стержни, пруток | Скорость, высокая производительность, низкие трудозатраты | Плохо для сложных уступов и биения, связанного с базовой точкой. |
| Поверхностно-шлифовальный станок | Плоские пластины, седла клапанов, проставочные блоки | Высокий контроль плоскостности и параллельности | Только для плоских поверхностей |
| Резьбошлифовальная машина | Закаленная прецизионная регулировочная резьба | Точный профиль резьбы на закаленной стали | Высокая стоимость машины, ограниченная область применения. |
| Профильный шлифовальный станок с ЧПУ | Профили кулачков, толкатели, сложные изогнутые поверхности | Сложная обработка контура, программируемая траектория | Высокая стоимость установки, более длительное время выполнения заказа для небольших партий. |
Может ли бесцентровое шлифование заменить круглое шлифование трансмиссионных валов? Только если на чертеже не требуется биение относительно конкретного уступа или базовой точки шлица. Для большинства шеек трансмиссионных валов, имеющих отношение к шлицам или торцам, бесцентровое шлифование не может гарантировать заданное биение.
Всегда ли требуется шлифовка после термообработки? Термическая обработка создает искажения и окалины. Если после закалки вашей детали требуется жесткий допуск, шлифовка практически обязательна. Незначительная деформация может быть допустима для нефрикционных деталей низкой точности.
Распространенные дефекты шлифования и как их избежать
| Дефект | Первопричина | Меры контроля поставщиков |
|---|---|---|
| Шлифовальный ожог/изменение цвета | Недостаточное количество охлаждающей жидкости, слишком быстрая подача, тупой абразивный круг. | Непрерывная подача СОЖ, регулярная правка круга, консервативный шлифовальный материал |
| Следы вибрации/линии вибрации | Несбалансированное колесо, неплотное крепление, недостаточная жесткость машины. | Балансировка колес, проверка биения шпинделя, уменьшение глубины резания. |
| Некруглая/овальная форма | Ослабленные центры, прогиб детали, изношенные подшипники шпинделя. | Осмотрите центральные наконечники, поддержите длинные валы люнетами. |
| Конус на цилиндрической поверхности | Несоосность передней/задней бабки, температурный дрейф | Прогрев машины, периодическая калибровка центровки |
| Поверхностные микротрещины | Сильный ожог при шлифовании, чрезмерное давление при шлифовании | Магнитопорошковый контроль, контроль скорости съема материала |
| Остатки шлифовальной крошки и пятна охлаждающей жидкости | Плохая очистка после шлифования, застой СОЖ. | Ультразвуковая очистка, фильтрация охлаждающей жидкости, сушка и защита от ржавчины |
Одним из наиболее опасных скрытых дефектов является шлифовальный пригар и подповерхностное растрескивание. Визуально это выглядит приемлемо, но резко снижает усталостную прочность, что приводит к внезапному разрушению вала при циклической нагрузке двигателя. Для автозапчастей, важных для безопасности, магнитопорошковый контроль после шлифования является стандартным требованием.
Характеристики шлифования функциональных поверхностей автомобилей
Спецификации шлифования в автомобильной промышленности соответствуют единым правилам в отношении поверхностей трения и уплотнения.
Типичный процесс шлифования закаленных автомобильных валов:
- Токарная обработка, черновая обработка и подготовка центрального отверстия
- Термическая обработка: закалка и отпуск или цементация.
- Снятие напряжений и выпрямление для уменьшения деформации при термообработке.
- Предварительная обработка и прогрев машины
- Черновая шлифовка, оставляя припуск для чистовой обработки
- Проход чистового шлифования с низкой скоростью подачи
- Проверка размеров, биения и шероховатости
- Магнитопорошковый контроль трещин (критические для безопасности детали)
- Обезжиривание, очистка, антикоррозийная обработка и упаковка.
На гидравлических уплотняющих поверхностях, таких как тормозные поршни и ударные штоки, необходимо контролировать или устранять следы спиральной подачи от шлифовки, в противном случае кромка уплотнения протечет под давлением. Многие автомобильные чертежи явно требуют штриховки или неспиралевидной отделки для запечатывания шеек.
Как оценить возможности поставщика по прецизионному шлифованию
При поиске шлифованных автокомпонентов не думайте, что каждый механический цех может обеспечить допуски на шлифование на микронном уровне. Используйте эти проверки во время квалификации поставщика.
Шаг 1: Сначала уточните функциональные требования и GD&T.
Сообщите поставщику, какими характеристиками являются уплотнительные поверхности, шейки подшипника или критически важные для безопасности нагрузочные поверхности, и укажите требования к биению, цилиндричности и Ra.
Шаг 2: Попросите список шлифовального оборудования.
Убедитесь, что у них есть цилиндрические, внутренние или бесцентровые шлифовальные станки, соответствующие вашему типу детали, а также станки с ЧПУ или ручные. Старые ручные шлифовальные машины имеют проблемы с последовательной повторяемостью партии.
Шаг 3: Убедитесь, что материал и твердость совместимы.
Подшипниковая сталь GCr15, 42CrMo и нержавеющая сталь требуют разных марок абразивных кругов и составов охлаждающей жидкости. Неправильный выбор круга приводит к пригоранию и ухудшению качества поверхности.
Шаг 4. Проверьте инструменты для проверки на предмет особенностей шлифования.
Спросите о микрометрах, нутромерах, тестере круглости, тестере шероховатости и приспособлениях для проверки биения. Стандартный штангенциркуль сам по себе не может проверить качество тонкого шлифования.
Шаг 5: Проверьте возможность неразрушающего контроля.
Для компонентов трансмиссии и тормозов проверьте, доступна ли магнитопорошковая проверка для выявления трещин при шлифовании.
Шаг 6: Запросите первый образец изделия и отчет о проверке.
Перед массовым производством проверьте измеренные значения для каждого контролируемого изделия GD&T, особенно биение и цилиндричность.
Шаг 7: Подтвердите очистку после шлифовки и защиту от ржавчины.
Отшлифованные стальные поверхности свежие и склонны к образованию ржавчины. На заводе должен быть установлен определенный процесс очистки, сушки и антикоррозийной упаковки.
Часто задаваемые вопросы: шлифовальные станки на заводах автозапчастей
Эти ответы отвечают на распространенные вопросы инженеров по закупкам, дизайнеров продукции и промышленных покупателей, закупающих прецизионно шлифованные автомобильные компоненты.
Вопрос 1: Для чего используется шлифовальный станок на заводе автозапчастей?
A1: Шлифовальные станки удаляют небольшие остатки материала из закаленных автомобильных деталей для достижения микронных допусков, сверхнизкой шероховатости поверхности, точной округлости и цилиндричности шеек подшипников, уплотнительных поверхностей, поршневых пальцев и компонентов клапанов.
Источник: Стандарты точной обработки автомобильных силовых агрегатов.
В2: Какие автозапчасти нуждаются в круглом шлифовании?
A2: Валы трансмиссионных шестерен, штоки амортизаторов, поршневые пальцы, штоки клапанов и гидравлические поршни обычно используют цилиндрическое шлифование наружного диаметра для контроля биения и шероховатости поверхности.
Источник: Практика производства автокомпонентов.
В3: В чем разница между бесцентровым шлифованием и цилиндрическим шлифованием?
A3: Бесцентровое шлифование — это быстрое крупнообъемное шлифование простых прямых круглых деталей без центральных отверстий. При круглом шлифовании используются центры, что позволяет контролировать биение относительно других базовых поверхностей на сложных валах.
Источник: Технология прецизионного шлифования.
Вопрос 4: Почему шлифовальный ожог является серьезным дефектом автомобильных стальных деталей?
A4: При шлифовке возникает локальный перегрев, изменяется микроструктура стали и появляются подповерхностные трещины. Эти трещины растут под действием циклической нагрузки и могут привести к внезапному разрушению вала при эксплуатации автомобиля.
Источник: Руководство по металлургии и усталостному разрушению.
В5: Можно ли шлифовать перед термообработкой?
A5: Грубое шлифование перед термообработкой встречается редко. Термическая обработка вызывает деформацию, поэтому шлифовка почти всегда является финальной операцией после закалки и отпуска.
Источник: Рабочий процесс обработки закаленной стали.
В6: Какую шероховатость поверхности можно достичь с помощью шлифовального станка для автозапчастей?
A6: Типичные поверхности уплотнений и подшипников варьируются от Ra 0,2 мкм до Ra 0,8 мкм. Процессы суперфинишной обработки позволяют достичь еще более низких значений Ra для высокопроизводительных компонентов двигателя.
Источник: Спецификация автомобильной поверхности.
В7: Все ли автомобильные стальные детали требуют шлифовки?
A7: Нет. Нефрикционные детали низкой точности, простые конструкционные кронштейны и неуплотняющиеся фитинги могут оставаться точеными или фрезерованными без шлифовки. Шлифованию обычно подлежат только рабочие поверхности трения и уплотнения.
Источник: Практика функциональной спецификации компонентов.
Вопрос 8: Как заводы проверяют наличие трещин на автозапчастях?
A8: Магнитопорошковый контроль (MPI) является наиболее распространенным методом проверки автокомпонентов из ферромагнитной стали после шлифования. Обнаруживает мелкие поверхностные и подповерхностные трещины от перегрева.
Источник: Процедура контроля качества автомобильного неразрушающего контроля.
В9: Почему охлаждающая жидкость важна во время шлифования?
А9: СОЖ отводит тепло при шлифовке, смазывает зону резания, смывает абразивные частицы и предотвращает термический ожог. Недостаток охлаждающей жидкости является основной причиной дефектов шлифовки в автосервисах.
Источник: Руководство по эксплуатации шлифовального станка.
Вопрос 10. Может ли токарная обработка на станке с ЧПУ заменить шлифовку автомобильных валов с жесткими допусками?
A10: Современное твердое точение может обеспечить жесткие допуски на некоторых закаленных деталях, но оно не может обеспечить стабильно высокое качество поверхности Ra, необходимое для сальников и контактных поверхностей подшипников качения. Измельчение остается доминирующим для этих важных функций.
Источник: Сравнение процессов точения и шлифования.
Заключение и запрос цен
Таким образом, шлифовальный станок на заводе по производству автозапчастей обеспечивает микронную точность, необходимую для изготовления критически важных для безопасности автомобильных компонентов, подверженных трению. Правильный выбор шлифовального станка, правка круга, контроль охлаждающей жидкости и процесс проверки определяют, соответствуют ли шлифованные детали требованиям по уплотнению, шуму и усталостной долговечности. Наиболее дорогостоящие проблемы с качеством возникают, когда покупатели упускают из виду требования к шлифовке, биению и качеству поверхности на этапе предложения.
Для промышленных покупателей шлифование — это основной процесс окончательной обработки закаленных автомобильных деталей. Допуски, шероховатость поверхности и правила контроля трещин должны быть четко определены на чертежах, чтобы избежать сбоев в эксплуатации и претензий по гарантии.
В Shenzhen Zhongzhu Technology Co., Ltd. мы предоставляем услуги точной механической обработки и шлифования автомобильных стальных компонентов, включая валы, штифты, втулки и гидравлические детали, с термообработкой, магнитопорошковым контролем, очисткой и антикоррозийной упаковкой. Если вы закупаете наземные автоматические детали, пришлите нам свой 2D-чертеж, 3D-файл, марку материала, требования GD&T и количество заказа.
Наша команда инженеров рассмотрит ваши требования и определит правильный рабочий процесс шлифования, проверки и испытаний для вашего проекта. Мы принимаем заказы на проверку прототипов и партии серийного производства для автомобильных проектов.
Свяжитесь с нами
Ищете надежного партнера по производству автомобильных деталей с прецизионной шлифовкой? Свяжитесь с нашей командой сегодня.
Шэньчжэньская компания Zhongzhu Technology Co., Ltd.
Металлические компоненты на заказ, прецизионная механическая обработка, шлифовка, литье под давлением, штамповка и пластиковые компоненты.
📄 Запросить технический обзор или предложение
Свяжитесь с нами →📞 Поговорите с нашей командой
Свяжитесь с нами →🔗 Ознакомьтесь с нашими производственными услугами
Просмотреть продукты и услуги →Шэньчжэньская компания Zhongzhu Technology Co., Ltd.
ПРОСПЕКТ 315 PING 'AN, УЛИЦА ПИНХУ, РАЙОН ЛОНГАН, ГОРОД ШЭНЬЧЖЭНЬ, ПРОВИНЦИЯ ГУАНДУН
📞 +86 18688963321
✉ samuel@chnzhongzhu.com
Шэньчжэнь Чжунчжу Технология
Чугунная деталь машины подверглась воздействию?
Связанная статья