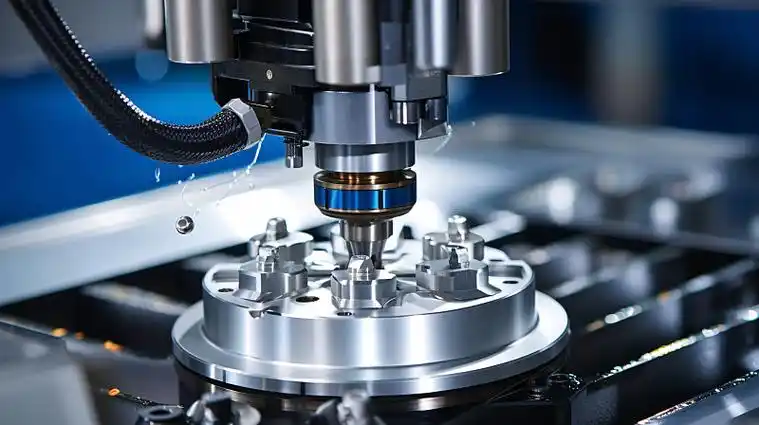
uma retificadora em uma fábrica de peças automotivas
Uma retificadora em uma fábrica de peças automotivas: um guia prático para usinagem de precisão de componentes automotivos
Uma retificadora em uma fábrica de autopeças é um equipamento essencial para a produção de componentes automotivos? É uma preocupação comum para gerentes de compras, engenheiros de projeto e equipes de qualidade que buscam eixos, pinos, superfícies de rolamento e luvas de vedação para montagens automotivas. A resposta curta é que as retificadoras são insubstituíveis quando são necessárias tolerâncias rígidas, acabamento superficial ultra-liso e circularidade consistente. Processos de retificação inadequados levam a marcas de queimadura, desvio dimensional, marcas de trepidação e desgaste prematuro em peças automotivas acabadas. Este guia explica como as retificadoras funcionam dentro de fábricas de peças automotivas, operações comuns de retificação, quais erros devem ser evitados e como os compradores verificam a qualidade da retificação antes da entrega do lote.
A retificação não é apenas um toque final para peças automotivas. É um estágio crítico de usinagem de precisão que determina o desempenho da vedação, o nível de ruído, a vida útil e a resistência à fadiga de peças automotivas rotativas. Os compradores devem especificar os requisitos de retificação, como valor Ra, cilindricidade, desvio e faixa de tolerância junto com as dimensões do desenho, para que a oficina de peças automotivas selecione a retificadora, o disco abrasivo e os parâmetros de processo corretos.
- Por que as retificadoras são usadas em fábricas de peças automotivas
- Componentes automotivos comuns processados por retificação
- 7 principais tipos de retificadoras usadas em fábricas de automóveis
- Tabela de comparação de retificadoras e processos
- Defeitos comuns de retificação e como evitá-los
- Especificações de retificação para superfícies funcionais automotivas
- Como avaliar a capacidade de retificação de precisão de um fornecedor
- Perguntas frequentes: retificadoras em fábricas de peças automotivas
- Conclusão e solicitação de orçamento
Por que as retificadoras são usadas em fábricas de peças automotivas
Uma retificadora em uma fábrica de peças automotivas remove minúsculos estoques de material para obter tolerância em nível de mícron e acabamento superficial ultrafino para peças automotivas de alta carga. Os componentes do trem de força, freio e suspensão automotivos operam sob rotação contínua, fricção, calor e carga cíclica. A textura fina da superfície e a geometria precisa reduzem diretamente o atrito, o vazamento de óleo e a falha por fadiga.
Peças sem retificação adequada geralmente provocam estes problemas típicos:
- Má circularidade ou conicidade, levando a ruídos, vibrações e falhas prematuras do rolamento.
- Superfície áspera causando desgaste acelerado das vedações e rolamentos correspondentes.
- Queimadura térmica e alteração metalúrgica superficial que enfraquecem a resistência à fadiga.
- Excentricidade fora das especificações, levando ao travamento da montagem ou vazamento nas superfícies de vedação.
- Dimensões de lote inconsistentes que causam altas taxas de rejeição de montagem.
- Falha nos testes de bancada de durabilidade e nas devoluções de garantia em campo.
Para compradores industriais, a retificação deve ser tratada como uma operação de precisão controlada e não como uma etapa cosmética opcional. O padrão de retificação deve estar alinhado com sua aplicação final: eixos de motor, pistões de freio, hastes de válvulas, luvas hidráulicas e pinos mecânicos em geral têm diferentes requisitos de tolerância e rugosidade.
Antes de aprovar um processo de moagem, os compradores devem confirmar:
- Classe de material: 40Cr, 42CrMo, rolamento de aço GCr15, aço inoxidável etc.
- Rugosidade superficial necessária Ra, cilindricidade, tolerância de desvio circular
- Status de dureza: aço bruto, aço para rolamento temperado e revenido
- Características principais: diâmetro externo, furo interno, ressalto, cone, ranhura de vedação
- Queimadura de moagem permitida, padrão de inspeção de rachaduras na superfície (teste de partículas magnéticas)
- Tipo de refrigerante, frequência de retificação do rebolo e limpeza final após retificação
Em outras palavras, uma retificadora em uma fábrica de autopeças fornece resultados definidos por seu desenho e especificações funcionais, e não por uma passagem de acabamento genérica.
Componentes automotivos comuns processados por retificação
Após torneamento, tratamento térmico e usinagem preliminar, as peças automotivas endurecidas vão para estações de retificação para o acabamento de superfícies funcionais críticas. Cada tipo de peça tem seus requisitos típicos de retificação.
1. Hastes da válvula do motor: retificação OD de precisão para ajuste de vedação, baixo Ra, controle rigoroso de circularidade.
2. Eixos de transmissão e eixos de engrenagem: Múltiplos mancais retificados para obter desvios apertados e tolerância de cilindricidade.
3. Pistões da pinça de freio: Diâmetro externo liso para vedação hidráulica, sem marcas de retificação em espiral.
4. Pinos do pistão: Aço de rolamento totalmente endurecido, diâmetro externo ultrapreciso para conjunto de pistão e biela.
5. Mangas de injetores hidráulicos e de combustível: Retificação de identificação interna para pequenas superfícies de furo de precisão.
6. Hastes do amortecedor: retificação cilíndrica longa, baixo Ra para superfície deslizante da vedação de óleo.
7. Pistas de rolamento e buchas personalizadas: retificação das pistas interna e externa para contato de rolamento.
Materiais de aço endurecido são os candidatos mais comuns para retificação. Peças torneadas macias podem pular o desbaste se a função exigir apenas montagem com folga solta. Mas qualquer superfície que trabalhe com retentores de óleo, rolamentos ou fricção alternativa geralmente requer retificação.
7 principais tipos de retificadoras usadas em fábricas de automóveis
As fábricas de peças automotivas combinam essas retificadoras de acordo com a geometria da peça, volume do lote e metas de tolerância.
1. Retificadora OD cilíndrica
A retificadora mais utilizada para eixos de automóveis, pinos de pistão, hastes de choque e munhões. Ele retifica superfícies externas cilíndricas e cônicas entre centros. Adequado para peças rotativas médias e longas, excelente para controlar a cilindricidade e o desvio. A maioria dos munhões do eixo de transmissão usa retificadoras cilíndricas.
2. Máquina retificadora de identificação interna
Para furos de precisão, furos de buchas, buchas de injetores e superfícies internas de cilindros hidráulicos. Pequenos rebolos alcançam furos profundos. A retificação ID é mais difícil do que a retificação OD; a rigidez da roda, o fornecimento de líquido refrigerante e a remoção de cavacos são essenciais para evitar vibrações.
3. Retificadora de superfície
Esmerilha faces planas, placas espaçadoras, sedes de válvulas e planos de referência de acessórios. Usado para peças que exigem planicidade e paralelismo precisos. Comum para placas de apoio de componentes de freio e componentes de vedação de precisão.
4. Retificadora sem centro
Retificação de alto volume para pinos retos simples, eixos pequenos e barras redondas. Não são necessários furos centrais, muito rápido para execuções em massa de componentes automotivos. Limitado para recursos complexos de acostamento e controle estrito de desvio em relação a outros recursos.
5. Moedor de ferramentas e cortadores
Menos para peças automotivas acabadas; principalmente reafiar ferramentas de torneamento, fresamento e furação usadas em outras partes da fábrica.
6. Máquina retificadora de rosca
Para roscas endurecidas com precisão em parafusos de ajuste e fixadores de alta carga em conjuntos de trem de força. O desbaste de roscas atinge passo e tolerância de perfil mais rígidos do que o torneamento de aço endurecido.
7. Máquina retificadora de perfil CNC
Retificadoras CNC multieixos para contornos complexos, perfis de came, superfícies de tucho e recursos não redondos. Equipamento caro, usado para protótipos de motores e transmissões de alto desempenho e peças críticas de produção.
O princípio fundamental: selecione o tipo de triturador com base na localização do recurso, comprimento da peça, tamanho do lote e requisitos de GD&T. Centerless para pinos simples de alto volume; retificadora cilíndrica para munhões de eixo com requisitos de excentricidade; Retificadora ID para furos de precisão.
Tabela de comparação de retificadoras e processos

| Tipo de retificadora | Melhor para peças automotivas | Pontos fortes | Limitações |
|---|---|---|---|
| Moedor OD cilíndrico | Moentes do eixo, pinos do pistão, hastes do amortecedor | Excelente controle de excentricidade e cilindricidade, versátil | Mais lento para pinos simples de volume muito alto |
| Moedor de identificação interno | Mangas, furos do injetor, furos internos do cilindro hidráulico | Acabamento de furo de precisão, tolerância de diâmetro interno restrita | Risco de deflexão da roda, ruim para pequenos furos muito profundos |
| Moedor sem centro | Pinos retos, pequenos eixos redondos simples, barras | Rápido, alto rendimento e baixo custo de mão de obra | Ruim para acostamentos complexos e desvio relacionado ao dado |
| Moedor de superfície | Placas planas, sedes de válvulas, blocos espaçadores | Alto controle de planicidade e paralelismo | Somente para superfícies planas |
| Moedor de linha | Roscas de ajuste de precisão endurecidas | Perfil de rosca preciso em aço temperado | Alto custo da máquina, escopo de aplicação limitado |
| Moedor de perfil CNC | Perfis de came, tuchos, superfícies curvas complexas | Acabamento de contorno complexo, caminho programável | Alto custo de configuração, maior prazo de entrega para pequenos lotes |
A retificação centerless pode substituir a retificação cilíndrica para eixos de transmissão? Somente se o desenho não exigir desvio relativo a um acostamento específico ou referência de spline. Para a maioria dos munhões do eixo de transmissão referenciados a estrias ou faces finais, a retificação centerless não pode garantir desvio de referência.
A retificação é sempre necessária após o tratamento térmico? O tratamento térmico cria distorção e escala. Se a sua peça necessita de tolerância apertada após o endurecimento, a retificação é quase obrigatória. Pequenas distorções podem ser aceitáveis para peças sem atrito de baixa precisão.
Defeitos comuns de retificação e como evitá-los
| Defeito | Causa raiz | Medida de controle de fornecedor |
|---|---|---|
| Queimadura/descoloração por moagem | Líquido refrigerante insuficiente, avanço muito rápido, disco abrasivo cego | Inundação contínua de refrigerante, dressagem regular do rebolo, material de retificação conservador |
| Marcas de vibração/linhas de vibração | Roda desbalanceada, fixação solta, baixa rigidez da máquina | Balanceamento da roda, verifique a excentricidade do fuso, reduza a profundidade de corte |
| Fora de redondo / ovalidade | Centros soltos, deflexão da peça, rolamentos do fuso desgastados | Inspecione as pontas centrais, apoie eixos longos com apoios firmes |
| Conicidade na superfície cilíndrica | Desalinhamento do cabeçote/cabeçote móvel, desvio térmico | Aquecimento da máquina, calibração periódica de alinhamento |
| Microfissuras superficiais | Queimadura grave por esmerilhamento, pressão excessiva por esmerilhamento | Inspeção de partículas magnéticas, controle da taxa de remoção de estoque |
| Grãos residuais de esmerilhamento e manchas de líquido refrigerante | Limpeza pós-desbaste deficiente, líquido refrigerante estagnado | Limpeza ultrassônica, refrigerante filtrado, secagem e prevenção de ferrugem |
Um dos defeitos ocultos mais perigosos é a queimadura de retificação e rachaduras subterrâneas. Parece aceitável visualmente, mas reduz drasticamente a resistência à fadiga, levando à fratura repentina do eixo sob carga cíclica do motor. Para peças automotivas críticas para a segurança, a inspeção de partículas magnéticas após a retificação é um requisito padrão.
Especificações de retificação para superfícies funcionais automotivas
As especificações de retificação da indústria automobilística seguem regras consistentes para superfícies de fricção e vedação.
Fluxo de trabalho típico de retificação para eixos automotivos endurecidos:
- Torneamento, usinagem de desbaste e preparação de furo central
- Tratamento térmico: têmpera e revenido ou endurecimento
- Alívio de tensão e endireitamento para reduzir a distorção do tratamento térmico
- Moagem pré-moagem e aquecimento na máquina
- Passe de desbaste grosseiro, deixando um estoque de acabamento fino
- Passo de desbaste de acabamento fino com baixa taxa de avanço
- Inspeção de dimensão, desvio e rugosidade
- Inspeção de trincas por partículas magnéticas (peças críticas de segurança)
- Desengorduramento, limpeza, tratamento antiferrugem e embalagem
Para superfícies de vedação hidráulica, como pistões de freio e hastes de amortecedor, as marcas de alimentação em espiral resultantes da retificação devem ser controladas ou eliminadas, caso contrário, o lábio de vedação vazará sob pressão. Muitos desenhos de automóveis exigem explicitamente acabamento hachurado ou não espiral para vedação de munhões.
Como avaliar a capacidade de retificação de precisão de um fornecedor
Ao adquirir componentes automotivos retificados, não presuma que todas as oficinas de usinagem possam manter tolerâncias de retificação em nível de mícron. Use essas verificações durante a qualificação do fornecedor.
Etapa 1: Esclareça primeiro os requisitos funcionais e GD&T.
Informe ao fornecedor quais recursos são superfícies de vedação, mancais de rolamento ou superfícies de carga críticas para a segurança e especifique excentricidade, cilindricidade e requisitos de Ra.
Passo 2: Peça a lista de equipamentos de moagem.
Confirme se possuem retificadoras cilíndricas, internas ou centerless correspondentes ao seu tipo de peça e se as máquinas são CNC ou manuais. Os moedores manuais mais antigos lutam com a repetibilidade consistente do lote.
Etapa 3: Confirme a compatibilidade do material e da dureza.
Os aços para rolamentos GCr15, 42CrMo e aço inoxidável exigem diferentes graus de abrasivos e formulações de refrigerante. A seleção errada da roda causa queimaduras e mau acabamento superficial.
Etapa 4: Verifique as ferramentas de inspeção quanto aos recursos de retificação.
Pergunte sobre micrômetros, medidores de furo, testador de circularidade, testador de rugosidade e dispositivo de verificação de desvio. Um paquímetro padrão por si só não pode verificar a qualidade do desbaste fino.
Etapa 5: Verifique a capacidade de teste não destrutivo.
Para componentes do trem de força e do freio, confirme se a inspeção por partículas magnéticas está disponível para detectar trincas.
Etapa 6: Solicite a amostra do primeiro artigo e o relatório de inspeção.
Revise os valores medidos para cada item GD&T controlado antes da produção em massa, especialmente excentricidade e cilindricidade.
Etapa 7: Confirme a limpeza pós-desbaste e a proteção contra ferrugem.
As superfícies de aço retificadas são frescas e propensas à ferrugem. A fábrica deve ter processo definido de limpeza, secagem e embalagem antiferrugem.
Perguntas frequentes: retificadoras em fábricas de peças automotivas
Essas respostas abordam perguntas comuns de engenheiros de compras, designers de produtos e compradores industriais que buscam componentes automotivos retificados de precisão.
Q1: Para que serve uma retificadora em uma fábrica de peças automotivas?
A1: As retificadoras removem pequenos estoques de material de peças automotivas endurecidas para obter tolerâncias de mícron, rugosidade superficial ultrabaixa, circularidade e cilindricidade precisas para mancais de rolamentos, superfícies de vedação, pinos de pistão e componentes de válvulas.
Fonte: Padrões de usinagem de precisão do trem de força automotivo.
Q2: Quais peças automotivas precisam de retificação cilíndrica?
A2: Eixos de engrenagem de transmissão, hastes de amortecedores, pinos de pistão, hastes de válvulas e pistões hidráulicos geralmente usam retificação OD cilíndrica para controlar desvio e rugosidade da superfície.
Fonte: Prática de fabricação de componentes automotivos.
Q3: Qual é a diferença entre retificação centerless e retificação cilíndrica?
A3: A retificação sem centro é uma retificação rápida de alto volume para peças redondas retas simples, sem a necessidade de furos centrais. A retificação cilíndrica usa centros e pode controlar o desvio em relação a outros pontos de referência em eixos complexos.
Fonte: Engenharia de processos de retificação de precisão.
Q4: Por que a queimadura por retificação é um defeito sério em peças de aço automotivas?
A4: A queimadura por retificação cria superaquecimento local, altera a microestrutura do aço e introduz rachaduras subterrâneas. Essas trincas crescem sob carga cíclica e podem levar à fratura repentina do eixo durante o serviço do veículo.
Fonte: Diretrizes para metalurgia e falhas por fadiga.
Q5: A moagem pode ser feita antes do tratamento térmico?
A5: O desbaste antes do tratamento térmico é raro. O tratamento térmico causa distorção, portanto a retificação é quase sempre a operação de acabamento final após a têmpera e o revenido.
Fonte: Fluxo de trabalho de usinagem de aço endurecido.
Q6: Que rugosidade superficial uma retificadora pode alcançar para peças automotivas?
A6: As superfícies típicas de vedação e rolamento variam de Ra 0,2 μm a Ra 0,8 μm. Os processos de superacabamento podem atingir valores Ra ainda mais baixos para componentes de motores de alto desempenho.
Fonte: Especificação de acabamento superficial automotivo.
Q7: Todas as peças de aço automotivas requerem retificação?
A7: Não. Peças sem fricção de baixa precisão, suportes estruturais simples e acessórios sem vedação podem permanecer torneados ou fresados sem retificação. Somente superfícies funcionais de fricção e vedação geralmente requerem retificação.
Fonte: Prática de especificação funcional de componentes.
Q8: Como as fábricas verificam rachaduras em peças automotivas?
A8: A inspeção por partículas magnéticas (MPI) é o método mais comum para componentes automotivos de aço ferromagnético após a retificação. Ele revela finas rachaduras superficiais e subterrâneas devido ao superaquecimento.
Fonte: Procedimento de controle de qualidade de END automotivo.
Q9: Por que a refrigeração é importante durante a retificação?
A9: O líquido refrigerante remove o calor da retificação, lubrifica a zona de corte, remove os grãos abrasivos e evita queimaduras térmicas. Líquido refrigerante insuficiente é a principal causa de defeitos de retificação em oficinas automotivas.
Fonte: Diretrizes de operação da retificadora.
Q10: O torneamento CNC pode substituir a retificação para eixos automáticos de tolerância restrita?
A10: O torneamento duro moderno pode atingir tolerâncias restritas em algumas peças endurecidas, mas não consegue atingir consistentemente o acabamento superficial Ra ultrafino necessário para vedações de óleo e superfícies de contato de rolamentos. A retificação permanece dominante para esses recursos críticos.
Fonte: Comparação do processo de torneamento duro vs retificação.
Conclusão e solicitação de orçamento
Portanto, uma retificadora em uma fábrica de peças automotivas oferece a precisão em nível de mícron necessária para componentes automotivos críticos para a segurança e que suportam fricção. A seleção correta da retificadora, o dressamento do rebolo, o controle do líquido refrigerante e o processo de inspeção decidem se as peças retificadas atendem aos requisitos de vedação, ruído e resistência à fadiga. Os problemas de qualidade mais caros aparecem quando os compradores ignoram os requisitos de queima, excentricidade e acabamento superficial na fase de cotação.
Para compradores industriais, a retificação é um processo de acabamento básico para peças automotivas endurecidas. As regras de tolerância, rugosidade superficial e inspeção de trincas devem ser claramente definidas nos desenhos para evitar falhas em campo e reclamações de garantia.
Na Shenzhen Zhongzhu Technology Co., Ltd. , oferecemos serviços personalizados de usinagem de precisão e retificação para componentes de aço automotivo, incluindo eixos, pinos, luvas e peças hidráulicas, com tratamento térmico, inspeção de partículas magnéticas, limpeza e embalagem antiferrugem. Se você estiver adquirindo componentes usinados automaticamente, envie-nos seu desenho 2D, arquivo 3D, grau de material, requisitos de GD&T e quantidade do pedido.
Nossa equipe de engenharia analisará seus requisitos e definirá o fluxo de trabalho correto de retificação, inspeção e testes para o seu projeto. Aceitamos pedidos de validação de protótipos e lotes de produção em massa para projetos automotivos.
Entre em contato
Procurando um parceiro de fabricação confiável para suas peças automotivas retificadas com precisão personalizadas? Entre em contato com nossa equipe hoje.
Tecnologia Co. de Shenzhen Zhongzhu, Ltd.
Componentes metálicos personalizados, usinagem de precisão, retificação, fundição sob pressão, estampagem e componentes plásticos.
📄 Solicite uma revisão técnica ou cotação
Contate-nos →📞 Fale com nossa equipe
Entre em contato →🔗 Explore nossos serviços de fabricação
Ver produtos e serviços →Tecnologia Co. de Shenzhen Zhongzhu, Ltd.
315 PING 'AN AVENUE, PINGHU STREET, DISTRITO DE LONGGANG, CIDADE DE SHENZHEN, PROVÍNCIA DE GUANGDONG
📞 +86 18688963321
✉ samuel@chnzhongzhu.com
Tecnologia de Shenzhen Zhongzhu
Uma peça de máquina de ferro fundido sofre ação?
Artigo Relacionado