cómo evitar malos acabados superficiales en piezas mecanizadas
Cómo evitar acabados superficiales deficientes en piezas mecanizadas: una guía práctica de mecanizado CNC
El acabado superficial es una característica de calidad importante en el mecanizado CNC. Afecta no sólo la apariencia de un componente mecanizado sino también su funcionalidad, rendimiento del ensamblaje, comportamiento de desgaste y, en algunas aplicaciones, rendimiento de sellado o contacto. Un componente puede cumplir con sus requisitos dimensionales y aun así ser inadecuado si la condición de su superficie no cumple con las especificaciones de ingeniería.
Para los fabricantes y los equipos de compras, comprender cómo evitar acabados superficiales deficientes en las piezas mecanizadas es esencial a la hora de desarrollar un proceso de producción confiable. Los defectos superficiales pueden deberse a varios factores, incluidos parámetros de corte inadecuados, herramientas desgastadas, vibración de la máquina, mala sujeción de la pieza, características del material e inspección inadecuada.
Respuesta rápida: para evitar acabados superficiales deficientes en las piezas mecanizadas, seleccione herramientas de corte adecuadas, optimice la velocidad de corte y el avance, mantenga una configuración de mecanizado estable, controle la vibración, utilice refrigerantes o lubricantes adecuados cuando sea necesario e inspeccione las superficies acabadas según especificaciones claramente definidas.
La calidad de la superficie debe gestionarse durante todo el proceso de fabricación en lugar de comprobarse sólo una vez finalizado el mecanizado.
Tabla de contenido
- 1. ¿Qué es el acabado superficial en el mecanizado CNC?
- 2. Causas comunes de acabados superficiales deficientes
- 3. Cómo evitar acabados superficiales deficientes en piezas mecanizadas
- 4. Elegir los parámetros de mecanizado adecuados
- 5. Herramientas de corte y selección de materiales
- 6. Cómo inspeccionar el acabado de la superficie
- 7. Consideraciones de diseño para una mejor calidad de la superficie
- 8. Lista de verificación de control de calidad del acabado superficial
- 9. Preguntas frecuentes
- 10. Conclusión y Solicitud de Cotización
1. ¿Qué es el acabado superficial en el mecanizado CNC?
El acabado superficial describe la textura y el estado de una superficie mecanizada. Incluye los pequeños picos, valles, marcas de herramientas y otras irregularidades que deja el proceso de fabricación. Estas características pueden influir en la apariencia, el ajuste, el movimiento o la interacción de un componente con otra superficie.
En los dibujos de ingeniería, los requisitos de textura de la superficie a menudo se expresan utilizando parámetros de rugosidad de la superficie. Un parámetro comúnmente utilizado es Ra, o rugosidad promedio aritmética. Representa la desviación absoluta promedio de un perfil de superficie de su línea media a lo largo de una longitud de evaluación especificada.
Parámetros comunes de rugosidad de la superficie
| Parámetro | Significado | Lo que ayuda a describir |
|---|---|---|
| Real academia de bellas artes | Rugosidad media aritmética | Desviación promedio del perfil de la línea media |
| rz | Altura máxima del perfil sobre longitudes de muestreo especificadas, según la norma aplicable | Características de la superficie de pico a valle |
| RT | Altura total del perfil sobre la longitud de evaluación | Altura total del perfil, incluido el pico más alto y el valle más profundo |
Ra se usa ampliamente, pero no describe todos los aspectos de la textura de la superficie. Dos superficies con el mismo valor Ra pueden tener diferentes formas de pico, patrones de valle o marcas de herramientas direccionales. Por esta razón, se deben especificar el parámetro de rugosidad y el método de medición correctos de acuerdo con la función del componente y los requisitos de ingeniería aplicables.
2. Causas comunes de acabados superficiales deficientes
La mala calidad de la superficie rara vez tiene una sola causa posible. A menudo resulta de una combinación de condiciones de corte, herramientas, estabilidad de la máquina y control del proceso. Identificar la causa real es el primer paso hacia la selección de una acción correctiva eficaz.
2.1 Parámetros de corte incorrectos
La velocidad de corte, el avance y la profundidad de corte influyen en la forma en que una herramienta de corte interactúa con la pieza de trabajo. Una combinación inadecuada puede provocar marcas excesivas en la herramienta, corte inestable, generación de calor o mala formación de viruta. Por ejemplo, un avance por diente demasiado alto en el fresado puede dejar marcas de avance más pronunciadas en la superficie mecanizada.
2.2 Herramientas de corte desgastadas o inadecuadas
Un filo desgastado puede rozar el material en lugar de cortarlo limpiamente. Esto puede aumentar las fuerzas de corte, generar calor y producir superficies rugosas o inconsistentes. El material de la herramienta, la geometría, el recubrimiento y la condición del borde deben ser apropiados para el material de la pieza de trabajo y la operación de mecanizado.
2.3 Vibraciones y chirridos de la máquina
La vibración puede dejar patrones visibles o marcas repetidas en una superficie mecanizada. La vibración puede ocurrir cuando el proceso de corte se vuelve dinámicamente inestable, a menudo debido al voladizo de la herramienta, la flexibilidad de la pieza de trabajo, una sujeción inadecuada, parámetros de corte inadecuados o la condición de la máquina herramienta.
2.4 Mala sujeción y configuración del trabajo
Si una pieza de trabajo se mueve, se flexiona o vibra durante el mecanizado, es posible que la herramienta de corte no mantenga una relación constante con la superficie prevista. Una sujeción insuficiente, un diseño de fijación inadecuado y una longitud excesiva sin soporte pueden contribuir a los defectos de la superficie.
2.5 Problemas relacionados con los materiales
Los diferentes materiales responden de manera diferente al mecanizado. La dureza del material, la microestructura, las inclusiones, la ductilidad y la consistencia pueden influir en la formación de viruta y en la superficie final. Algunos materiales son más propensos a acumularse en los bordes, rasgarse o mancharse en condiciones de corte inadecuadas.
2.6 Refrigerante o lubricación inadecuados
Dependiendo del material y de la operación de mecanizado, un refrigerante insuficiente o mal dirigido puede contribuir a la acumulación de calor, al recorte de virutas y a condiciones de corte inestables. Se debe seleccionar el refrigerante o la estrategia de lubricación adecuados para el proceso específico en lugar de aplicarlos como una solución universal.
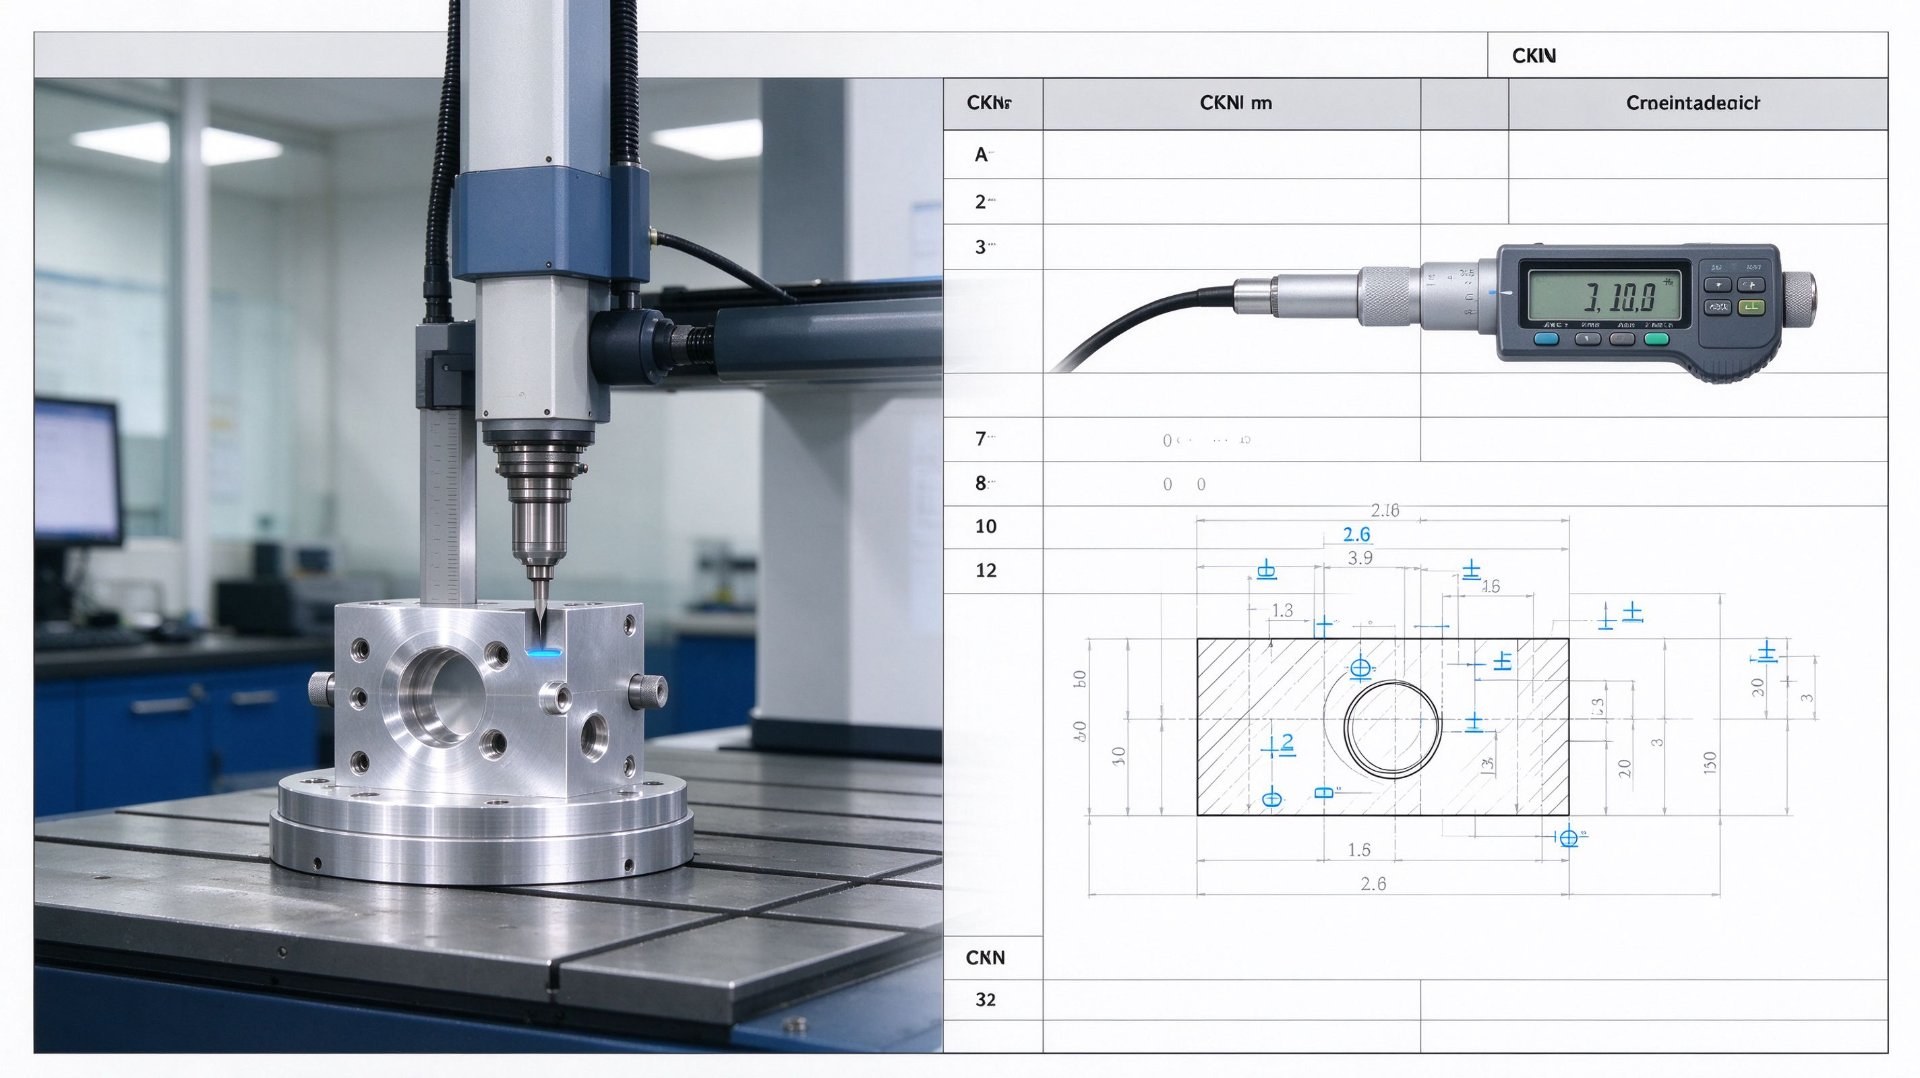
3. Cómo evitar acabados superficiales deficientes en piezas mecanizadas
La prevención de defectos superficiales requiere un proceso de mecanizado controlado. Las siguientes prácticas ayudan a los fabricantes a mejorar la consistencia de la superficie y reducir el riesgo de retrabajo o piezas rechazadas.
3.1 Seleccione la herramienta de corte correcta
Elija una herramienta que coincida con el material de la pieza de trabajo, la operación de mecanizado y la calidad de superficie requerida. Considere la geometría de la herramienta, el filo del filo, el sustrato, el recubrimiento y las condiciones operativas recomendadas por el fabricante.
- Utilice una geometría de herramienta adecuada para el material y la operación.
- Compruebe los bordes cortantes en busca de desgaste, astillas o daños.
- Utilice un radio de punta apropiado para la operación de giro prevista.
- Reemplazar o reacondicionar herramientas cuando su condición afecte la estabilidad del proceso.
- Evite utilizar una herramienta más allá de su vida útil práctica.
3.2 Optimizar el avance y la velocidad de corte
Los parámetros de corte deben seleccionarse en función del material, la especificación de la herramienta, la capacidad de la máquina y la estrategia de mecanizado. Una velocidad de avance más baja puede mejorar el acabado superficial en algunas operaciones, pero simplemente reducir el avance no siempre es la solución correcta. Un avance excesivamente bajo puede causar roce o corte ineficiente, dependiendo de la geometría y el proceso de la herramienta.
Comience con recomendaciones de herramientas adecuadas y valide la combinación de parámetros mediante ensayos controlados. Cuando la calidad de la superficie sea crítica, evalúe el resultado medido real en lugar de confiar únicamente en cálculos teóricos.
3.3 Reducir la vibración y el chirrido
El mecanizado estable es esencial para obtener una superficie consistente. La vibración se puede reducir mejorando la sujeción de la pieza, minimizando el voladizo de la herramienta, seleccionando condiciones de corte adecuadas y verificando el estado de la máquina herramienta.
- Mantenga el saliente de la herramienta lo más corto posible.
- Utilice dispositivos de sujeción rígidos y apropiados.
- Asegúrese de que la pieza de trabajo esté correctamente apoyada.
- Verifique los portaherramientas, el estado del husillo y el estado de mantenimiento de la máquina.
- Ajuste los parámetros de corte cuando se detecte vibración o corte inestable.
3.4 Mantener un control adecuado del refrigerante y de las virutas
La selección y entrega del refrigerante deben adaptarse a la operación de mecanizado y al material. La evacuación eficaz de virutas ayuda a evitar que las virutas queden atrapadas entre la herramienta y la pieza de trabajo, donde pueden rayar o dañar la superficie acabada.
Verifique la concentración y el estado del refrigerante cuando corresponda, y asegúrese de que el refrigerante llegue a la zona de corte de manera efectiva. El mecanizado en seco también puede ser apropiado para determinados materiales y operaciones cuando el proceso esté diseñado y validado para ello.
3.5 Utilice operaciones de acabado adecuadas
Una operación de desbaste generalmente tiene como objetivo eliminar material de manera eficiente, mientras que una operación de acabado se enfoca en lograr las dimensiones y características de la superficie finales. Separar estas etapas puede ayudar a reducir la influencia de fuertes fuerzas de corte en la superficie final.
Dependiendo del componente, las estrategias de acabado pueden incluir una pasada de acabado dedicada, torneado de precisión, fresado fino, rectificado u otros procesos secundarios. El método seleccionado debe basarse en los requisitos del dibujo, el material y la función del componente.
3.6 Inspeccionar el primer artículo y monitorear la producción
La calidad de la superficie debe verificarse durante el desarrollo y la producción del proceso. La inspección del primer artículo ayuda a confirmar que la configuración de mecanizado puede cumplir con los requisitos especificados antes de que el proceso continúe en volumen.
Las comprobaciones periódicas también pueden revelar un desgaste gradual de las herramientas, cambios en el estado de la máquina o variaciones de materiales antes de que estos problemas afecten a una gran cantidad de piezas.
4. Elegir los parámetros de mecanizado adecuados
Los parámetros de mecanizado tienen una influencia directa en la formación de la superficie. Sin embargo, no existe una única velocidad de corte o avance que garantice un buen acabado superficial para cada componente. Los parámetros deben evaluarse como una combinación de procesos completa.
| Factor de proceso | Riesgo potencial para la calidad de la superficie | Control recomendado |
|---|---|---|
| Tasa de alimentación | Marcas de avance pronunciadas o acción de corte inadecuada | Optimice el avance según la geometría de la herramienta, el material y la operación. |
| Velocidad de corte | Calor excesivo, filo acumulado o corte inestable en condiciones inadecuadas | Siga las recomendaciones de la herramienta y valide la condición de corte. |
| Profundidad de corte | Fuerzas de corte elevadas o vibraciones en una configuración inadecuada | Equilibre la eliminación de material, la rigidez y la estabilidad del proceso. |
| Saliente de herramienta | Desviación y charla | Minimizar la longitud de la herramienta sin soporte cuando sea práctico |
| Entrega de refrigerante | Acumulación de calor o mala evacuación de virutas | Utilice una estrategia de refrigerante adecuada y mantenga las condiciones de entrega. |
| Estado de la herramienta | Frotamiento, desgarro, marcas de herramientas inconsistentes | Controle el desgaste y reemplace las herramientas dañadas o inadecuadas |
El desbaste y el acabado deben gestionarse por separado
Durante el desbaste, la prioridad suele ser la eliminación eficiente del material manteniendo al mismo tiempo una estabilidad aceptable. Durante el acabado, la prioridad cambia hacia el control dimensional y la textura superficial requerida.
Una pasada de acabado debe utilizar una herramienta adecuada y una configuración estable. También se debe controlar el margen de stock restante: muy poco material puede no permitir que la herramienta limpie la superficie, mientras que demasiado puede crear fuerzas de corte innecesarias o afectar la estrategia de acabado.
5. Herramientas de corte y selección de materiales
La selección de herramientas y el material de la pieza están estrechamente relacionados. Una herramienta que funciona bien en una aleación puede no proporcionar la misma calidad superficial en otra. Los fabricantes deben considerar tanto el comportamiento de mecanizado del material como los requisitos de superficie del componente terminado.
5.1 Hacer coincidir la geometría de la herramienta con el material
La geometría del filo influye en la formación de viruta, las fuerzas de corte y la interacción entre la herramienta y la pieza de trabajo. Los fabricantes de herramientas ofrecen diferentes geometrías para diferentes grupos de materiales y operaciones. Seleccionar una geometría adecuada ayuda a reducir el roce, la formación de viruta inestable y las fuerzas de corte excesivas.
5.2 Considere la maquinabilidad del material
Las aleaciones de aluminio, los aceros inoxidables, los aceros al carbono, las aleaciones de cobre y los plásticos de ingeniería pueden comportarse de manera diferente durante el mecanizado. Por ejemplo, algunos materiales dúctiles pueden ser propensos a acumulaciones en los bordes o manchas en la superficie, mientras que ciertos plásticos pueden ser sensibles al calor y la deformación.
Por lo tanto, el grado, el estado y la consistencia del material deben confirmarse antes de la producción. Si un componente tiene requisitos de superficie particularmente exigentes, una prueba utilizando el grado de material previsto puede ayudar a validar el proceso propuesto.
5.3 Mantenga las herramientas de corte en buenas condiciones
El desgaste de las herramientas debe controlarse según el proceso de mecanizado y los requisitos de producción. La inspección visual, los registros de la vida útil de la herramienta y las mediciones de la superficie pueden ayudar a identificar cuándo una herramienta ya no produce resultados consistentes.
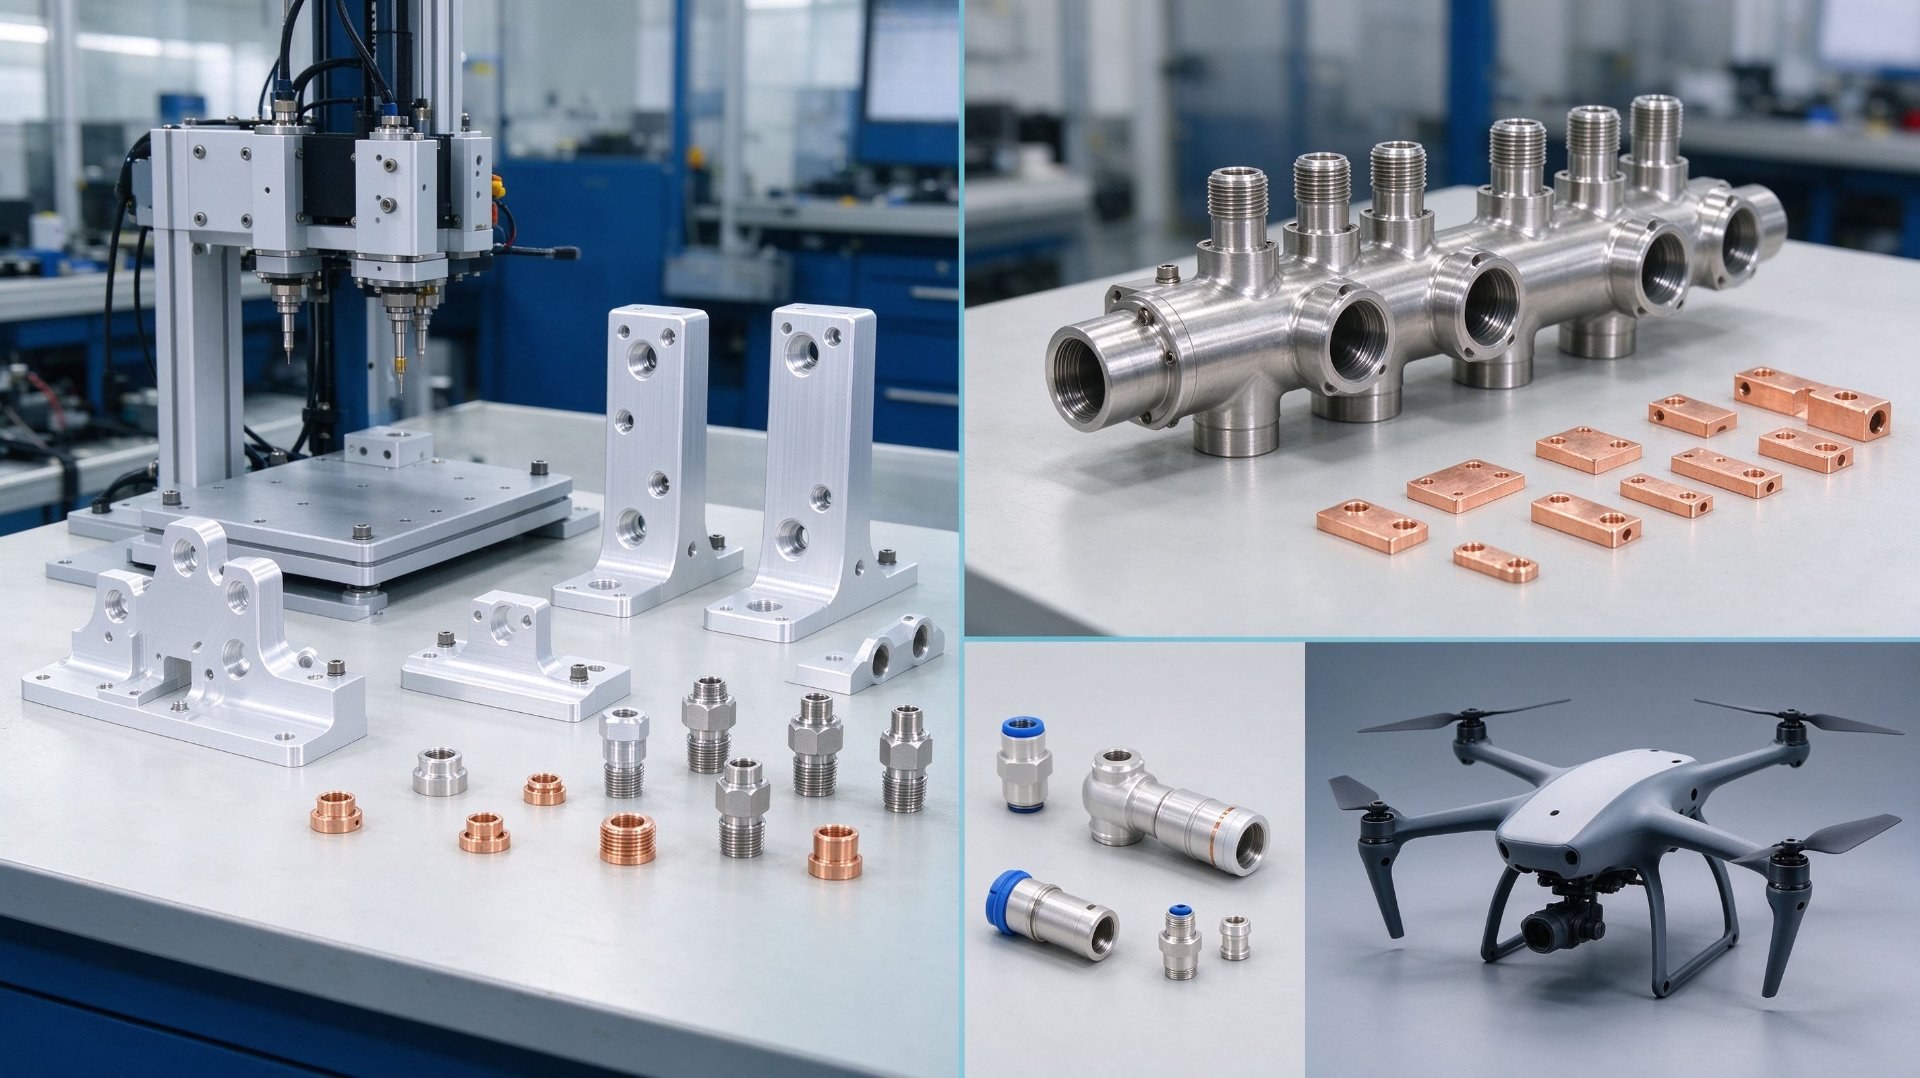
6. Cómo inspeccionar el acabado de la superficie
Un plan de control de acabado superficial fiable necesita criterios de aceptación claros y métodos de inspección adecuados. La inspección visual es útil para identificar defectos obvios, pero no puede reemplazar la medición cuantitativa cuando un dibujo especifica un valor de rugosidad.
6.1 Inspección visual
La inspección visual puede ayudar a identificar rayones, abolladuras, rebabas, marcas de vibración, decoloración y otros defectos visibles de la superficie. Se deben controlar las condiciones de iluminación y la consistencia de la inspección, particularmente cuando la apariencia es parte de los criterios de aceptación.
6.2 Medición de rugosidad superficial
Un probador de rugosidad de superficies de contacto, también conocido como perfilómetro, puede medir parámetros como Ra y Rz. La configuración de la medición debe seguir el estándar aplicable y tener en cuenta la longitud de evaluación, el corte, la dirección de medición y la ubicación de la superficie correctos.
6.3 Inspección de coordenadas y dimensiones
La inspección dimensional es independiente de la medición de la rugosidad, pero suele ser importante al evaluar un componente mecanizado terminado. Las dimensiones críticas, las tolerancias geométricas y los requisitos de superficie deben verificarse utilizando equipos y métodos adecuados.
| Método de inspección | Propósito principal | Consideración importante |
|---|---|---|
| Inspección visual | Identificar defectos visibles y problemas de apariencia. | Utilice una iluminación consistente y criterios visuales acordados. |
| Probador de rugosidad de superficies | Mida los parámetros de rugosidad especificados | Siga el estándar de medición y la configuración correctos. |
| Herramientas de medición dimensional | Verificar las dimensiones de los componentes | Utilice equipos de medición calibrados adecuados |
| máquina de medición de coordenadas | Inspeccionar las dimensiones seleccionadas y las características geométricas. | Utilice un programa de medición y una estrategia de referencia adecuados |
7. Consideraciones de diseño para una mejor calidad de la superficie
El acabado superficial no está determinado únicamente por el mecanizado. La geometría de la pieza, los requisitos del dibujo y la función del producto también pueden influir en la facilidad con la que un fabricante puede lograr el resultado requerido.
7.1 Especificar claramente los requisitos de la superficie
Identifique qué superficies son funcionalmente importantes y cuáles requieren un valor de rugosidad específico. No todas las superficies necesitan el mismo acabado. La aplicación de requisitos innecesariamente estrictos en todo un componente puede aumentar el tiempo y el costo de fabricación sin proporcionar un beneficio funcional.
7.2 Considere el acceso a las herramientas y la geometría de las piezas
Bolsillos profundos, ranuras estrechas, paredes delgadas y características internas difíciles pueden limitar el acceso a las herramientas o reducir la rigidez de la configuración. Estas características pueden dificultar el control de la vibración, la desviación de la herramienta y la evacuación de virutas.
7.3 Definir los requisitos posteriores al mecanizado
Algunos componentes requieren desbarbado, pulido, esmerilado, granallado, anodizado, enchapado o pintado después del mecanizado. Estos procesos pueden cambiar la apariencia o textura final de la superficie. El dibujo debe aclarar si el requisito de rugosidad se aplica antes o después del tratamiento de acabado correspondiente.
7.4 Revisar superficies críticas durante DFM
Una revisión del diseño para la fabricación puede ayudar a identificar superficies difíciles de mecanizar, tolerancias poco claras y requisitos que pueden aumentar la complejidad de la producción. Discutir estos puntos antes de la producción puede reducir el riesgo de cambios tardíos y problemas de calidad evitables.
8. Lista de verificación de control de calidad del acabado superficial
La siguiente lista de verificación se puede utilizar durante la planificación del proceso, la inspección del primer artículo y el control continuo de la producción.
| Etapa de control | Comprobaciones clave |
|---|---|
| Antes del mecanizado | Confirme la calidad del material, la revisión del dibujo, los requisitos de superficie y la tolerancia de mecanizado. |
| Preparación de herramientas | Verifique el tipo de herramienta, la geometría, la condición del borde y la configuración del portaherramientas. |
| Configuración de la máquina | Verifique la rigidez del portapiezas, el voladizo de la herramienta, el estado del husillo y la estabilidad de la máquina. |
| Validación de parámetros | Confirme la velocidad de corte, la velocidad de avance, la profundidad de corte y la estrategia de refrigerante. |
| Inspección del primer artículo | Inspeccione las dimensiones críticas, la rugosidad superficial especificada y los defectos superficiales visibles. |
| Monitoreo de producción | Realice un seguimiento del desgaste de las herramientas, la coherencia del proceso y los resultados de la inspección en todos los lotes. |
| Inspección final | Verifique todos los requisitos de aceptación dimensional y de superficie acordados antes de la entrega. |
Mantener registros de la configuración del proceso y los resultados de las inspecciones ayuda a los fabricantes a identificar defectos recurrentes y mejorar la repetibilidad del proceso. Cuando ocurre un problema en la superficie, compare las piezas afectadas con muestras previamente aceptadas y revise los cambios en las herramientas, el material, la configuración y las condiciones de mecanizado.
9. Preguntas frecuentes
P1: ¿Qué causa los acabados superficiales deficientes en las piezas mecanizadas?
Las causas comunes incluyen parámetros de corte incorrectos, herramientas desgastadas, vibración de la máquina, sujeción de piezas inadecuada, mala evacuación de virutas y problemas de mecanizado relacionados con el material. La causa real debe identificarse mediante inspección y pruebas del proceso.
P2: ¿Cómo puedo mejorar el acabado superficial de las piezas mecanizadas por CNC?
Comience verificando la herramienta de corte y su condición, luego revise la velocidad de avance, la velocidad de corte, la profundidad de corte y la estabilidad de la máquina. Mejore la sujeción de piezas y la evacuación de virutas cuando sea necesario, y utilice una operación de acabado adecuada si no se puede lograr la calidad superficial requerida durante el desbaste.
P3: ¿Una velocidad de avance más baja siempre produce un mejor acabado superficial?
No. Una velocidad de avance más baja puede reducir las marcas de avance en algunas operaciones, pero un avance excesivamente bajo puede causar rozaduras u otras condiciones de corte no deseadas. El avance correcto depende de la geometría de la herramienta, el material, la velocidad de corte y la estrategia de mecanizado.
P4: ¿Las herramientas de corte desgastadas pueden causar superficies rugosas?
Sí. Los filos de corte desgastados o dañados pueden aumentar la fricción y las fuerzas de corte, producir marcas de herramienta inconsistentes y afectar la precisión dimensional. Se debe monitorear el estado de las herramientas y reemplazarlas cuando su desgaste afecte el desempeño del proceso.
P5: ¿Cuál es la diferencia entre Ra y Rz?
Ra representa la rugosidad promedio aritmética de un perfil medido, mientras que Rz describe las características de altura del perfil de acuerdo con el estándar de medición aplicable. Proporcionan información diferente, por lo que uno no debe sustituirse automáticamente por el otro.
P6: ¿Puede la vibración de la máquina afectar la calidad de la superficie?
Sí. La vibración y el ruido pueden crear patrones repetidos, ondulaciones o marcas irregulares en la superficie mecanizada. Mejorar la rigidez del accesorio, reducir el voladizo de la herramienta y optimizar las condiciones de corte pueden ayudar a controlar estos problemas.
P7: ¿Es necesario pulir cada pieza mecanizada por CNC?
No. El pulido solo es necesario cuando lo requiere la función, apariencia o especificación de ingeniería del componente. Muchos componentes mecanizados pueden satisfacer sus necesidades directamente mediante un proceso de mecanizado y acabado adecuado.
P8: ¿Cómo miden los fabricantes la rugosidad de la superficie?
Generalmente se utiliza un medidor de rugosidad de superficies o un perfilómetro para medir parámetros como Ra y Rz. El método de medición, los ajustes y los lugares de inspección deben seguir los requisitos estándar y de dibujo aplicables.
P9: ¿La selección del material afecta el acabado superficial final?
Sí. Los diferentes materiales tienen diferente dureza, ductilidad, microestructura y características de mecanizado. Estas propiedades influyen en la formación de viruta, el desgaste de la herramienta y la capacidad de lograr un acabado superficial consistente.
P10: ¿Qué debo incluir al solicitar una cotización de mecanizado CNC?
Proporcione los planos 2D más recientes, el modelo 3D cuando esté disponible, la especificación del material, la cantidad requerida, las dimensiones críticas, los requisitos de rugosidad de la superficie, los estándares aplicables y cualquier requisito de acabado posterior al mecanizado. La información técnica clara ayuda a los proveedores a evaluar la capacidad de fabricación y los requisitos de cotización.
10. Conclusión: lograr acabados superficiales uniformes en piezas mecanizadas
Evitar acabados superficiales deficientes en piezas mecanizadas requiere algo más que seleccionar una máquina CNC adecuada. Implica controlar todo el proceso de mecanizado, desde la selección del material y la preparación de la herramienta hasta los parámetros de corte, la sujeción de la pieza, la evacuación de viruta y la inspección final.
Los fabricantes deben definir claramente los requisitos de superficie, validar el proceso de mecanizado antes de la producción y monitorear las condiciones de las herramientas y máquinas durante todo el ciclo de fabricación. Cuando aparece un defecto en la superficie, identificar su causa raíz es más eficaz que realizar ajustes aleatorios de parámetros.
Para los compradores y los equipos de ingeniería, la comunicación temprana con el proveedor de mecanizado es igualmente importante. Proporcionar dibujos claros, especificaciones de materiales y requisitos de acabado superficial ayuda al proveedor a evaluar la capacidad de fabricación y desarrollar un plan de producción más confiable.
Si obtiene componentes mecanizados por CNC, Shenzhen Zhongzhu Technology agradece la oportunidad de revisar sus dibujos y analizar sus requisitos de fabricación.
¿Busca un socio confiable en mecanizado CNC?
Shenzhen Zhongzhu Technology Co., Ltd. ofrece soluciones de fabricación para componentes de metal y plástico, incluido el mecanizado CNC, fundición a presión, estampado y moldeo por inyección.
Envíanos tus dibujos 2D, archivos 3D y requisitos técnicos. Nuestro equipo puede revisar la información de su proyecto y analizar las opciones de fabricación adecuadas.
Contacta con nuestro equipoDirección: 315 PING 'AN AVENUE, PINGHU STREET, DISTRITO DE LONGGANG, CIUDAD DE SHENZHEN, PROVINCIA DE GUANGDONG
Teléfono: +86 18688963321
Correo electrónico: samuel@chnzhongzhu.com
Sitio web: www.chnzhongzhu.com
Contacto: Acerca de nosotros | Nuestros Servicios


¿Son las piezas mecanizadas multihusillo de menor calidad?
Artículo relacionado