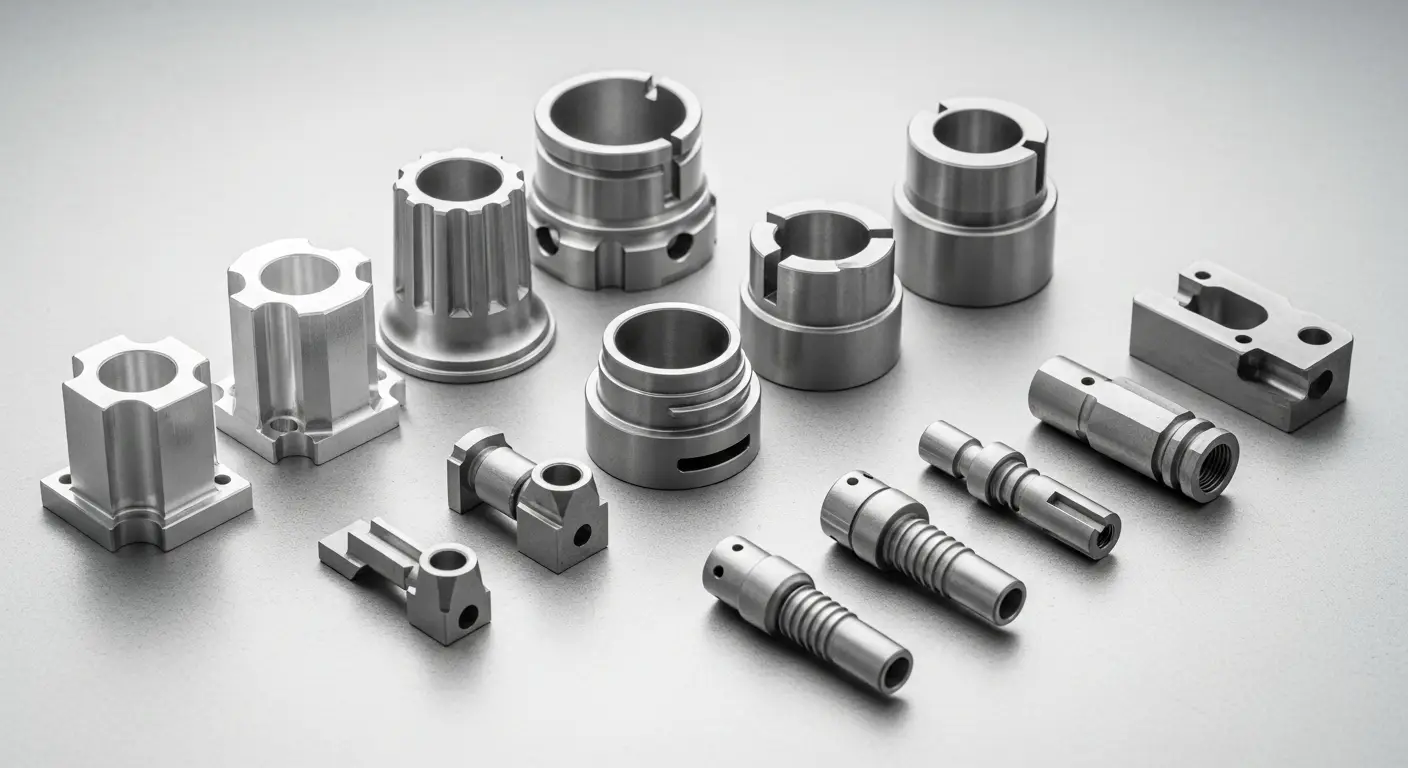
Cómo limpiar piezas mecanizadas de aluminio.
Cómo limpiar piezas de aluminio mecanizadas: una guía práctica para la eliminación de contaminantes, el tratamiento de superficies y el control de calidad
¿ Las piezas de aluminio mecanizadas son difíciles de limpiar después de las operaciones CNC? Es una preocupación común para los gerentes de compras, ingenieros de diseño y equipos de calidad, especialmente cuando las piezas requieren anodizado, recubrimiento en polvo, ensamblaje o envío directo. La respuesta corta es que la limpieza del aluminio es sencilla una vez que se hace coincidir el proceso de limpieza con los contaminantes, el grado de la aleación y el tratamiento superficial posterior. Una limpieza inadecuada deja aceite de corte, virutas finas de aluminio, huellas dactilares y residuos de oxidación, que arruinan la adhesión del recubrimiento y provocan rechazos cosméticos. Esta guía explica las formas correctas de limpiar piezas de aluminio CNC, qué errores evitar y cómo los proveedores validan la limpieza antes de la entrega.
La limpieza no es sólo un paso cosmético para el aluminio mecanizado. Es una etapa crítica de pretratamiento que determina el éxito del anodizado, el anodizado duro, el recubrimiento de conversión de cromato y la pintura. Los compradores deben especificar los requisitos de limpieza junto con las tolerancias y el acabado de la superficie, de modo que el proveedor seleccione métodos y productos químicos de limpieza compatibles.
- ¿Por qué limpiar piezas de aluminio mecanizadas?
- Contaminantes comunes encontrados en el aluminio CNC
- 7 métodos principales de limpieza para aluminio mecanizado
- Tabla comparativa de métodos de limpieza
- Defectos comunes de limpieza y cómo evitarlos
- Requisitos de limpieza antes de anodizar y recubrir
- Cómo evaluar el proceso de limpieza de aluminio de un proveedor
- Preguntas frecuentes: limpieza de piezas de aluminio mecanizadas
- Conclusión y Solicitud de Cotización
¿Por qué limpiar piezas de aluminio mecanizadas?
Las piezas de aluminio mecanizadas requieren una limpieza profunda para eliminar los residuos de fabricación y preparar las superficies para el montaje o el acabado. El aluminio es un metal reactivo; Las superficies mecanizadas nuevas se oxidan rápidamente e interactúan con aceites, refrigerantes y grasas de manipulación. Los residuos que parecen invisibles pueden provocar fallos importantes más adelante en la producción.
Las piezas de aluminio sucias provocan estos problemas típicos:
- Mala adherencia del anodizado, recubrimiento en polvo, pintura líquida o recubrimiento de conversión.
- Decoloración de la superficie con manchas, manchas y color desigual después del anodizado.
- Aceite atrapado dentro de agujeros ciegos, agujeros roscados y bolsas profundas que gotean después del embalaje.
- Riesgo de corrosión durante el almacenamiento y tránsito, especialmente para el aluminio 6061, 6063, 7075.
- Contaminación de otros componentes durante el montaje.
- Inspección del primer artículo rechazada y retención de calidad del lote.
Para los compradores industriales, la limpieza debe tratarse como una operación secundaria controlada, no como una limpieza rápida. El estándar de limpieza debe alinearse con su aplicación final: el hardware de consumo cosmético, las piezas estructurales aeroespaciales, los componentes del disipador de calor o los accesorios mecánicos en general tienen expectativas de limpieza diferentes.
Antes de aprobar un proceso de limpieza, los compradores deben confirmar:
- Grado de aleación de aluminio (6061, 6063, 7075, 2024, etc.)
- Tratamiento superficial posterior: ninguno/anodizado/cromado/recubrimiento en polvo
- Química de limpieza permitida (limpiador ácido, alcalino, neutro)
- Agujeros ciegos, hilos, canales internos que atrapan residuos.
- Método de prueba de limpieza aceptable: prueba de rotura de agua, prueba de limpieza, prueba UV
- Método de secado y entorno de embalaje después de la limpieza.
En otras palabras, la limpieza de piezas de aluminio mecanizadas es un proceso definido por su dibujo y especificaciones de acabado, no un enjuague único para todos.
Contaminantes comunes encontrados en el aluminio CNC
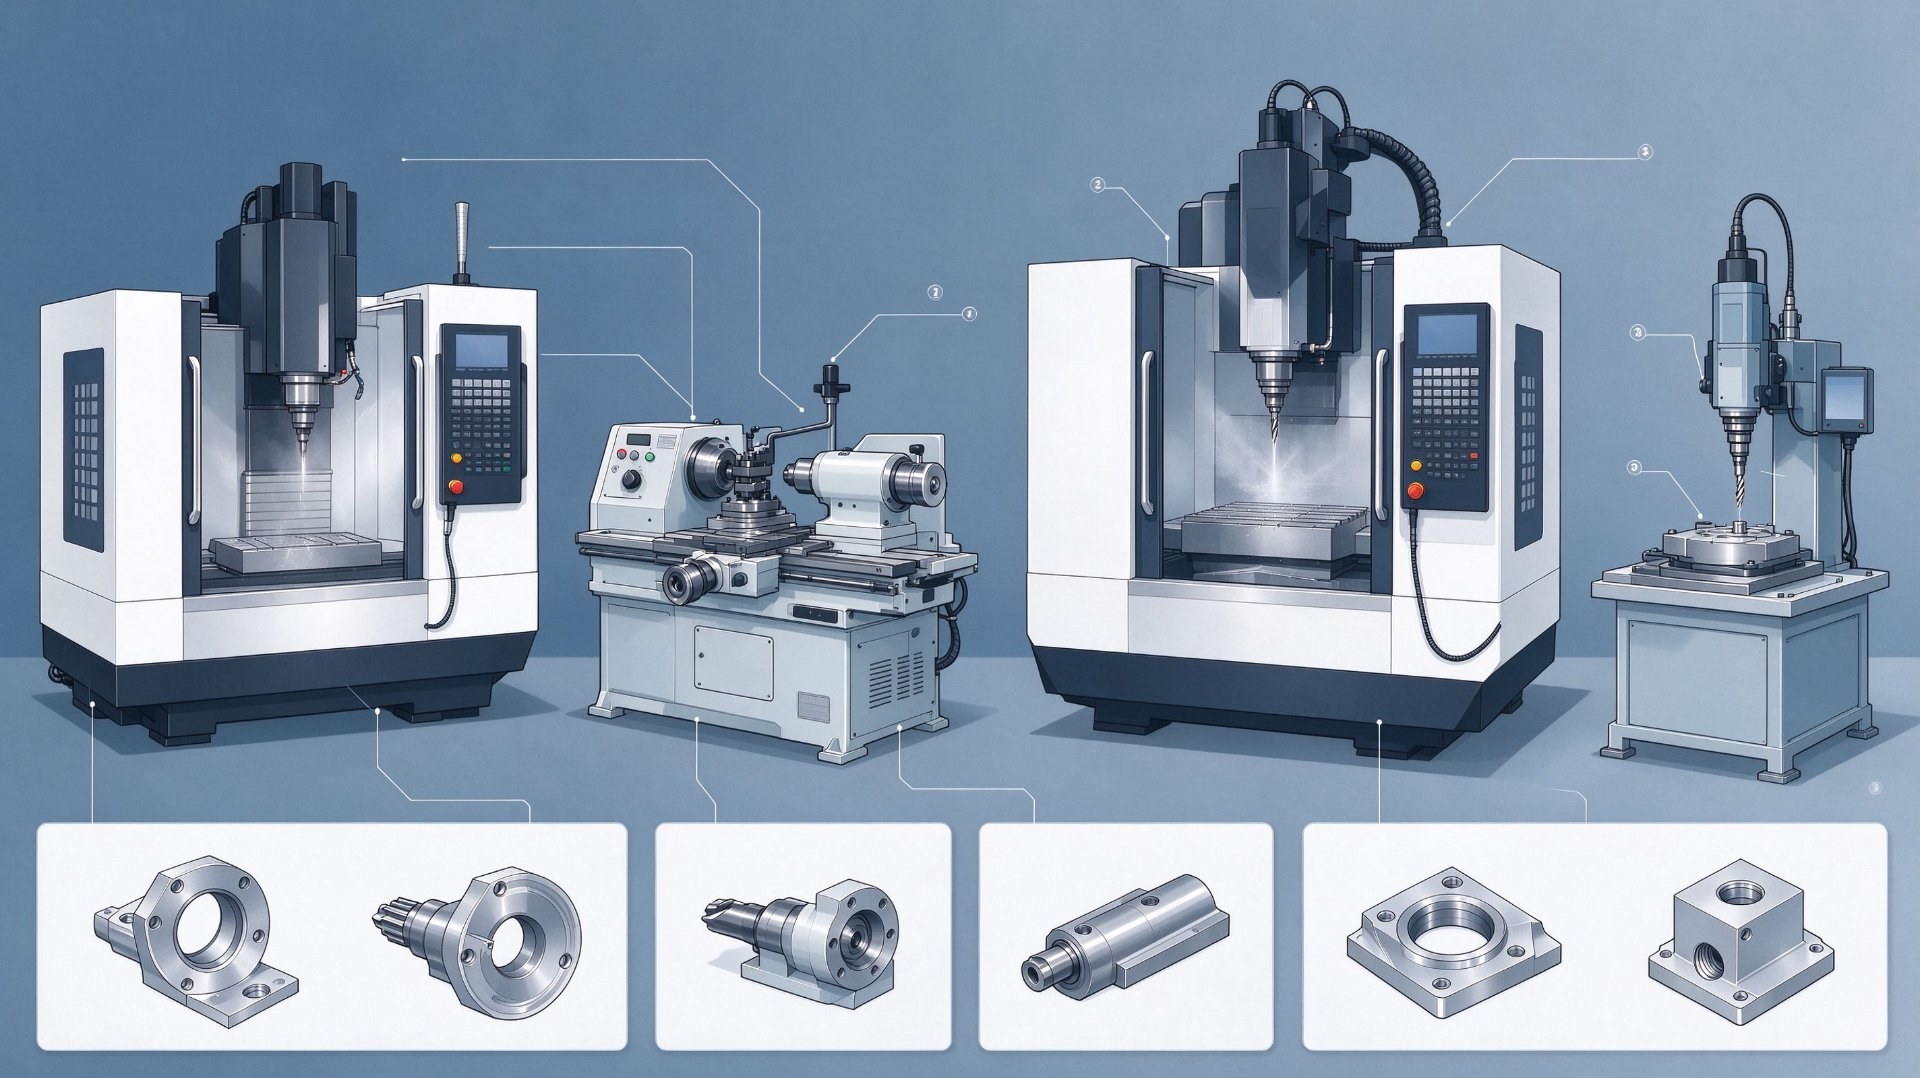
Después del torneado, fresado y taladrado CNC, las superficies de aluminio contienen una mezcla de contaminantes orgánicos e inorgánicos. Cada residuo responde de manera diferente a las soluciones de limpieza.
1. Líquido de corte/refrigerante CNC: Los refrigerantes solubles en agua, los aceites semisintéticos y puros son los residuos más comunes. Se adhieren a superficies, hilos y cavidades internas. Los refrigerantes a base de aceite son más difíciles de eliminar que las variedades a base de agua.
2. Virutas finas de aluminio y microchips: pequeñas partículas de aluminio se incrustan en texturas mecanizadas, orificios transversales y raíces de roscas. El simple enjuague a menudo no logra eliminar los finos incrustados.
3. Grasa para huellas dactilares y aceites para la piel: la manipulación después del mecanizado deposita películas orgánicas invisibles que provocan el rechazo del anodizado.
4. Compuesto de pulido o residuos de pulido: si las piezas se pulen a mano o con barril, la cera y los medios de pulido permanecen en las grietas.
5. Película de óxido y tinte térmico: Las altas velocidades de corte crean una fina decoloración de óxido inducida por el calor en los bordes afilados. Esto puede requerir una desoxidación suave.
6. Polvo de taller, fibras de embalaje y tinta para marcadores: contaminantes secundarios introducidos después del mecanizado.
Las aleaciones de aluminio reaccionan de manera diferente a los limpiadores. 7075 y 2024 contienen cobre y son más sensibles a los limpiadores alcalinos fuertes; el grabado excesivo puede oscurecer o grabar la superficie. 6061 y 6063 toleran una gama más amplia de limpiadores, pero el tiempo de permanencia excesivo aún causa opacidad.
7 métodos principales de limpieza para aluminio mecanizado
Los fabricantes combinan estos métodos para alcanzar el nivel de limpieza requerido. El mejor proceso depende de la geometría de la pieza, la aleación y los requisitos de acabado.
1. Limpieza ultrasónica
Los tanques ultrasónicos utilizan cavitación de alta frecuencia para agitar el líquido de limpieza. Funciona excelentemente para agujeros roscados, agujeros ciegos, elementos pequeños y geometría compleja. Los limpiadores pueden ser formulaciones neutras, alcalinas suaves o especializadas seguras para el aluminio. Los tiempos de ciclo suelen ser de 3 a 10 minutos, seguidos del enjuague por exceso y el secado con aire caliente. Este es el método más común para piezas de aluminio de precisión antes del anodizado.
2. Lavado por aspersión a presión
Las lavadoras por aspersión automáticas lanzan una solución de limpieza calentada y enjuagan con agua las piezas. Bueno para piezas simples de gran volumen, placas planas y disipadores de calor. Menos eficaz para agujeros ciegos profundos donde el spray no puede penetrar completamente.
3. Limpieza manual y limpieza con disolvente.
Toallitas con alcohol isopropílico, acetona o desengrasantes para piezas simples de poco volumen. Bajo costo, pero inconsistente. No es aceptable para piezas que requieren anodizado, porque es fácil pasar por alto las rayas de limpieza y la grasa residual. Se utiliza principalmente para piezas visualmente limpias sin recubrimiento.
4. Limpieza por inmersión
Remojo por lotes en tanques de limpieza calentados, seguido de múltiples enjuagues. Adecuado para cargas pesadas de aceite. Requiere un control cuidadoso de la temperatura y el tiempo de remojo para evitar el deterioro del aluminio.
5. Desengrase con vapor
Utiliza vapor de solvente para disolver aceite y grasa. Muy eficaz para residuos de aceites pesados. Las normas medioambientales y de seguridad limitan las opciones de disolventes en muchas fábricas.
6. Granallado de medios/granallado de perlas de vidrio
El granallado con perlas de vidrio elimina la oxidación intensa, el tinte térmico y los residuos rebeldes mientras crea una superficie mate uniforme. Nota importante: el granallado cambia la rugosidad de la superficie. Es un paso de acabado de superficies, no solo de limpieza, y debe aprobarse antes de anodizar.
7. Desoxidar y desmutar
Después de un grabado alcalino o un mecanizado intenso, el aluminio puede dejar una capa de carbón oscuro. El desoxidante ácido suave elimina la suciedad y el óxido uniforme antes de anodizar. Este paso forma parte de la línea de pretratamiento, no de un desengrasado general.
El principio básico: primero desengrasar, luego eliminar las partículas, desoxidar solo cuando sea necesario, enjuagar bien y luego secar inmediatamente. El agua estancada sobre el aluminio provoca rápidamente manchas de agua.
Tabla comparativa de métodos de limpieza
| Método de limpieza | Mejor para | Fortalezas | Limitaciones |
|---|---|---|---|
| Limpieza ultrasónica | Piezas complejas, roscas, agujeros ciegos, preanodizado | Llega a las grietas, consistente, alta limpieza. | Ciclo más largo, se requiere mantenimiento del tanque |
| Lavado por aspersión a presión | Gran volumen, geometría simple, disipadores de calor. | Rápido, automatizado, bajo coste laboral | Mala penetración en agujeros ciegos profundos. |
| Toallita solvente | Poco volumen, piezas sin recubrimiento. | Configuración simple, flexible y sin tanque | Inconsistente, no apto para anodizar. |
| remojo por inmersión | Residuos de petróleo pesado, procesamiento por lotes | Bajo costo de equipo, buen desengrasado a granel. | Riesgo de grabado si no se controla el tiempo/temperatura |
| Desengrase con vapor | Aceite de corte pesado, eliminación de grasa. | Excelente eliminación de aceite, secado rápido. | Regulación de disolventes, límites medioambientales y de seguridad |
| Granallado de perlas de vidrio | Tinte térmico, oxidación intensa, acabado mate uniforme. | Elimina el óxido persistente y la decoloración de la superficie. | Cambia Ra, puede incrustar medios si no se controla |
| Desoxidar / desmutar | Preparación previa al anodizado después del grabado. | Elimina la capa de óxido uniforme y carbonilla. | Proceso químico, debe seguir con enjuague completo. |
¿Puedo usar jabón para platos normal para limpiar el aluminio mecanizado? Para piezas de repuesto no cosméticas ni recubiertas, un jabón neutro suave puede funcionar para una limpieza sencilla. No es aceptable para anodizar piezas industriales porque deja una película tensioactiva que arruina la adhesión del recubrimiento.
¿Es suficiente el soplado de aire a alta presión para limpiar el aluminio? El soplado de aire sólo elimina las virutas sueltas. No elimina películas de aceite, refrigerante ni huellas dactilares. El soplado de aire se utiliza después del lavado para evacuar los agujeros antes del secado, no como paso de limpieza principal.
Defectos comunes de limpieza y cómo evitarlos
| Defecto | Causa principal | Medida de control de proveedores |
|---|---|---|
| Manchas de agua | Minerales del agua del grifo, secado lento, líquido estancado | Enjuague final con agua desionizada, secado en horno con aire caliente, sin secado al aire ambiente |
| Superficie grabada/opaca | Limpiador alcalino fuerte, exceso de remojo, alta temperatura | Utilice un limpiador apto para aluminio, controle el tiempo y la temperatura. |
| Petróleo atrapado en agujeros ciegos | Sin agitación, drenaje deficiente, sin purga de aire | Ultrasónico + rotación periódica de piezas + soplado entre enjuagues |
| Rechazo de anodizado/color irregular | Aceite residual, película de huellas dactilares, residuos de tensioactivos. | Prueba de rotura de agua antes del trasiego para anodizado |
| Medios de cuentas de vidrio incrustados | Granallado excesivo, limpieza posterior al granallado insuficiente | Controle la presión de la explosión, limpieza ultrasónica después de la explosión |
| Recontaminación después de la limpieza. | Manipulación manual, contenedores sucios, polvo de taller. | Guantes de nitrilo, contenedores limpios y envases sellados inmediatamente después del enfriamiento. |
Uno de los errores más frecuentes es saltarse la secuencia de enjuague. La solución limpiadora que queda sobre el aluminio continúa reaccionando con la superficie mucho después del paso del tanque. Una línea adecuada tiene múltiples enjuagues en cascada, idealmente con agua desionizada para piezas de acabado crítico.
La prueba de rotura de agua es la comprobación rápida estándar: después del enjuague, la película de agua debe permanecer continua en toda la superficie. Si el agua gotea y se desprende, la contaminación orgánica permanece y la pieza no se puede limpiar.
Requisitos de limpieza antes de anodizar y recubrir
La limpieza antes del anodizado no es opcional. La anodización es una reacción de conversión del sustrato de aluminio; cualquier película superficial detiene el crecimiento uniforme del óxido.
Secuencia de limpieza estándar previa al anodizado:
- Desengrasar (lavado ultrasónico o en aerosol, limpiador apto para aluminio)
- Enjuague con agua del grifo rebosante
- Grabado alcalino (opcional, para acabado mate u oxidación intensa)
- Enjuagar
- Ácido desoxidar / desmutar
- Enjuague final con agua desionizada
- Inspección de rotura de agua
- Estante y envío al tanque de anodizado.
Para el recubrimiento en polvo, la línea es similar pero a menudo utiliza conversión de fosfato o pretratamiento con circonio después de la limpieza. El recubrimiento en polvo es un poco más tolerante que el anodizado, pero los residuos de aceite aún causan descamación y ampollas.
Si sus piezas se envían maquinadas sin recubrimiento, el estándar de limpieza puede ser más simple: libre de aceite libre, virutas sueltas y residuos visibles. Pero los compradores aún deben definir si se permite una fina película residual de aceite protector para la lucha contra la corrosión.
Cómo evaluar el proceso de limpieza de aluminio de un proveedor
Al adquirir componentes de aluminio mecanizados, no asuma que todos los proveedores siguen el mismo estándar de limpieza. Utilice estas comprobaciones durante la calificación del proveedor.
Paso 1: Primero indique su requisito de acabado.
Informe al proveedor por adelantado: solo tal como se mecaniza / conversión de cromato / anodizado transparente / anodizado de color / capa en polvo. La ruta de limpieza cambia por completo.
Paso 2: Solicite su diagrama de flujo del proceso de limpieza.
Confirme la secuencia del tanque, el tipo de limpiador, la temperatura, el tiempo del ciclo, las etapas de enjuague y el método de secado. Pregunte si usan agua desionizada para el enjuague final de las piezas terminadas.
Paso 3: Confirme la compatibilidad de la aleación.
Especialmente para el aluminio 7075 y 2024, confirme que evitan limpiadores alcalinos fuertes que causan grabado oscuro y ataque intergranular.
Paso 4: Verifique el método de inspección para verificar la limpieza.
Pregunte si realizan una prueba de rotura de agua, una prueba de limpieza con guantes blancos o una inspección de aceite UV. Pregunte con qué frecuencia se reemplaza o filtra la solución limpiadora.
Paso 5: Verificar manipulación y embalaje después de la limpieza.
Las piezas limpias deben manipularse con guantes, almacenarse en contenedores limpios y empaquetarse rápidamente una vez que estén completamente secas. Las piezas calientes selladas mientras están húmedas desarrollarán manchas de agua dentro de la bolsa.
Paso 6: Solicite una muestra de acabado del primer artículo.
Para pedidos de anodizado, ejecute siempre una muestra de preproducción utilizando la línea exacta de limpieza y acabado antes de la producción en masa. Compare la uniformidad del color y la calidad de la superficie con su muestra de aprobación.
Paso 7: Aclarar la asignación de aceite protector.
Algunos proveedores aplican aceite fino antioxidante después de la limpieza. Si las piezas se anodizan, no se permite ningún aceite protector . Este es un error de comunicación muy común entre el comprador y la fábrica.
Preguntas frecuentes: limpieza de piezas de aluminio mecanizadas
Estas respuestas abordan preguntas comunes de ingenieros de adquisiciones, diseñadores de productos y compradores industriales que obtienen componentes mecanizados de aluminio CNC.
P1: ¿Cuál es la mejor manera de limpiar piezas de aluminio mecanizadas antes de anodizarlas?
A1: Limpieza ultrasónica con limpiador neutro o alcalino suave compatible con aluminio, enjuague multietapa, desoxidación/desmutación y enjuague final con agua desionizada, validado mediante prueba de rotura de agua. Esta secuencia elimina aceite, virutas y películas orgánicas sin grabar la superficie del aluminio.
Fuente: Normas de pretratamiento de la industria del anodizado de aluminio.
P2: ¿Se puede utilizar acetona para limpiar piezas de aluminio CNC?
R2: La acetona sirve para un desengrasado rápido de piezas que no serán anodizadas. Se evapora rápidamente pero deja rastros de residuos y no elimina las finas virutas de aluminio incrustadas. No sustituye la limpieza ultrasónica antes del anodizado.
Fuente: Práctica de ingeniería de pretratamiento de superficies.
P3: ¿Es segura la limpieza ultrasónica para el aluminio 7075?
R3: Sí, cuando se combina con productos químicos de limpieza seguros 7075. Evite los limpiadores alcalinos con pH alto y los ciclos prolongados de remojo en caliente. 7075 contiene cobre y es propenso a decolorarse y decaparse bajo condiciones de limpieza agresivas.
Fuente: Directrices para el procesamiento de superficies de aleaciones de aluminio.
P4: ¿Cómo se prueba si una pieza de aluminio está lo suficientemente limpia para anodizarla?
A4: La prueba de rotura de agua es el método estándar. Después del enjuague DI, una película de agua continua e ininterrumpida debe adherirse a la superficie. Si el agua forma gotas, la contaminación orgánica permanece y la pieza debe volver a limpiarse.
Fuente: Procedimiento de control de calidad del anodizado.
P5: ¿Puede la limpieza con microesferas de vidrio reemplazar la limpieza química?
R5: No. El granallado elimina la oxidación y el tinte térmico, pero puede atrapar medios de granallado finos y polvo. Las piezas granalladas aún requieren una limpieza ultrasónica antes de anodizarlas o recubrirlas.
Fuente: Mejores prácticas del proceso de acabado.
P6: ¿Por qué las piezas de aluminio mecanizadas tienen manchas de agua después de la limpieza?
R6: Las manchas de agua provienen de depósitos minerales en el agua del grifo que quedan durante la evaporación. El enjuague final con agua desionizada más el secado controlado con aire caliente o en horno eliminan la mayoría de las manchas.
Fuente: Principios de limpieza de superficies metálicas.
P7: ¿Se deben engrasar las piezas de aluminio limpiadas para protegerlas?
R7: Sólo si no se realiza ninguna operación de recubrimiento posterior. Las piezas que se van a anodizar, recubrir o pintar deben estar libres de aceite. Si se requiere aceite anticorrosión, especifíquelo claramente en las notas del dibujo.
Fuente: Práctica común de especificaciones de comprador-proveedor.
P8: ¿Cuál es la diferencia entre desengrasar y desoxidar aluminio?
R8: El desengrasado elimina contaminantes orgánicos como aceite y refrigerante. La desoxidación elimina las finas películas de óxido inorgánico y las manchas después del grabado. Desengrasar siempre es lo primero.
Fuente: Secuencia del proceso de tratamiento de superficies de aluminio.
P9: ¿Cómo se limpian los agujeros roscados y los agujeros ciegos de aluminio?
R9: La limpieza ultrasónica con rotación de piezas, seguida de una purga con aire seco comprimido entre ciclos de enjuague, es el método más confiable. El simple lavado con rociador a menudo deja aceite y virutas atrapados dentro de las persianas.
Fuente: Práctica de limpieza de componentes de precisión.
P10: ¿Puedo omitir la limpieza de piezas mecánicas de aluminio simples y no críticas?
R10: Puede aceptar piezas con residuos ligeramente visibles solo si su especificación permite explícitamente la entrega mecanizada y sin limpiar. Incluso los accesorios más sencillos pueden perder aceite refrigerante en el embalaje o desarrollar corrosión durante el almacenamiento.
Fuente: Control de calidad de componentes industriales.
Conclusión y Solicitud de Cotización
Entonces, ¿cómo limpiar piezas de aluminio mecanizadas ? El proceso correcto depende de su aleación de aluminio, la geometría de la pieza, las características internas y el acabado superficial posterior. La limpieza ultrasónica es el estándar de oro para las piezas de precisión antes del anodizado, mientras que el lavado por aspersión se adapta a componentes simples de gran volumen. Los mayores fracasos en la limpieza ocurren cuando los compradores y proveedores no se ponen de acuerdo desde el principio sobre el estándar de limpieza y el método de inspección.
Para los compradores industriales, la limpieza no es una idea de último momento. Determina directamente el rendimiento del anodizado, la calidad del recubrimiento, la aceptación cosmética y la resistencia a la corrosión a largo plazo. Incluya siempre las expectativas de limpieza y tratamiento previo en sus notas de dibujo.
En Shenzhen Zhongzhu Technology Co., Ltd. , ofrecemos mecanizado CNC personalizado para piezas de aluminio, incluidas 6061, 6063 y 7075, con servicios controlados de limpieza, desbarbado, anodizado y recubrimiento en polvo. Si busca componentes de aluminio mecanizados, envíenos su dibujo 2D, archivo 3D, grado de aleación, requisitos de tratamiento de superficie y cantidad.
Nuestro equipo de ingeniería revisará sus requisitos y definirá el flujo de trabajo de limpieza y acabado correcto para su proyecto. Aceptamos pedidos de prototipos y lotes de producción en masa.
Ponte en contacto
¿Busca un socio de fabricación confiable para sus piezas mecanizadas CNC de aluminio personalizadas? Póngase en contacto con nuestro equipo hoy.
Tecnología Co., Ltd. de Shenzhen Zhongzhu
Componentes metálicos personalizados, mecanizado de precisión, fundición a presión, estampado y componentes plásticos.
📄 Solicite una Revisión Técnica o Cotización
Contáctenos →📞 Habla con nuestro equipo
Ponte en contacto →🔗 Explore nuestros servicios de fabricación
Ver productos y servicios →Tecnología Co., Ltd. de Shenzhen Zhongzhu
315 AVENIDA PING 'AN, CALLE PINGHU, DISTRITO DE LONGGANG, CIUDAD DE SHENZHEN, PROVINCIA DE GUANGDONG
📞 +86 18688963321
✉ samuel@chnzhongzhu.com
Tecnología Shenzhen Zhongzhu


¿Qué parte de una máquina es la transmisión de potencia?
cómo evitar malos acabados superficiales en piezas mecanizadas
Artículo relacionado