Гарантия точности обработки тонкостенных пластинчатых отливок под давлением на основе контроля деформации
Aвтор: SZTC
2025-01-02
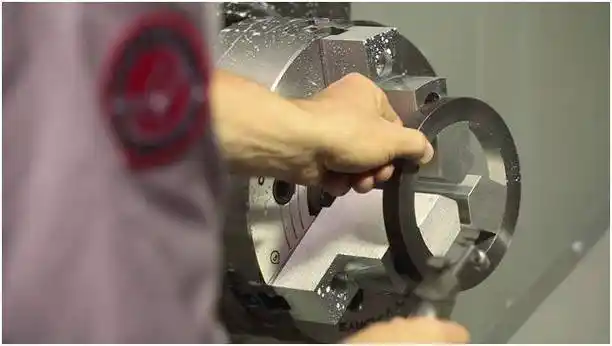
С бурным развитием обрабатывающей промышленности требования к удельной прочности и удельной жесткости механических деталей становятся все выше, широкое распространение получили тонкостенные пластинчатые конструкционные детали. Такие конструкционные детали обычно имеют проблемы с плохой обрабатываемостью при литье и механической обработке. Заготовка легко деформируется во время литья, а детали также легко деформируются во время механической обработки из-за остаточных напряжений и неправильных методов крепления опоры, что приводит к допуску на размер обработки и положения и даже влияет на усталостную долговечность и интенсивность работы. В этом разделе в качестве примера используется средняя пластина, чтобы описать, как обеспечить точность обработки тонкостенных пластинчатых отливок путем подавления деформации во время литья под давлением и механической обработки.
Графические результаты
Средняя пластина – ключевая деталь, служащая для фиксации моторов с обеих сторон в определенной автомобильной коробке передач. Он весит около 1,2 кг и изготовлен из литого под давлением алюминиевого сплава ADC12. Внешний вид показан на рисунке 1. Это типичная тонкостенная пластинчатая деталь дискообразной формы с внешним размером около φ340 мм. Толщина стенки средней соединительной части составляет 5 мм. Для облегчения конструкции имеется большая площадь выемки, что значительно снижает жесткость детали и увеличивает сложность ее литья под давлением и механической обработки.

Рисунок 1. Внешний вид средней пластины

Рисунок 2. Принципиальная схема деталей с жесткими требованиями к точности.

Рисунок 3. Крепление для решения средней пластины 2.
1. Пресс-головка 2. Задняя бабка оси U 3. L-образная пластина задней бабки 4. Нижняя пластина приспособления 5. Алмазный штифт 6. Плавающая опора 7. Фиксированная опора 8. Направляющая стойки предварительного позиционирования 9. Круглый штифт
Из-за плохой жесткости средней пластины небольшой момент зажима также может вызывать рычажный эффект, вызывая локальную деформацию заготовки, отскок после обработки и снижая точность обработки. Поэтому точка зажима и точка опоры таких деталей должны быть установлены по точкам, а рычаг силы зажима должен быть как можно больше равен 0. Последовательность действий такая: поставить заготовку на место → зажать неподвижную опору → спустить плавающую опору → зажать точку зажима плавающей опоры.

Рисунок 4. Диаграмма колебаний смещения координат оси Y отверстия Z3-2.
Рисунок 5. Термическое смещение по X/Y вертикального обрабатывающего центра.
Во-первых, деформацию заготовки следует контролировать в разумных пределах, чтобы обеспечить относительно надежное приблизительное позиционирование для механической обработки. Величина припуска на обработку заготовки определяется точностью ее размеров. Чем выше точность, тем меньшим может быть допуск. Для тонкостенных пластинчатых заготовок решающее значение имеют конструкция и качество изготовления приспособления. После квалифицированного ввода в эксплуатацию следует серьезно отнестись к ежедневному техническому обслуживанию. Термическая деформация станка мало влияет на плоскостность фрезерования, но иногда очень сильно влияет на положение отверстия, поэтому необходимо попытаться ее компенсировать.
Графические результаты
Средняя пластина – ключевая деталь, служащая для фиксации моторов с обеих сторон в определенной автомобильной коробке передач. Он весит около 1,2 кг и изготовлен из литого под давлением алюминиевого сплава ADC12. Внешний вид показан на рисунке 1. Это типичная тонкостенная пластинчатая деталь дискообразной формы с внешним размером около φ340 мм. Толщина стенки средней соединительной части составляет 5 мм. Для облегчения конструкции имеется большая площадь выемки, что значительно снижает жесткость детали и увеличивает сложность ее литья под давлением и механической обработки.
Рисунок 1. Внешний вид средней пластины
Рисунок 2. Принципиальная схема деталей с жесткими требованиями к точности.
Рисунок 3. Крепление для решения средней пластины 2.
1. Пресс-головка 2. Задняя бабка оси U 3. L-образная пластина задней бабки 4. Нижняя пластина приспособления 5. Алмазный штифт 6. Плавающая опора 7. Фиксированная опора 8. Направляющая стойки предварительного позиционирования 9. Круглый штифт
Из-за плохой жесткости средней пластины небольшой момент зажима также может вызывать рычажный эффект, вызывая локальную деформацию заготовки, отскок после обработки и снижая точность обработки. Поэтому точка зажима и точка опоры таких деталей должны быть установлены по точкам, а рычаг силы зажима должен быть как можно больше равен 0. Последовательность действий такая: поставить заготовку на место → зажать неподвижную опору → спустить плавающую опору → зажать точку зажима плавающей опоры.
Рисунок 4. Диаграмма колебаний смещения координат оси Y отверстия Z3-2.
Рисунок 5. Термическое смещение по X/Y вертикального обрабатывающего центра.
Во-первых, деформацию заготовки следует контролировать в разумных пределах, чтобы обеспечить относительно надежное приблизительное позиционирование для механической обработки. Величина припуска на обработку заготовки определяется точностью ее размеров. Чем выше точность, тем меньшим может быть допуск. Для тонкостенных пластинчатых заготовок решающее значение имеют конструкция и качество изготовления приспособления. После квалифицированного ввода в эксплуатацию следует серьезно отнестись к ежедневному техническому обслуживанию. Термическая деформация станка мало влияет на плоскостность фрезерования, но иногда очень сильно влияет на положение отверстия, поэтому необходимо попытаться ее компенсировать.
Нарезание резьбы и нарезание резьбы
Что именно представляют собой актеры? Информация о процедуре кастинга
Связанная статья
Чтобы покрасить диски из алюминиевого сплава, очистите и отшлифуйте поверхность, нанесите грунтовку, затем распылите 2–3 слоя краски, давая время высохнуть между каждым. В завершение нанесите прозрачное покрытие для дополнительной защиты и блеска. Идеально подходит для восстановления или персонализации ваших колес.
Как покрасить диски из алюминиевого сплава