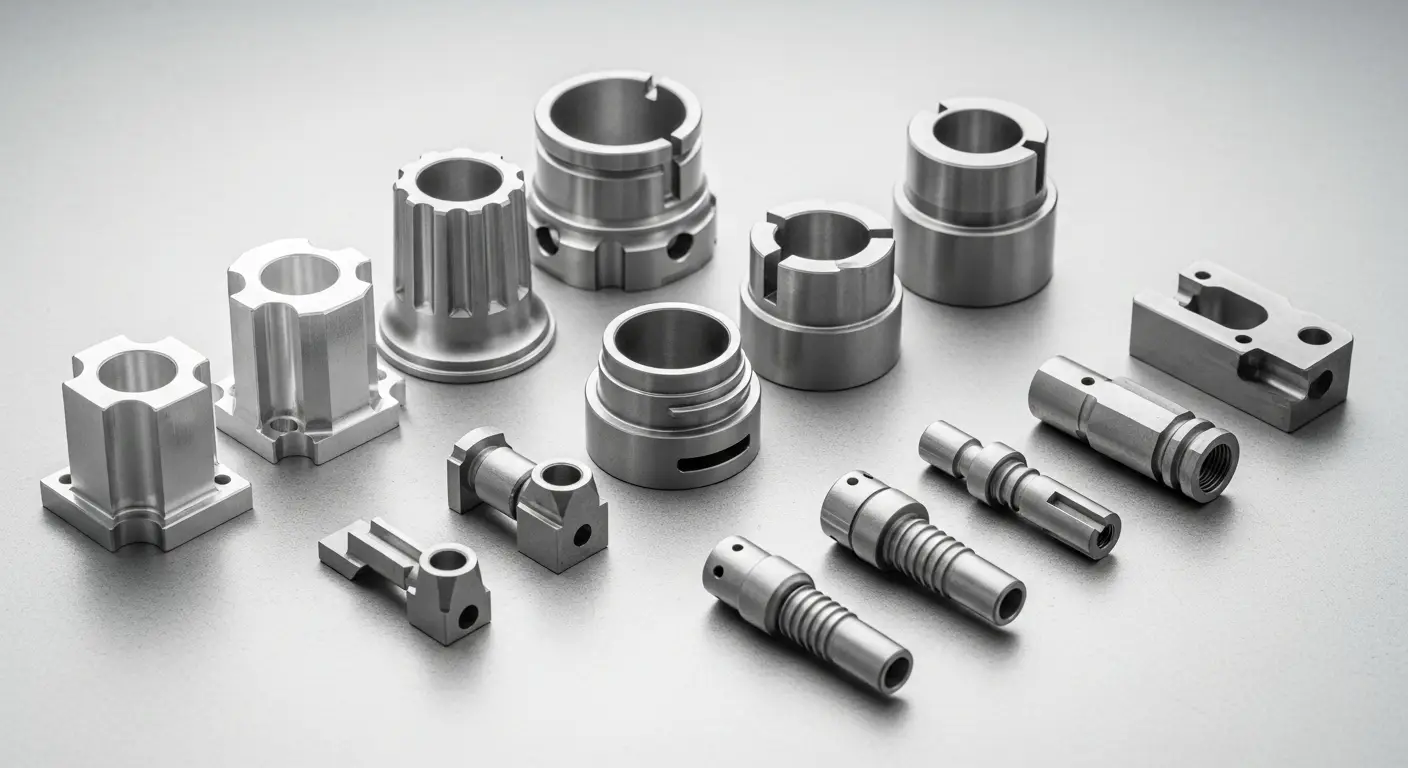
نحوه تمیز کردن قطعات آلومینیومی ماشینکاری شده
نحوه تمیز کردن قطعات آلومینیومی ماشینکاری شده: راهنمای عملی برای حذف آلودگی، تصفیه سطح و کنترل کیفیت
آیا تمیز کردن قطعات آلومینیومی ماشینکاری شده پس از عملیات CNC دشوار است؟ این یک نگرانی رایج برای مدیران خرید، مهندسان طراح و تیم های کیفیت است، به خصوص زمانی که قطعات نیاز به آنودایز، پوشش پودری، مونتاژ یا ارسال مستقیم دارند. پاسخ کوتاه این است که تمیز کردن آلومینیوم پس از تطبیق فرآیند تمیز کردن با آلایندهها، درجه آلیاژ و عملیات سطح پاییندست، ساده است. تمیز کردن نامناسب روغن برش، لایه آلومینیومی ریز، اثر انگشت و بقایای اکسیداسیون را بر جای میگذارد که چسبندگی پوشش را از بین میبرد و باعث رد مواد آرایشی میشود. این راهنما راههای صحیح تمیز کردن قطعات آلومینیومی CNC را توضیح میدهد، از چه اشتباهاتی باید اجتناب کرد و چگونه تامینکنندگان تمیزی را قبل از تحویل تأیید میکنند.
تمیز کردن فقط یک مرحله آرایشی برای آلومینیوم ماشینکاری شده نیست. این یک مرحله پیش تصفیه حیاتی است که موفقیت آندایز کردن، آندایزینگ سخت، پوشش تبدیل کرومات و رنگ آمیزی را تعیین می کند. خریداران باید الزامات تمیزی را در کنار تلورانس ها و پرداخت سطح مشخص کنند، بنابراین تامین کننده شیمی و روش های تمیز کردن سازگار را انتخاب می کند.
- چرا قطعات آلومینیومی ماشینکاری شده را تمیز کنیم؟
- آلاینده های رایج در آلومینیوم CNC یافت می شود
- 7 روش اصلی تمیز کردن آلومینیوم ماشینکاری شده
- جدول مقایسه روش تمیز کردن
- نقایص معمول تمیز کردن و نحوه جلوگیری از آنها
- الزامات تمیز کردن قبل از آنودایز و پوشش
- نحوه ارزیابی فرآیند تمیز کردن آلومینیوم یک تامین کننده
- سوالات متداول: تمیز کردن قطعات آلومینیومی ماشینکاری شده
- نتیجه گیری و درخواست نقل قول
چرا قطعات آلومینیومی ماشینکاری شده را تمیز کنیم؟
قطعات آلومینیومی ماشینکاری شده نیاز به تمیز کردن کامل دارند تا بقایای تولید حذف شود و سطوح برای مونتاژ یا تکمیل آماده شوند. آلومینیوم یک فلز واکنش پذیر است. سطوح تازه ماشینکاری شده به سرعت اکسید می شوند و با روغن ها، خنک کننده ها و گریس کار می کنند. باقی مانده هایی که نامرئی به نظر می رسند می توانند بعداً در تولید شکست های بزرگی ایجاد کنند.
قطعات آلومینیومی نا تمیز منجر به این مشکلات معمولی می شود:
- چسبندگی ضعیف آنودایز، پوشش پودری، رنگ مایع یا پوشش تبدیلی.
- تغییر رنگ لکه دار سطح، لکه ها و رنگ ناهموار پس از آنودایز.
- روغن محبوس شده در سوراخ های کور، سوراخ های رزوه دار و جیب های عمیق که پس از بسته بندی نشت می کند.
- خطر خوردگی در هنگام ذخیره سازی و حمل و نقل، به ویژه برای آلومینیوم 6061، 6063، 7075.
- آلودگی سایر اجزاء در هنگام مونتاژ.
- اولین بازرسی مقاله و نگهداری کیفیت دسته ای رد شد.
برای خریداران صنعتی، تمیز کردن باید به عنوان یک عملیات ثانویه کنترل شده تلقی شود، نه یک پاک کردن سریع. استاندارد تمیز کردن باید با کاربرد نهایی شما مطابقت داشته باشد: سخت افزار مصرف کننده لوازم آرایشی، قطعات ساختاری هوافضا، اجزای سینک حرارتی یا اتصالات مکانیکی عمومی، همگی انتظارات تمیزی متفاوتی دارند.
قبل از تأیید فرآیند تمیز کردن، خریداران باید تأیید کنند:
- گرید آلیاژ آلومینیوم (6061، 6063، 7075، 2024 و غیره)
- درمان سطح پایین دست: بدون / آنودایز / کرومات / پوشش پودری
- مواد شیمیایی تمیز کننده مجاز (پاک کننده اسیدی، قلیایی، خنثی)
- سوراخ های کور، نخ ها، کانال های داخلی که زباله ها را به دام می اندازند
- روش تست تمیزی قابل قبول: تست شکست آب، تست پاک کردن، تست UV
- روش خشک کردن و محیط بسته بندی پس از تمیز کردن
به عبارت دیگر، تمیز کردن قطعات آلومینیومی ماشینکاری شده فرآیندی است که با مشخصات طراحی و پایان شما تعریف می شود، نه یک شستشوی یکسان.
آلاینده های رایج در آلومینیوم CNC یافت می شود
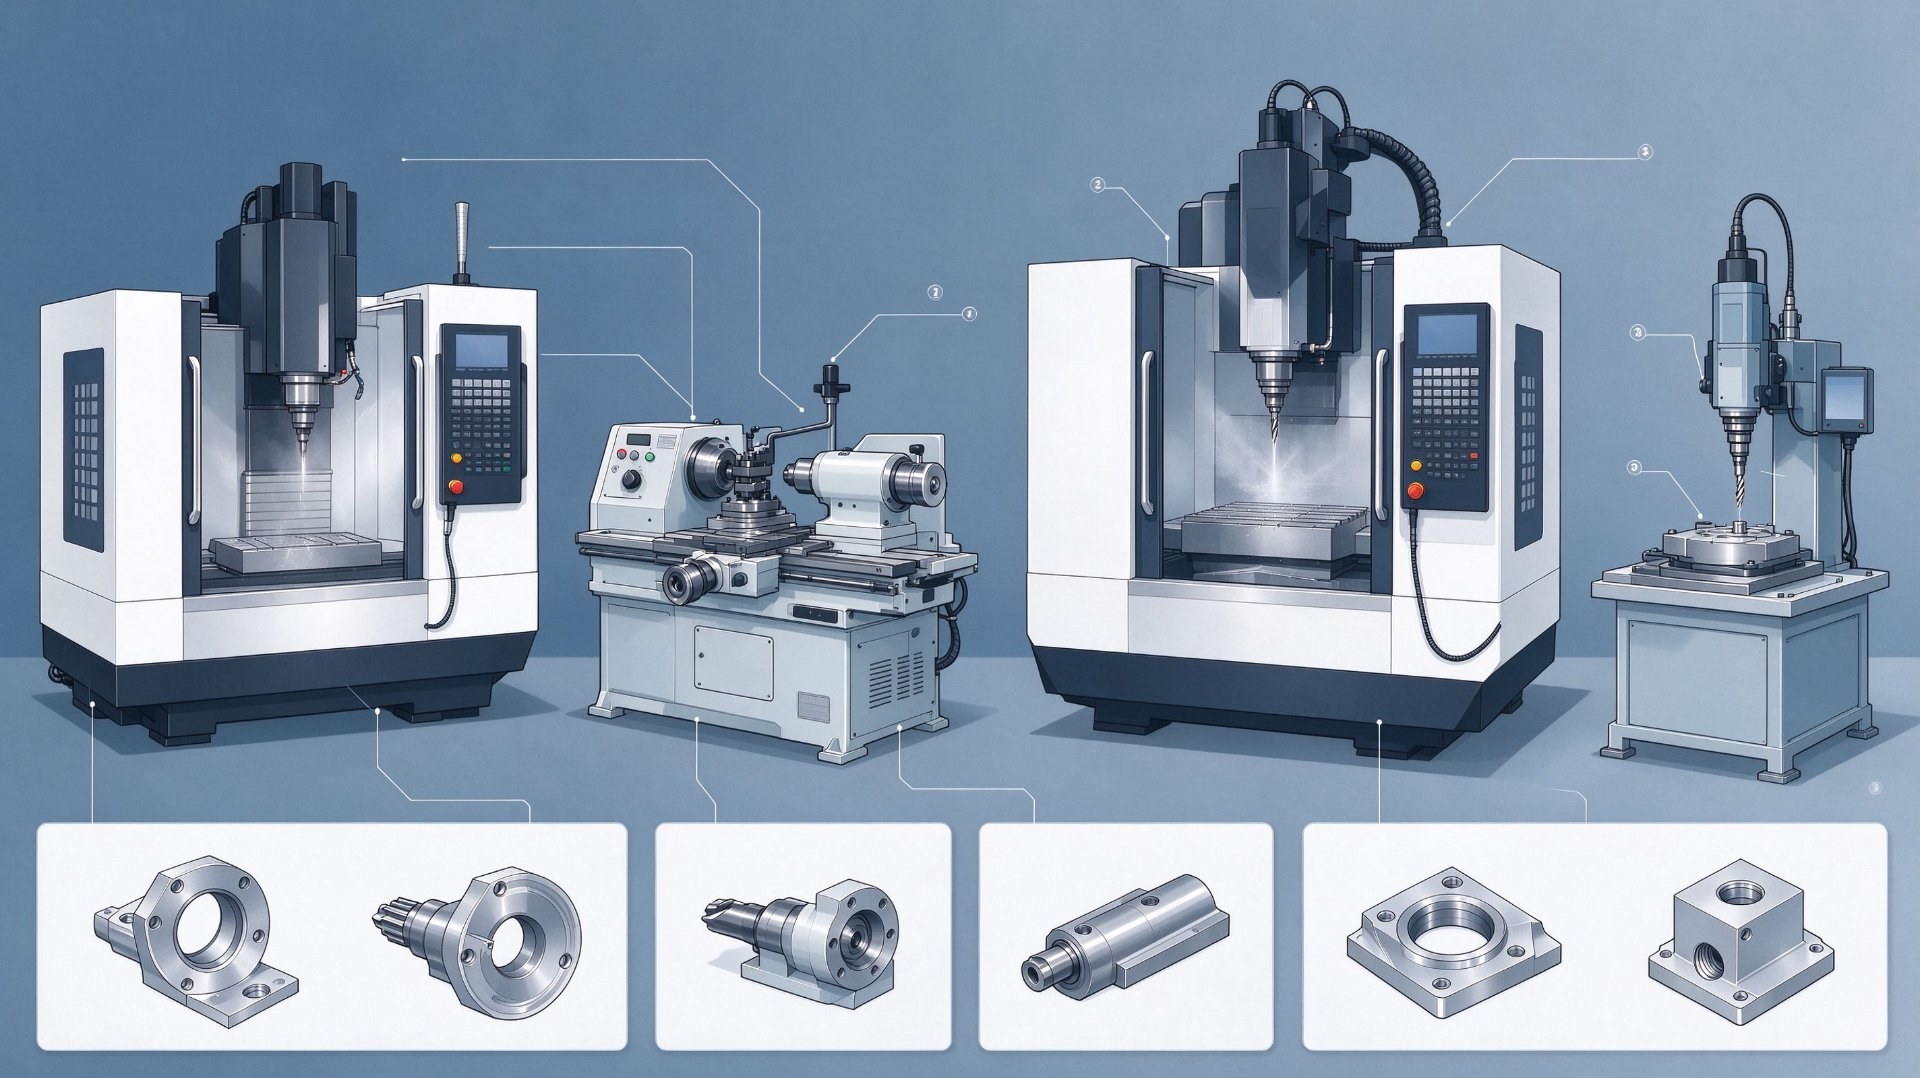
سطوح آلومینیومی پس از تراشکاری، فرز و حفاری CNC ترکیبی از آلاینده های آلی و معدنی را حمل می کنند. هر باقی مانده به طور متفاوتی به محلول های تمیز کننده واکنش نشان می دهد.
1. مایع برش / خنک کننده CNC: خنک کننده های محلول در آب، روغن های نیمه مصنوعی و مستقیم رایج ترین باقی مانده ها هستند. آنها به سطوح، نخ ها و حفره های داخلی می چسبند. خنک کننده های مبتنی بر روغن نسبت به انواع پایه آب سخت تر حذف می شوند.
2. ریز تراشه های آلومینیومی و کوچک: ذرات ریز آلومینیومی که در بافت های ماشین کاری شده، سوراخ های متقاطع و ریشه های نخ جاسازی می شوند. شستشوی ساده اغلب در از بین بردن ریزدانه های تعبیه شده با شکست مواجه می شود.
3. گریس اثر انگشت و روغنهای پوست: پس از ماشینکاری، لایههای آلی نامرئی را رسوب میدهند که باعث رد آنودایز میشوند.
4. ترکیب پولیش یا بقایای سفت کننده: اگر قطعات با دست یا بشکه صیقل داده شوند، موم و مواد پولیش در شکاف ها باقی می مانند.
5. فیلم اکسید و رنگ حرارتی: سرعت برش بالا باعث ایجاد تغییر رنگ نازک اکسید ناشی از گرما در لبه های تیز می شود. این ممکن است نیاز به اکسید زدایی ملایم داشته باشد.
6. گرد و غبار مغازه، الیاف بسته بندی و جوهر نشانگر: آلاینده های ثانویه که پس از ماشین کاری وارد می شوند.
آلیاژهای آلومینیوم نسبت به پاک کننده ها واکنش متفاوتی نشان می دهند. 7075 و 2024 حاوی مس هستند و به پاک کننده های قلیایی قوی حساسیت بیشتری دارند. اچ بیش از حد می تواند سطح را تیره یا حکاکی کند. 6061 و 6063 طیف وسیع تری از پاک کننده ها را تحمل می کنند، اما زمان ماندن بیش از حد همچنان باعث تیرگی می شود.
7 روش اصلی تمیز کردن آلومینیوم ماشینکاری شده
تولید کنندگان این روش ها را برای رسیدن به سطح تمیزی مورد نیاز ترکیب می کنند. بهترین فرآیند به هندسه قطعه، آلیاژ و الزامات نهایی بستگی دارد.
1. تمیز کردن اولتراسونیک
مخازن اولتراسونیک از کاویتاسیون با فرکانس بالا برای هم زدن مایع پاک کننده استفاده می کنند. این برای سوراخ های رزوه ای، سوراخ های کور، ویژگی های کوچک و هندسه پیچیده عالی عمل می کند. پاک کننده ها می توانند خنثی، قلیایی ملایم یا فرمولاسیون های تخصصی ایمن آلومینیومی باشند. زمان چرخه معمولاً از 3 تا 10 دقیقه طول میکشد و پس از آن شستشوی سرریز و خشک کردن هوای داغ انجام میشود. این رایج ترین روش برای قطعات آلومینیومی دقیق قبل از آندایز کردن است.
2. شستشوی اسپری تحت فشار
اسپری واشرهای خودکار محلول تمیز کننده گرم شده را منفجر می کنند و آب را در سراسر قطعات شستشو می دهند. برای قطعات ساده با حجم بالا، صفحات تخت و هیت سینک مناسب است. برای سوراخ های کور عمیق که اسپری نمی تواند به طور کامل نفوذ کند، کمتر موثر است.
3. پاک کردن دستی و پاک کردن با حلال
دستمال مرطوب ایزوپروپیل الکل، استون یا پاک کننده چربی برای قطعات ساده کم حجم. هزینه کم، اما ناسازگار. برای قطعاتی که نیاز به آنودایز دارند قابل قبول نیست، زیرا رگه های پاک کن و چربی باقیمانده به راحتی از بین می روند. بیشتر برای قطعات تمیز بصری بدون پوشش استفاده می شود.
4. تمیز کردن غوطه وری
خیساندن دسته ای در مخازن تمیز کننده گرم شده و به دنبال آن شستشوهای متعدد. مناسب برای بارهای سنگین روغن. به کنترل دقیق دما و زمان خیساندن برای جلوگیری از اچ شدن آلومینیوم نیاز دارد.
5. چربی زدایی بخار
از بخار حلال برای حل کردن روغن و گریس استفاده می کند. برای بقایای روغن های سنگین بسیار موثر است. مقررات زیست محیطی و ایمنی انتخاب حلال را در بسیاری از کارخانه ها محدود می کند.
6. مدیا بلاست / انفجار مهره های شیشه ای
انفجار دانه های شیشه ای اکسیداسیون سنگین، رنگ حرارتی و باقی مانده های سرسخت را از بین می برد و در عین حال سطح مات یکنواختی ایجاد می کند. نکته مهم: انفجار باعث تغییر زبری سطح می شود. این یک مرحله تکمیل سطح است، نه فقط تمیز کردن، و قبل از آندایز کردن باید تایید شود.
7. اکسید زدایی و دمو زدایی
پس از حکاکی قلیایی یا ماشینکاری سنگین، آلومینیوم ممکن است یک لایه لکه تیره باقی بگذارد. اکسید زدای ملایم اسید، لک و اکسید یکنواخت را قبل از آندایز کردن از بین می برد. این مرحله بخشی از خط پیش تصفیه است، نه چربی زدایی عمومی.
اصل اصلی: ابتدا چربی زدایی کنید، سپس ذرات را حذف کنید، فقط در صورت لزوم اکسید زدایی کنید، کاملاً بشویید، سپس بلافاصله خشک کنید. ایستادن آب روی آلومینیوم به سرعت باعث ایجاد لکه های آب می شود.
جدول مقایسه روش تمیز کردن
| روش تمیز کردن | بهترین برای | نقاط قوت | محدودیت ها |
|---|---|---|---|
| تمیز کردن اولتراسونیک | قطعات پیچیده، رزوه ها، سوراخ های کور، پیش آنودایز | به شکاف ها می رسد، ثابت، تمیزی بالا | چرخه طولانی تر، نگهداری مخزن مورد نیاز است |
| شستشو با اسپری فشار | حجم بالا، هندسه ساده، هیت سینک | سریع، خودکار، کم هزینه کار | نفوذ ضعیف به سوراخ های کور عمیق |
| پاک کن حلال | حجم کم، قطعات بدون پوشش | ساده، انعطاف پذیر، بدون نصب مخزن | ناسازگار، برای آندایز کردن مناسب نیست |
| خیساندن غوطه وری | بقایای نفت سنگین، پردازش دسته ای | هزینه تجهیزات کم، چربی زدایی فله خوب | اگر زمان/دمای کنترل نشده باشد، خطر حکاکی وجود دارد |
| چربی زدایی بخار | روغن برش سنگین، حذف گریس | حذف روغن عالی، خشک شدن سریع | مقررات حلال، ایمنی و محدودیت های زیست محیطی |
| انفجار مهره های شیشه ای | رنگ حرارتی، اکسیداسیون سنگین، روکش مات یکنواخت | اکسیدهای سرسخت و تغییر رنگ سطح را از بین می برد | Ra را تغییر می دهد، اگر کنترل نشود می تواند رسانه را جاسازی کند |
| اکسید زدایی / دسموت | آماده سازی پیش آندایزینگ پس از اچینگ | لایه اکسیدی یکنواخت و لکه را از بین می برد | فرآیند شیمیایی، باید با شستشوی کامل دنبال شود |
آیا می توانم از صابون ظرفشویی معمولی برای تمیز کردن آلومینیوم ماشینکاری شده استفاده کنم؟ برای قطعات یدکی غیر آرایشی و بدون پوشش، صابون خنثی ملایم ممکن است برای تمیز کردن ساده کار کند. برای آنودایز کردن قطعات صنعتی قابل قبول نیست زیرا لایه ای از سورفکتانت باقی می گذارد که چسبندگی پوشش را از بین می برد.
آیا هوای پرفشار برای تمیز کردن آلومینیوم کافی است؟ ضربه هوا فقط تراشه های شل را از بین می برد. روغن، مایع خنک کننده یا فیلم های اثر انگشت را پاک نمی کند. دمش هوا پس از شستشو برای تخلیه سوراخ ها قبل از خشک کردن استفاده می شود، نه به عنوان مرحله اولیه تمیز کردن.
نقایص معمول تمیز کردن و نحوه جلوگیری از آنها
| نقص | علت ریشه ای | اندازه گیری کنترل تامین کننده |
|---|---|---|
| لکه های آبی | مواد معدنی آب شیر، خشک شدن آهسته، مایع ایستاده | شستشوی نهایی با آب DI، خشک کردن در فر با هوای گرم، بدون خشک شدن هوا در هوای محیط |
| سطح حکاکی شده / کدر | پاک کننده قلیایی قوی، بیش از حد خیس شدن، دمای بالا | از پاک کننده ایمن آلومینیوم استفاده کنید، زمان و دما را کنترل کنید |
| روغن در سوراخ های کور به دام افتاده است | بدون تحریک، زهکشی ضعیف، بدون تصفیه هوا | اولتراسونیک + چرخش متناوب قسمت + دمش بین شستشو |
| آنودایز رد / رنگ تکه تکه | روغن باقیمانده، فیلم اثر انگشت، باقیمانده سورفکتانت | تست شکست آب قبل از قفسه بندی برای آندایزینگ |
| رسانه مهره های شیشه ای تعبیه شده | انفجار بیش از حد، تمیز کردن ناکافی پس از انفجار | کنترل فشار انفجار، تمیز کردن اولتراسونیک پس از انفجار |
| آلودگی مجدد پس از تمیز کردن | دست برهنه، ظروف کثیف، گرد و غبار مغازه | دستکش نیتریل، سطل های تمیز، بسته بندی مهر و موم شده بلافاصله پس از خنک شدن |
یکی از رایج ترین اشتباهات نادیده گرفتن ترتیب آبکشی است. محلول تمیز کننده باقی مانده روی آلومینیوم مدتها پس از مرحله مخزن به واکنش با سطح ادامه می دهد. یک خط مناسب دارای چندین شستشوی آبشاری است که به طور ایدهآل با آب دیونیزه برای قسمتهای حیاتی به پایان میرسد.
تست شکست آب یک بررسی سریع استاندارد است: پس از شستشو، فیلم آب باید در سراسر سطح ثابت بماند. اگر آب دانه بندی کند و از بین برود، آلودگی ارگانیک باقی می ماند و قسمت تمیز نمی شود.
الزامات تمیز کردن قبل از آنودایز و پوشش
تمیز کردن قبل از آندایز کردن اختیاری نیست. آندایزینگ یک واکنش تبدیل بستر آلومینیوم است. هر لایه سطحی رشد یکنواخت اکسید را متوقف می کند.
توالی تمیز کردن استاندارد پیش آندایزینگ:
- چربی زدایی (شستشوی اولتراسونیک یا اسپری، پاک کننده ایمن آلومینیومی)
- آب شیر سرریز آبکشی کنید
- اچ قلیایی (اختیاری، برای روکش مات یا اکسیداسیون سنگین)
- آبکشی کنید
- اسید زدایی / دسموت
- شستشوی نهایی با آب DI
- بازرسی شکستگی آب
- قفسه بندی کنید و به مخزن آندایزینگ ارسال کنید
برای پوشش پودری، خط مشابه است اما اغلب از تبدیل فسفات یا پیش تصفیه زیرکونیوم پس از تمیز کردن استفاده می کند. پوشش پودری کمی بخشنده تر از آنودایز است، اما باقی مانده روغن همچنان باعث لایه برداری و تاول می شود.
اگر قطعات شما به صورت ماشینکاری شده و بدون پوشش ارسال می شوند، استاندارد تمیز کردن می تواند ساده تر باشد: بدون روغن رایگان، تراشه های شل و باقی مانده قابل مشاهده. اما خریداران هنوز باید تعریف کنند که آیا لایه روغن محافظ نازک باقیمانده برای ضد خوردگی مجاز است یا خیر.
نحوه ارزیابی فرآیند تمیز کردن آلومینیوم یک تامین کننده
هنگام تهیه قطعات آلومینیومی ماشینکاری شده، فرض نکنید که همه تامین کنندگان از استاندارد تمیز کردن یکسانی پیروی می کنند. از این چک ها در طول صلاحیت تامین کننده استفاده کنید.
مرحله 1: ابتدا نیاز پایانی خود را بیان کنید.
از قبل به تامین کننده بگویید: فقط ماشینکاری شده / تبدیل کرومات / آنودایز شفاف / آنودایز رنگی / پوشش پودری. مسیر نظافت کاملا تغییر می کند.
مرحله 2: نمودار جریان فرآیند تمیز کردن آنها را بخواهید.
ترتیب مخزن، نوع پاک کننده، دما، زمان چرخه، مراحل آبکشی و روش خشک کردن را تأیید کنید. بپرسید که آیا از آب DI برای شستشوی نهایی قطعات نهایی استفاده می کنند یا خیر.
مرحله 3: سازگاری آلیاژ را تأیید کنید.
به خصوص برای آلومینیوم 7075 و 2024، تأیید کنید که از پاک کننده های قلیایی قوی که باعث ایجاد اچ تیره و حمله بین دانه ای می شوند، اجتناب می کنند.
مرحله 4: روش بازرسی را برای تمیزی بررسی کنید.
از آنها بپرسید که آیا آزمایش شکست آب، آزمایش دستکش سفید یا بازرسی روغن UV انجام می دهند یا خیر. بپرسید محلول تمیزکننده چند بار تعویض یا فیلتر می شود.
مرحله 5: حمل و نقل و بسته بندی را پس از تمیز کردن بررسی کنید.
قطعات تمیز را باید با دستکش نگهداری کرد، در ظروف تمیز نگهداری کرد و پس از خشک شدن کامل فوراً بسته بندی شود. قطعات گرم مهر و موم شده در حالی که مرطوب هستند باعث ایجاد لکه های آب در داخل کیسه می شود.
مرحله 6: درخواست اولین نمونه پایان مقاله.
برای سفارشات آندایز کردن، همیشه یک نمونه پیش تولید را با استفاده از خط تمیز کردن و تکمیل دقیق قبل از تولید انبوه اجرا کنید. یکنواختی رنگ و کیفیت سطح را با نمونه تایید خود مقایسه کنید.
مرحله 7: میزان مجاز روغن محافظ را روشن کنید.
برخی از تامین کنندگان روغن نازک ضد زنگ را پس از تمیز کردن اعمال می کنند. اگر قطعات به آنودایز شوند، هیچ روغن محافظی مجاز نیست . این یک خطای ارتباطی بسیار رایج بین خریدار و کارخانه است.
سوالات متداول: تمیز کردن قطعات آلومینیومی ماشینکاری شده
این پاسخها به سؤالات متداول مهندسین تدارکات، طراحان محصولات و خریداران صنعتی که قطعات ماشینکاری آلومینیوم CNC را تأمین میکنند، میپردازد.
Q1: بهترین راه برای تمیز کردن قطعات آلومینیومی ماشینکاری شده قبل از آندایز کردن چیست؟
A1: تمیز کردن اولتراسونیک با پاک کننده خنثی یا قلیایی خفیف سازگار با آلومینیوم، شستشوی چند مرحله ای، اکسید زدایی/دزدایی و شستشوی نهایی با آب DI، تایید شده توسط تست شکستن آب. این توالی روغن، لایههای لایهای و آلی را بدون حک کردن سطح آلومینیوم حذف میکند.
منبع: استانداردهای پیش تصفیه صنعت آندایزینگ آلومینیوم.
Q2: آیا می توانید از استون برای تمیز کردن قطعات آلومینیومی CNC استفاده کنید؟
A2: استون برای چربی زدایی سریع قطعاتی که آنودایز نمی شوند کار می کند. به سرعت تبخیر می شود اما آثاری باقی می ماند و لایه های آلومینیومی ریز جاسازی شده را از بین نمی برد. این جایگزینی برای تمیز کردن اولتراسونیک قبل از آندایز کردن نیست.
منبع: عمل مهندسی پیش تصفیه سطحی.
Q3: آیا تمیز کردن اولتراسونیک برای آلومینیوم 7075 ایمن است؟
A3: بله، هنگامی که با 7075-Safe Chemistry پاک کننده جفت شود. از پاک کننده های قلیایی با pH بالا و چرخه خیساندن گرم طولانی خودداری کنید. 7075 دارای مس است و در شرایط تمیز کردن شدید مستعد تغییر رنگ تیره و حکاکی است.
منبع: دستورالعمل های پردازش سطح آلیاژ آلومینیوم.
Q4: چگونه تست می کنید که آیا یک قطعه آلومینیومی به اندازه کافی برای آندایز کردن تمیز است؟
A4: تست شکست آب روش استاندارد است. پس از شستشوی DI، یک لایه آب نشکن پیوسته باید به سطح بچسبد. اگر دانه های آب بالا برود، آلودگی آلی باقی می ماند و قطعه باید دوباره تمیز شود.
منبع: روش کنترل کیفیت آندایزینگ.
Q5: آیا انفجار مهره های شیشه ای می تواند جایگزین تمیز کردن شیمیایی شود؟
A5: خیر. انفجار اکسیداسیون و رنگ حرارتی را از بین می برد، اما می تواند رسانه های ریز انفجار و گرد و غبار را به دام بیندازد. قطعات انفجاری هنوز هم نیاز به تمیز کردن اولتراسونیک قبل از آندایز کردن یا پوشش دارند.
منبع: بهترین روش فرآیند پایان.
Q6: چرا قطعات آلومینیومی ماشینکاری شده پس از تمیز کردن لکه های آب پیدا می کنند؟
A6: لکه های آب از رسوبات معدنی در آب لوله کشی به جا مانده در طول تبخیر به وجود می آیند. شستشوی نهایی با آب DI به اضافه هوای گرم کنترل شده یا خشک کردن در فر، بیشتر لکه بینی را از بین می برد.
منبع: اصول تمیز کردن سطوح فلزی.
Q7: آیا قطعات آلومینیومی تمیز شده باید برای محافظت روغن کاری شوند؟
A7: فقط در صورتی که عملیات پوشش بعدی وجود نداشته باشد. قطعاتی که برای آنودایز کردن، پوشش تبدیل یا رنگ آمیزی استفاده می شوند باید بدون روغن باشند. اگر روغن ضد خوردگی مورد نیاز است، آن را به وضوح در یادداشت های طراحی خود مشخص کنید.
منبع: رویه رایج مشخصات خریدار-تامین کننده.
Q8: تفاوت بین چربی زدایی و اکسید زدایی آلومینیوم چیست؟
A8: چربی زدایی آلاینده های آلی مانند روغن و خنک کننده را از بین می برد. اکسید زدایی، لایه های نازک اکسید معدنی و لکه های پس از اچ را از بین می برد. چربی زدایی همیشه حرف اول را می زند.
منبع: توالی فرآیند پردازش سطح آلومینیوم.
Q9: چگونه سوراخ های رزوه ای آلومینیومی و سوراخ های کور را تمیز می کنید؟
A9: تمیز کردن اولتراسونیک با چرخش قطعه و به دنبال آن پاکسازی هوای خشک فشرده بین چرخه های شستشو، مطمئن ترین روش است. شستشوی ساده اسپری اغلب باعث میشود که روغن و تراشهها در داخل ویژگیهای کور به دام افتاده باشند.
منبع: تمرین تمیز کردن قطعات دقیق.
Q10: آیا می توانم از تمیز کردن قطعات مکانیکی آلومینیومی غیر بحرانی صرف نظر کنم؟
A10: فقط در صورتی میتوانید قطعاتی را بپذیرید که باقیماندههای قابل مشاهده در نور باشد. حتی اتصالات ساده می توانند روغن خنک کننده را در بسته بندی نشت کنند یا در حین ذخیره سازی دچار خوردگی شوند.
منبع: کنترل کیفیت قطعات صنعتی.
نتیجه گیری و درخواست نقل قول
بنابراین، چگونه قطعات آلومینیومی ماشینکاری شده را تمیز کنیم ؟ فرآیند مناسب به آلیاژ آلومینیوم، هندسه قطعه، ویژگی های داخلی و پرداخت سطح پایین دست بستگی دارد. تمیز کردن اولتراسونیک استاندارد طلایی برای قطعات دقیق قبل از آندایز کردن است، در حالی که شستشوی اسپری برای قطعات ساده با حجم بالا مناسب است. بزرگترین شکستهای نظافتی زمانی اتفاق میافتد که خریداران و تامینکنندگان در مورد استاندارد نظافت و روش بازرسی از قبل به توافق نرسند.
برای خریداران صنعتی، تمیز کردن یک فکر بعدی نیست. این به طور مستقیم عملکرد آنودایز، کیفیت پوشش، پذیرش لوازم آرایشی و مقاومت درازمدت خوردگی را تعیین می کند. همیشه انتظارات نظافت و قبل از درمان را در یادداشت های طراحی خود بگنجانید.
در شرکت فناوری Shenzhen Zhongzhu ، ما ماشینکاری سفارشی CNC برای قطعات آلومینیومی از جمله 6061، 6063 و 7075 را با خدمات تمیز کردن کنترل شده، جداسازی، آنودایز و پوشش پودری ارائه می دهیم. اگر قطعات آلومینیوم ماشینکاری شده را تامین می کنید، نقشه دو بعدی، فایل سه بعدی، درجه آلیاژ، نیاز و مقدار مورد نیاز عملیات سطح را برای ما ارسال کنید.
تیم مهندسی ما نیازهای شما را بررسی می کند و گردش کار صحیح تمیز کردن و تکمیل را برای پروژه شما تعریف می کند. ما سفارشات نمونه اولیه و دسته های تولید انبوه را می پذیریم.
تماس بگیرید
به دنبال یک شریک تولید قابل اعتماد برای قطعات آلومینیومی CNC سفارشی خود هستید؟ همین امروز با تیم ما تماس بگیرید.
Shenzhen Zhongzhu Technology Co., Ltd.
قطعات فلزی سفارشی، ماشینکاری دقیق، ریخته گری، مهر زنی و قطعات پلاستیکی.
📄 درخواست بررسی فنی یا پیشنهاد
تماس با ما →📞 با تیم ما صحبت کنید
تماس بگیرید →🔗 خدمات تولیدی ما را کاوش کنید
مشاهده محصولات و خدمات →Shenzhen Zhongzhu Technology Co., Ltd.
315 PING 'AN AVENUE، خیابان PINGHU، منطقه LONGGANG، شهر شنژن، استان گوانگدونگ
📞 18688963321 +86
✉ samuel@chnzhongzhu.com
فناوری شنژن Zhongzhu


چه بخشی از یک ماشین انتقال قدرت است
چگونه از پوشش ضعیف سطح روی قطعات ماشینکاری شده جلوگیری کنیم
مقاله مرتبط