چگونه از پوشش ضعیف سطح روی قطعات ماشینکاری شده جلوگیری کنیم
نحوه جلوگیری از پوشش ضعیف سطح در قطعات ماشینکاری شده: راهنمای عملی ماشینکاری CNC
پرداخت سطح یک ویژگی کیفیت مهم در ماشینکاری CNC است. این نه تنها ظاهر یک جزء ماشینکاری شده را تحت تأثیر قرار می دهد، بلکه بر عملکرد، عملکرد مونتاژ، رفتار سایش و در برخی از کاربردها، عملکرد آب بندی یا تماس تأثیر می گذارد. یک قطعه ممکن است الزامات ابعادی خود را برآورده کند و اگر شرایط سطح آن با مشخصات مهندسی مطابقت نداشته باشد، همچنان نامناسب باشد.
برای تولیدکنندگان و تیمهای خرید، درک نحوه جلوگیری از پوشش ضعیف سطح روی قطعات ماشینکاری شده هنگام توسعه یک فرآیند تولید قابل اعتماد ضروری است. عیوب سطح می تواند ناشی از عوامل متعددی باشد، از جمله پارامترهای برش نامناسب، ابزار فرسوده، لرزش ماشین، محل کار ضعیف، ویژگی های مواد و بازرسی ناکافی.
پاسخ سریع: برای جلوگیری از پرداخت ضعیف سطح روی قطعات ماشینکاری شده، ابزارهای برش مناسب را انتخاب کنید، سرعت برش و نرخ تغذیه را بهینه کنید، تنظیمات ماشینکاری را ثابت نگه دارید، لرزش را کنترل کنید، در صورت لزوم از خنک کننده ها یا روان کننده های مناسب استفاده کنید و سطوح تمام شده را با مشخصات مشخص بازبینی کنید.
کیفیت سطح باید در طول فرآیند تولید مدیریت شود نه اینکه فقط پس از اتمام ماشینکاری بررسی شود.
فهرست مطالب
- 1. سطح فینیش در ماشینکاری CNC چیست؟
- 2. علل رایج پرداخت های سطحی ضعیف
- 3. چگونه می توان از پرداخت های ضعیف سطحی در قطعات ماشینکاری شده جلوگیری کرد
- 4. انتخاب پارامترهای ماشینکاری مناسب
- 5. ابزار برش و انتخاب مواد
- 6. نحوه بازرسی سطح فینیش
- 7. ملاحظات طراحی برای کیفیت بهتر سطح
- 8. چک لیست کنترل کیفیت پایان سطح
- 9. سوالات متداول
- 10. نتیجه گیری و درخواست نقل قول
1. سطح فینیش در ماشینکاری CNC چیست؟
پرداخت سطح بافت و وضعیت یک سطح ماشینکاری شده را توصیف می کند. این شامل قلههای کوچک، درهها، نشانههای ابزار و سایر بینظمیهای به جا مانده از فرآیند تولید است. این ویژگی ها می توانند بر نحوه ظاهر، تناسب، حرکت یا تعامل یک جزء با سطح دیگر تأثیر بگذارند.
در نقشه های مهندسی، الزامات بافت سطح اغلب با استفاده از پارامترهای زبری سطح بیان می شود. یکی از پارامترهای رایج مورد استفاده Ra یا زبری میانگین حسابی است. میانگین انحراف مطلق نیمرخ سطح از خط میانگین آن در طول ارزیابی مشخص را نشان می دهد.
پارامترهای رایج زبری سطح
| پارامتر | معنی | آنچه به توصیف آن کمک می کند |
|---|---|---|
| Ra | زبری میانگین حسابی | میانگین انحراف پروفایل از خط میانگین |
| Rz | حداکثر ارتفاع پروفیل در طول نمونه برداری مشخص، طبق استاندارد قابل اجرا | ویژگی های قله به دره سطحی |
| Rt | ارتفاع کل نمایه در طول ارزیابی | ارتفاع کلی پروفیل، شامل بلندترین قله و عمیق ترین دره |
Ra به طور گسترده استفاده می شود، اما تمام جنبه های بافت سطح را توصیف نمی کند. دو سطح با مقدار Ra یکسان ممکن است اشکال قله، الگوهای دره یا علائم ابزار جهت دار متفاوتی داشته باشند. به همین دلیل، پارامتر زبری صحیح و روش اندازه گیری باید با توجه به عملکرد قطعه و الزامات مهندسی قابل اجرا مشخص شود.
2. علل رایج پرداخت های سطحی ضعیف
کیفیت پایین سطح به ندرت تنها یک علت ممکن دارد. اغلب از ترکیبی از شرایط برش، ابزار، پایداری ماشین و کنترل فرآیند ناشی می شود. شناسایی علت واقعی اولین قدم برای انتخاب یک اقدام اصلاحی موثر است.
2.1 پارامترهای برش نادرست
سرعت برش، سرعت تغذیه و عمق برش بر نحوه تعامل ابزار برش با قطعه کار تأثیر می گذارد. یک ترکیب نامناسب می تواند باعث رد بیش از حد ابزار، برش ناپایدار، تولید گرما یا تشکیل تراشه ضعیف شود. به عنوان مثال، تغذیه بیش از حد زیاد به ازای هر دندان در آسیاب می تواند علائم تغذیه بارزتری را روی سطح ماشین کاری شده باقی بگذارد.
2.2 ابزار برش فرسوده یا نامناسب
یک لبه برش فرسوده ممکن است به جای برش تمیز به مواد ساییده شود. این می تواند نیروهای برش را افزایش دهد، گرما ایجاد کند و سطوح ناهموار یا ناهمگون ایجاد کند. مواد ابزار، هندسه، پوشش و شرایط لبه باید برای مواد قطعه کار و عملیات ماشینکاری مناسب باشد.
2.3 لرزش و پچ پچ ماشین
ارتعاش می تواند الگوهای قابل مشاهده یا علائم مکرر را روی سطح ماشینکاری شده باقی بگذارد. پچ پچ ممکن است زمانی رخ دهد که فرآیند برش از نظر دینامیکی ناپایدار می شود، اغلب به دلیل آویزان ابزار، انعطاف پذیری قطعه کار، گیره ناکافی، پارامترهای برش نامناسب یا شرایط ماشین ابزار.
2.4 کار و راه اندازی ضعیف
اگر قطعه کار در حین ماشینکاری حرکت کند، خم شود یا لرزش داشته باشد، ابزار برش ممکن است رابطه ثابتی با سطح مورد نظر حفظ نکند. گیره ناکافی، طراحی نامناسب یراق آلات و طول بیش از حد بدون تکیه گاه همگی می توانند در ایجاد عیوب سطح نقش داشته باشند.
2.5 مشکلات مربوط به مواد
مواد مختلف واکنش متفاوتی به ماشین کاری نشان می دهند. سختی مواد، ریزساختار، اجزاء، شکل پذیری و قوام می تواند بر شکل گیری تراشه و سطح نهایی تأثیر بگذارد. برخی از مواد در شرایط برش نامناسب بیشتر مستعد لبه های ساخته شده، پارگی یا لکه دار شدن هستند.
2.6 خنک کننده یا روانکاری ناکافی
بسته به مواد و عملیات ماشینکاری، خنک کننده ناکافی یا ضعیف می تواند باعث ایجاد گرما، برش تراشه و شرایط برش ناپایدار شود. استراتژی خنک کننده یا روانکاری مناسب باید برای فرآیند خاص انتخاب شود تا اینکه به عنوان یک راه حل جهانی استفاده شود.
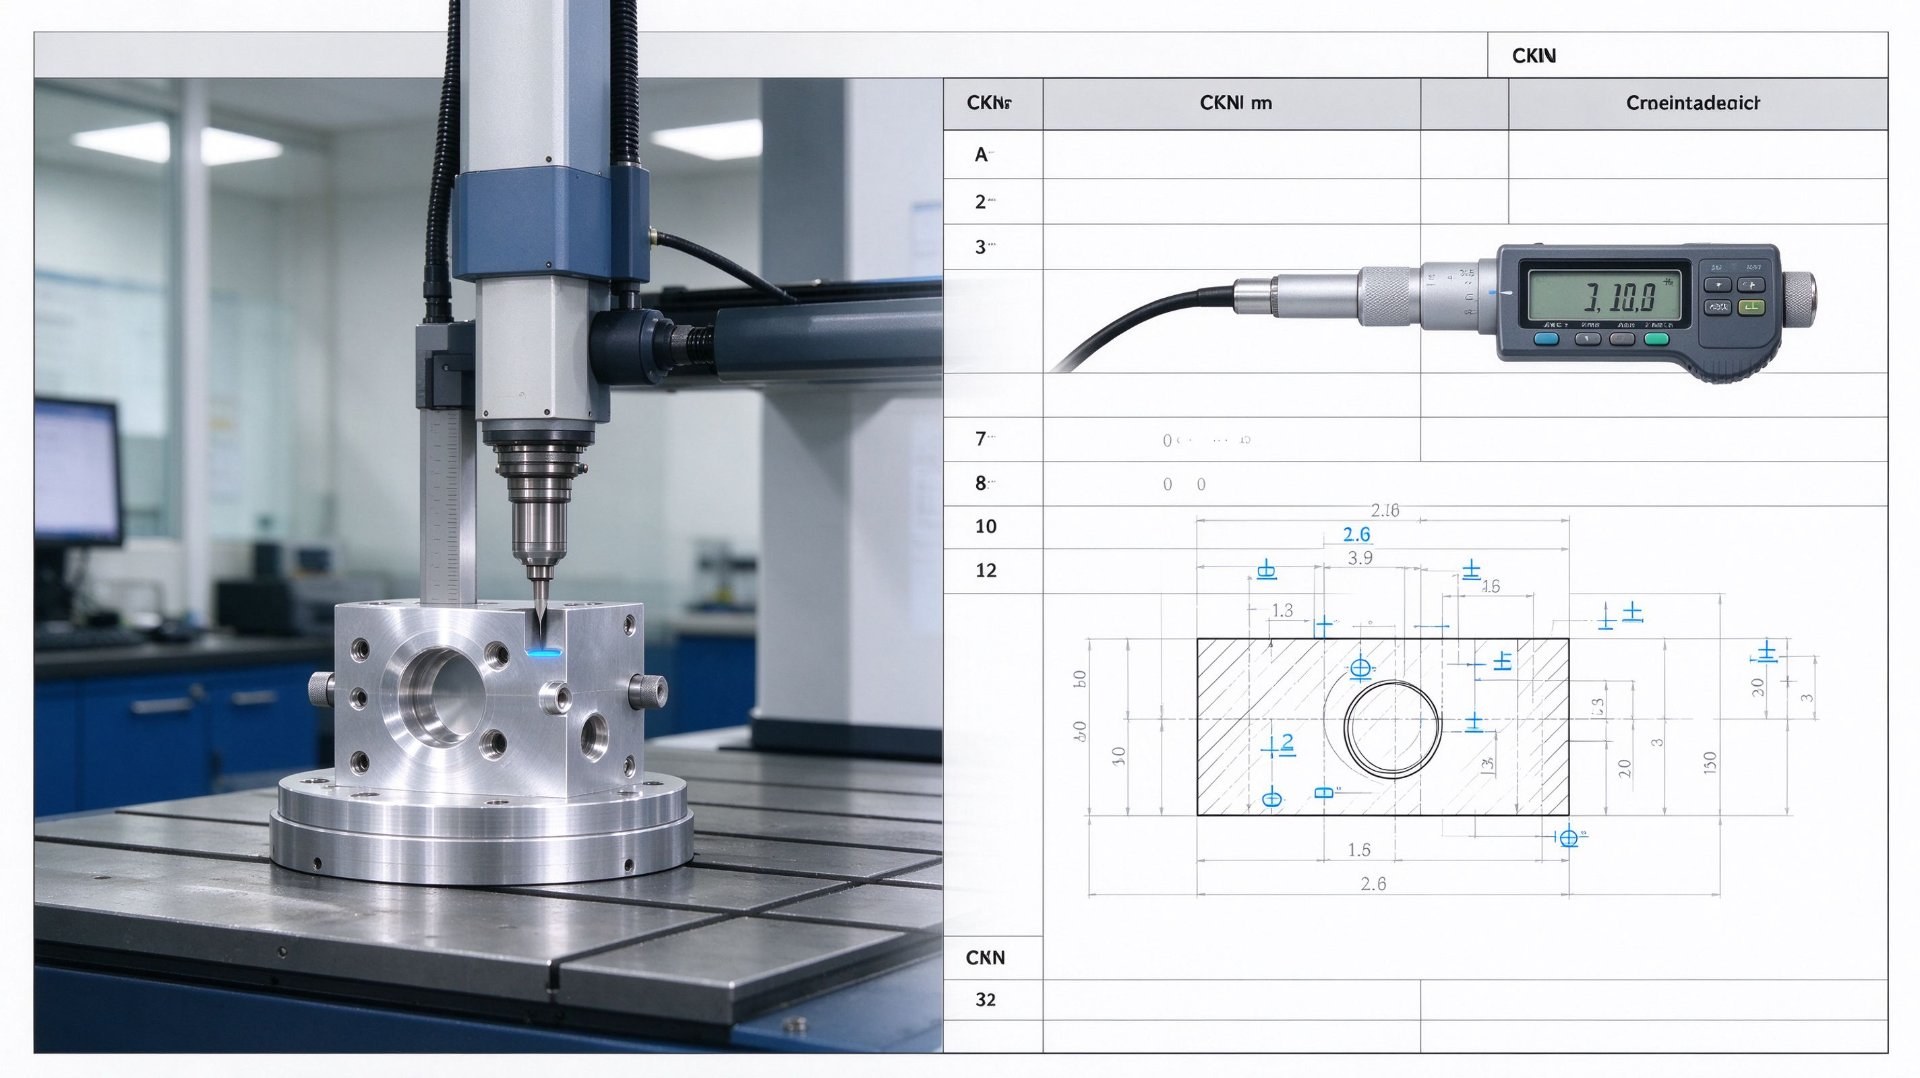
3. چگونه می توان از پرداخت های ضعیف سطحی در قطعات ماشینکاری شده جلوگیری کرد
جلوگیری از عیوب سطحی نیازمند فرآیند ماشینکاری کنترل شده است. اقدامات زیر به سازندگان کمک می کند تا قوام سطح را بهبود بخشند و خطر دوباره کاری یا رد شدن قطعات را کاهش دهند.
3.1 ابزار برش صحیح را انتخاب کنید
ابزاری را انتخاب کنید که با مواد قطعه کار، عملیات ماشینکاری و کیفیت سطح مورد نیاز مطابقت داشته باشد. هندسه ابزار، تیزی لبه برش، بستر، پوشش و شرایط کاری توصیه شده توسط سازنده را در نظر بگیرید.
- از هندسه ابزار مناسب برای مواد و عملیات استفاده کنید.
- لبه های برش را از نظر سایش، بریدگی یا آسیب بررسی کنید.
- برای عمل چرخش مورد نظر از شعاع بینی مناسب استفاده کنید.
- وقتی ابزارها بر ثبات فرآیند تأثیر میگذارد، آنها را جایگزین یا بازسازی کنید.
- از استفاده از ابزاری فراتر از عمر مفید آن خودداری کنید.
3.2 بهینه سازی نرخ خوراک و سرعت برش
پارامترهای برش باید بر اساس مواد، مشخصات ابزار، قابلیت ماشین و استراتژی ماشینکاری انتخاب شوند. نرخ تغذیه کمتر می تواند سطح را در برخی عملیات بهبود بخشد، اما صرفاً کاهش خوراک همیشه راه حل مناسبی نیست. تغذیه کم بیش از حد ممکن است باعث مالش یا برش ناکارآمد شود، بسته به هندسه و فرآیند ابزار.
با توصیه های ابزار مناسب شروع کنید و ترکیب پارامترها را از طریق آزمایش های کنترل شده تأیید کنید. در جایی که کیفیت سطح حیاتی است، به جای تکیه بر محاسبات نظری، نتیجه واقعی اندازه گیری شده را ارزیابی کنید.
3.3 کاهش لرزش و پچ پچ
ماشینکاری پایدار برای یک سطح ثابت ضروری است. لرزش را می توان با بهبود محل کار، به حداقل رساندن آویزان ابزار، انتخاب شرایط برش مناسب و بررسی وضعیت ماشین ابزار کاهش داد.
- برآمدگی ابزار را تا حد عملی کوتاه نگه دارید.
- از وسایل کار سخت و مناسب استفاده کنید.
- اطمینان حاصل کنید که قطعه کار به درستی پشتیبانی می شود.
- نگهدارنده ابزار، وضعیت اسپیندل و وضعیت نگهداری ماشین را بررسی کنید.
- پارامترهای برش را هنگامی که جفت یا برش ناپایدار تشخیص داده شد، تنظیم کنید.
3.4 کنترل مناسب خنک کننده و تراشه را حفظ کنید
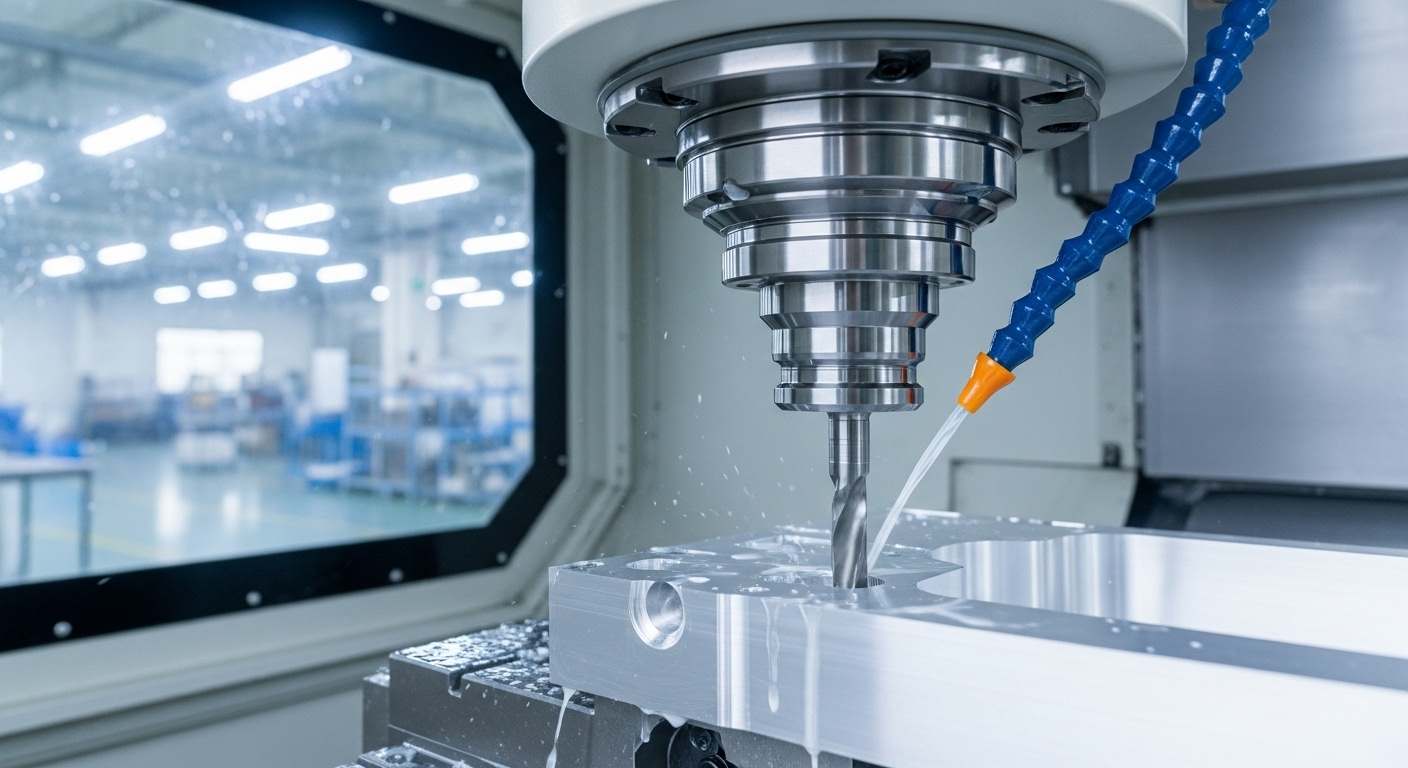
انتخاب و تحویل خنک کننده باید با عملیات ماشینکاری و مواد مطابقت داشته باشد. تخلیه موثر براده ها به جلوگیری از گیر افتادن تراشه ها بین ابزار و قطعه کار کمک می کند، جایی که می توانند سطح تمام شده را خراش دهند یا آسیب ببینند.
غلظت و وضعیت مایع خنک کننده را در صورت لزوم بررسی کنید و اطمینان حاصل کنید که خنک کننده به طور موثر به منطقه برش می رسد. ماشینکاری خشک همچنین ممکن است برای مواد و عملیات خاصی مناسب باشد، زمانی که فرآیند برای آن طراحی و تایید شده است.
3.5 از عملیات تکمیل مناسب استفاده کنید
عملیات زبر معمولاً برای حذف مؤثر مواد در نظر گرفته شده است، در حالی که عملیات تکمیلی بر دستیابی به ابعاد نهایی و ویژگی های سطح تمرکز دارد. جداسازی این مراحل می تواند به کاهش تأثیر نیروهای سنگین برش بر روی سطح نهایی کمک کند.
بسته به جزء، استراتژی های تکمیل ممکن است شامل یک پاس تکمیل اختصاصی، تراشکاری دقیق، آسیاب ریز، سنگ زنی یا سایر فرآیندهای ثانویه باشد. روش انتخاب شده باید بر اساس الزامات طراحی، مواد و عملکرد اجزا باشد.
3.6 مقاله اول را بررسی کنید و تولید را نظارت کنید
کیفیت سطح باید در طول توسعه فرآیند و تولید تأیید شود. بازرسی مقاله اول کمک می کند تا تأیید شود که راه اندازی ماشینکاری می تواند الزامات مشخص شده را قبل از ادامه روند در حجم برآورده کند.
بررسیهای دورهای همچنین میتواند فرسودگی تدریجی ابزار، تغییرات در وضعیت ماشین یا تغییرات مواد را قبل از اینکه این مسائل بر تعداد زیادی از قطعات تأثیر بگذارد، نشان دهد.
4. انتخاب پارامترهای ماشینکاری مناسب
پارامترهای ماشینکاری تأثیر مستقیمی بر تشکیل سطح دارند. با این حال، هیچ سرعت برش یا نرخ تغذیه واحدی وجود ندارد که سطح خوب را برای هر جزء تضمین کند. پارامترها باید به عنوان یک ترکیب فرآیند کامل ارزیابی شوند.
| عامل فرآیند | خطر بالقوه کیفیت سطح | کنترل توصیه شده |
|---|---|---|
| نرخ خوراک | علائم خوراک تلفظ شده یا عمل برش نامناسب | بهینه سازی خوراک با توجه به هندسه ابزار، مواد و عملکرد |
| سرعت برش | گرمای بیش از حد، لبه ایجاد شده یا برش ناپایدار در شرایط نامناسب | توصیه های ابزار را دنبال کنید و شرایط برش را تأیید کنید |
| عمق برش | نیروهای برش یا لرزش زیاد در یک تنظیم نامناسب | تعادل حذف مواد، سفتی و ثبات فرآیند |
| برآمدگی ابزار | انحراف و پچ پچ | در صورت عملی، طول ابزار پشتیبانی نشده را به حداقل برسانید |
| تحویل مایع خنک کننده | تجمع گرما یا تخلیه ضعیف تراشه | از استراتژی خنک کننده مناسب استفاده کنید و شرایط تحویل را حفظ کنید |
| وضعیت ابزار | مالش، پاره شدن، علائم ناسازگار ابزار | سایش را کنترل کنید و ابزارهای آسیب دیده یا نامناسب را جایگزین کنید |
خشن کردن و تکمیل باید به طور جداگانه مدیریت شود
در طول خشن کردن، اولویت معمولاً حذف کارآمد مواد با حفظ پایداری قابل قبول است. در حین تکمیل، اولویت به سمت کنترل ابعادی و بافت سطح مورد نیاز تغییر می کند.
یک پاس پایانی باید از یک ابزار مناسب و یک راه اندازی پایدار استفاده کند. مقدار ذخیره باقیمانده نیز باید کنترل شود: مواد بسیار کم ممکن است به ابزار اجازه ندهد سطح را تمیز کند، در حالی که مقدار زیاد ممکن است نیروهای برش غیر ضروری ایجاد کند یا بر استراتژی تکمیل تأثیر بگذارد.
5. ابزار برش و انتخاب مواد
انتخاب ابزار و مواد قطعه کار ارتباط نزدیکی با هم دارند. ابزاری که روی یک آلیاژ خوب عمل می کند ممکن است کیفیت سطح یکسانی را روی آلیاژ دیگر نداشته باشد. تولیدکنندگان باید هم رفتار ماشینکاری مواد و هم الزامات سطحی قطعه تمام شده را در نظر بگیرند.
5.1 مطابقت هندسه ابزار با مواد
هندسه پیشرفته بر شکل گیری تراشه، نیروهای برش و تعامل بین ابزار و قطعه کار تأثیر می گذارد. سازندگان ابزار هندسه های مختلفی را برای گروه ها و عملیات مواد مختلف ارائه می دهند. انتخاب یک هندسه مناسب به کاهش مالش، تشکیل تراشه ناپایدار و نیروهای برش بیش از حد کمک می کند.
5.2 ماشینکاری مواد را در نظر بگیرید
آلیاژهای آلومینیوم، فولادهای ضد زنگ، فولادهای کربنی، آلیاژهای مس و پلاستیکهای مهندسی میتوانند در حین ماشینکاری رفتار متفاوتی داشته باشند. به عنوان مثال، برخی از مواد انعطاف پذیر ممکن است مستعد لکه دار شدن لبه های ساخته شده یا سطح باشند، در حالی که پلاستیک های خاص ممکن است به گرما و تغییر شکل حساس باشند.
بنابراین، درجه، شرایط و قوام مواد باید قبل از تولید تأیید شود. اگر یک جزء دارای الزامات سطحی خاص باشد، آزمایشی با استفاده از درجه مواد مورد نظر می تواند به اعتبار بخشیدن به فرآیند پیشنهادی کمک کند.
5.3 ابزارهای برش را در شرایط خوب نگه دارید
سایش ابزار باید با توجه به فرآیند ماشینکاری و الزامات تولید نظارت شود. بازرسی بصری، سوابق عمر ابزار و اندازهگیریهای سطحی میتواند به شناسایی زمانی که ابزار دیگر نتایج ثابتی تولید نمیکند کمک کند.
6. نحوه بازرسی سطح فینیش
یک طرح کنترل سطح قابل اعتماد نیاز به معیارهای پذیرش واضح و روش های بازرسی مناسب دارد. بازرسی بصری برای شناسایی عیوب آشکار مفید است، اما نمیتواند جایگزین اندازهگیری کمی شود، زمانی که یک نقشه یک مقدار زبری را مشخص میکند.
6.1 بازرسی بصری
بازرسی بصری میتواند به شناسایی خراشها، فرورفتگیها، بریدگیها، ترکها، تغییر رنگ و سایر عیوب سطحی قابل مشاهده کمک کند. شرایط نور و سازگاری بازرسی باید کنترل شود، به ویژه زمانی که ظاهر بخشی از معیارهای پذیرش باشد.
6.2 اندازه گیری زبری سطح
یک تستر زبری سطح تماس که به عنوان پروفیلومتر نیز شناخته می شود، می تواند پارامترهایی مانند Ra و Rz را اندازه گیری کند. تنظیم اندازه گیری باید از استاندارد قابل اجرا پیروی کند و طول ارزیابی صحیح، برش، جهت اندازه گیری و محل سطح را در نظر بگیرد.
6.3 بازرسی مختصات و ابعاد
بازرسی ابعادی جدا از اندازه گیری زبری است، اما اغلب هنگام ارزیابی یک جزء ماشینکاری شده تمام شده مهم است. ابعاد بحرانی، تلورانس های هندسی و الزامات سطح هر کدام باید با استفاده از تجهیزات و روش های مناسب بررسی شوند.
| روش بازرسی | هدف اصلی | ملاحظات مهم |
|---|---|---|
| بازرسی بصری | عیوب قابل مشاهده و مشکلات ظاهری را شناسایی کنید | از نور ثابت و معیارهای بصری مورد توافق استفاده کنید |
| تستر زبری سطح | پارامترهای زبری مشخص شده را اندازه گیری کنید | استانداردهای اندازه گیری و تنظیمات صحیح را دنبال کنید |
| ابزار اندازه گیری ابعادی | بررسی ابعاد جزء | از تجهیزات اندازه گیری کالیبره شده مناسب استفاده کنید |
| دستگاه اندازه گیری مختصات | ابعاد و مشخصات هندسی انتخاب شده را بررسی کنید | از یک برنامه اندازه گیری مناسب و استراتژی داده استفاده کنید |
7. ملاحظات طراحی برای کیفیت بهتر سطح
پرداخت سطح به تنهایی با ماشین کاری تعیین نمی شود. هندسه قطعه، الزامات نقشه کشی و عملکرد محصول نیز می تواند بر این که سازنده به راحتی به نتیجه مورد نیاز دست یابد، تأثیر می گذارد.
7.1 الزامات سطح را به وضوح مشخص کنید
مشخص کنید کدام سطوح از نظر عملکردی مهم هستند و کدام یک به مقدار زبری خاصی نیاز دارند. هر سطحی نیاز به پرداخت یکسانی ندارد. اعمال الزامات محدود غیر ضروری در کل یک قطعه ممکن است زمان و هزینه تولید را بدون ایجاد مزیت عملکردی افزایش دهد.
7.2 دسترسی ابزار و هندسه قسمت را در نظر بگیرید
جیبهای عمیق، شکافهای باریک، دیوارههای نازک و ویژگیهای داخلی دشوار میتوانند دسترسی ابزار را محدود کنند یا استحکام راهاندازی را کاهش دهند. این ویژگی ها ممکن است کنترل ارتعاش، انحراف ابزار و تخلیه تراشه را دشوارتر کند.
7.3 الزامات پس از ماشینکاری را تعریف کنید
برخی از اجزاء بعد از ماشینکاری نیاز به سنگ زدایی، پرداخت، سنگ زنی، انفجار، آنودایز، آبکاری یا رنگ آمیزی دارند. این فرآیندها ممکن است ظاهر یا بافت سطح نهایی را تغییر دهند. نقشه باید روشن کند که آیا الزامات زبری قبل یا بعد از عملیات تکمیلی مربوطه اعمال می شود یا خیر.
7.4 بررسی سطوح بحرانی در طول DFM
بررسی طراحی برای ساخت میتواند به شناسایی سطوح دشوار ماشینکاری، تحملها و الزامات نامشخص که ممکن است پیچیدگی تولید را افزایش دهد، کمک کند. بحث در مورد این نکات قبل از تولید می تواند خطر تغییرات دیرهنگام و مسائل کیفی قابل اجتناب را کاهش دهد.
8. چک لیست کنترل کیفیت پایان سطح
چک لیست زیر را می توان در طول برنامه ریزی فرآیند، بازرسی مقاله اول و کنترل مداوم تولید استفاده کرد.
| مرحله کنترل | چک های کلیدی |
|---|---|
| قبل از ماشین کاری | درجه مواد، بازنگری نقشه، الزامات سطح و هزینه ماشینکاری را تأیید کنید. |
| آماده سازی ابزار | نوع ابزار، هندسه، وضعیت لبه و تنظیم نگهدارنده ابزار را بررسی کنید. |
| راه اندازی ماشین | سفتی محل کار، آویزان ابزار، وضعیت دوک و پایداری ماشین را بررسی کنید. |
| اعتبارسنجی پارامتر | سرعت برش، نرخ تغذیه، عمق برش و استراتژی خنک کننده را تأیید کنید. |
| بازرسی مقاله اول | ابعاد بحرانی، زبری سطح مشخص شده و عیوب سطح قابل مشاهده را بررسی کنید. |
| نظارت بر تولید | ردیابی سایش ابزار، سازگاری فرآیند و نتایج بازرسی در هر دسته. |
| بازرسی نهایی | قبل از تحویل، تمام الزامات پذیرش سطحی و ابعادی مورد توافق را بررسی کنید. |
نگهداری سوابق تنظیمات فرآیند و نتایج بازرسی به سازندگان کمک می کند تا نقص های تکرار شونده را شناسایی کرده و تکرارپذیری فرآیند را بهبود بخشند. هنگامی که مشکل سطحی رخ می دهد، قطعات آسیب دیده را با نمونه های پذیرفته شده قبلی مقایسه کنید و تغییرات در ابزار، مواد، راه اندازی و شرایط ماشینکاری را بررسی کنید.
9. سوالات متداول
Q1: چه چیزی باعث پوشش ضعیف سطح در قطعات ماشینکاری شده می شود؟
دلایل رایج عبارتند از: پارامترهای برش نادرست، ابزار فرسوده، لرزش ماشین، محل کار نامناسب، تخلیه ضعیف تراشه و مشکلات مربوط به ماشینکاری مواد. علت واقعی باید از طریق بازرسی و آزمایش فرآیند شناسایی شود.
Q2: چگونه می توانم سطح قطعات ماشینکاری شده CNC را بهبود بخشم؟
با بررسی ابزار برش و وضعیت آن شروع کنید، سپس میزان تغذیه، سرعت برش، عمق برش و پایداری دستگاه را بررسی کنید. محل کار و تخلیه تراشه را در صورت لزوم بهبود بخشید و در صورتی که کیفیت سطح مورد نیاز در حین خشن کردن به دست نیامد، از عملیات تکمیل مناسب استفاده کنید.
Q3: آیا نرخ تغذیه کمتر همیشه سطح بهتری را ایجاد می کند؟
نه. نرخ تغذیه کمتر می تواند علائم خوراک را در برخی از عملیات کاهش دهد، اما تغذیه بیش از حد کم ممکن است باعث مالش یا سایر شرایط برش نامطلوب شود. تغذیه صحیح به هندسه ابزار، مواد، سرعت برش و استراتژی ماشینکاری بستگی دارد.
Q4: آیا ابزارهای برش فرسوده می توانند باعث ایجاد سطوح ناهموار شوند؟
بله لبه های برش فرسوده یا آسیب دیده می توانند اصطکاک و نیروهای برشی را افزایش دهند، علائم ابزار ناسازگاری ایجاد کنند و بر دقت ابعاد تأثیر بگذارند. هنگامی که سایش آنها بر عملکرد فرآیند تأثیر می گذارد، باید وضعیت ابزار نظارت شود و ابزارها جایگزین شوند.
Q5: تفاوت بین Ra و Rz چیست؟
Ra نشان دهنده زبری متوسط حسابی یک پروفیل اندازه گیری شده است، در حالی که Rz ویژگی های ارتفاع پروفیل را مطابق با استاندارد اندازه گیری قابل اجرا توصیف می کند. آنها اطلاعات مختلفی را ارائه می دهند، بنابراین نباید یکی به طور خودکار جایگزین دیگری شود.
Q6: آیا لرزش ماشین می تواند بر کیفیت سطح تأثیر بگذارد؟
بله لرزش و پچ پچ می تواند الگوهای تکراری، موج دار یا علائم نامنظم را روی سطح ماشین کاری شده ایجاد کند. بهبود صلبیت فیکسچر، کاهش آویزان ابزار و بهینه سازی شرایط برش می تواند به کنترل این مشکلات کمک کند.
Q7: آیا پولیش برای هر قطعه CNC ماشینکاری شده ضروری است؟
خیر. پرداخت تنها زمانی لازم است که بر اساس عملکرد، ظاهر یا مشخصات مهندسی قطعه مورد نیاز باشد. بسیاری از قطعات ماشینکاری شده می توانند نیازهای خود را مستقیماً از طریق یک فرآیند ماشینکاری و تکمیل مناسب برآورده کنند.
Q8: سازندگان چگونه زبری سطح را اندازه گیری می کنند؟
معمولاً برای اندازه گیری پارامترهایی مانند Ra و Rz از تستر زبری سطح یا پروفیلومتر استفاده می شود. روش اندازه گیری، تنظیمات و مکان های بازرسی باید از استانداردهای قابل اجرا و الزامات نقشه پیروی کند.
Q9: آیا انتخاب مواد بر روی سطح نهایی تأثیر می گذارد؟
بله مواد مختلف دارای سختی، شکل پذیری، ریزساختار و ویژگی های ماشینکاری متفاوتی هستند. این ویژگی ها بر شکل گیری تراشه، سایش ابزار و توانایی دستیابی به یک سطح ثابت تأثیر می گذارد.
Q10: هنگام درخواست قیمت ماشینکاری CNC چه مواردی را باید لحاظ کنم؟
آخرین نقشه دو بعدی، مدل سه بعدی، در صورت وجود، مشخصات مواد، مقدار مورد نیاز، ابعاد بحرانی، الزامات زبری سطح، استانداردهای قابل اجرا و هرگونه الزامات تکمیلی پس از ماشینکاری را ارائه دهید. اطلاعات فنی واضح به تامین کنندگان کمک می کند تا قابلیت تولید و الزامات قیمت گذاری را ارزیابی کنند.
10. نتیجه گیری: دستیابی به سطوح یکنواخت روی قطعات ماشینکاری شده
اجتناب از پرداخت ضعیف سطح روی قطعات ماشین کاری شده به چیزی بیش از انتخاب یک دستگاه CNC مناسب نیاز دارد. این شامل کنترل کل فرآیند ماشینکاری، از انتخاب مواد و آماده سازی ابزار گرفته تا پارامترهای برش، محل کار، تخلیه تراشه و بازرسی نهایی است.
تولیدکنندگان باید الزامات سطح را به وضوح تعریف کنند، فرآیند ماشینکاری را قبل از تولید تأیید کنند و شرایط ابزار و ماشین را در طول چرخه تولید نظارت کنند. هنگامی که یک نقص سطح ظاهر می شود، شناسایی علت اصلی آن موثرتر از انجام تنظیمات تصادفی پارامتر است.
برای خریداران و تیم های مهندسی، ارتباط اولیه با تامین کننده ماشینکاری به همان اندازه مهم است. ارائه نقشه های واضح، مشخصات مواد و الزامات پرداخت سطح به تامین کننده کمک می کند قابلیت ساخت را ارزیابی کند و یک برنامه تولید قابل اعتمادتر ایجاد کند.
اگر قطعات ماشینکاری CNC را تامین میکنید، فناوری Shenzhen Zhongzhu از این فرصت برای بررسی نقشههای شما و بحث در مورد نیازهای تولید خود استقبال میکند.
به دنبال یک شریک ماشینکاری CNC قابل اعتماد هستید؟
Shenzhen Zhongzhu Technology Co., Ltd. راه حل های تولیدی برای قطعات فلزی و پلاستیکی، از جمله ماشینکاری CNC، ریخته گری، مهر زنی و قالب گیری تزریقی ارائه می دهد.
نقشه های دو بعدی، فایل های سه بعدی و الزامات فنی خود را برای ما ارسال کنید. تیم ما می تواند اطلاعات پروژه شما را بررسی کند و در مورد گزینه های تولید مناسب بحث کند.
با تیم ما تماس بگیریدآدرس: 315 PING 'AN Avenue, PINGHU STREET, LONGGANG District, SHENZHEN, Province Guangdong
تلفن: +86 18688963321
ایمیل: samuel@chnzhongzhu.com
وب سایت: www.chnzhongzhu.com
تماس: درباره ما | خدمات ما


آیا قطعات ماشینکاری چند اسپینل کیفیت پایین تری دارند؟
مقاله مرتبط