آیا قطعات ماشینکاری چند اسپینل کیفیت پایین تری دارند؟
آیا قطعات ماشینکاری چند اسپیندل کیفیت پایین تری دارند؟ راهنمای عملی برای دقت، سازگاری و کیفیت ساخت
آیا قطعات ماشینکاری شده چند اسپیندل کیفیت پایین تری نسبت به قطعات تولید شده در ماشین های CNC معمولی دارند؟ این یک سوال منطقی برای مدیران خرید و مهندسان طراحی است، به ویژه زمانی که یک تامین کننده ماشینکاری چند اسپیندل را برای کاهش هزینه های واحد و کوتاه کردن زمان تحویل پیشنهاد می کند. پاسخ کوتاه نه است. ماشینکاری چند اسپیندل به طور خودکار قطعات با کیفیت پایین تری تولید نمی کند. در واقع، زمانی که ماشین، ابزار، محل کار و کنترل های فرآیند به درستی مدیریت شوند، می توانند اجزای بسیار سازگار را در حجم تولید ارائه دهند. سوال واقعی این است که آیا این فرآیند برای هندسه قطعه، الزامات تحمل و استانداردهای کیفیت مناسب است؟
این راهنما توضیح میدهد که ماشینکاری چند اسپیندل چگونه کار میکند، چه چیزی بر کیفیت آن تأثیر میگذارد، کجا عملکرد خوبی دارد و خریداران باید توجه بیشتری به آن داشته باشند. ما همچنین ماشینکاری چند اسپیندل و تک اسپیندل را از منظر منبع یابی عملی مقایسه خواهیم کرد، بنابراین می توانید یک تامین کننده را بر اساس قابلیت تولید قابل اندازه گیری به جای نوع ماشین به تنهایی ارزیابی کنید.
- آیا قطعات ماشینکاری چند اسپیندل کیفیت پایین تری دارند؟
- ماشینکاری چند اسپیندل چگونه کار می کند
- 6 عاملی که بر کیفیت ماشینکاری چند اسپیندل تأثیر می گذارد
- ماشینکاری چند اسپیندل در مقابل ماشینکاری تک اسپیندل
- مشکلات رایج کیفیت و نحوه پیشگیری از آنها
- کاربردها و محدودیت های ماشینکاری چند اسپیندل
- چگونه می توان یک تامین کننده ماشینکاری چند اسپیندل را ارزیابی کرد
- سوالات متداول: کیفیت ماشینکاری چند اسپیندل
- نتیجه گیری و درخواست نقل قول
آیا قطعات ماشینکاری چند اسپیندل کیفیت پایین تری دارند؟
خیر. قطعات ماشینکاری شده چند اسپیندل ذاتاً کیفیت پایین تری نسبت به قطعات ماشینکاری شده تک اسپیندل ندارند. تعداد دوک ها نحوه انجام عملیات ماشینکاری ماشین را تعیین می کند نه سطح کیفیت نهایی به خودی خود. دقت ابعاد، پرداخت سطح، تکرارپذیری و قابلیت اطمینان محصول به فرآیند کامل تولید بستگی دارد.
یک ماشین چند اسپیندل می تواند چندین عملیات ماشینکاری را به طور همزمان یا در چندین موقعیت کاری انجام دهد. این ترتیب می تواند کارایی تولید را بهبود بخشد و زمان مورد نیاز برای ساخت قطعات مکرر را کاهش دهد. با این حال، به هماهنگی دقیق ابزارهای برش، موقعیت دوک، تغذیه مواد و تنظیمات فرآیند نیز نیاز دارد.
هنگامی که همه ایستگاه ها به درستی پیکربندی و نگهداری می شوند، ماشینکاری چند اسپیندل می تواند اجزای ثابت را در مقادیر زیاد تولید کند. هنگامی که ابزارسازی ضعیف مدیریت می شود یا تراز ماشین نادرست است، قبل از شناسایی مشکل ممکن است در چندین قسمت نقص ایجاد شود. این یک مسئله کنترل فرآیند است، نه دلیلی بر اینکه ماشینکاری چند اسپیندل ذاتاً پایین است.
برای خریداران صنعتی، مفیدترین تمایز بین بهره وری ماشین و قابلیت فرآیند است. ماشینی که قطعات زیادی را در ساعت تولید می کند، لزوماً ماشینی نیست که قطعاتی را مطابق با مشخصات تولید کند. یک تامین کننده واجد شرایط باید هم کارایی تولید و هم توانایی برآوردن مستمر الزامات طراحی را نشان دهد.
قبل از تأیید فرآیند تولید چند اسپیندل، خریداران باید ارزیابی کنند:
- تلورانس های ابعادی و الزامات هندسی در نقشه.
- وضعیت ماشین، تراز دوک و تکرارپذیری.
- انتخاب ابزار، عمر ابزار و روش های تعویض.
- ویژگی های مواد و پایداری قطعه کار.
- بازرسی در فرآیند و نظارت بر فرآیند.
- سوابق بازرسی نهایی و قابلیت ردیابی دسته ای.
به عبارت دیگر، کیفیت ماشینکاری چند اسپیندل باید از طریق نتایج بازرسی واقعی و کنترلهای ساخت ارزیابی شود، نه صرفاً با شمارش تعداد دوکها.
ماشینکاری چند اسپیندل چگونه کار می کند
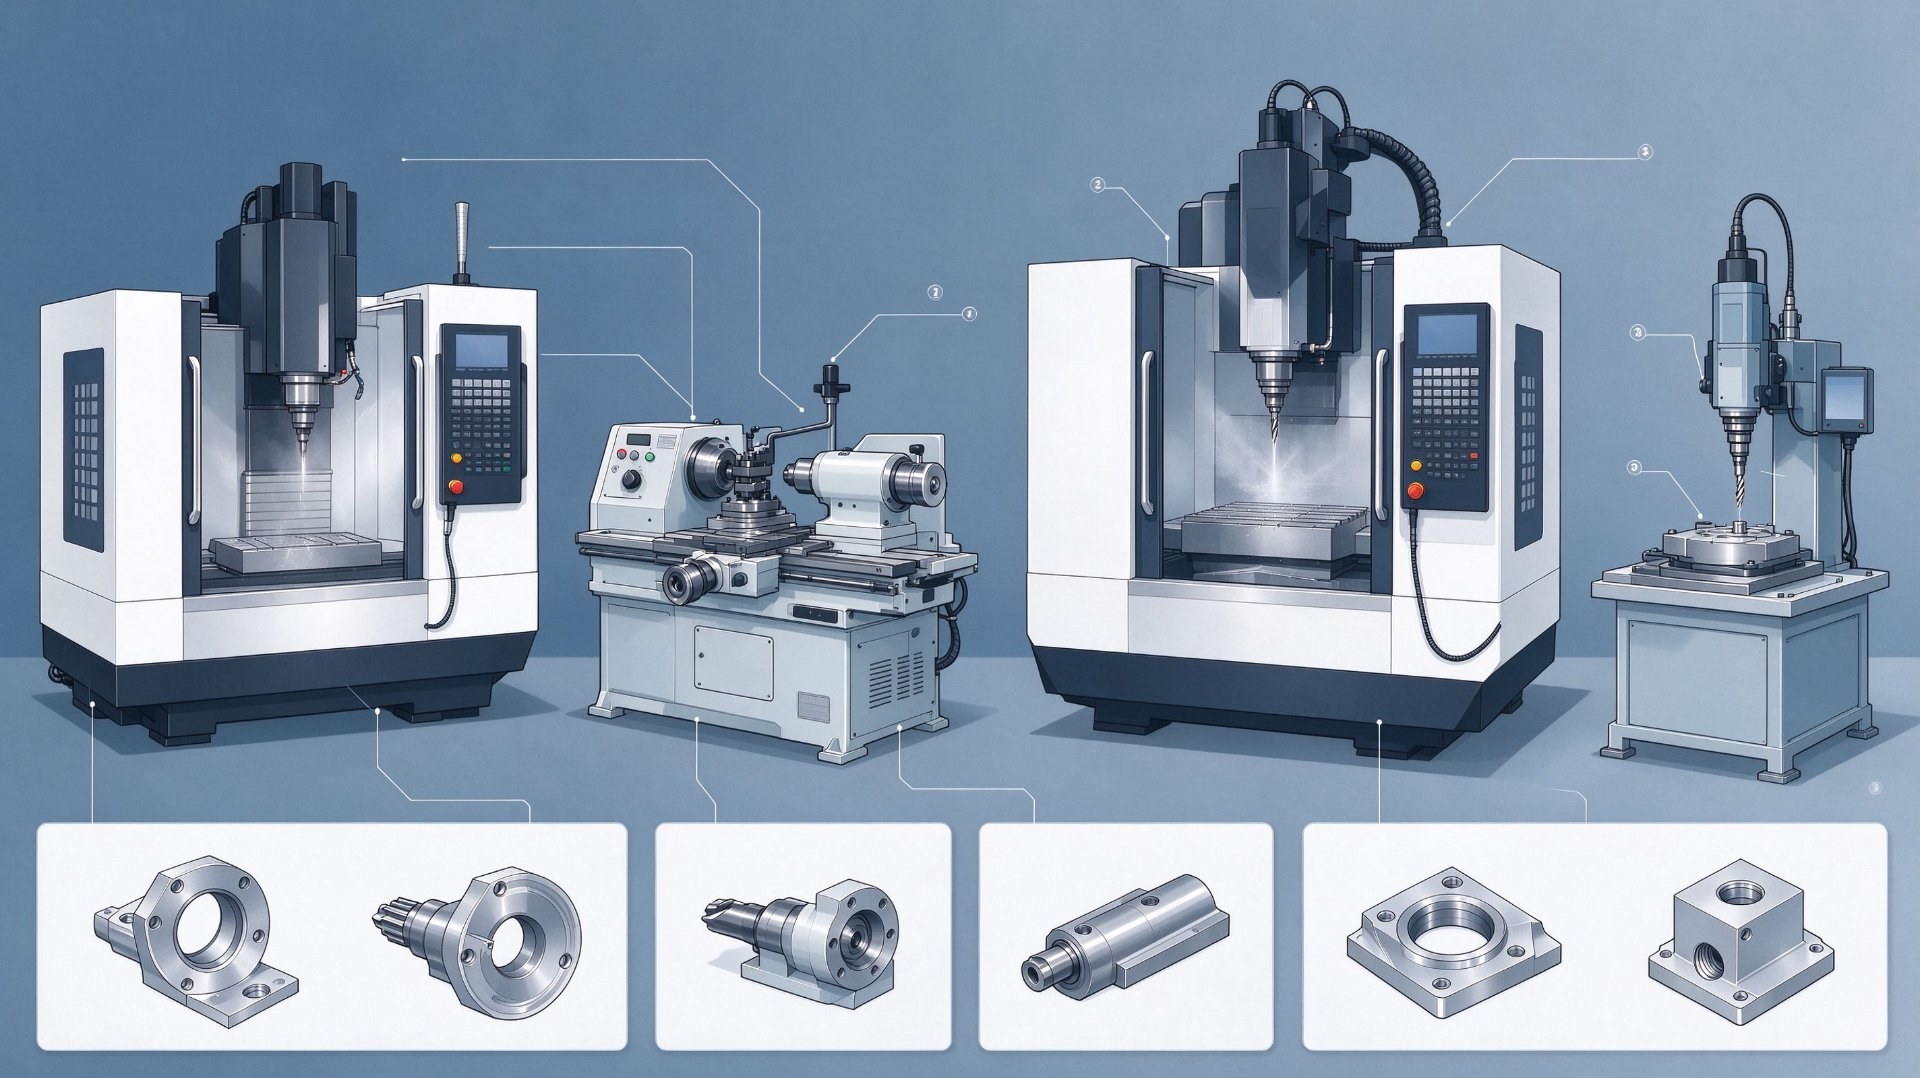
ماشینکاری چند اسپیندل از ماشینی مجهز به بیش از یک دوک برای پردازش قطعات کار از طریق عملیات ماشینکاری هماهنگ استفاده می کند. بسته به طراحی دستگاه، چندین قطعه کار را می توان همزمان پردازش کرد یا یک قطعه کار می تواند در ایستگاه های ماشینکاری مختلف حرکت کند.
در ماشین های پیچ اتوماتیک چند اسپیندل و تجهیزات تراشکاری، معمولاً استوک میله به دستگاه وارد می شود. هر دوک یا ایستگاه یک عملیات تعیین شده را انجام می دهد، مانند چرخش، سوراخ کردن، سوراخ کردن، شیار کردن یا رزوه کشی. قطعه کار از طریق توالی ماشینکاری پیشرفت می کند تا زمانی که ویژگی های مورد نیاز تکمیل شود.
ماشینهای چند اسپیندل مدرن ممکن است از سیستمهای مکانیکی یا کنترلشده با CNC استفاده کنند. پیکربندی آنها در آرایش دوک، تعداد ایستگاه ها، روش انتقال قطعه کار و درجه اتوماسیون متفاوت است. ماشین مناسب به هندسه قطعه، حجم تولید و عملیات ماشینکاری مورد نیاز بستگی دارد.
عملیات معمولی عبارتند از:
- تراشکاری: تولید سطوح استوانه ای، شانه ها، شیارها و قطرها.
- حفاری: ایجاد سوراخ هایی به قطر و عمق مشخص.
- حفاری: بزرگ کردن یا اصلاح سوراخ های موجود.
- Threading: تولید نخ های داخلی یا خارجی.
- شیار و جداسازی: ایجاد شیارها و جداسازی اجزای نهایی از استوک میله.
- فرزکاری و عملیات ثانویه: افزودن تخت، شکاف یا سایر ویژگی ها در جایی که پیکربندی دستگاه از آنها پشتیبانی می کند.
مزیت اصلی توانایی انجام چندین عملیات در یک چرخه تولید یکپارچه است. در مقایسه با ساخت هر ویژگی در یک عملیات جداگانه، این می تواند زمان حمل را کاهش دهد، توان عملیاتی را بهبود بخشد و برنامه ریزی تولید را ساده کند.
با این حال، ماشینکاری همزمان یا متوالی در چندین ایستگاه نیاز به تنظیم دقیق دارد. افست ابزار، شرایط برش، خوراک مواد و تراز ایستگاه باید هماهنگ باشد. مشکل در یک ایستگاه می تواند بر ابعاد یا وضعیت سطح قطعه تمام شده تأثیر بگذارد.
به همین دلیل است که رویه راه اندازی تامین کننده و سیستم کنترل کیفیت به همان اندازه که مشخصات دستگاه اهمیت دارد.
6 عاملی که بر کیفیت ماشینکاری چند اسپیندل تأثیر می گذارد
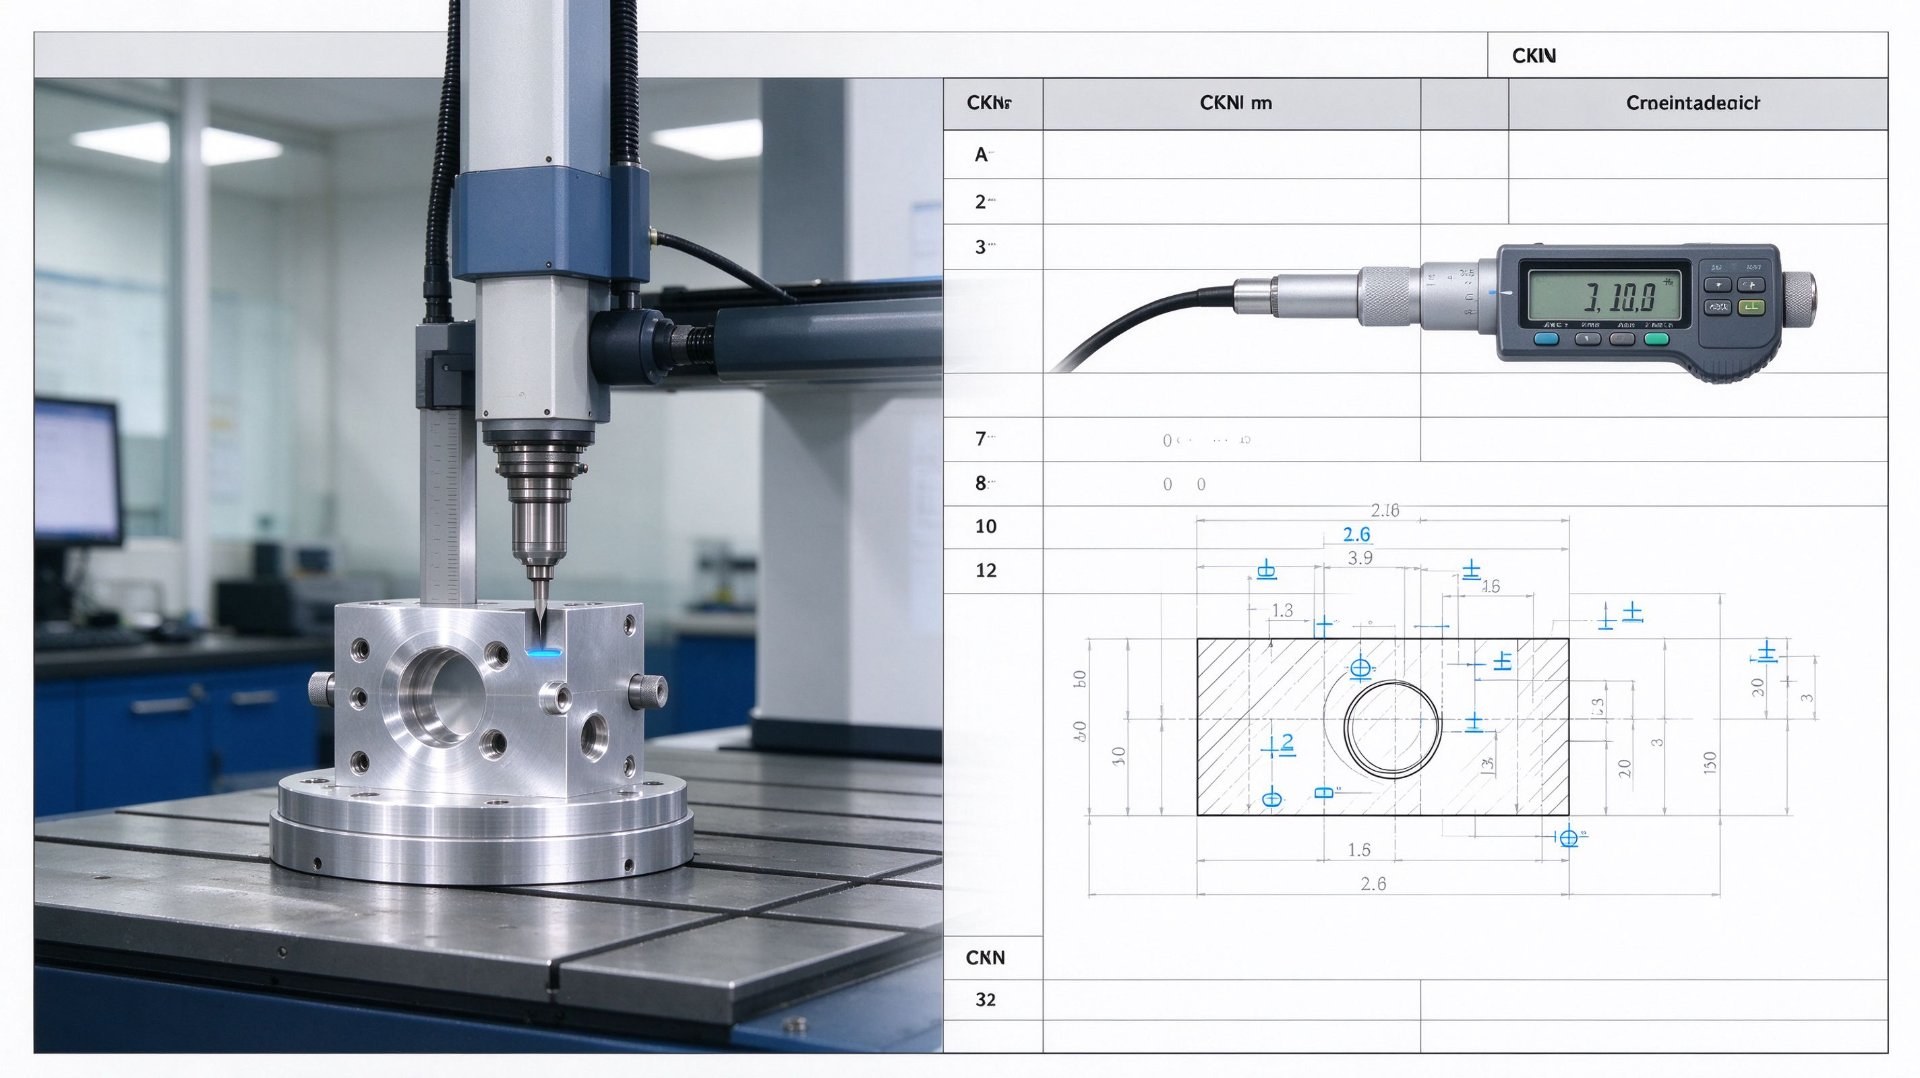 کیفیت یک جزء ماشینکاری شده چند اسپیندل توسط چندین فاکتور ساخت متصل تعیین می شود. تامین کننده ای که این متغیرها را کنترل می کند می تواند به تولید پایدار دست یابد. تأمینکنندهای که آنها را نادیده میگیرد ممکن است تغییرات ابعادی، نقصهای سطحی یا دستههای ناسازگار را تجربه کند.
1. وضعیت ماشین و تراز دوک.
شرایط ماشین برای دقت ماشینکاری اساسی است. خروج اسپیندل، وضعیت یاتاقان، ارتعاش، پایداری حرارتی و تراز همگی میتوانند بر روی قطعه نهایی تأثیر بگذارند. اگر دستگاه فرسودگی بیش از حد یا فرسودگی مکانیکی داشته باشد، تغییرات ابعادی ممکن است حتی زمانی که برنامه برش صحیح باشد ظاهر شود.
تعمیر و نگهداری منظم، بررسی های هم ترازی و نظارت بر وضعیت ماشین به شناسایی مشکلات احتمالی قبل از تأثیرگذاری بر تولید کمک می کند. خریداران باید بپرسند که چگونه تامینکننده وضعیت ماشین را تأیید میکند و هر چند وقت یکبار تجهیزات حیاتی نگهداری میشوند.
2. انتخاب ابزار و سایش ابزار.
هر ایستگاه ماشینکاری به ابزار برش صحیح، هندسه ابزار و پارامترهای برش بستگی دارد. سایش ابزار می تواند به تدریج قطر برش، زبری سطح و دقت ابعادی قطعه را تغییر دهد.
تولید چند اسپیندل مدیریت ابزار را بسیار مهم می کند زیرا ممکن است چندین عملیات در یک چرخه تولید در حال اجرا باشند. یک تامین کننده باید به جای منتظر ماندن برای ظاهر شدن عیوب قابل مشاهده، محدودیت های عمر ابزار، فواصل بازرسی و روش های تعویض را تعیین کند.
3. بستن قطعه کار و تغذیه مواد.
کار پایدار برای ماشینکاری تکرارپذیر ضروری است. فشار گیره نادرست، وضعیت نامناسب کولت، مشکلات صافی مواد یا تغذیه ناسازگار میله می تواند باعث لرزش، حرکت یا تغییر ابعاد شود.
اجزای بلند و باریک به ویژه به انحراف و لرزش حساس هستند. پارامترهای ماشینکاری و ترتیبات تکیه گاه آنها باید با توجه به مواد، قطر و هندسه قطعه انتخاب شوند.
4. کیفیت و قوام مواد.
خواص مواد بر رفتار برش تاثیر می گذارد. تغییر سختی، اجزاء، وضعیت سطح و ترکیب مواد می تواند بر سایش ابزار و ابعاد نهایی تأثیر بگذارد.
برای کاربردهای حیاتی، خریداران باید درجه مواد و استاندارد مواد قابل اجرا را مشخص کنند. همچنین ممکن است برای حفظ قابلیت ردیابی به گواهی مواد و شناسایی دسته ای نیاز باشد. تأمینکننده نباید بدون تأیید کتبی خریدار، مواد را جایگزین کند.
5. پارامترهای فرآیند و هماهنگی ایستگاه.
سرعت برش، سرعت تغذیه، عمق برش، تحویل مایع خنک کننده و موقعیت ابزار باید برای هر عملیات مناسب باشد. پارامتری که برای یک ماده یا ویژگی به خوبی کار می کند ممکن است برای دیگری کار نکند.
در تولید چند اسپیندل، ترتیب ماشینکاری و هماهنگی ایستگاه نیز مهم است. عملکردهای نامناسب می توانند بارهای برش، لرزش یا تنگناهای بیش از حد ایجاد کنند. برنامه ریزی فرآیند مناسب به حفظ شرایط پایدار در طول چرخه تولید کمک می کند.
6. بازرسی و نظارت بر فرآیند.
بازرسی چیزی است که نشان می دهد که آیا یک فرآیند تولید مطابق با الزامات ترسیمی است یا خیر. یک تامین کننده باید ابعاد بحرانی را شناسایی کند، تجهیزات اندازه گیری مناسب را انتخاب کند و فرکانس بازرسی را قبل از شروع تولید تعریف کند.
بسته به جزء، بررسیهای کیفیت ممکن است شامل اندازهگیری قطر، اندازهگیری طول، اندازهگیری رزوه، اندازهگیری زبری سطح، بررسی متمرکز بودن و تأیید ابعاد با استفاده از تجهیزات بازرسی مناسب باشد.
بازرسی مقاله اول و بررسی های مداوم تولید به شناسایی زودهنگام تغییرات فرآیند کمک می کند. بازرسی نهایی سپس تأیید می کند که دسته تمام شده با معیارهای پذیرش توافق شده مطابقت دارد.
ماشینکاری چند اسپیندل در مقابل ماشینکاری تک اسپیندل
ماشینکاری چند اسپیندل و تک اسپیندل نیازهای مختلف تولید را برآورده می کند. هیچ یک از این فرآیندها به طور جهانی بهتر نیستند. انتخاب مناسب به پیچیدگی قطعه، مقدار تولید، الزامات تحمل، هزینه های راه اندازی و انتظارات تحویل بستگی دارد.
| مقایسه | ماشینکاری چند اسپیندل | ماشینکاری تک اسپیندل |
|---|---|---|
| ترتیب تولید | دوک ها یا ایستگاه های متعدد عملیات هماهنگ را انجام می دهند. | به طور معمول یک قطعه کار را در یک زمان بر روی یک دوک اصلی پردازش می کند. |
| حجم تولید | اغلب برای تولید مکرر با حجم متوسط تا زیاد مناسب است. | مناسب برای نمونه های اولیه، دسته های کوچک و کارهای تولیدی. |
| راندمان تولید | وقتی عملیات به خوبی متعادل باشد می تواند به توان عملیاتی بالایی دست یابد. | توان عملیاتی به چرخه ماشینکاری و تعداد عملیات بستگی دارد. |
| پیچیدگی راه اندازی | می تواند به هماهنگی ایستگاه و راه اندازی ابزار پیچیده تری نیاز داشته باشد. | اغلب راه اندازی ساده تر برای اجزای جداگانه ارائه می دهد. |
| انعطاف پذیری بخش | مقرون به صرفه ترین برای هندسه های مناسب برای تکرار تولید. | می تواند برای تغییر طرح ها و نیازهای متنوع قطعه انعطاف پذیرتر باشد. |
| پتانسیل کیفیت | می تواند با کنترل فرآیند مناسب به کیفیت ثابت دست یابد. | می تواند با کنترل فرآیند مناسب به کیفیت ثابت دست یابد. |
| ساختار هزینه | ممکن است هزینه واحد را در حجم تولید مناسب کاهش دهد. | ممکن است برای مقادیر کمتر یا تغییرات مکرر طراحی مقرون به صرفه تر باشد. |
| ملاحظات معمولی | نیاز به راه اندازی دقیق، مدیریت ابزار و نظارت بر فرآیند دارد. | ممکن است برای قطعاتی که نیاز به چندین عملیات دارند زمان چرخه طولانی تری داشته باشد. |
آیا ماشینکاری چند اسپیندل دقت را کاهش می دهد؟ نه لزوما. هر دو نوع ماشین می توانند اجزای دقیقی تولید کنند. تحمل قابل دستیابی به توانایی ماشین، هندسه قطعه، رفتار مواد، ابزار، شرایط حرارتی و روش های بازرسی بستگی دارد.
آیا ماشینکاری تک اسپیندل همیشه کیفیت بهتری را ارائه می دهد؟ خیر. یک ماشین تک اسپیندل نیز در صورتی که ابزار، راه اندازی یا فرآیند بازرسی آن ناکافی باشد، می تواند نقص ایجاد کند. به طور مشابه، یک ماشین چند اسپیندل که به خوبی نگهداری می شود می تواند قطعات ثابتی را در طول دوره های تولید طولانی تولید کند.
برای خریداران، بهترین مقایسه صرفاً نوع دستگاه نیست. این توانایی نشاندادهشده تامینکننده برای تولید جزء خاص در شرایط تحمل و کیفیت مشخص شده است.
مشکلات رایج کیفیت و نحوه پیشگیری از آنها
ماشینکاری چند اسپیندل می تواند خروجی ثابتی را ارائه دهد، اما ترتیب تولید آن ملاحظات کنترل فرآیند خاصی را ایجاد می کند. درک عیوب متداول به خریداران کمک می کند تا در حین صلاحیت تامین کننده سوالات فنی بهتری بپرسند.
| مشکل بالقوه | علت احتمالی | کنترل توصیه شده |
|---|---|---|
| تنوع ابعادی | سایش ابزار، تغییرات حرارتی یا جبران نادرست. | اندازه گیری برنامه ریزی شده، جبران ابزار و نظارت بر فرآیند. |
| پرداخت سطحی ضعیف | ابزارهای فرسوده، لرزش، پارامترهای برش نادرست یا مشکلات مایع خنک کننده. | بازرسی ابزار، بهینه سازی پارامتر و بررسی زبری سطح. |
| ویژگی های خارج از دور | خروج اسپیندل، گیره ناپایدار یا انحراف قطعه کار. | تأیید خروجی، کار صحیح و پشتیبانی مناسب. |
| فرز و لبه های تیز | فرسودگی ابزار، شرایط برش نامناسب یا خراشیدگی ناقص. | کنترل وضعیت ابزار و روشهای بازرسی لبه و لکهزدایی تعریف شده. |
| عیوب نخ | ابزار نخ، تنظیمات تغذیه یا سایش ابزار نادرست است. | گیج رزوه، بررسی ابزار و تایید مشخصات رزوه. |
| ناهماهنگی دسته ای | تغییرات تنظیمات کنترل نشده، تنوع مواد یا بازرسی ناسازگار. | رویه های تنظیم مستند، قابلیت ردیابی مواد و سوابق بازرسی دسته ای. |
یکی از نکات مهم این است که یک ماشین چند اسپیندل می تواند چندین جزء را در طول یک چرخه تولید تولید کند. اگر یک خطای راهاندازی رایج شناسایی نشود، ممکن است قبل از شناسایی مشکل، چندین قسمت تحت تأثیر قرار گیرند.
به همین دلیل، تامین کنندگان باید یک برنامه بازرسی که شامل تأیید تنظیم اولیه، بررسی های معمول در فرآیند، نظارت بر وضعیت ابزار و بازرسی نهایی باشد، ایجاد کنند. فرکانس بازرسی باید بر اساس بحرانی بودن قطعه، ثبات فرآیند، حجم تولید و نیازهای مشتری باشد.
برای قطعاتی با ویژگی های ایمنی حیاتی یا با دقت بالا، خریداران باید معیارهای پذیرش و سوابق بازرسی مورد نیاز را قبل از شروع تولید تعریف کنند. یک طرح بازرسی واضح از یک بیانیه کلی که تامین کننده از کنترل کیفیت دقیق پیروی می کند ارزشمندتر است.
کاربردها و محدودیت های ماشینکاری چند اسپیندل
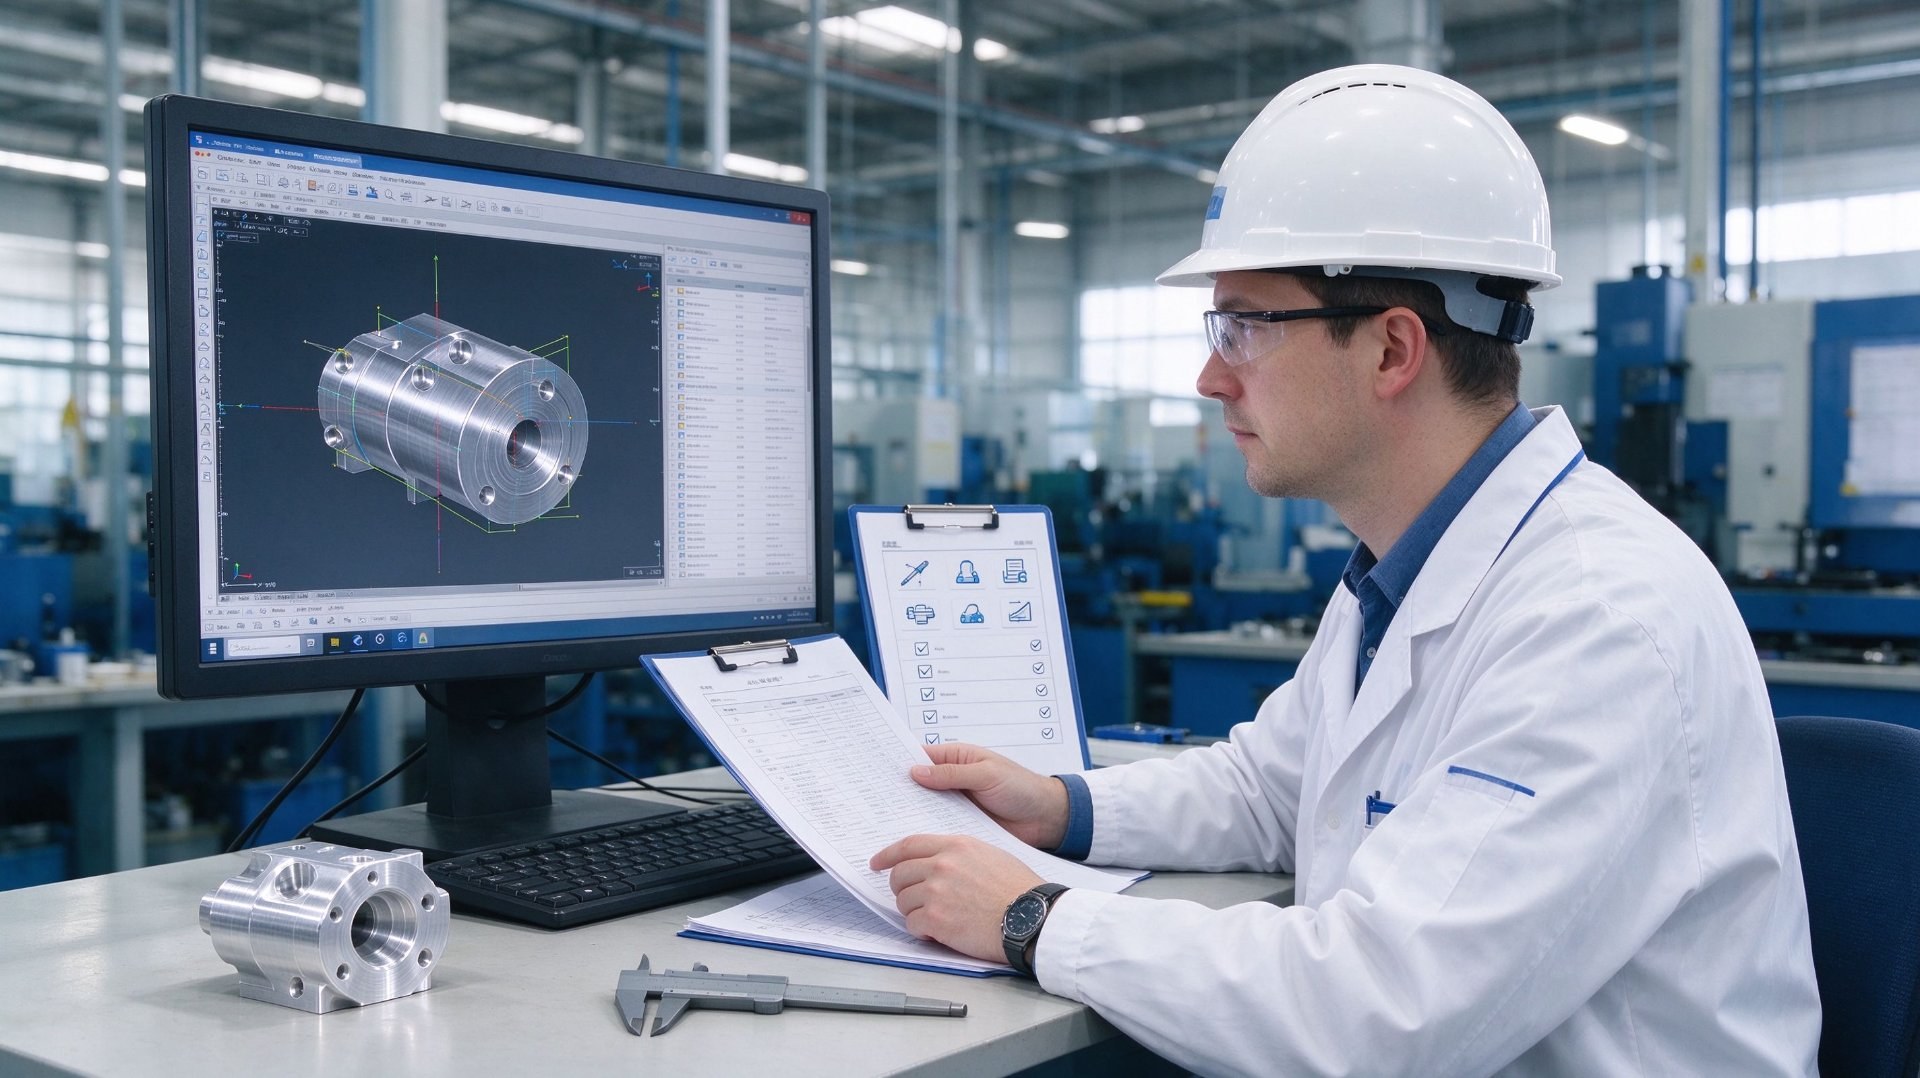
ماشینکاری چند اسپیندل مخصوصاً زمانی مفید است که یک جزء دارای هندسه تکرار شونده است، می تواند به طور موثر از استوک میله تولید شود و به حجم تولید نسبتاً بالایی نیاز دارد. این به طور گسترده ای با اجزای تراشیده شده و قطعات فلزی کوچک دقیق مرتبط است.
قطعات خودرو. بوش ها، شفت ها، پین ها، اسپیسرها، قطعات رزوه ای و دیگر اجزای استوانه ای مکرر می توانند برای تولید چند اسپیندل مناسب باشند. ثبات ابعادی و خروجی دسته ای پایدار برای عملیات مونتاژ مهم هستند.
سخت افزار برق و الکترونیک. اتصال دهنده ها، پایانه ها، پین های تماسی، درج های رزوه ای و اجزای رسانای کوچک ممکن است از ماشینکاری چند ایستگاهی خودکار بهره مند شوند. انتخاب مواد و کنترل ابعاد برای عملکرد الکتریکی و مکانیکی مهم هستند.
ماشین آلات صنعتی. آستینهای دقیق، اتصالات، شفتها، جداکنندهها و اجزای مرتبط با بست زمانی که هندسه و مقدار تولید آنها با فرآیند مطابقت داشته باشد، میتوانند به طور موثر تولید شوند.
تجهیزات هیدرولیک و پنوماتیک. اتصالات منتخب، آداپتورها، اجزای مربوط به سوپاپ و قطعات کوچک چرخانده ممکن است با استفاده از فرآیندهای چند اسپیندل تولید شوند. هندسه سوراخ، سطوح آب بندی و کیفیت رزوه باید در برابر نقشه مهندسی تأیید شود.
سخت افزار پزشکی و ابزار دقیق. برخی از اجزای کوچک چرخانده شده برای ابزار و تجهیزات می توانند مناسب باشند، مشروط بر اینکه الزامات مواد، وضعیت سطح، تمیزی و الزامات نظارتی قابل اجرا به درستی کنترل شوند.
چه زمانی ممکن است ماشینکاری چند اسپیندل نامناسب باشد؟
- مقادیر بسیار کم تولید که در آن هزینه های پیچیده راه اندازی قابل توجیه نیست.
- قطعاتی با هندسه بسیار پیچیده که نیاز به فرزکاری چند محوره گسترده دارند.
- قطعاتی با اشکال بزرگ یا نامنظم که توسط دستگاه قابل جابجایی نیست.
- قطعاتی که به تغییرات طراحی مکرر یا توالی ماشینکاری بسیار انعطاف پذیر نیاز دارند.
- ویژگی هایی که بیش از قابلیت های بعدی یا هندسی تأیید شده دستگاه است.
این محدودیت ها به معنای بی کیفیت بودن فرآیند نیست. منظور آنها این است که روش ساخت دیگری ممکن است برای قطعه مناسب تر باشد. تراشکاری CNC، فرز CNC، ماشینکاری آسیاب چرخشی، آسیاب یا ترکیبی از فرآیندها ممکن است بسته به نقشه انتخاب های بهتری باشند.
بهترین مسیر تولید باید پس از بررسی نقشه دو بعدی، مدل سه بعدی، مواد، تلرانس ها، سطح مورد نیاز و حجم تولید مورد انتظار انتخاب شود.
چگونه می توان یک تامین کننده ماشینکاری چند اسپیندل را ارزیابی کرد
هنگامی که یک تامین کننده ماشینکاری چند اسپیندل را توصیه می کند، خریداران باید به جای پذیرش قیمت کمتر در ارزش اسمی، روی شواهد توانایی فرآیند تمرکز کنند. چک لیست زیر می تواند به تیم های تدارکات و مهندسی در ارزیابی شریک تولید کمک کند.
مرحله 1: نقشه و هندسه قسمت را مرور کنید.
اطمینان حاصل کنید که تامین کننده ابعاد بحرانی، تحمل ها، درجه مواد، مشخصات رزوه، پوشش سطح و الزامات عملکردی را درک می کند. یک مدل سه بعدی به توضیح هندسه کمک می کند، اما یک طراحی دو بعدی با ابعاد مناسب برای تعریف الزامات بازرسی ضروری است.
مرحله 2: بپرسید چرا ماشینکاری چند اسپیندل فرآیند توصیه شده است.
تامین کننده باید توضیح دهد که چگونه پیکربندی ماشین با قطعه مطابقت دارد و کدام عملیات را می توان در چرخه تولید تکمیل کرد. بپرسید که آیا فرآیند پیشنهادی مدیریت را کاهش می دهد، توان عملیاتی را بهبود می بخشد یا هزینه واحد را بدون به خطر انداختن الزامات کیفیت مشخص شده کاهش می دهد.
مرحله 3: قابلیت واقعی دستگاه را بررسی کنید.
در مورد وضعیت ماشین، پیکربندی دوک، ظرفیت قطعه کار، آرایش ابزار و ویژگی هایی که می توان ماشین کاری کرد بپرسید. شواهدی را درخواست کنید که تجهیزات پیشنهادی میتوانند ابعاد حیاتی نقاشی شما را برآورده کنند.
مرحله 4: مشخصات مواد و قابلیت ردیابی را تأیید کنید.
درجه دقیق مواد و استاندارد قابل اجرا را شناسایی کنید. برای پروژههایی که به قابلیت ردیابی نیاز دارند، گواهیهای مواد و روشهای شناسایی دستهای را درخواست کنید. هر گونه جایگزینی مواد باید به تایید کتبی نیاز داشته باشد.
مرحله 5: طرح بازرسی را مرور کنید.
بپرسید که چگونه ابعاد بحرانی اندازهگیری میشود و بررسیها چقدر انجام میشود. بسته به قطعه، بازرسی ممکن است شامل میکرومترها، کولیس ها، گیج های سوراخ، سنج های نخ، سیستم های اندازه گیری نوری یا تجهیزات CMM باشد.
مرحله 6: درخواست قطعات نمونه و گزارش های ابعادی.
قبل از تایید تولید انبوه، نمونه های نماینده را در برابر نقشه بررسی کنید. گزارش بازرسی باید ابعاد اندازه گیری شده، تلورانس های مشخص شده و نتایج واقعی اندازه گیری را مشخص کند. به جای بررسی ظاهر کلی، به ویژگی های حیاتی توجه ویژه ای داشته باشید.
مرحله 7: ثبات فرآیند را در طول تولید تأیید کنید.
مدیریت عمر ابزار، تأیید راهاندازی، تنظیمات فرآیند و رویههای مدیریت قطعات ناسازگار را مورد بحث قرار دهید. برای دورههای تولید بزرگتر، بپرسید که چگونه تامینکننده جابجایی ابعادی را شناسایی میکند و از ادامه روند تولید قطعات معیوب جلوگیری میکند.
مرحله 8: هزینه کل تولید و ریسک تحویل را مقایسه کنید.
مظنه را در رابطه با هزینه های راه اندازی، قیمت واحد، مقدار تولید، الزامات بازرسی، عملیات ثانویه، بسته بندی و برنامه تحویل ارزیابی کنید. کمترین قیمت واحد لزوماً کمترین هزینه کل خرید نیست.
یک تامین کننده واجد شرایط باید بتواند فرآیند تولید را به وضوح توضیح دهد و شواهد بازرسی را ارائه دهد که از تعهد کیفیت پشتیبانی می کند.
سوالات متداول: کیفیت ماشینکاری چند اسپیندل
این پاسخها به سؤالات متداول مهندسین تدارکات، طراحان محصول و خریداران صنعتی که ماشینکاری چند اسپیندل را برای اجزای دقیق ارزیابی میکنند، میپردازد.
Q1: آیا قطعات ماشینکاری شده چند اسپیندل کیفیت پایین تری نسبت به قطعات ماشینکاری CNC دارند؟
A1: خیر. ماشینکاری چند اسپیندل به طور خودکار قطعات با کیفیت پایین تری تولید نمی کند. کیفیت به وضعیت ماشین، ابزار، محل کار، قوام مواد، پارامترهای ماشینکاری و کنترل های بازرسی بستگی دارد. یک فرآیند چند اسپیندل که به درستی پیکربندی شده باشد می تواند اجزای دقیق و قابل تکرار را تولید کند.
منبع: اصول مهندسی ساخت عمومی; قابلیت واقعی باید برای بخش و فرآیند خاص تأیید شود.
Q2: آیا ماشینکاری چند اسپیندل می تواند به تلورانس های تنگ دست یابد؟
A2: بله، ماشینکاری چند اسپیندل زمانی که ماشین، ابزار و فرآیند مناسب باشد، می تواند به تحمل های تنگ دست یابد. با این حال، هیچ تحمل جهانی وجود ندارد که برای هر ماشین یا جزء اعمال شود. تحمل قابل دستیابی باید با توجه به مواد، هندسه، اندازه ویژگی، وضعیت ماشین و روش بازرسی ارزیابی شود.
منبع: مهندسی بخش خاص و ارزیابی قابلیت فرآیند.
Q3: آیا ماشینکاری چند اسپیندل برای تولید با حجم بالا مناسب است؟
A3: بله. ماشینکاری چند اسپیندل اغلب برای تولید قطعات با حجم متوسط تا زیاد انتخاب میشود، بهویژه زمانی که بتوان چندین عملیات را در یک چرخه تولید هماهنگ کرد. مزیت بهره وری آن به هندسه قطعه، زمان راه اندازی، تعادل چرخه و استفاده از ماشین بستگی دارد.
منبع: مشخصات کلی فرآیند تولید.
Q4: آیا ماشینکاری چند اسپیندل سطح بدتری را ایجاد می کند؟
A4: نه لزوما. پرداخت سطح به هندسه ابزار برش، وضعیت ابزار، سرعت تغذیه، سرعت برش، لرزش، خواص مواد و شرایط خنک کننده بستگی دارد. یک فرآیند چند اسپیندل به درستی کنترل شده می تواند سطحی را که در نقشه مهندسی مشخص شده است ایجاد کند. سطوح بحرانی باید به جای قضاوت بصری اندازه گیری شوند.
منبع: اصول مهندسی فرآیند ماشینکاری.
Q5: چه نوع قطعاتی برای ماشینکاری چند اسپیندل مناسب هستند؟
A5: قطعات استوانه ای و میله ای مکرر کاربردهای رایجی هستند. مثالها عبارتند از پینها، بوشها، شفتها، جداکنندهها، اتصالات، اتصالات، قطعات رزوهدار و سختافزار دقیق انتخابشده. مناسب بودن به ظرفیت دستگاه، هندسه، مواد و حجم تولید بستگی دارد.
منبع: کاربردهای عمومی ماشینکاری چند اسپیندل.
Q6: خطرات کیفیت اصلی ماشینکاری چند اسپیندل چیست؟
A6: خطرات رایج شامل تغییرات ابعادی ناشی از سایش ابزار، فرسودگی دوک، ارتعاش، ناپایداری در محل کار، ناهماهنگی مواد و تنظیمات نادرست ایستگاه است. این خطرات را می توان از طریق تعمیر و نگهداری، تأیید راه اندازی، مدیریت عمر ابزار، بازرسی در فرآیند و بررسی ابعاد نهایی کاهش داد.
منبع: اصول کنترل کیفیت تولید عمومی.
Q7: آیا ماشینکاری چند اسپیندل ارزانتر از ماشینکاری تک اسپیندل است؟
A7: زمانی که حجم تولید برای توجیه راه اندازی کافی باشد و ماشین بتواند عملیات را به طور موثر انجام دهد، می تواند به ازای هر قطعه ارزان تر باشد. برای نمونه های اولیه، مقادیر کم یا طرح هایی که اغلب تغییر می کنند، ماشینکاری تک اسپیندل ممکن است مقرون به صرفه تر باشد. یک نقل قول باید راه اندازی، ابزار، زمان چرخه، بازرسی و عملیات ثانویه را در نظر بگیرد.
منبع: هزینه ساخت و اصول برنامه ریزی تولید.
Q8: خریداران چگونه می توانند کیفیت قطعات ماشینکاری چند اسپیندل را تأیید کنند؟
A8: درخواست نمونههای تایید شده، گزارش بازرسی ابعادی، گواهیهای مواد در صورت نیاز و طرح کنترل کیفیت مستند. با استفاده از تجهیزات اندازه گیری مناسب، قطرهای بحرانی، طول ها، رزوه ها، تلورانس های هندسی و پرداخت سطح را بررسی کنید. برای سفارشات تکراری، سوابق بازرسی تولید و قابلیت ردیابی دسته ای را بررسی کنید.
منبع: صلاحیت تامین کننده و شیوه های بازرسی.
Q9: آیا می توان از ماشینکاری چند اسپیندل برای قطعات الکترونیکی دقیق استفاده کرد؟
A9: بله، سخت افزار الکترونیکی انتخاب شده مانند پین های تماسی، پایانه ها، اتصالات و درج های رزوه ای ممکن است مناسب باشند. تامین کننده باید تأیید کند که دستگاه می تواند نیازهای ابعادی، مواد، سطح و عملکرد قطعه را برآورده کند. عملکرد الکتریکی و تناسب مونتاژ نیز باید در صورت لزوم در نظر گرفته شود.
منبع: کاربردهای عمومی ساخت قطعات دقیق.
Q10: آیا باید ماشینکاری چند اسپیندل را انتخاب کنم یا ماشینکاری CNC معمولی؟
A10: انتخاب را بر اساس هندسه جزء، حجم تولید، الزامات تحمل، مواد و هزینه کل ساخت. ماشینکاری چند اسپیندل اغلب برای تولید مکرر اجزای چرخشی مناسب جذاب است، در حالی که ماشینکاری CNC معمولی ممکن است انعطاف پذیری بیشتری را برای هندسه های پیچیده، نمونه های اولیه و سفارشات با حجم کمتر ارائه دهد. بررسی نقاشی بهترین نقطه شروع است.
منبع: فرآیند تولید-اصول انتخاب.
نتیجه گیری و درخواست نقل قول
بنابراین، آیا قطعات ماشینکاری شده چند اسپیندل کیفیت پایین تری دارند ؟ پاسخ منفی است. ماشینکاری چند اسپیندل یک روش تولید است نه درجه کیفی. توانایی آن در تولید قطعات دقیق و سازگار به شرایط ماشین، ابزار، کنترل مواد، ثبات فرآیند و روش های بازرسی بستگی دارد.
برای خریداران صنعتی، قابل اعتمادترین رویکرد ارزیابی فرآیند تولید واقعی در برابر نقشه مهندسی است. قبل از اینکه تصمیم بگیرید کدام روش ماشینکاری مناسب است، نتایج بازرسی ابعادی، قابلیت ردیابی مواد، الزامات سطح و قوام دسته ای را مقایسه کنید.
در Shenzhen Zhongzhu Technology Co., Ltd. ، ما بر راه حل های تولید سفارشی برای مشتریان صنعتی تمرکز می کنیم. خدمات مرتبط با تولید ما شامل ماشینکاری دقیق و سایر فرآیندهای سفارشی قطعات فلزی و پلاستیکی است. اگر قطعات ماشینکاری دقیق را تامین می کنید، نقشه دو بعدی و مدل سه بعدی خود را همراه با مواد، مقدار، عملیات سطح و تاریخ تحویل هدف برای ما ارسال کنید.
تیم ما می تواند الزامات فنی را بررسی کند و بر اساس جزئیات پروژه در مورد یک مسیر تولید مناسب بحث کند. ما از سوالات مربوط به قطعات سفارشی، نمونه های اولیه و سفارشات تولید استقبال می کنیم.
تماس بگیرید
به دنبال یک شریک تولید قابل اعتماد برای قطعات دقیق سفارشی خود هستید؟ همین امروز با تیم ما تماس بگیرید.
Shenzhen Zhongzhu Technology Co., Ltd.
قطعات فلزی سفارشی، ماشینکاری دقیق، ریخته گری، مهر زنی و قطعات پلاستیکی.
📄 درخواست بررسی فنی یا پیشنهاد
تماس با ما →📞 با تیم ما صحبت کنید
تماس بگیرید →🔗 خدمات تولیدی ما را کاوش کنید
مشاهده محصولات و خدمات →Shenzhen Zhongzhu Technology Co., Ltd.
315 PING 'AN AVENUE، خیابان PINGHU، منطقه LONGGANG، شهر شنژن، استان گوانگدونگ
📞 18688963321 +86
✉ samuel@chnzhongzhu.com
فناوری شنژن Zhongzhu


چگونه از پوشش ضعیف سطح روی قطعات ماشینکاری شده جلوگیری کنیم
آیا یادگیری ماشین بخشی از هوش مصنوعی است
مقاله مرتبط