So reinigen Sie bearbeitete Aluminiumteile
So reinigen Sie bearbeitete Aluminiumteile: Ein praktischer Leitfaden zur Entfernung von Verunreinigungen, zur Oberflächenbehandlung und zur Qualitätskontrolle
Sind bearbeitete Aluminiumteile nach CNC-Operationen schwer zu reinigen? Dies ist ein häufiges Problem für Einkaufsmanager, Konstrukteure und Qualitätsteams, insbesondere wenn Teile eloxiert, pulverbeschichtet, zusammengebaut oder direkt versendet werden müssen. Die kurze Antwort lautet: Die Reinigung von Aluminium ist unkompliziert, wenn Sie den Reinigungsprozess auf die Verunreinigungen, den Legierungsgrad und die nachgelagerte Oberflächenbehandlung abstimmen. Bei unsachgemäßer Reinigung bleiben Schneidöl, feine Aluminiumspäne, Fingerabdrücke und Oxidationsrückstände zurück, die die Haftung der Beschichtung beeinträchtigen und zu kosmetischem Ausschuss führen. In diesem Leitfaden erfahren Sie, wie Sie CNC-Aluminiumteile richtig reinigen, welche Fehler Sie vermeiden sollten und wie Lieferanten die Sauberkeit vor der Lieferung überprüfen.
Bei bearbeitetem Aluminium ist die Reinigung nicht nur ein kosmetischer Schritt. Es handelt sich um eine entscheidende Vorbehandlungsstufe, die über den Erfolg des Eloxierens, Hartanodisierens, Chromatierens und Lackierens entscheidet. Käufer sollten neben Toleranzen und Oberflächenbeschaffenheit auch Sauberkeitsanforderungen angeben, damit der Lieferant kompatible Reinigungschemie und -methoden auswählt.
- Warum sauber bearbeitete Aluminiumteile?
- Häufige Verunreinigungen auf CNC-Aluminium
- 7 Hauptreinigungsmethoden für bearbeitetes Aluminium
- Vergleichstabelle der Reinigungsmethoden
- Häufige Reinigungsmängel und wie man sie vermeidet
- Reinigungsanforderungen vor dem Eloxieren und Beschichten
- So bewerten Sie den Aluminiumreinigungsprozess eines Lieferanten
- FAQ: Reinigen bearbeiteter Aluminiumteile
- Fazit und Angebotsanfrage
Warum sauber bearbeitete Aluminiumteile?
Bearbeitete Aluminiumteile erfordern eine gründliche Reinigung, um Fertigungsrückstände zu entfernen und Oberflächen für die Montage oder Endbearbeitung vorzubereiten. Aluminium ist ein reaktives Metall; Frisch bearbeitete Oberflächen oxidieren schnell und interagieren mit Ölen, Kühlmitteln und Handhabungsfetten. Unsichtbar erscheinende Rückstände können später in der Produktion zu schwerwiegenden Ausfällen führen.
Unsaubere Aluminiumteile führen zu diesen typischen Problemen:
- Schlechte Haftung von Eloxal, Pulverbeschichtung, Flüssiglack oder Konversionsbeschichtung.
- Fleckige Oberflächenverfärbungen, Flecken und ungleichmäßige Farbe nach dem Eloxieren.
- Öl ist in Sacklöchern, Gewindelöchern und tiefen Taschen eingeschlossen, die nach dem Verpacken auslaufen.
- Korrosionsgefahr bei Lagerung und Transport, insbesondere bei 6061, 6063, 7075 Aluminium.
- Verschmutzung anderer Bauteile bei der Montage.
- Abgelehnte Erstmusterprüfung und Chargenqualitätssperre.
Für industrielle Käufer sollte die Reinigung als kontrollierter Sekundärvorgang und nicht als schnelles Abwischen behandelt werden. Der Reinigungsstandard muss mit Ihrer endgültigen Anwendung übereinstimmen: Kosmetische Verbraucherhardware, strukturelle Luft- und Raumfahrtteile, Kühlkörperkomponenten oder allgemeine mechanische Armaturen haben alle unterschiedliche Sauberkeitserwartungen.
Bevor ein Reinigungsprozess genehmigt wird, sollten Käufer Folgendes bestätigen:
- Aluminiumlegierungssorte (6061, 6063, 7075, 2024 usw.)
- Nachträgliche Oberflächenbehandlung: keine / Eloxieren / Chromatieren / Pulverbeschichten
- Zulässige Reinigungschemie (saurer, alkalischer, neutraler Reiniger)
- Sacklöcher, Gewinde, interne Kanäle, in denen sich Schmutz festsetzt
- Akzeptable Sauberkeitstestmethode: Wasserbruchtest, Wischtest, UV-Test
- Trocknungsmethode und Verpackungsumgebung nach der Reinigung
Mit anderen Worten: Das Reinigen von bearbeiteten Aluminiumteilen ist ein Prozess, der durch Ihre Zeichnungs- und Endbearbeitungsspezifikationen definiert wird, und keine einheitliche Spülung.
Häufige Verunreinigungen auf CNC-Aluminium
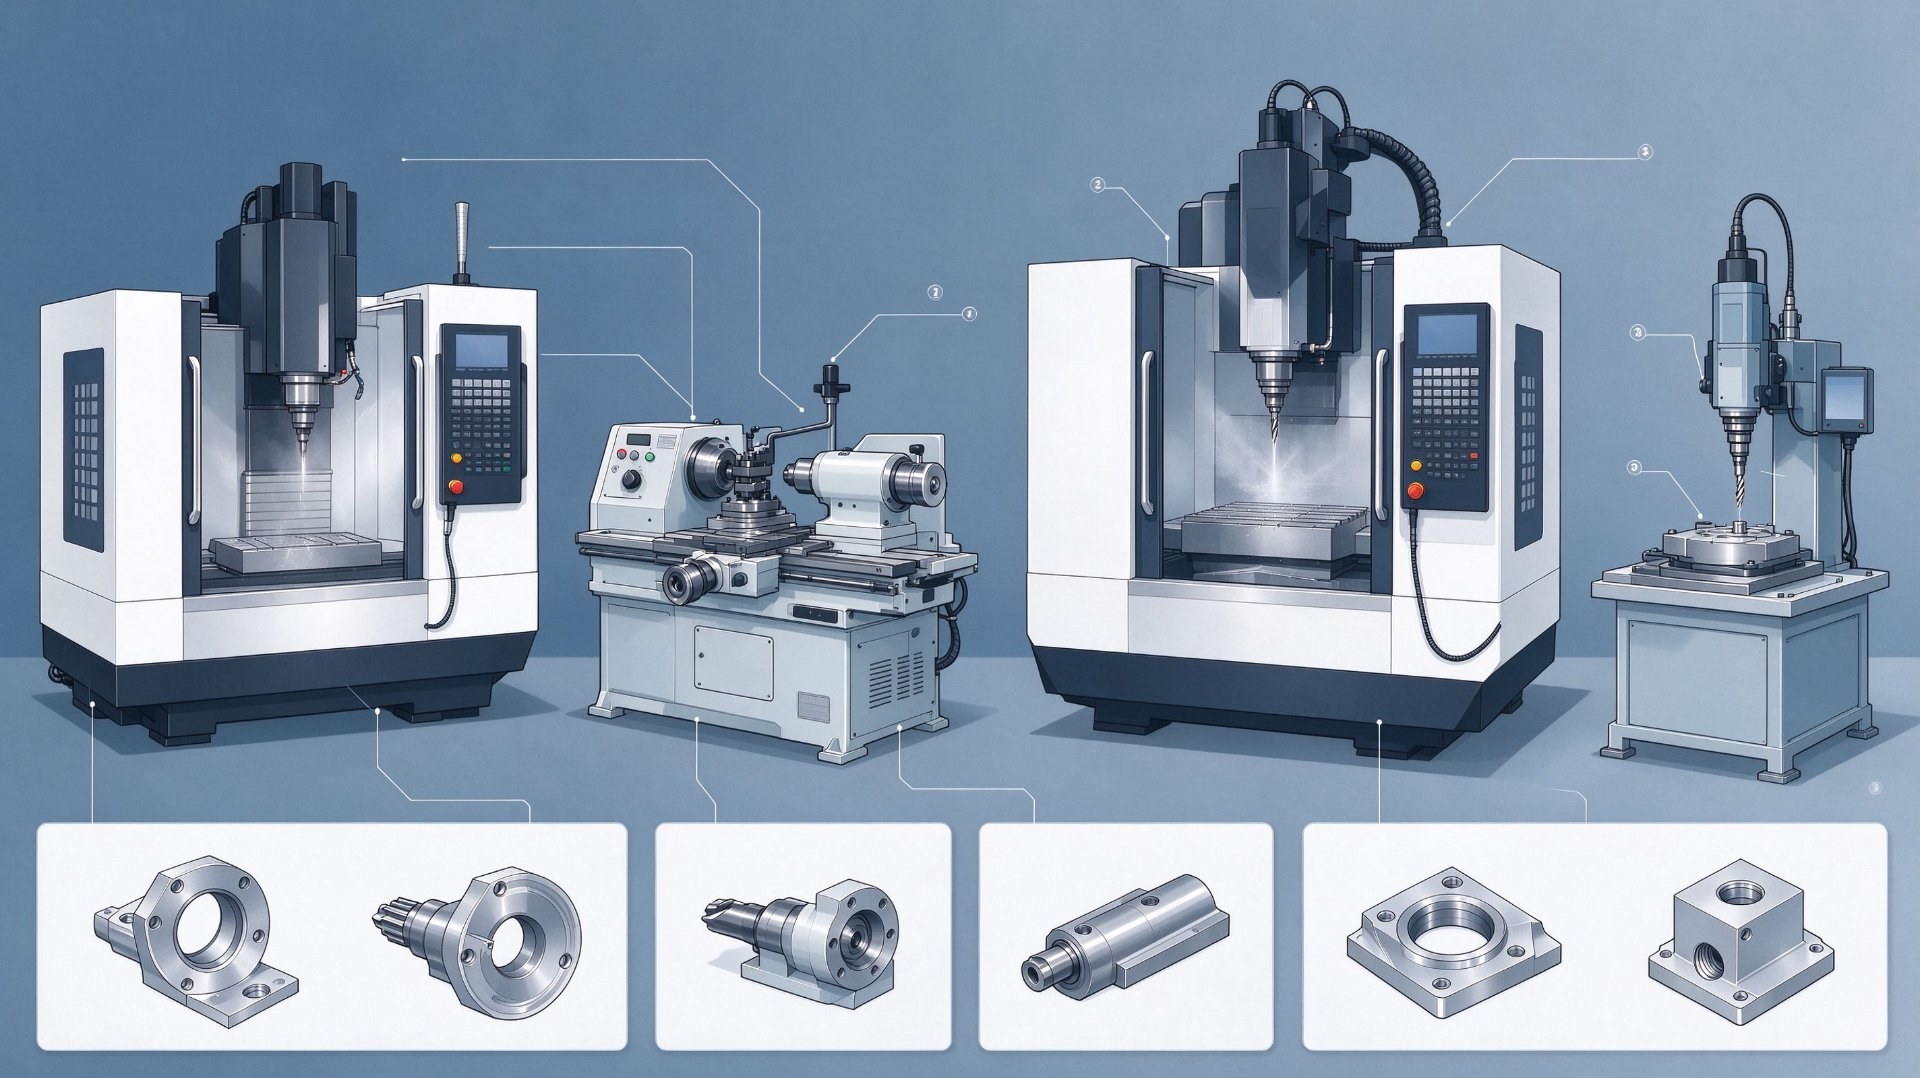
Nach dem CNC-Drehen, Fräsen und Bohren weisen Aluminiumoberflächen eine Mischung aus organischen und anorganischen Verunreinigungen auf. Jeder Rückstand reagiert anders auf Reinigungslösungen.
1. Schneidflüssigkeit/CNC-Kühlmittel: Wasserlösliche Kühlmittel, halbsynthetische und reine Öle sind die häufigsten Rückstände. Sie haften an Oberflächen, Gewinden und inneren Hohlräumen. Ölbasierte Kühlmittel lassen sich schwerer entfernen als wasserbasierte Kühlmittel.
2. Feine Aluminiumspäne und Mikrospäne: Winzige Aluminiumpartikel verankern sich in bearbeiteten Strukturen, Querlöchern und Gewindewurzeln. Ein einfaches Spülen reicht oft nicht aus, um eingebettete Feinpartikel zu entfernen.
3. Fingerabdruckfett und Hautöle: Bei der Handhabung nach der Bearbeitung bilden sich unsichtbare organische Filme, die zu einer Ablehnung des Eloxierens führen.
4. Poliermittel- oder Polierrückstände: Wenn Teile von Hand oder mit der Trommel poliert werden, bleiben Wachs und Poliermittel in den Spalten zurück.
5. Oxidfilm und Hitzefärbung: Hohe Schnittgeschwindigkeiten erzeugen dünne, hitzebedingte Oxidverfärbungen an scharfen Kanten. Dies kann eine leichte Desoxidation erfordern.
6. Werkstattstaub, Verpackungsfasern und Markierungstinte: Sekundäre Verunreinigungen, die nach der Bearbeitung eingebracht werden.
Aluminiumlegierungen reagieren unterschiedlich auf Reinigungsmittel. 7075 und 2024 enthalten Kupfer und reagieren empfindlicher auf stark alkalische Reiniger; Übermäßiges Ätzen kann die Oberfläche verdunkeln oder anätzen. 6061 und 6063 vertragen eine größere Auswahl an Reinigungsmitteln, eine übermäßige Einwirkzeit führt jedoch immer noch zu Mattheit.
7 Hauptreinigungsmethoden für bearbeitetes Aluminium
Hersteller kombinieren diese Methoden, um den erforderlichen Reinheitsgrad zu erreichen. Der beste Prozess hängt von der Teilegeometrie, der Legierung und den Oberflächenanforderungen ab.
1. Ultraschallreinigung
Ultraschalltanks nutzen Hochfrequenzkavitation, um Reinigungsflüssigkeit zu bewegen. Es eignet sich hervorragend für Gewindelöcher, Sacklöcher, kleine Merkmale und komplexe Geometrien. Bei den Reinigungsmitteln kann es sich um neutrale, mildalkalische oder spezielle, für Aluminium geeignete Formulierungen handeln. Die Zykluszeiten betragen typischerweise 3 bis 10 Minuten, gefolgt von Überlaufspülung und Heißlufttrocknung. Dies ist die gebräuchlichste Methode für Präzisionsaluminiumteile vor dem Eloxieren.
2. Drucksprühwäsche
Automatisierte Sprühwaschanlagen strahlen erhitzte Reinigungslösung und spülen Wasser über die Teile. Gut für einfache Teile mit hohem Volumen, flache Platten und Kühlkörper. Weniger effektiv bei tiefen Sacklöchern, in denen der Sprühnebel nicht vollständig eindringen kann.
3. Manuelles Abwischen und Abwischen mit Lösungsmittel
Isopropylalkohol, Aceton oder Entfettungstücher für einfache Teile mit geringem Volumen. Niedrige Kosten, aber inkonsistent. Nicht akzeptabel für Teile, die eloxiert werden müssen, da Wischstreifen und Fettrückstände leicht zu übersehen sind. Wird hauptsächlich für optisch saubere Teile ohne Beschichtung verwendet.
4. Reinigung durch Eintauchen
Chargenweises Einweichen in beheizten Reinigungstanks, gefolgt von mehreren Spülungen. Geeignet für schwere Öllasten. Erfordert eine sorgfältige Kontrolle der Temperatur und Einweichzeit, um ein Ätzen des Aluminiums zu verhindern.
5. Dampfentfettung
Verwendet Lösungsmitteldampf, um Öl und Fett aufzulösen. Sehr wirksam bei starken Ölrückständen. Umwelt- und Sicherheitsvorschriften schränken in vielen Fabriken die Auswahl an Lösungsmitteln ein.
6. Medienstrahlen / Glasperlenstrahlen
Glasperlenstrahlen entfernt starke Oxidation, Anlauffarben und hartnäckige Rückstände und sorgt gleichzeitig für eine gleichmäßig matte Oberfläche. Wichtiger Hinweis: Durch Strahlen verändert sich die Oberflächenrauheit. Es handelt sich um einen Schritt zur Oberflächenveredelung, nicht nur um die Reinigung, und muss vor dem Eloxieren genehmigt werden.
7. Desoxidieren und Belag entfernen
Nach alkalischem Ätzen oder starker Bearbeitung kann Aluminium eine dunkle Schmutzschicht hinterlassen. Ein mildes saures Desoxidationsmittel entfernt Schmutz und gleichmäßige Oxide vor dem Eloxieren. Dieser Schritt ist Teil der Vorbehandlungslinie und nicht der allgemeinen Entfettung.
Das Grundprinzip: Zuerst entfetten, dann Partikel entfernen, nur bei Bedarf desoxidieren, gründlich abspülen und dann sofort trocknen. Stehendes Wasser auf Aluminium führt schnell zu Wasserflecken.
Vergleichstabelle der Reinigungsmethoden
| Reinigungsmethode | Am besten für | Stärken | Einschränkungen |
|---|---|---|---|
| Ultraschallreinigung | Komplexe Teile, Gewinde, Sacklöcher, Voranodisieren | Erreicht Spalten, gleichmäßige, hohe Sauberkeit | Längerer Zyklus, Tankwartung erforderlich |
| Drucksprühwäsche | Großes Volumen, einfache Geometrie, Kühlkörper | Schnell, automatisiert, niedrige Arbeitskosten | Schlechtes Eindringen in tiefe Sacklöcher |
| Lösungsmitteltuch | Geringes Volumen, Teile ohne Beschichtung | Einfach, flexibel, kein Tankaufbau erforderlich | Inkonsistent, nicht zum Eloxieren geeignet |
| Eintauchen | Schwerölrückstände, Chargenverarbeitung | Geringe Gerätekosten, gute Massenentfettung | Bei nicht kontrollierter Zeit/Temperatur besteht Ätzgefahr |
| Dampfentfettung | Schweres Schneidöl, Fettentfernung | Hervorragende Ölentfernung, schnelle Trocknung | Lösungsmittelvorschriften, Sicherheits- und Umweltgrenzwerte |
| Glasperlenstrahlen | Hitzetönung, starke Oxidation, gleichmäßig mattes Finish | Entfernt hartnäckige Oxid- und Oberflächenverfärbungen | Ändert Ra, kann Medien einbetten, wenn dies nicht kontrolliert wird |
| Desoxidieren / Entfetten | Vorbereitung vor dem Anodisieren nach dem Ätzen | Entfernt Schmutz und gleichmäßige Oxidschicht | Chemischer Prozess, es muss eine vollständige Spülung erfolgen |
Kann ich zum Reinigen von bearbeitetem Aluminium normales Spülmittel verwenden? Bei nicht kosmetischen, nicht beschichteten Ersatzteilen kann eine milde Neutralseife zur einfachen Reinigung hilfreich sein. Das Anodisieren von Industrieteilen ist nicht zulässig, da es einen Tensidfilm hinterlässt, der die Haftung der Beschichtung beeinträchtigt.
Reicht das Abblasen von Hochdruckluft aus, um Aluminium zu reinigen? Durch Luftblasen werden nur lose Späne entfernt. Es entfernt keine Öl-, Kühlmittel- oder Fingerabdruckfilme. Nach dem Waschen wird Luft geblasen, um Löcher vor dem Trocknen zu evakuieren, und nicht als primärer Reinigungsschritt.
Häufige Reinigungsmängel und wie man sie vermeidet
| Defekt | Grundursache | Lieferantenkontrollmaßnahme |
|---|---|---|
| Wasserflecken | Leitungswassermineralien, langsam trocknende, stehende Flüssigkeit | Schlussspülung mit DI-Wasser, Trocknung im Heißluftofen, keine Lufttrocknung an der Umgebungsluft |
| Geätzte/matte Oberfläche | Stark alkalischer Reiniger, langes Einweichen, hohe Temperatur | Aluminiumsicheren Reiniger verwenden, Zeit und Temperatur kontrollieren |
| Öl ist in Sacklöchern eingeschlossen | Keine Bewegung, schlechte Entwässerung, keine Luftspülung | Ultraschall + periodische Teilerotation + Ausblasen zwischen den Spülgängen |
| Anodisierungsausschuss / fleckige Farbe | Restöl, Fingerabdruckfilm, Tensidrückstände | Wasserbruchtest vor dem Abfüllen zum Eloxieren |
| Eingebettete Glasperlenmedien | Übermäßiges Strahlen, unzureichende Nachreinigung | Kontrollieren Sie den Strahldruck und reinigen Sie ihn nach dem Strahlen mit Ultraschall |
| Rekontamination nach der Reinigung | Handhabung mit bloßen Händen, schmutzige Behälter, Werkstattstaub | Nitrilhandschuhe, saubere Behälter, versiegelte Verpackung sofort nach dem Abkühlen |
Einer der häufigsten Fehler ist das Überspringen des Spülvorgangs. Auf dem Aluminium verbleibende Reinigungslösung reagiert noch lange nach dem Tankschritt mit der Oberfläche. Eine ordnungsgemäße Linie verfügt über mehrere Kaskadenspülungen, idealerweise mit entionisiertem Wasser für kritische Teile im Finish.
Der Wasserbruchtest ist die Standard-Schnellprüfung: Nach dem Spülen sollte der Wasserfilm durchgehend auf der Oberfläche bleiben. Wenn Wasser abperlt und abfließt, bleiben organische Verunreinigungen zurück und das Teil kann nicht gereinigt werden.
Reinigungsanforderungen vor dem Eloxieren und Beschichten
Eine Reinigung vor dem Eloxieren ist nicht optional. Beim Eloxieren handelt es sich um eine Umwandlungsreaktion des Aluminiumsubstrats; Jeder Oberflächenfilm stoppt das gleichmäßige Oxidwachstum.
Standard-Reinigungssequenz vor dem Eloxieren:
- Entfetten (Ultraschall- oder Sprühwäsche, aluminiumsicherer Reiniger)
- Spülen Sie den Überlauf mit Leitungswasser ab
- Alkalisches Ätzen (optional, für mattes Finish oder starke Oxidation)
- Spülen
- Säure desoxidieren / entfetten
- Letzte Spülung mit entionisiertem Wasser
- Inspektion des Wasserbruchs
- Gestapelt und zum Eloxaltank geschickt
Für die Pulverbeschichtung ist die Linie ähnlich, nutzt jedoch nach der Reinigung häufig eine Phosphatumwandlung oder eine Zirkonium-Vorbehandlung. Die Pulverbeschichtung ist etwas verträglicher als die Eloxierung, aber Ölrückstände verursachen dennoch Abblättern und Blasen.
Wenn Ihre Teile im bearbeiteten Zustand ohne Beschichtung geliefert werden, kann der Reinigungsstandard einfacher sein: frei von freiem Öl, losen Spänen und sichtbaren Rückständen. Käufer sollten jedoch noch klären, ob ein verbleibender dünner Schutzölfilm zum Korrosionsschutz zulässig ist.
So bewerten Sie den Aluminiumreinigungsprozess eines Lieferanten
Gehen Sie bei der Beschaffung bearbeiteter Aluminiumkomponenten nicht davon aus, dass alle Lieferanten den gleichen Reinigungsstandards folgen. Nutzen Sie diese Prüfungen bei der Lieferantenqualifizierung.
Schritt 1: Geben Sie zunächst Ihre Abschlussanforderung an.
Teilen Sie dem Lieferanten vorab mit: Nur bearbeitet, chromatiert, klar eloxiert, farbig eloxiert, pulverbeschichtet. Die Reinigungsroute ändert sich komplett.
Schritt 2: Fragen Sie nach dem Ablaufdiagramm für den Reinigungsprozess.
Bestätigen Sie die Tankreihenfolge, den Reinigertyp, die Temperatur, die Zykluszeit, die Spülstufen und die Trocknungsmethode. Fragen Sie, ob DI-Wasser zum abschließenden Spülen der fertigen Teile verwendet wird.
Schritt 3: Bestätigen Sie die Legierungskompatibilität.
Stellen Sie insbesondere bei 7075- und 2024-Aluminium sicher, dass starke alkalische Reinigungsmittel vermieden werden, die dunkle Verätzungen und intergranulare Angriffe verursachen.
Schritt 4: Überprüfen Sie die Inspektionsmethode auf Sauberkeit.
Fragen Sie, ob ein Wasserbruchtest, ein Wischtest mit weißen Handschuhen oder eine UV-Ölprüfung durchgeführt wird. Fragen Sie, wie oft die Reinigungslösung ausgetauscht oder gefiltert wird.
Schritt 5: Überprüfen Sie die Handhabung und Verpackung nach der Reinigung.
Saubere Teile müssen mit Handschuhen angefasst, in sauberen Behältern gelagert und nach dem vollständigen Trocknen sofort verpackt werden. Warme Teile, die versiegelt und feucht sind, bilden Wasserflecken im Inneren des Beutels.
Schritt 6: Fordern Sie ein Endmuster für den ersten Artikel an.
Führen Sie bei Anodisierungsaufträgen vor der Massenproduktion immer ein Vorproduktionsmuster mit der genauen Reinigungs- und Endbearbeitungslinie durch. Vergleichen Sie Farbgleichmäßigkeit und Oberflächenqualität mit Ihrem Freigabemuster.
Schritt 7: Schutzölzugabe klären.
Einige Anbieter tragen nach der Reinigung dünnes Rostschutzöl auf. Wenn Teile eloxiert werden, ist kein Schutzöl zulässig . Dies ist ein sehr häufiger Kommunikationsfehler zwischen Käufer und Fabrik.
FAQ: Reinigen bearbeiteter Aluminiumteile
Diese Antworten beantworten häufig gestellte Fragen von Beschaffungsingenieuren, Produktdesignern und industriellen Einkäufern, die CNC-bearbeitete Aluminiumkomponenten beschaffen.
F1: Wie reinigt man bearbeitete Aluminiumteile am besten vor dem Eloxieren?
A1: Ultraschallreinigung mit aluminiumverträglichem Neutral- oder mildalkalischem Reiniger, mehrstufiges Spülen, Desoxidieren/Entschmutzen und abschließende Spülung mit DI-Wasser, validiert durch Wasserbruchtest. Diese Sequenz entfernt Öl, Späne und organische Beläge, ohne die Aluminiumoberfläche anzuätzen.
Quelle: Vorbehandlungsstandards der Aluminiumanodisierungsindustrie.
F2: Können Sie Aceton zum Reinigen von CNC-Aluminiumteilen verwenden?
A2: Aceton eignet sich zum schnellen Entfetten von Teilen, die nicht eloxiert werden sollen. Es verdunstet schnell, hinterlässt jedoch Spuren und entfernt eingebettete feine Aluminiumspäne nicht. Es ist kein Ersatz für die Ultraschallreinigung vor dem Eloxieren.
Quelle: Ingenieurpraxis für Oberflächenvorbehandlung.
F3: Ist die Ultraschallreinigung für 7075-Aluminium sicher?
A3: Ja, in Kombination mit der 7075-sicheren Reinigungschemie. Vermeiden Sie alkalische Reinigungsmittel mit hohem pH-Wert und lange heiße Einweichzyklen. 7075 ist kupferhaltig und neigt unter aggressiven Reinigungsbedingungen zu dunkler Verfärbung und Ätzung.
Quelle: Richtlinien zur Oberflächenbearbeitung von Aluminiumlegierungen.
F4: Wie prüft man, ob ein Aluminiumteil sauber genug zum Eloxieren ist?
A4: Der Wasserbruchtest ist die Standardmethode. Nach der DI-Spülung sollte ein kontinuierlicher, ununterbrochener Wasserfilm auf der Oberfläche haften. Perlt Wasser ab, bleiben organische Verunreinigungen zurück und das Teil muss erneut gereinigt werden.
Quelle: Qualitätskontrollverfahren für das Eloxieren.
F5: Kann Glasperlenstrahlen die chemische Reinigung ersetzen?
A5: Nein. Durch das Strahlen werden Oxidations- und Hitzefarben entfernt, es können jedoch feine Strahlmittel und Staub zurückgehalten werden. Gestrahlte Teile müssen anschließend noch mit Ultraschall gereinigt werden, bevor sie eloxiert oder beschichtet werden.
Quelle: Best Practice für den Endbearbeitungsprozess.
F6: Warum bekommen bearbeitete Aluminiumteile nach der Reinigung Wasserflecken?
A6: Wasserflecken entstehen durch Mineralablagerungen im Leitungswasser, die bei der Verdunstung zurückbleiben. Durch eine abschließende Spülung mit DI-Wasser und kontrollierter Heißluft- oder Ofentrocknung werden die meisten Flecken beseitigt.
Quelle: Prinzipien zur Reinigung von Metalloberflächen.
F7: Sollten gereinigte Aluminiumteile zum Schutz geölt werden?
A7: Nur wenn kein anschließender Beschichtungsvorgang erfolgt. Teile, die eloxiert, konvertiert oder lackiert werden sollen, müssen ölfrei sein. Wenn Korrosionsschutzöl erforderlich ist, geben Sie es in Ihren Zeichnungsnotizen deutlich an.
Quelle: Übliche Praxis der Käufer-Lieferanten-Spezifikation.
F8: Was ist der Unterschied zwischen dem Entfetten und Desoxidieren von Aluminium?
A8: Durch die Entfettung werden organische Verunreinigungen wie Öl und Kühlmittel entfernt. Durch Desoxidieren werden dünne anorganische Oxidfilme und Schmutz nach dem Ätzen entfernt. Das Entfetten steht immer an erster Stelle.
Quelle: Prozesssequenz der Aluminium-Oberflächenbehandlung.
F9: Wie reinigt man Gewinde- und Sacklöcher aus Aluminium?
A9: Die Ultraschallreinigung mit Teilerotation, gefolgt von einer Druckluftspülung zwischen den Spülzyklen, ist die zuverlässigste Methode. Durch einfaches Sprühwaschen bleiben oft Öl und Späne in den blinden Teilen zurück.
Quelle: Präzisions-Komponentenreinigungspraxis.
F10: Kann ich die Reinigung einfacher, unkritischer mechanischer Aluminiumteile überspringen?
A10: Sie dürfen Teile mit leicht sichtbaren Rückständen nur dann annehmen, wenn Ihre Spezifikation ausdrücklich eine ungereinigte Lieferung im bearbeiteten Zustand zulässt. Auch bei einfachen Armaturen kann in der Verpackung Kühlöl austreten oder es kann während der Lagerung zu Korrosion kommen.
Quelle: Industrielle Komponentenqualitätskontrolle.
Fazit und Angebotsanfrage
Wie reinigt man bearbeitete Aluminiumteile ? Der richtige Prozess hängt von Ihrer Aluminiumlegierung, der Teilegeometrie, den inneren Merkmalen und der nachgelagerten Oberflächenbeschaffenheit ab. Die Ultraschallreinigung ist der Goldstandard für Präzisionsteile vor dem Eloxieren, während das Sprühwaschen für einfache Komponenten in großen Stückzahlen geeignet ist. Die größten Reinigungsmängel treten auf, wenn sich Käufer und Lieferanten nicht im Voraus über den Sauberkeitsstandard und die Inspektionsmethode einigen.
Für Industriekäufer ist die Reinigung keine nachträgliche Angelegenheit. Es bestimmt direkt die Eloxierungsausbeute, die Beschichtungsqualität, die kosmetische Akzeptanz und die langfristige Korrosionsbeständigkeit. Berücksichtigen Sie in Ihren Zeichnungsnotizen immer die Reinigungs- und Vorbehandlungserwartungen.
Bei Shenzhen Zhongzhu Technology Co., Ltd. bieten wir kundenspezifische CNC-Bearbeitung für Aluminiumteile, einschließlich 6061, 6063 und 7075, mit kontrollierter Reinigung, Entgratung, Eloxierung und Pulverbeschichtung. Wenn Sie bearbeitete Aluminiumkomponenten beziehen, senden Sie uns Ihre 2D-Zeichnung, 3D-Datei, Legierungssorte, Oberflächenbehandlungsanforderung und Menge.
Unser Ingenieurteam prüft Ihre Anforderungen und definiert den richtigen Reinigungs- und Endbearbeitungsablauf für Ihr Projekt. Wir akzeptieren Prototypenbestellungen und Massenproduktionschargen.
Nehmen Sie Kontakt auf
Suchen Sie einen zuverlässigen Fertigungspartner für Ihre kundenspezifischen CNC-bearbeiteten Aluminiumteile? Kontaktieren Sie noch heute unser Team.
Shenzhen Zhongzhu Technology Co., Ltd.
Kundenspezifische Metallkomponenten, Präzisionsbearbeitung, Druckguss, Stanzen und Kunststoffkomponenten.
📄 Fordern Sie eine technische Bewertung oder ein Angebot an
Kontaktieren Sie uns →📞 Sprechen Sie mit unserem Team
Nehmen Sie Kontakt auf →🔗 Entdecken Sie unsere Fertigungsdienstleistungen
Produkte und Dienstleistungen anzeigen →Shenzhen Zhongzhu Technology Co., Ltd.
315 PING 'AN AVENUE, PINGHU STREET, BEZIRK LONGGANG, STADT SHENZHEN, PROVINZ GUANGDONG
📞 +86 18688963321
✉ samuel@chnzhongzhu.com
Shenzhen Zhongzhu-Technologie


Welcher Teil einer Maschine ist die Kraftübertragung?
wie man schlechte Oberflächengüten bearbeiteter Teile vermeidet
Verwandter Artikel