como limpar peças usinadas de alumínio
Como limpar peças usinadas de alumínio: um guia prático para remoção de contaminantes, tratamento de superfície e controle de qualidade
As peças usinadas de alumínio são difíceis de limpar após as operações CNC? É uma preocupação comum para gerentes de compras, engenheiros de projeto e equipes de qualidade, especialmente quando as peças exigem anodização, revestimento em pó, montagem ou envio direto. A resposta curta é que a limpeza do alumínio é simples, uma vez que você combina o processo de limpeza com os contaminantes, o tipo da liga e o tratamento de superfície posterior. A limpeza inadequada deixa óleo de corte, limalhas finas de alumínio, impressões digitais e resíduos de oxidação, que prejudicam a adesão do revestimento e causam rejeições cosméticas. Este guia explica as maneiras corretas de limpar peças de alumínio CNC, quais erros evitar e como os fornecedores validam a limpeza antes da entrega.
A limpeza não é apenas uma etapa cosmética do alumínio usinado. É uma etapa crítica de pré-tratamento que determina o sucesso da anodização, anodização dura, revestimento de conversão de cromato e pintura. Os compradores devem especificar os requisitos de limpeza juntamente com as tolerâncias e o acabamento superficial, para que o fornecedor selecione produtos químicos e métodos de limpeza compatíveis.
- Por que limpar peças de alumínio usinadas?
- Contaminantes comuns encontrados em alumínio CNC
- 7 principais métodos de limpeza para alumínio usinado
- Tabela de comparação de métodos de limpeza
- Defeitos comuns de limpeza e como evitá-los
- Requisitos de limpeza antes da anodização e revestimento
- Como avaliar o processo de limpeza de alumínio de um fornecedor
- FAQ: Limpeza de peças de alumínio usinado
- Conclusão e solicitação de orçamento
Por que limpar peças de alumínio usinadas?
Peças usinadas de alumínio requerem limpeza completa para remover resíduos de fabricação e preparar superfícies para montagem ou acabamento. O alumínio é um metal reativo; superfícies usinadas frescas oxidam rapidamente e interagem com óleos, refrigerantes e graxa de manuseio. Resíduos que parecem invisíveis podem criar falhas graves posteriormente na produção.
Peças de alumínio sujas levam a estes problemas típicos:
- Má adesão de anodização, revestimento em pó, tinta líquida ou revestimento de conversão.
- Descoloração superficial manchada, manchas e cor irregular após anodização.
- Óleo preso em furos cegos, furos roscados e bolsas profundas que vazam após a embalagem.
- Risco de corrosão durante armazenamento e transporte, especialmente para alumínio 6061, 6063, 7075.
- Contaminação de outros componentes durante a montagem.
- Inspeção do primeiro artigo e retenção de qualidade do lote rejeitadas.
Para compradores industriais, a limpeza deve ser tratada como uma operação secundária controlada e não como uma limpeza rápida. O padrão de limpeza deve estar alinhado com sua aplicação final: ferragens de consumo cosmético, peças estruturais aeroespaciais, componentes de dissipadores de calor ou acessórios mecânicos em geral têm expectativas de limpeza diferentes.
Antes de aprovar um processo de limpeza, os compradores devem confirmar:
- Grau de liga de alumínio (6061, 6063, 7075, 2024 etc.)
- Tratamento de superfície a jusante: nenhum/anodização/cromato/revestimento em pó
- Produtos químicos de limpeza permitidos (limpador ácido, alcalino, neutro)
- Orifícios cegos, roscas, canais internos que retêm detritos
- Método de teste de limpeza aceitável: teste de ruptura de água, teste de limpeza, teste UV
- Método de secagem e ambiente de embalagem após a limpeza
Em outras palavras, a limpeza de peças usinadas de alumínio é um processo definido pelo seu desenho e especificações de acabamento, e não um enxágue único.
Contaminantes comuns encontrados em alumínio CNC
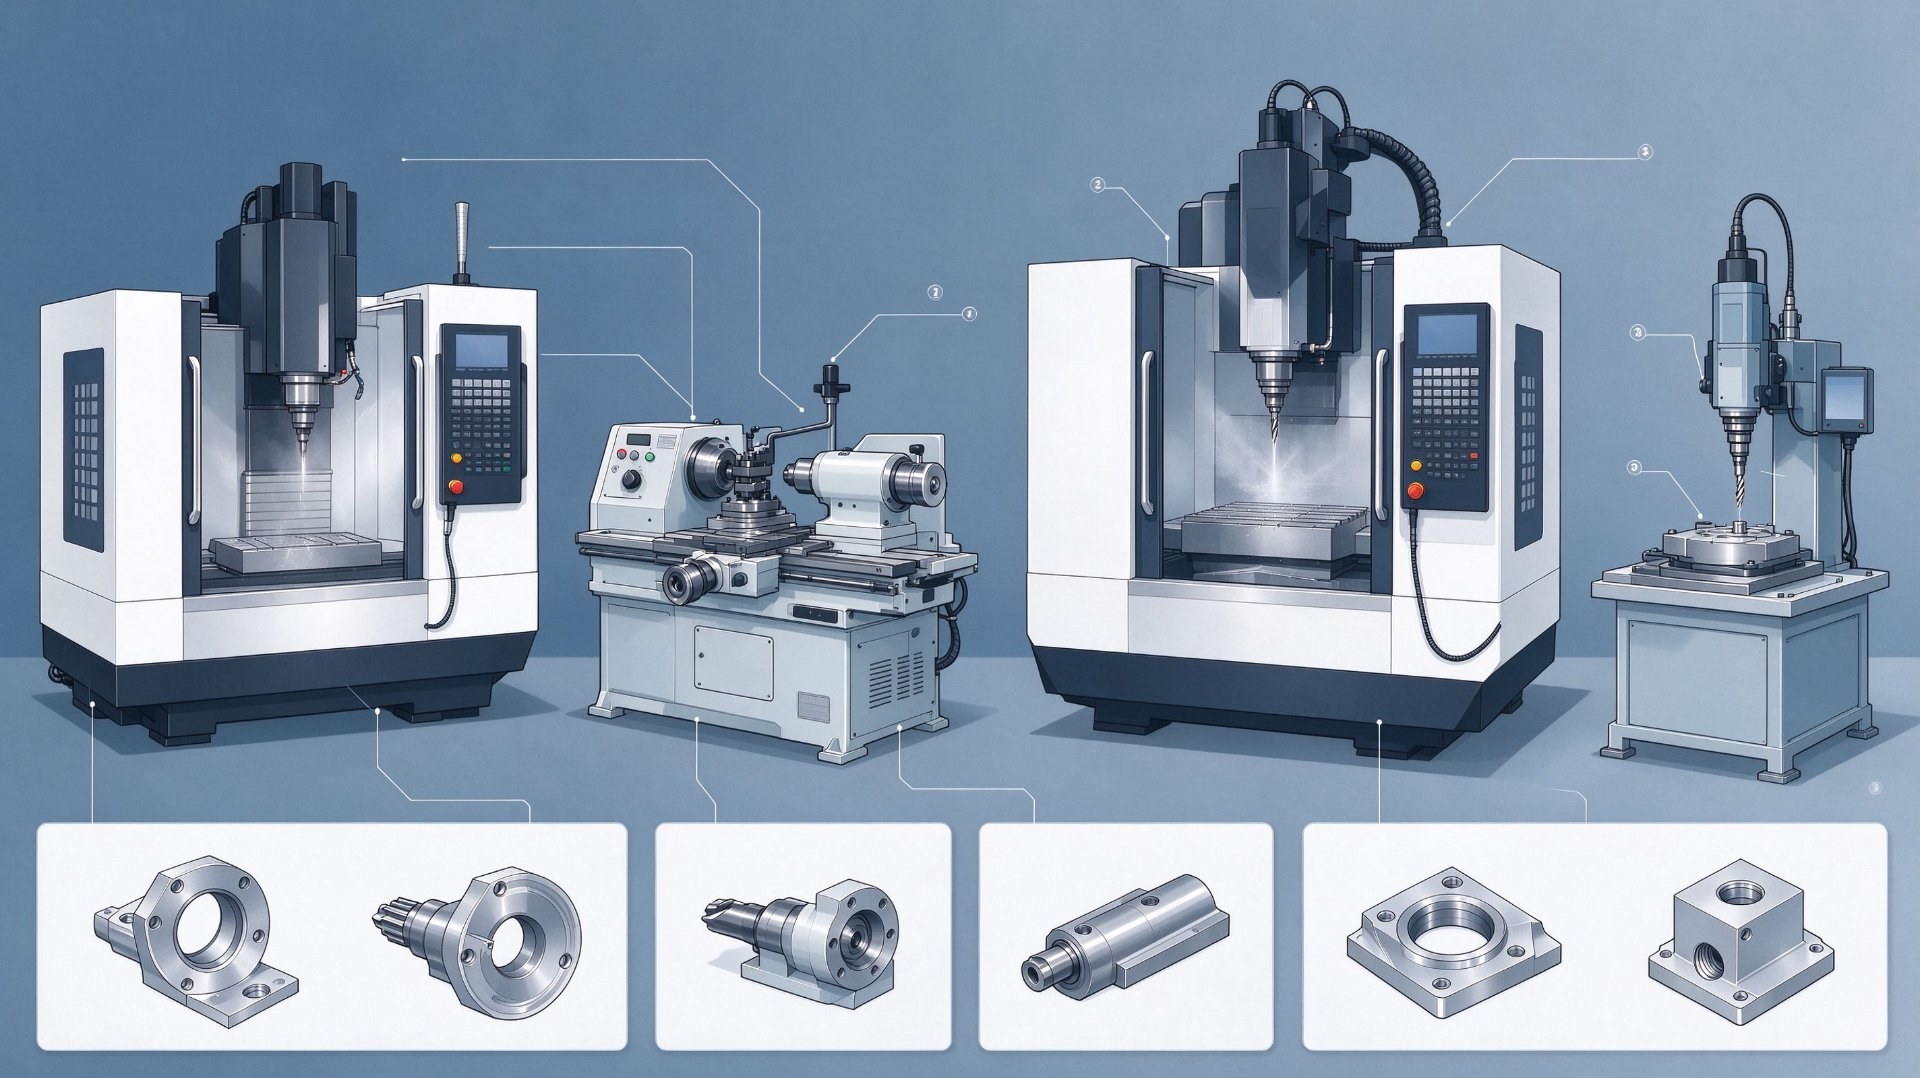
Após torneamento CNC, fresamento e furação, as superfícies de alumínio carregam uma mistura de contaminantes orgânicos e inorgânicos. Cada resíduo responde de maneira diferente às soluções de limpeza.
1. Fluido de corte/refrigerante CNC: Refrigerantes solúveis em água, óleos semissintéticos e retos são os resíduos mais comuns. Eles se agarram a superfícies, fios e cavidades internas. Os refrigerantes à base de óleo são mais difíceis de remover do que as variedades à base de água.
2. Lascas finas de alumínio e micro-chips: Pequenas partículas de alumínio incorporadas em texturas usinadas, furos cruzados e raízes de rosca. O simples enxágue muitas vezes não consegue remover os finos incrustados.
3. Graxa de impressão digital e oleosidade da pele: O manuseio após a usinagem deposita filmes orgânicos invisíveis que causam rejeição à anodização.
4. Composto de polimento ou resíduo de polimento: Se as peças forem polidas manualmente ou em barril, a cera e o meio de polimento permanecerão nas fendas.
5. Filme de óxido e coloração térmica: Altas velocidades de corte criam uma fina descoloração de óxido induzida pelo calor nas arestas vivas. Isso pode exigir uma desoxidação suave.
6. Poeira de oficina, fibras de embalagem e tinta de marcador: Contaminantes secundários introduzidos após a usinagem.
As ligas de alumínio reagem de maneira diferente aos produtos de limpeza. 7075 e 2024 contêm cobre e são mais sensíveis a produtos de limpeza alcalinos fortes; o excesso de ataque pode escurecer ou causar corrosão na superfície. 6061 e 6063 toleram uma gama mais ampla de produtos de limpeza, mas o tempo de permanência excessivo ainda causa opacidade.
7 principais métodos de limpeza para alumínio usinado
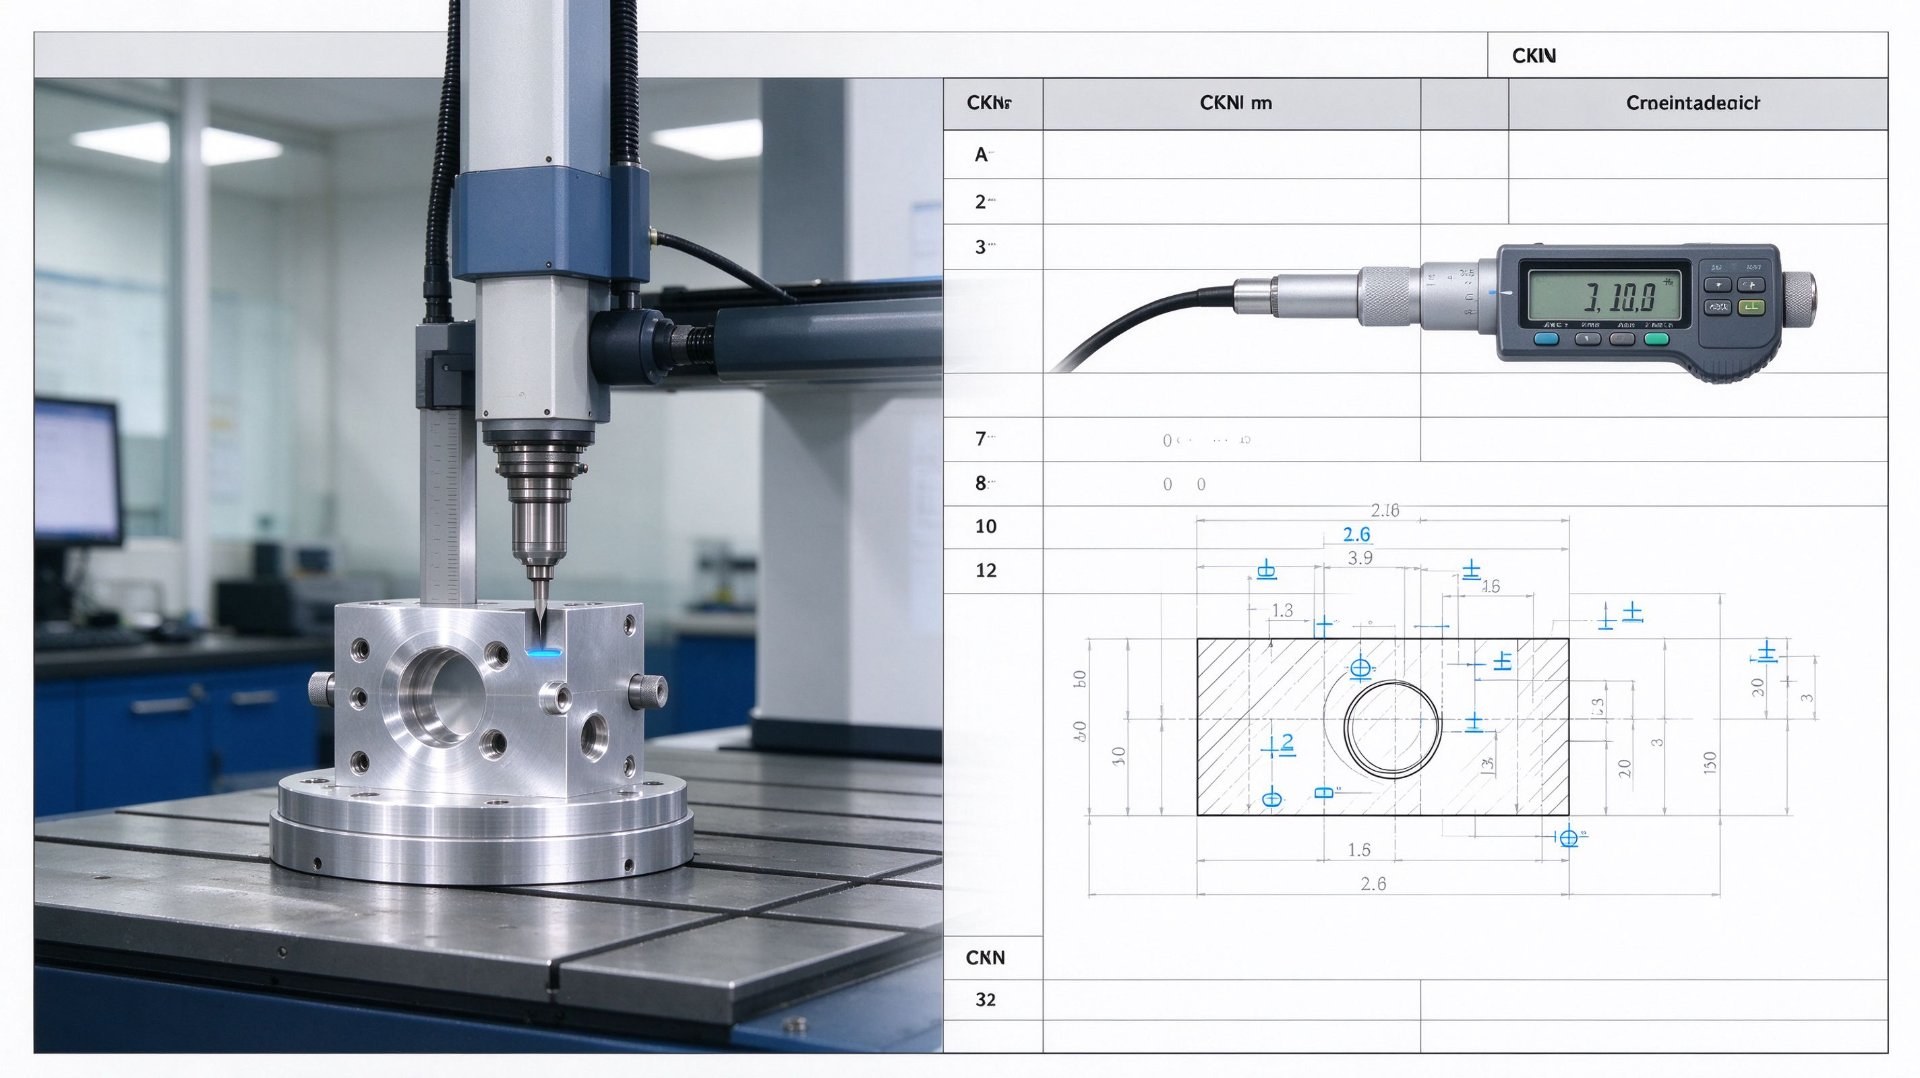
Os fabricantes combinam esses métodos para atingir o nível de limpeza exigido. O melhor processo depende da geometria da peça, da liga e dos requisitos de acabamento.
1. Limpeza ultrassônica
Os tanques ultrassônicos usam cavitação de alta frequência para agitar o líquido de limpeza. Funciona excelentemente para furos roscados, furos cegos, pequenas operações e geometria complexa. Os produtos de limpeza podem ser neutros, levemente alcalinos ou formulações especializadas seguras para alumínio. Os tempos de ciclo normalmente variam de 3 a 10 minutos, seguidos de enxágue por transbordamento e secagem com ar quente. Este é o método mais comum para peças de alumínio de precisão antes da anodização.
2. Lavagem com spray de pressão
Lavadoras automáticas sopram solução de limpeza aquecida e enxáguam as peças com água. Bom para peças simples de alto volume, placas planas e dissipadores de calor. Menos eficaz para furos cegos profundos onde o spray não consegue penetrar totalmente.
3. Limpeza manual e limpeza com solvente
Álcool isopropílico, acetona ou lenços desengordurantes para peças simples de baixo volume. Baixo custo, mas inconsistente. Não aceitável para peças que necessitam de anodização, porque é fácil passar despercebido marcas de limpeza e graxa residual. Usado principalmente para peças visualmente limpas sem revestimento.
4. Limpeza por imersão
Imersão em lote em tanques de limpeza aquecidos, seguida de múltiplos enxágues. Adequado para cargas pesadas de óleo. Requer controle cuidadoso da temperatura e do tempo de imersão para evitar corrosão do alumínio.
5. Desengorduramento a vapor
Usa vapor de solvente para dissolver óleo e graxa. Muito eficaz para resíduos de óleos pesados. As regulamentações ambientais e de segurança limitam as escolhas de solventes em muitas fábricas.
6. Jateamento de mídia / jateamento de esferas de vidro
O jateamento com esferas de vidro remove oxidação intensa, coloração térmica e resíduos teimosos, ao mesmo tempo que cria uma superfície fosca uniforme. Nota importante: o jateamento altera a rugosidade da superfície. É uma etapa de acabamento superficial, não apenas de limpeza, e deve ser aprovada antes da anodização.
7. Desoxidação e desmutação
Após ataque alcalino ou usinagem pesada, o alumínio pode deixar uma camada escura de sujeira. O desoxidante ácido suave remove a sujeira e o óxido uniforme antes da anodização. Esta etapa faz parte da linha de pré-tratamento e não do desengorduramento geral.
O princípio fundamental: desengordurar primeiro, depois remover as partículas, desoxidar apenas quando necessário, enxaguar abundantemente e depois secar imediatamente. Água parada no alumínio causa rapidamente manchas de água.
Tabela de comparação de métodos de limpeza
| Método de limpeza | Melhor para | Pontos fortes | Limitações |
|---|---|---|---|
| Limpeza ultrassônica | Peças complexas, roscas, furos cegos, pré-anodização | Alcança fendas, limpeza consistente e alta | Ciclo mais longo, necessidade de manutenção do tanque |
| Lavagem com spray de pressão | Alto volume, geometria simples, dissipadores de calor | Rápido, automatizado e com baixo custo de mão de obra | Má penetração em furos cegos profundos |
| Limpeza com solvente | Baixo volume, peças sem revestimento | Simples, flexível, sem configuração de tanque | Inconsistente, não adequado para anodização |
| Imersão | Resíduos de óleo pesado, processamento em lote | Baixo custo do equipamento, bom desengorduramento em massa | Risco de corrosão se o tempo/temperatura não for controlado |
| Desengorduramento a vapor | Óleo de corte pesado, remoção de graxa | Excelente remoção de óleo, secagem rápida | Regulamentação de solventes, segurança e limites ambientais |
| Jateamento de contas de vidro | Tonalidade térmica, oxidação pesada, acabamento fosco uniforme | Remove óxido teimoso e descoloração da superfície | Altera Ra, pode incorporar mídia se não for controlado |
| Desoxidar / desmutar | Preparação pré-anodização após gravação | Remove sujeira e camada uniforme de óxido | Processo químico, deve seguir com enxágue completo |
Posso usar detergente comum para limpar alumínio usinado? Para peças sobressalentes não cosméticas e não revestidas, sabão neutro neutro pode funcionar para uma limpeza simples. Não é aceitável para anodização de peças industriais porque deixa uma película de surfactante que prejudica a adesão do revestimento.
O sopro de ar de alta pressão é suficiente para limpar o alumínio? O sopro de ar remove apenas cavacos soltos. Não remove óleo, líquido refrigerante ou películas de impressões digitais. O sopro de ar é usado após a lavagem para evacuar os furos antes da secagem, e não como etapa de limpeza primária.
Defeitos comuns de limpeza e como evitá-los
| Defeito | Causa raiz | Medida de controle de fornecedor |
|---|---|---|
| Manchas de água | Minerais de água de torneira, secagem lenta, líquido parado | Enxágue final com água DI, secagem em forno com ar quente, sem secagem ao ar ambiente |
| Superfície gravada/sem brilho | Limpador alcalino forte, imersão excessiva, alta temperatura | Use limpador seguro para alumínio, controle o tempo e a temperatura |
| Óleo preso em buracos cegos | Sem agitação, má drenagem, sem purga de ar | Ultrassônico + rotação periódica das peças + sopro entre enxágues |
| Rejeição de anodização/cor irregular | Óleo residual, filme de impressão digital, resíduo de surfactante | Teste de ruptura de água antes de trasfegar para anodização |
| Mídia de contas de vidro incorporada | Jateamento excessivo, limpeza pós-jateamento insuficiente | Controle a pressão de jateamento, limpeza ultrassônica após o jateamento |
| Recontaminação após limpeza | Manuseio manual, recipientes sujos, poeira de loja | Luvas de nitrilo, recipientes limpos, embalagens seladas imediatamente após o resfriamento |
Um dos erros mais frequentes é pular a sequência de enxágue. A solução de limpeza deixada no alumínio continua reagindo com a superfície por muito tempo após a etapa do tanque. Uma linha adequada possui múltiplos enxágues em cascata, idealmente com água deionizada para peças de acabamento crítico.
O teste de quebra de água é a verificação rápida padrão: após o enxágue, a película de água deve permanecer contínua em toda a superfície. Se a água formar gotas e se soltar, a contaminação orgânica permanecerá e a peça não será limpa.
Requisitos de limpeza antes da anodização e revestimento
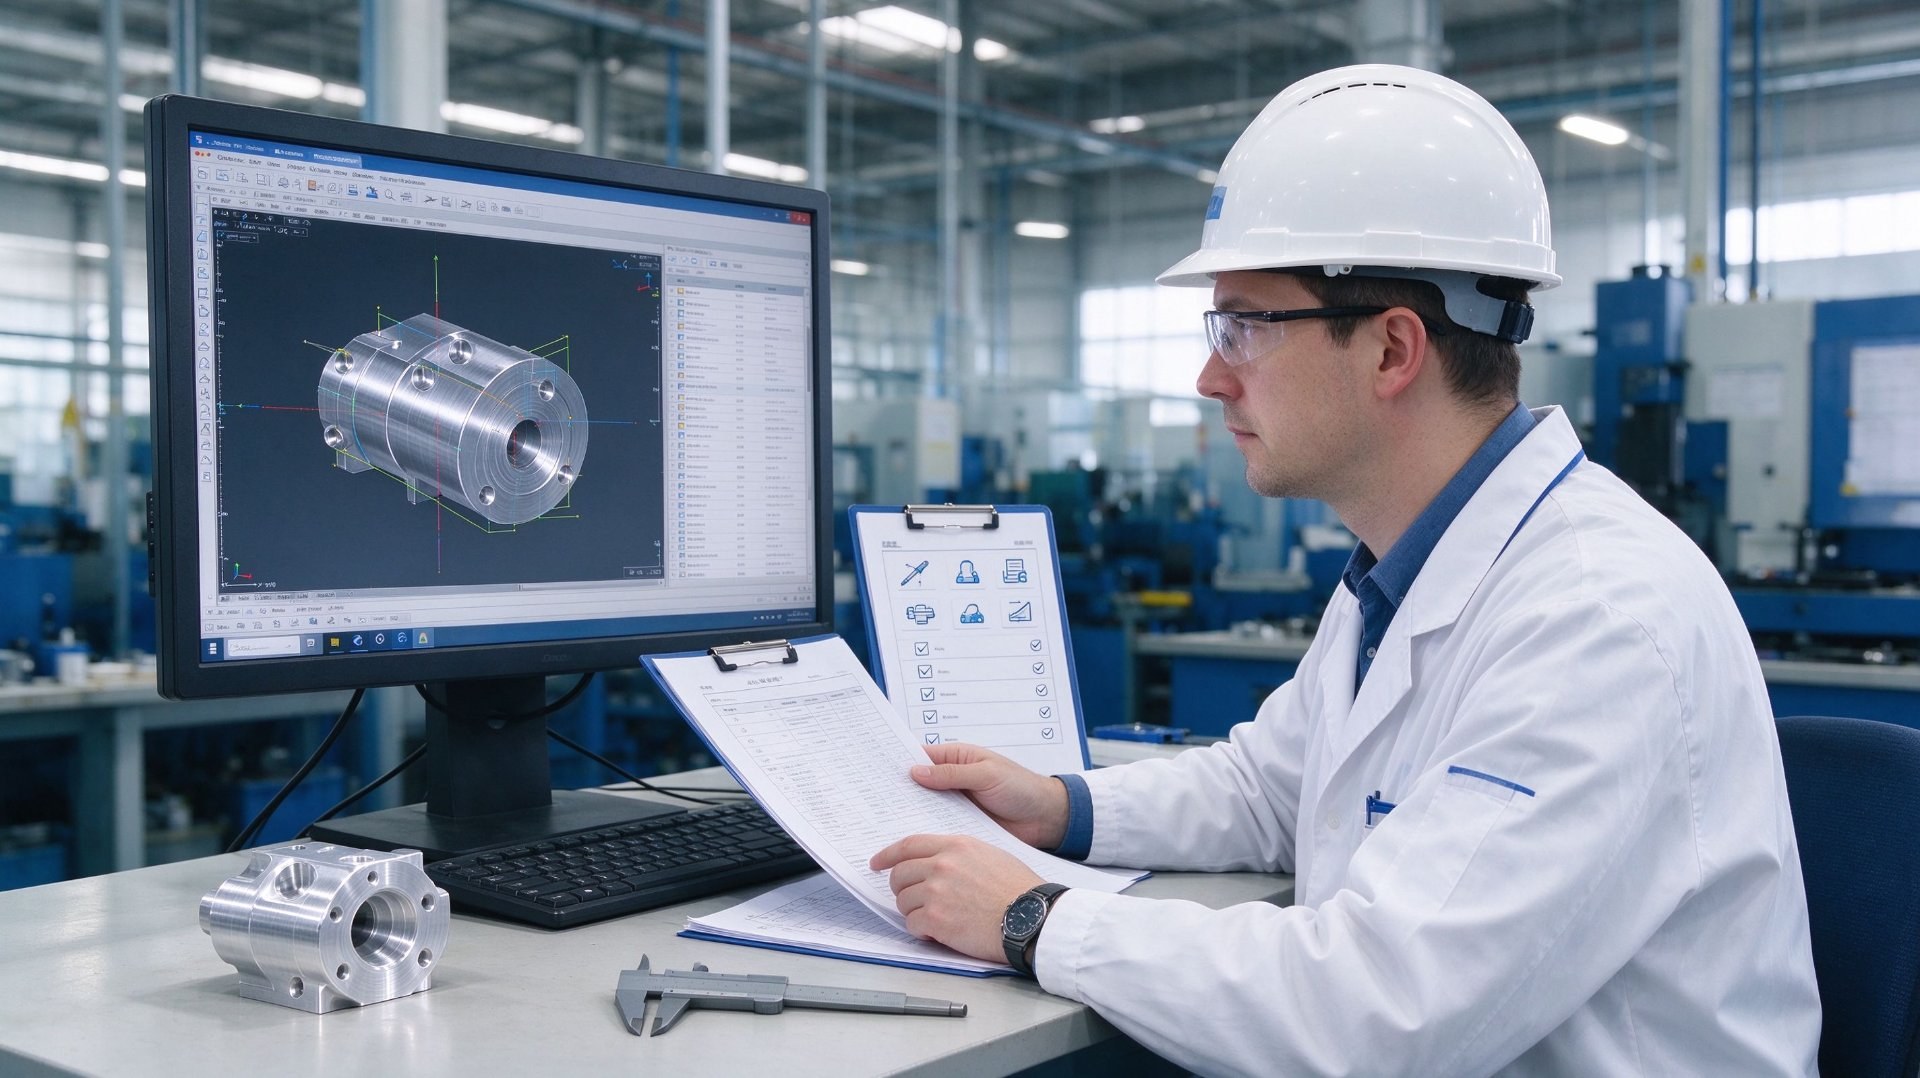
A limpeza antes da anodização não é opcional. A anodização é uma reação de conversão do substrato de alumínio; qualquer filme superficial impede o crescimento uniforme de óxido.
Sequência padrão de limpeza pré-anodização:
- Desengordurar (lavagem ultrassônica ou spray, limpador seguro para alumínio)
- Enxágue com água da torneira
- Gravura alcalina (opcional, para acabamento fosco ou oxidação pesada)
- Limpar
- Desoxidação ácida/desmutação
- Enxágue final com água DI
- Inspeção de quebra de água
- Rack e envio para tanque de anodização
Para revestimento em pó, a linha é semelhante, mas geralmente utiliza conversão de fosfato ou pré-tratamento de zircônio após a limpeza. O revestimento em pó é um pouco mais tolerante do que a anodização, mas os resíduos de óleo ainda causam descamação e bolhas.
Se suas peças forem enviadas usinadas e sem revestimento, o padrão de limpeza pode ser mais simples: livre de óleo livre, cavacos soltos e resíduos visíveis. Mas os compradores ainda devem definir se a fina película protetora de óleo residual é permitida para anticorrosão.
Como avaliar o processo de limpeza de alumínio de um fornecedor
Ao adquirir componentes de alumínio usinados, não presuma que todos os fornecedores seguem o mesmo padrão de limpeza. Use essas verificações durante a qualificação do fornecedor.
Etapa 1: indique primeiro seu requisito de acabamento.
Informe antecipadamente o fornecedor: somente conforme usinado / conversão de cromato / anodização transparente / anodização colorida / revestimento em pó. A rota de limpeza muda completamente.
Etapa 2: peça o fluxograma do processo de limpeza.
Confirme a sequência do tanque, tipo de limpador, temperatura, tempo de ciclo, etapas de enxágue e método de secagem. Pergunte se eles usam água DI para o enxágue final nas peças de acabamento.
Etapa 3: Confirme a compatibilidade da liga.
Especialmente para alumínio 7075 e 2024, confirme que eles evitam produtos de limpeza alcalinos fortes que causam corrosão escura e ataque intergranular.
Etapa 4: Verifique o método de inspeção quanto à limpeza.
Pergunte se eles realizam teste de ruptura de água, teste de limpeza com luva branca ou inspeção de óleo UV. Pergunte com que frequência a solução de limpeza é substituída ou filtrada.
Passo 5: Verifique o manuseio e embalagem após a limpeza.
As peças limpas devem ser manuseadas com luvas, armazenadas em recipientes limpos e embaladas imediatamente quando estiverem totalmente secas. As partes quentes seladas enquanto úmidas desenvolverão manchas de água dentro do saco.
Passo 6: Solicite amostra de acabamento do primeiro artigo.
Para pedidos de anodização, sempre execute uma amostra de pré-produção usando a linha exata de limpeza e acabamento antes da produção em massa. Compare a uniformidade da cor e a qualidade da superfície com a sua amostra de aprovação.
Etapa 7: Esclareça a quantidade de óleo protetor.
Alguns fornecedores aplicam óleo antiferrugem fino após a limpeza. Se as peças forem anodizadas, nenhum óleo protetor será permitido . Este é um erro de comunicação muito comum entre comprador e fábrica.
FAQ: Limpeza de peças de alumínio usinado
Essas respostas abordam perguntas comuns de engenheiros de compras, designers de produtos e compradores industriais que buscam componentes usinados em alumínio CNC.
Q1: Qual é a melhor maneira de limpar peças de alumínio usinadas antes da anodização?
A1: Limpeza ultrassônica com limpador neutro ou alcalino suave compatível com alumínio, enxágue em vários estágios, desoxidação/desmutting e enxágue final com água DI, validado pelo teste de ruptura de água. Esta sequência remove óleo, cavacos e filmes orgânicos sem causar corrosão na superfície do alumínio.
Fonte: Padrões de pré-tratamento da indústria de anodização de alumínio.
Q2: Você pode usar acetona para limpar peças de alumínio CNC?
A2: A acetona funciona para desengorduramento rápido de peças que não serão anodizadas. Evapora rapidamente, mas deixa vestígios de resíduos e não remove limalhas finas de alumínio incrustadas. Não substitui a limpeza ultrassônica antes da anodização.
Fonte: Prática de engenharia de pré-tratamento de superfície.
Q3: A limpeza ultrassônica é segura para alumínio 7075?
A3: Sim, quando combinado com produtos químicos de limpeza seguros para 7075. Evite produtos de limpeza alcalinos de alto pH e longos ciclos de imersão a quente. 7075 contém cobre e é propenso a descoloração escura e corrosão sob condições de limpeza agressivas.
Fonte: Diretrizes para processamento de superfície de liga de alumínio.
Q4: Como você testa se uma peça de alumínio está limpa o suficiente para anodização?
A4: O teste de ruptura da água é o método padrão. Após o enxágue DI, uma película contínua e ininterrupta de água deve aderir à superfície. Se a água formar gotas, a contaminação orgânica permanecerá e a peça deverá ser limpa novamente.
Fonte: Procedimento de controle de qualidade da anodização.
Q5: O jateamento com esferas de vidro pode substituir a limpeza química?
A5: Não. O jateamento remove a oxidação e a coloração térmica, mas pode reter meios finos de jateamento e poeira. As peças jateadas ainda requerem limpeza ultrassônica antes da anodização ou revestimento.
Fonte: Melhores práticas do processo de acabamento.
Q6: Por que as peças de alumínio usinadas ficam com manchas de água após a limpeza?
A6: As manchas de água provêm de depósitos minerais deixados durante a evaporação na água da torneira. O enxágue final com água DI e a secagem controlada com ar quente ou forno eliminam a maioria das manchas.
Fonte: Princípios de limpeza de superfícies metálicas.
P7: As peças de alumínio limpas devem ser lubrificadas para proteção?
A7: Somente se não houver operação de revestimento posterior. As peças destinadas à anodização, revestimento de conversão ou pintura devem ser isentas de óleo. Se for necessário óleo anticorrosivo, especifique-o claramente nas notas do desenho.
Fonte: Prática comum de especificação do comprador-fornecedor.
Q8: Qual é a diferença entre desengordurar e desoxidar alumínio?
A8: O desengorduramento remove contaminantes orgânicos como óleo e líquido refrigerante. A desoxidação remove finas películas de óxido inorgânico e manchas após o ataque químico. O desengorduramento vem sempre em primeiro lugar.
Fonte: Sequência do processo de tratamento superficial do alumínio.
Q9: Como você limpa furos roscados de alumínio e furos cegos?
A9: A limpeza ultrassônica com rotação da peça, seguida de purga com ar seco comprimido entre os ciclos de enxágue, é o método mais confiável. A lavagem simples com spray geralmente deixa óleo e lascas presos dentro das persianas.
Fonte: Prática de limpeza de componentes de precisão.
Q10: Posso pular a limpeza de peças mecânicas de alumínio simples e não críticas?
A10: Você pode aceitar peças com resíduos leves visíveis somente se sua especificação permitir explicitamente a entrega não limpa conforme usinada. Mesmo acessórios simples podem vazar óleo refrigerante na embalagem ou desenvolver corrosão durante o armazenamento.
Fonte: Controle de qualidade de componentes industriais.
Conclusão e solicitação de orçamento
Então, como limpar peças usinadas de alumínio ? O processo correto depende da liga de alumínio, da geometria da peça, das características internas e do acabamento superficial posterior. A limpeza ultrassônica é o padrão ouro para peças de precisão antes da anodização, enquanto a lavagem por spray é adequada para componentes simples de alto volume. As maiores falhas de limpeza acontecem quando compradores e fornecedores não concordam antecipadamente com o padrão de limpeza e o método de inspeção.
Para compradores industriais, a limpeza não é algo secundário. Determina diretamente o rendimento da anodização, a qualidade do revestimento, a aceitação cosmética e a resistência à corrosão a longo prazo. Sempre inclua expectativas de limpeza e pré-tratamento em suas notas de desenho.
Na Shenzhen Zhongzhu Technology Co., Ltd. , fornecemos usinagem CNC personalizada para peças de alumínio, incluindo 6061, 6063 e 7075, com serviços controlados de limpeza, rebarbação, anodização e revestimento em pó. Se você estiver adquirindo componentes de alumínio usinados, envie-nos seu desenho 2D, arquivo 3D, grau de liga, requisitos de tratamento de superfície e quantidade.
Nossa equipe de engenharia analisará suas necessidades e definirá o fluxo de trabalho correto de limpeza e acabamento para o seu projeto. Aceitamos pedidos de protótipos e lotes de produção em massa.
Entre em contato
Procurando um parceiro de fabricação confiável para suas peças usinadas CNC de alumínio personalizadas? Entre em contato com nossa equipe hoje.
Tecnologia Co. de Shenzhen Zhongzhu, Ltd.
Componentes metálicos personalizados, usinagem de precisão, fundição sob pressão, estampagem e componentes plásticos.
📄 Solicite uma revisão técnica ou cotação
Contate-nos →📞 Fale com nossa equipe
Entre em contato →🔗 Explore nossos serviços de fabricação
Ver produtos e serviços →Tecnologia Co. de Shenzhen Zhongzhu, Ltd.
315 PING 'AN AVENUE, PINGHU STREET, DISTRITO DE LONGGANG, CIDADE DE SHENZHEN, PROVÍNCIA DE GUANGDONG
📞 +86 18688963321
✉ samuel@chnzhongzhu.com
Tecnologia de Shenzhen Zhongzhu


que parte de uma máquina é a transmissão de energia
como evitar acabamentos superficiais ruins em peças usinadas
Artigo Relacionado