являются ли многошпиндельные детали более низкого качества?
Являются ли многошпиндельные детали более низкого качества? Практическое руководство по точности, постоянству и качеству производства
Детали, обработанные на многошпиндельном станке, имеют более низкое качество, чем детали, изготовленные на обычных станках с ЧПУ? Это разумный вопрос для менеджеров по закупкам и инженеров-конструкторов, особенно когда поставщик предлагает многошпиндельную обработку для снижения удельных затрат и сокращения времени выполнения заказа. Короткий ответ: нет. Многошпиндельная обработка не приводит к автоматическому производству деталей более низкого качества. Фактически, при правильном управлении станком, оснасткой, заготовками и контролем процесса можно производить компоненты с высокой стабильностью в объемах производства. Реальный вопрос заключается в том, подходит ли этот процесс для геометрии вашей детали, требований к допускам и стандартам качества.
В этом руководстве объясняется, как работает многошпиндельная обработка, что влияет на ее качество, где она работает хорошо и на что покупателям следует обратить более пристальное внимание. Мы также сравним многошпиндельную и одношпиндельную обработку с практической точки зрения, чтобы вы могли оценить поставщика на основе измеримых производственных возможностей, а не только по типу станка.
- Являются ли многошпиндельные детали более низкого качества?
- Как работает многошпиндельная обработка
- 6 факторов, влияющих на качество многошпиндельной обработки
- Многошпиндельная и одношпиндельная обработка
- Распространенные проблемы качества и способы их предотвращения
- Применение и ограничения многошпиндельной обработки
- Как оценить поставщика многошпиндельных станков
- Часто задаваемые вопросы: Качество многошпиндельной обработки
- Заключение и запрос цен
Являются ли многошпиндельные детали более низкого качества?
Нет. Детали, обработанные на нескольких шпинделях, по своей сути не имеют более низкого качества, чем детали, обработанные на одном шпинделе. Количество шпинделей определяет, как станок выполняет операции обработки, а не сам по себе конечный уровень качества. Точность размеров, качество поверхности, повторяемость и надежность продукции зависят от всего производственного процесса.
Многошпиндельный станок может выполнять несколько операций обработки одновременно или на нескольких рабочих позициях. Такое расположение может повысить эффективность производства и сократить время, необходимое для изготовления повторяющихся компонентов. Однако это также требует тщательной координации режущих инструментов, положения шпинделя, подачи материала и настроек процесса.
Когда все станции правильно сконфигурированы и обслуживаются, многошпиндельная обработка может производить одинаковые компоненты в больших количествах. При плохом управлении инструментами или неправильном выравнивании станка дефекты могут возникнуть в нескольких деталях еще до того, как проблема будет обнаружена. Это проблема управления процессом, а не доказательство того, что многошпиндельная обработка по своей сути неэффективна.
Для промышленных покупателей наиболее полезно различать производительность машины и возможности процесса . Машина, которая производит много деталей в час, не обязательно является машиной, которая производит детали в соответствии со спецификациями. Квалифицированный поставщик должен продемонстрировать как эффективность производства, так и способность последовательно выполнять требования к чертежам.
Прежде чем одобрить многошпиндельный производственный процесс, покупатели должны оценить:
- Допуски размеров и геометрические требования на чертеже.
- Состояние станка, центровка шпинделя и повторяемость.
- Выбор инструмента, срок службы инструмента и процедуры замены.
- Характеристики материала и стабильность заготовки.
- Внутрипроизводственный контроль и мониторинг процесса.
- Протоколы окончательной проверки и отслеживание партии.
Другими словами, качество многошпиндельной обработки следует оценивать по фактическим результатам контроля и производственного контроля, а не просто по подсчету количества шпинделей.
Как работает многошпиндельная обработка
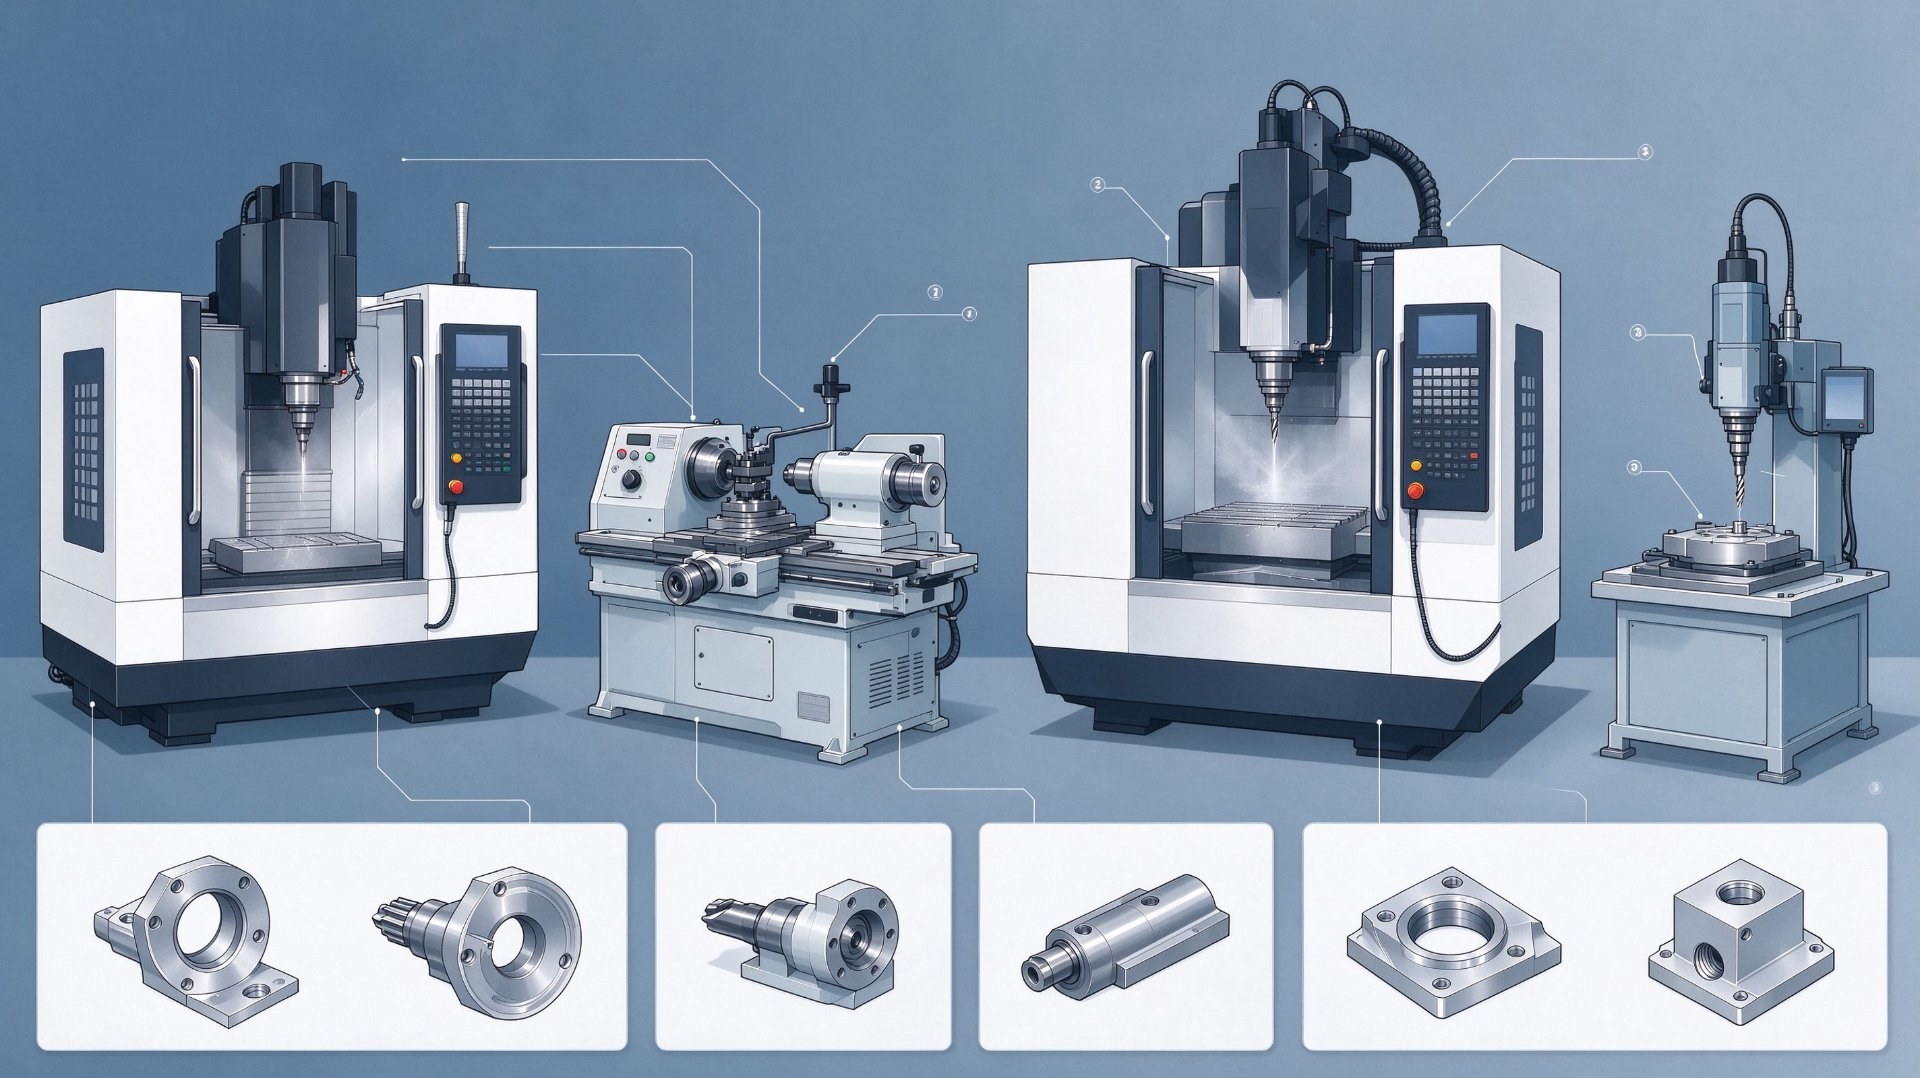
Многошпиндельная обработка использует станок, оснащенный более чем одним шпинделем, для обработки заготовок посредством скоординированных операций обработки. В зависимости от конструкции станка одновременно можно обрабатывать несколько заготовок или одна заготовка может проходить через разные станции обработки.
В многошпиндельных винтовых автоматах и токарных станках в станок обычно подается пруток. Каждый шпиндель или станция выполняет определенную операцию, такую как токарная обработка, сверление, растачивание, нарезание канавок или нарезание резьбы. Заготовка проходит через последовательность обработки до тех пор, пока не будут выполнены необходимые функции.
Современные многошпиндельные станки могут использовать механические системы или системы с ЧПУ. Их конфигурации различаются расположением шпинделей, количеством станций, способом передачи заготовки и степенью автоматизации. Выбор подходящего станка зависит от геометрии детали, объема производства и требуемых операций обработки.
Типичные операции включают в себя:
- Токарная обработка: обработка цилиндрических поверхностей, уступов, канавок и диаметров.
- Сверление: создание отверстий заданного диаметра и глубины.
- Растачивание: увеличение или уточнение существующих отверстий.
- Нарезание резьбы: Изготовление внутренней или внешней резьбы.
- Нарезание канавок и отрезка: создание канавок и отделение готовых компонентов от прутка.
- Фрезерование и вторичные операции: добавление лысок, пазов или других элементов, если это поддерживается конфигурацией станка.
Основным преимуществом является возможность выполнения нескольких операций в рамках единого производственного цикла. По сравнению с изготовлением каждой детали в рамках отдельной операции это может сократить время обработки, повысить производительность и упростить планирование производства.
Однако одновременная или последовательная обработка на нескольких станциях требует точной настройки. Коррекции инструмента, условия резания, подача материала и выравнивание станции должны быть скоординированы. Проблема на одной станции может повлиять на размеры или состояние поверхности готовой детали.
Вот почему процедура настройки и система контроля качества поставщика имеют такое же значение, как и технические характеристики машины.
6 факторов, влияющих на качество многошпиндельной обработки
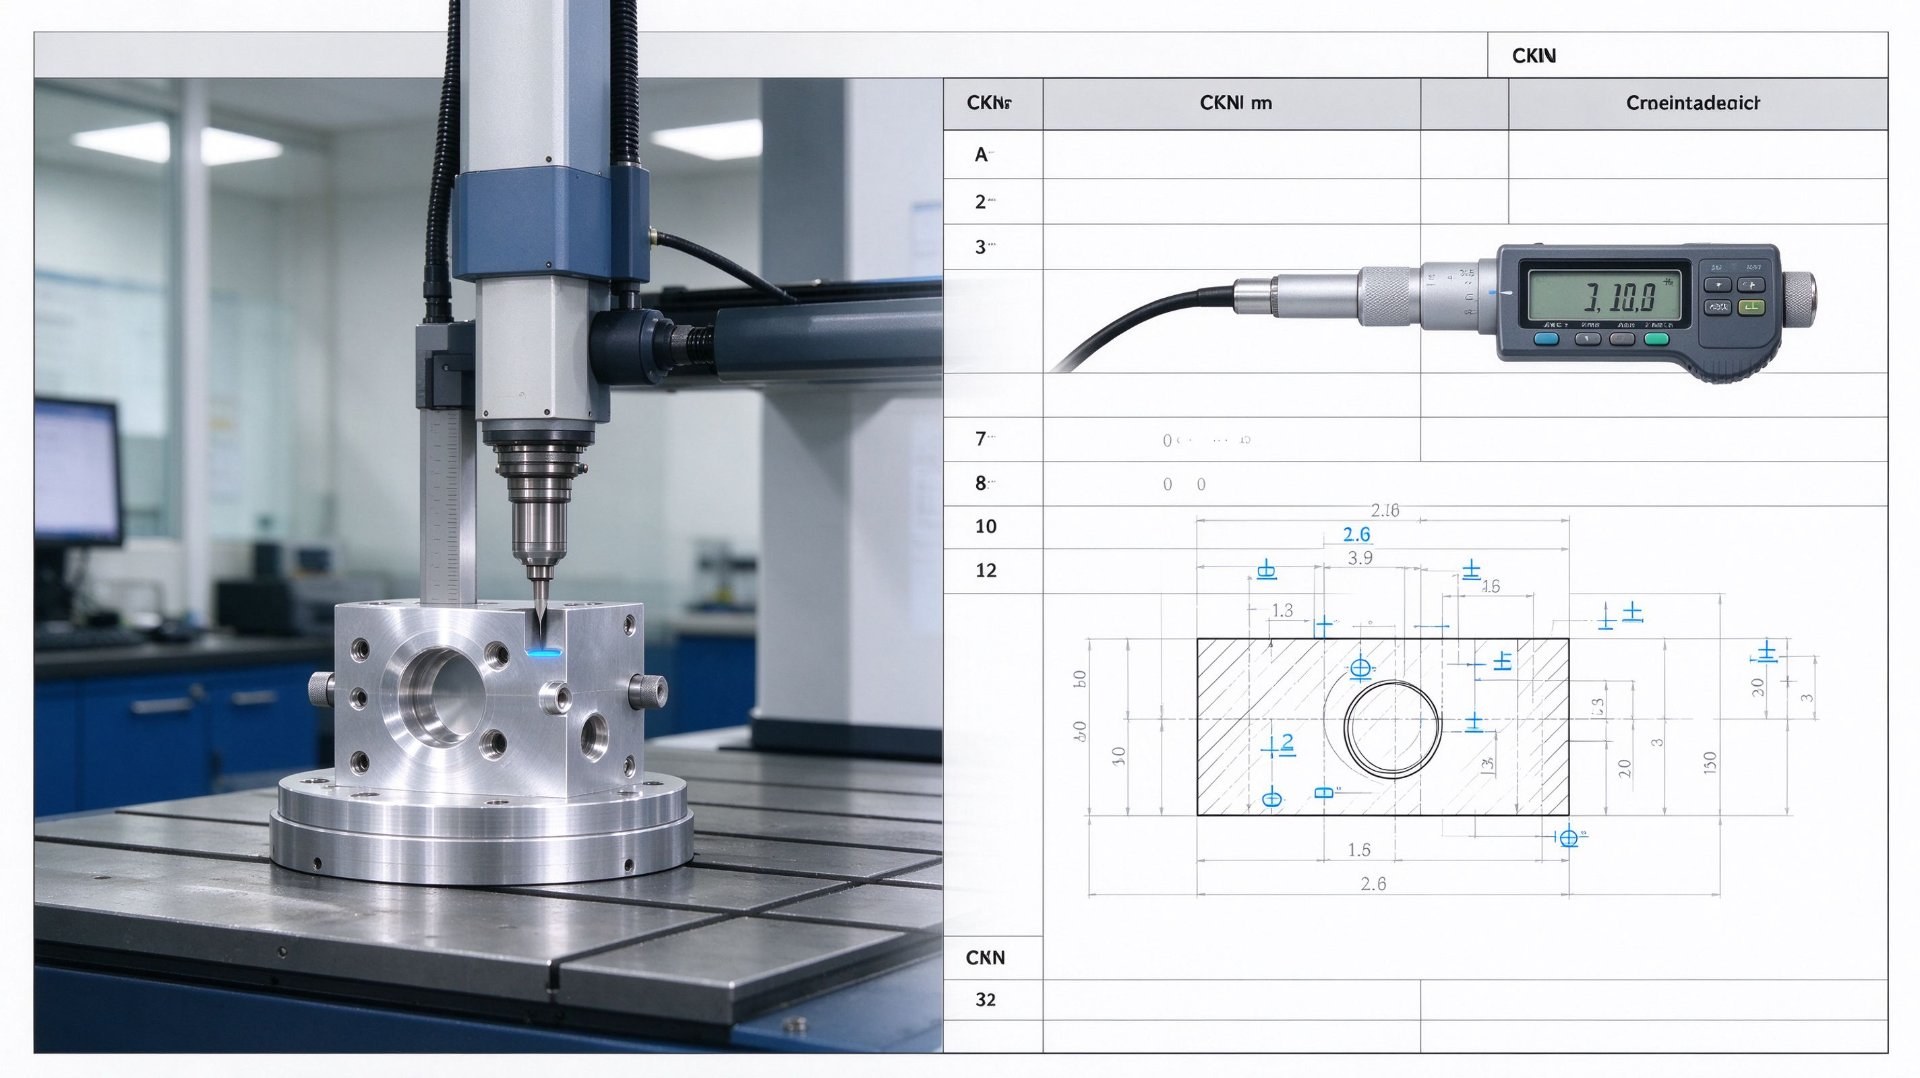 Качество многошпиндельной детали определяется несколькими взаимосвязанными производственными факторами. Поставщик, который контролирует эти переменные, может добиться стабильного производства. Поставщик, который их игнорирует, может столкнуться с отклонениями в размерах, дефектами поверхности или противоречивыми партиями.
1. Состояние станка и центровка шпинделя.
Состояние станка имеет решающее значение для точности обработки. Биение шпинделя, состояние подшипников, вибрация, термическая стабильность и центровка — все это может повлиять на готовый компонент. Если станок имеет чрезмерное биение или механический износ, отклонения в размерах могут появиться даже при правильной программе резки.
Регулярное техническое обслуживание, проверки соосности и мониторинг состояния оборудования помогают выявить потенциальные проблемы до того, как они повлияют на производство. Покупателям следует спросить, как поставщик проверяет состояние машины и как часто обслуживается критически важное оборудование.
2. Выбор оснастки и ее износ.
Каждая обрабатывающая станция зависит от правильного режущего инструмента, геометрии инструмента и параметров резания. Износ инструмента может постепенно изменить диаметр резания, шероховатость поверхности и точность размеров детали.
Многошпиндельное производство делает управление инструментом особенно важным, поскольку в рамках одного производственного цикла может выполняться несколько операций. Поставщик должен установить пределы срока службы инструмента, интервалы проверок и процедуры замены, а не ждать появления видимых дефектов.
3. Зажим заготовки и подача материала.
Стабильная фиксация заготовки необходима для повторяемости обработки. Неправильное давление зажима, плохое состояние цанги, проблемы с прямолинейностью материала или неравномерная подача прутка могут вызвать вибрацию, перемещение или изменение размеров.
Длинные и тонкие компоненты особенно чувствительны к прогибам и вибрации. Параметры их обработки и расположение опор должны выбираться в зависимости от материала, диаметра и геометрии детали.
4. Качество и стабильность материала.
Свойства материала влияют на поведение при резании. Изменение твердости, включения, состояние поверхности и состав материала могут влиять на износ инструмента и конечные размеры.
Для критически важных применений покупатели должны указать марку материала и применимый стандарт материала. Для обеспечения прослеживаемости также могут потребоваться сертификаты на материалы и идентификация партии. Поставщик не должен заменять материал без письменного согласия покупателя.
5. Параметры процесса и координация станции.
Скорость резания, подача, глубина резания, подача СОЖ и расположение инструмента должны соответствовать каждой операции. Параметр, который хорошо работает для одного материала или характеристики, может не работать для другого.
В многошпиндельном производстве также имеют значение последовательность обработки и координация станций. Плохо сбалансированные операции могут привести к чрезмерным нагрузкам резания, вибрации или узким местам. Правильное планирование процесса помогает поддерживать стабильные условия на протяжении всего производственного цикла.
6. Проверка и мониторинг процесса.
Проверка – это то, что показывает, соответствует ли производственный процесс требованиям чертежа. Поставщик должен определить критические размеры, выбрать подходящее измерительное оборудование и определить частоту проверок до начала производства.
В зависимости от компонента проверки качества могут включать измерение диаметра, измерение длины, измерение резьбы, измерение шероховатости поверхности, проверку соосности и проверку размеров с использованием подходящего контрольного оборудования.
Проверка первого изделия и текущие производственные проверки помогают выявить изменения в процессе на ранней стадии. Затем окончательная проверка подтверждает, что готовая партия соответствует согласованным критериям приемки.
Многошпиндельная и одношпиндельная обработка
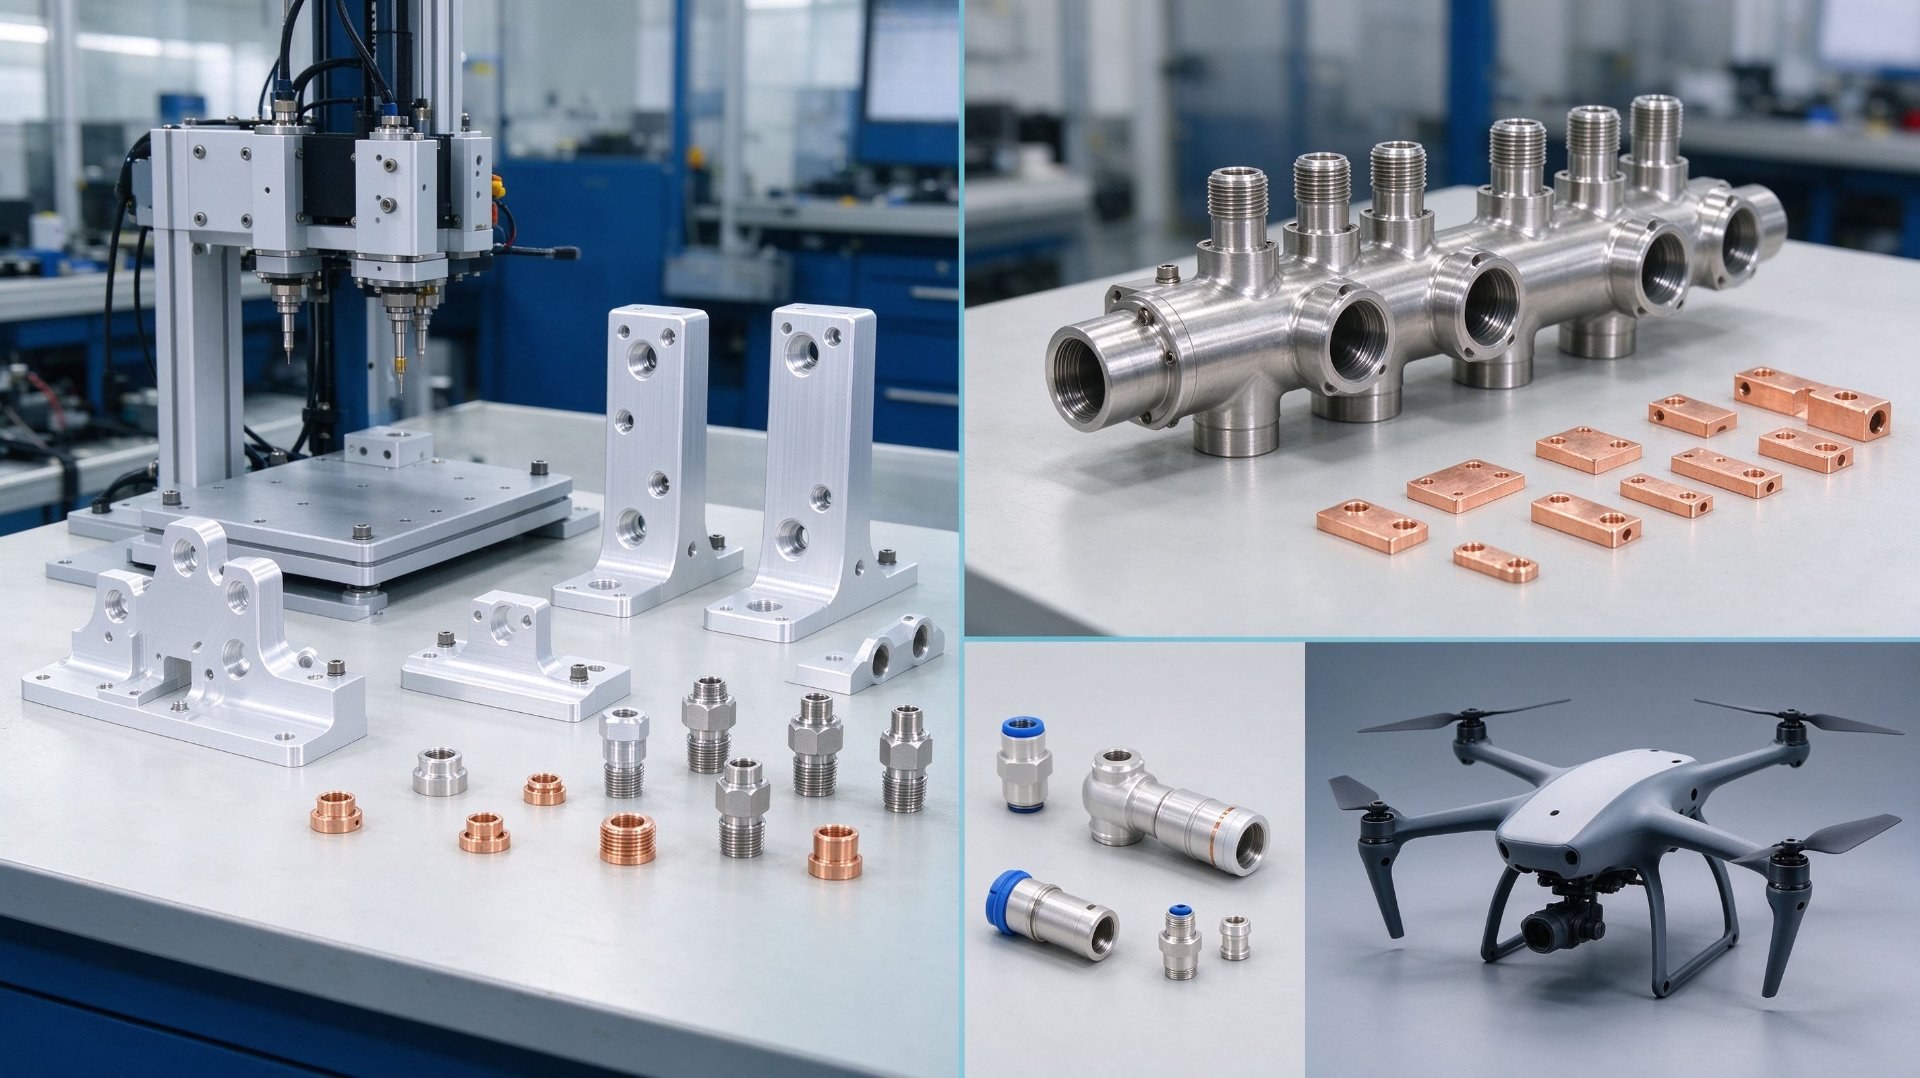
Многошпиндельная и одношпиндельная обработка удовлетворяет различные производственные потребности. Ни один из этих процессов не является в целом лучшим. Правильный выбор зависит от сложности детали, объема производства, требований к допускам, затрат на установку и ожиданий доставки.
| Сравнение | Многошпиндельная обработка | Одношпиндельная обработка |
|---|---|---|
| Организация производства | Несколько шпинделей или станций выполняют скоординированные операции. | Обычно обрабатывает одну заготовку за раз на одном главном шпинделе. |
| Объем производства | Часто подходит для повторяющегося производства в средних и больших объемах. | Подходит для прототипов, небольших партий и производственных работ. |
| Эффективность производства | Можно достичь высокой производительности, если операции хорошо сбалансированы. | Производительность зависит от цикла обработки и количества операций. |
| Сложность настройки | Может потребоваться более сложная координация станции и настройка инструментов. | Часто предлагает более простую настройку отдельных компонентов. |
| Гибкость деталей | Наиболее экономичный вариант для подходящей геометрии для повторного производства. | Может быть более гибким для изменения конструкции и различных требований к деталям. |
| Потенциал качества | Можно добиться стабильного качества при правильном управлении процессом. | Можно добиться стабильного качества при правильном управлении процессом. |
| Структура затрат | Может снизить себестоимость единицы продукции при подходящих объемах производства. | Может быть более экономичным при меньшем количестве или частом изменении конструкции. |
| Типичное рассмотрение | Требует тщательной настройки, управления инструментом и мониторинга процесса. | Может иметь более длительное время цикла для деталей, требующих нескольких операций. |
Снижает ли многошпиндельная обработка точность? Не обязательно. Оба типа машин могут производить точные компоненты. Достижимый допуск зависит от возможностей станка, геометрии детали, поведения материала, инструмента, термических условий и методов контроля.
Всегда ли одношпиндельная обработка обеспечивает лучшее качество? Нет. Одношпиндельный станок также может иметь дефекты, если его инструменты, настройка или процесс проверки неадекватны. Аналогичным образом, хорошо обслуживаемый многошпиндельный станок может производить одинаковые детали в течение длительных производственных циклов.
Для покупателей лучшим сравнением является не просто тип машины. Это продемонстрированная способность поставщика производить конкретный компонент с соблюдением указанных допусков и требований к качеству.
Распространенные проблемы качества и способы их предотвращения
Многошпиндельная обработка может обеспечить стабильную производительность, но ее организация производства требует особых требований к управлению процессом. Понимание распространенных дефектов помогает покупателям лучше задавать технические вопросы во время квалификации поставщиков.
| Потенциальная проблема | Возможная причина | Рекомендуемый контроль |
|---|---|---|
| Изменение размеров | Износ инструмента, температурные изменения или неправильные смещения. | Плановые измерения, компенсация инструмента и мониторинг процесса. |
| Плохое качество поверхности | Изношенные инструменты, вибрация, неправильные параметры резания или проблемы с охлаждающей жидкостью. | Проверка инструмента, оптимизация параметров и проверка шероховатости поверхности. |
| Внекруглые особенности | Биение шпинделя, неустойчивый зажим или отклонение заготовки. | Проверка биения, правильность крепления и подходящая опора. |
| Заусенцы и острые края | Износ инструмента, неподходящие условия резания или неполное удаление заусенцев. | Контроль состояния инструмента и определенные процедуры удаления заусенцев и проверки кромок. |
| Дефекты резьбы | Неправильный инструмент для резьбы, настройки подачи или износ инструмента. | Измерители резьбы, проверка инструментов и проверка характеристик резьбы. |
| Несогласованность партии | Неконтролируемые изменения настроек, изменение материала или непоследовательный контроль. | Документированные процедуры настройки, отслеживание материалов и записи проверки партий. |
Одним из важных соображений является то, что многошпиндельный станок может производить несколько компонентов в течение производственного цикла. Если общая ошибка настройки останется незамеченной, это может привести к тому, что несколько частей будут затронуты до того, как проблема будет выявлена.
По этой причине поставщики должны составить план проверок, который включает первоначальную проверку установки, плановые проверки в процессе производства, мониторинг состояния инструмента и окончательную проверку. Частота проверок должна зависеть от критичности детали, стабильности процесса, объема производства и требований заказчика.
Для компонентов с критически важными с точки зрения безопасности или высокоточными характеристиками покупатели должны определить критерии приемки и необходимые записи проверки до начала производства. Четкий план проверки более ценен, чем общее заявление о том, что поставщик соблюдает строгий контроль качества.
Применение и ограничения многошпиндельной обработки
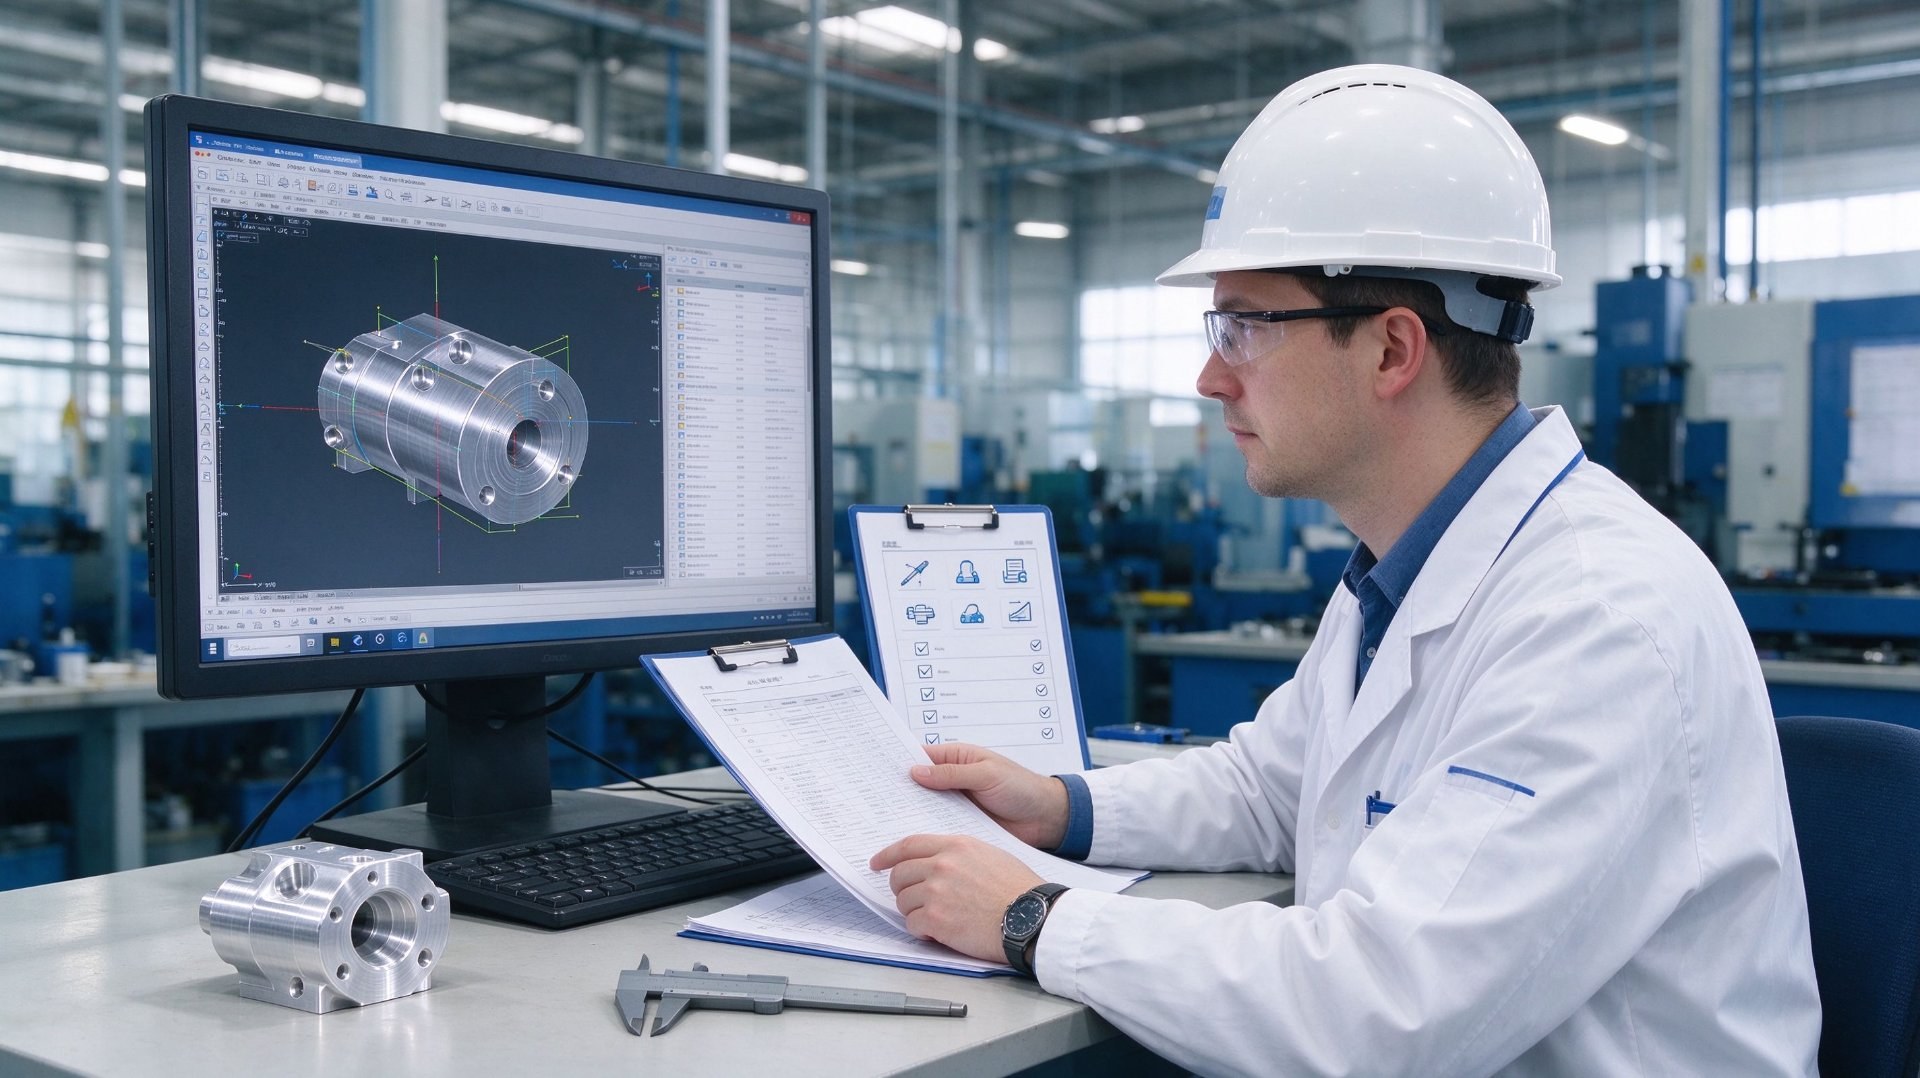
Многошпиндельная обработка особенно полезна, когда деталь имеет повторяемую геометрию, может эффективно изготавливаться из прутка и требует относительно большого объема производства. Он широко ассоциируется с точеными деталями и прецизионными мелкими металлическими деталями.
Автомобильные компоненты. Втулки, валы, штифты, проставки, детали с резьбой и другие повторяющиеся цилиндрические детали могут подойти для многошпиндельного производства. Постоянство размеров и стабильная производительность партии важны для операций сборки.
Электрическое и электронное оборудование. Соединители, клеммы, контактные штыри, резьбовые вставки и небольшие проводящие компоненты могут выиграть от автоматизированной обработки на нескольких станциях. Выбор материала и контроль размеров важны для электрических и механических характеристик.
Промышленная техника. Прецизионные втулки, фитинги, валы, прокладки и детали крепежа можно эффективно производить, если их геометрия и объемы производства соответствуют технологическому процессу.
Гидравлическое и пневматическое оборудование. Отдельные фитинги, адаптеры, компоненты клапанов и небольшие точеные детали могут быть изготовлены с использованием многошпиндельных процессов. Геометрию отверстия, уплотнительные поверхности и качество резьбы необходимо сверить с техническим чертежом.
Медицинское и инструментальное оборудование. Некоторые небольшие точеные детали для инструментов и оборудования могут быть пригодными при условии, что требования к материалам, состоянию поверхности, чистоте и применимым нормативным требованиям контролируются должным образом.
Когда многошпиндельная обработка может оказаться непригодной?
- Очень низкие объемы производства, когда сложные затраты на установку не могут быть оправданы.
- Детали с очень сложной геометрией, требующие обширного многоосного фрезерования.
- Компоненты больших размеров или неправильной формы, которые невозможно разместить на станке.
- Детали, требующие частого изменения конструкции или очень гибкой последовательности обработки.
- Характеристики, которые превышают проверенные размерные или геометрические возможности машины.
Эти ограничения не означают, что процесс имеет низкое качество. Они означают, что для компонента может быть более подходящим другой метод производства. Токарная обработка с ЧПУ, фрезерная обработка с ЧПУ, токарно-фрезерная обработка, шлифование или комбинация процессов могут быть лучшим выбором в зависимости от чертежа.
Лучший производственный маршрут следует выбирать после анализа 2D-чертежа, 3D-модели, материала, допусков, требований к поверхности и ожидаемого объема производства.
Как оценить поставщика многошпиндельных станков
Когда поставщик рекомендует многошпиндельную обработку, покупатели должны сосредоточиться на доказательствах возможностей процесса, а не принимать более низкую цену за чистую монету. Следующий контрольный список может помочь командам по закупкам и инженерам оценить партнера-производителя.
Шаг 1. Просмотрите чертеж и геометрию детали.
Убедитесь, что поставщик понимает критические размеры, допуски, марку материала, характеристики резьбы, качество поверхности и функциональные требования. 3D-модель помогает объяснить геометрию, но 2D-чертеж с правильными размерами по-прежнему важен для определения требований к контролю.
Шаг 2: Спросите, почему рекомендуется использовать многошпиндельную обработку.
Поставщик должен объяснить, насколько конфигурация станка соответствует детали и какие операции можно выполнить в рамках производственного цикла. Спросите, сокращает ли предлагаемый процесс обработку, повышает производительность или снижает себестоимость единицы продукции без ущерба для установленных требований к качеству.
Шаг 3. Проверьте фактические возможности машины.
Спросите о состоянии станка, конфигурации шпинделя, емкости заготовки, расположении оснастки и функциях, которые можно обрабатывать. Запросите доказательства того, что предлагаемое оборудование может соответствовать критическим размерам, указанным на вашем чертеже.
Шаг 4. Подтвердите спецификации материалов и возможность отслеживания.
Определите точную марку материала и применимый стандарт. Для проектов, требующих отслеживания, запросите сертификаты на материалы и процедуры идентификации партии. Любая замена материала должна требовать письменного разрешения.
Шаг 5: Просмотрите план проверки.
Спросите, как будут измеряться критические размеры и как часто будут выполняться проверки. В зависимости от детали проверка может включать микрометры, штангенциркули, нутромеры, резьбомеры, оптические измерительные системы или оборудование КИМ.
Шаг 6: Запросите образцы деталей и отчеты о размерах.
Прежде чем одобрить массовое производство, сверьте репрезентативные образцы с чертежом. В отчете о проверке должны быть указаны измеренные размеры, указанные допуски и фактические результаты измерений. Обратите особое внимание на критические функции, а не только на общий внешний вид.
Шаг 7: Подтвердите стабильность процесса во время производства.
Обсудите управление сроком службы инструмента, проверку настройки, корректировку процесса и процедуры обращения с несоответствующими деталями. В случае более крупных производственных партий спросите, как поставщик определяет отклонения размеров и предотвращает попадание дефектных деталей в производственный процесс.
Шаг 8. Сравните общие производственные затраты и риски доставки.
Оцените предложение с учетом затрат на установку, цены за единицу продукции, объема производства, требований к проверке, вторичных операций, упаковки и графика поставок. Самая низкая цена за единицу не обязательно означает самую низкую общую стоимость закупок.
Квалифицированный поставщик должен быть в состоянии четко объяснить производственный процесс и предоставить доказательства проверки, подтверждающие обязательства по обеспечению качества.
Часто задаваемые вопросы: Качество многошпиндельной обработки
Эти ответы отвечают на распространенные вопросы инженеров по снабжению, разработчиков продукции и промышленных покупателей, оценивающих многошпиндельную обработку точных компонентов.
В1: Являются ли детали, обработанные многошпиндельным станком, более низким качеством, чем детали, обработанные на станке с ЧПУ?
A1: Нет. Многошпиндельная обработка не приводит к автоматическому производству деталей более низкого качества. Качество зависит от состояния станка, оснастки, крепления, консистенции материала, параметров обработки и контроля. Правильно настроенный многошпиндельный процесс позволяет производить точные и воспроизводимые компоненты.
Источник: Общие принципы технологии производства; фактическая возможность должна быть проверена для конкретной детали и процесса.
Вопрос 2. Может ли многошпиндельная обработка обеспечить жесткие допуски?
A2: Да, многошпиндельная обработка позволяет добиться жестких допусков, если станок, инструмент и процесс подходят. Однако не существует универсального допуска, применимого к каждой машине или компоненту. Достижимый допуск должен оцениваться в зависимости от материала, геометрии, размера элемента, состояния машины и метода контроля.
Источник: Оценка инженерно-технических возможностей и технологических возможностей отдельных деталей.
В3: Подходит ли многошпиндельная обработка для крупносерийного производства?
А3: Да. Многошпиндельную обработку часто выбирают для производства повторяющихся компонентов в средних и больших объемах, особенно когда несколько операций можно скоординировать в рамках одного производственного цикла. Преимущество в производительности зависит от геометрии детали, времени наладки, баланса циклов и загрузки станка.
Источник: Общая характеристика производственного процесса.
Вопрос 4: Приводит ли многошпиндельная обработка к ухудшению качества поверхности?
A4: Не обязательно. Качество поверхности зависит от геометрии режущего инструмента, состояния инструмента, скорости подачи, скорости резания, вибрации, свойств материала и условий подачи СОЖ. Правильно контролируемый многошпиндельный процесс может обеспечить качество поверхности, указанное в инженерном чертеже. Критические поверхности следует измерять, а не оценивать визуально.
Источник: Принципы технологического процесса обработки.
В5: Какие типы деталей подходят для многошпиндельной обработки?
A5: Повторяющиеся цилиндрические детали и детали с подачей прутка являются обычными применениями. Примеры включают штифты, втулки, валы, проставки, фитинги, соединители, резьбовые компоненты и выбранное прецизионное оборудование. Пригодность зависит от мощности станка, геометрии, материала и объема производства.
Источник: Общие применения многошпиндельной обработки.
Вопрос 6: Каковы основные риски для качества при многошпиндельной обработке?
A6: Общие риски включают изменение размеров из-за износа инструмента, биение шпинделя, вибрацию, неустойчивое крепление заготовки, несоответствие материала и неправильные настройки станции. Эти риски можно снизить за счет технического обслуживания, проверки настройки, управления сроком службы инструмента, контроля в процессе производства и окончательных проверок размеров.
Источник: Общие принципы контроля качества производства.
Вопрос 7: Является ли многошпиндельная обработка дешевле, чем одношпиндельная обработка?
A7: Это может быть дешевле за деталь, если объем производства достаточен для оправдания установки и машина может эффективно выполнять операции. Для прототипов, небольших партий или часто меняющихся конструкций одношпиндельная обработка может оказаться более экономичной. В предложении следует учитывать настройку, оснастку, время цикла, проверку и вторичные операции.
Источник: Себестоимость производства и принципы планирования производства.
Вопрос 8: Как покупатели могут проверить качество многошпиндельных деталей?
A8: Запросите утвержденные образцы, отчет о проверке размеров, сертификаты на материалы, если это необходимо, и документированный план контроля качества. Проверьте критические диаметры, длины, резьбу, геометрические допуски и качество поверхности с помощью подходящего измерительного оборудования. При повторных заказах просмотрите записи производственного контроля и отслеживание партий.
Источник: Практика квалификации и проверки поставщиков.
Вопрос 9: Можно ли использовать многошпиндельную обработку для прецизионных электронных компонентов?
О9: Да, может подойти выбранное электронное оборудование, такое как контактные штыри, клеммы, разъемы и резьбовые вставки. Поставщик должен подтвердить, что машина соответствует требованиям к размерам, материалам, поверхности и функциональным возможностям компонента. При необходимости следует также учитывать электрические характеристики и пригодность сборки.
Источник: Общие приложения для производства прецизионных компонентов.
Вопрос 10: Должен ли я выбрать многошпиндельную обработку или обычную обработку с ЧПУ?
A10: Выбирайте на основе геометрии компонента, объема производства, требований к допускам, материала и общей стоимости производства. Многошпиндельная обработка часто привлекательна для многократного производства подходящих токарных деталей, в то время как традиционная обработка с ЧПУ может обеспечить большую гибкость при обработке изделий сложной геометрии, прототипов и заказов в небольших объемах. Обзор рисунка — лучшая отправная точка.
Источник: Принципы выбора производственного процесса.
Заключение и запрос цен
Итак, являются ли многошпиндельные детали более низкого качества ? Ответ — нет. Многошпиндельная обработка — это метод производства, а не уровень качества. Его способность производить точные и стабильные компоненты зависит от состояния станка, оснастки, контроля материалов, стабильности процесса и процедур проверки.
Для промышленных покупателей наиболее надежным подходом является сравнение фактического производственного процесса с инженерным чертежом. Сравните результаты контроля размеров, отслеживаемость материала, требования к поверхности и однородность партии, прежде чем решить, какой метод обработки подходит.
В Shenzhen Zhongzhu Technology Co., Ltd. мы специализируемся на индивидуальных производственных решениях для промышленных заказчиков. Наши услуги, связанные с производством, включают прецизионную механическую обработку и другие процессы обработки металлических и пластиковых компонентов на заказ. Если вы закупаете прецизионные детали, отправьте нам свой 2D-чертеж и 3D-модель вместе с материалом, количеством, обработкой поверхности и запланированной датой поставки.
Наша команда может рассмотреть технические требования и обсудить подходящий маршрут производства на основе деталей проекта. Мы приветствуем запросы на нестандартные компоненты, прототипы и производственные заказы.
Свяжитесь с нами
Ищете надежного партнера по производству прецизионных компонентов? Свяжитесь с нашей командой сегодня.
Шэньчжэньская компания Zhongzhu Technology Co., Ltd.
Металлические компоненты на заказ, прецизионная механическая обработка, литье под давлением, штамповка и пластиковые компоненты.
📄 Запросить технический обзор или предложение
Свяжитесь с нами →📞 Поговорите с нашей командой
Свяжитесь с нами →🔗 Ознакомьтесь с нашими производственными услугами
Просмотреть продукты и услуги →Шэньчжэньская компания Zhongzhu Technology Co., Ltd.
ПРОСПЕКТ 315 PING 'AN, УЛИЦА ПИНХУ, РАЙОН ЛОНГАН, ГОРОД ШЭНЬЧЖЭНЬ, ПРОВИНЦИЯ ГУАНДУН
📞 +86 18688963321
✉ samuel@chnzhongzhu.com
Шэньчжэнь Чжунчжу Технология


как избежать плохого качества поверхности обработанных деталей
Является ли машинное обучение частью искусственного интеллекта?
Связанная статья