Sind mehrspindelig bearbeitete Teile von geringerer Qualität?
Sind mehrspindlig bearbeitete Teile von geringerer Qualität? Ein praktischer Leitfaden für Präzision, Konsistenz und Fertigungsqualität
Sind mehrspindlig bearbeitete Teile von geringerer Qualität als Komponenten, die auf herkömmlichen CNC-Maschinen hergestellt werden? Dies ist eine berechtigte Frage für Einkaufsmanager und Konstrukteure, insbesondere wenn ein Lieferant eine Mehrspindelbearbeitung vorschlägt, um die Stückkosten zu senken und die Durchlaufzeiten zu verkürzen. Die kurze Antwort ist nein. Bei der Mehrspindelbearbeitung entstehen nicht automatisch Teile mit geringerer Qualität. Wenn die Maschine, die Werkzeuge, die Werkstückaufspannung und die Prozesssteuerung richtig verwaltet werden, können tatsächlich hochkonsistente Komponenten in Produktionsmengen geliefert werden. Die eigentliche Frage ist, ob das Verfahren für Ihre Teilegeometrie, Toleranzanforderungen und Qualitätsstandards geeignet ist.
In diesem Leitfaden wird erklärt, wie die Mehrspindelbearbeitung funktioniert, was sich auf die Qualität auswirkt, wo sie gut funktioniert und worauf Käufer mehr achten sollten. Wir vergleichen auch Mehrspindel- und Einspindelbearbeitung aus praktischer Beschaffungsperspektive, sodass Sie einen Lieferanten anhand der messbaren Fertigungskapazität und nicht nur anhand des Maschinentyps bewerten können.
- Sind mehrspindlig bearbeitete Teile von geringerer Qualität?
- So funktioniert die Mehrspindelbearbeitung
- 6 Faktoren, die die Qualität der Mehrspindelbearbeitung beeinflussen
- Mehrspindel- vs. Einspindelbearbeitung
- Häufige Qualitätsprobleme und wie man sie verhindert
- Anwendungen und Einschränkungen der Mehrspindelbearbeitung
- So bewerten Sie einen Lieferanten für Mehrspindelbearbeitung
- FAQ: Qualität der Mehrspindelbearbeitung
- Fazit und Angebotsanfrage
Sind mehrspindlig bearbeitete Teile von geringerer Qualität?
Nein. Mit mehreren Spindeln bearbeitete Teile sind nicht zwangsläufig von geringerer Qualität als mit nur einer Spindel bearbeitete Teile. Die Anzahl der Spindeln bestimmt, wie eine Maschine Bearbeitungsvorgänge ausführt, nicht allein das endgültige Qualitätsniveau. Maßhaltigkeit, Oberflächenbeschaffenheit, Wiederholgenauigkeit und Produktzuverlässigkeit hängen vom gesamten Herstellungsprozess ab.
Eine Mehrspindelmaschine kann mehrere Bearbeitungsvorgänge gleichzeitig oder über mehrere Arbeitspositionen hinweg durchführen. Diese Anordnung kann die Produktionseffizienz verbessern und die Zeit reduzieren, die für die Herstellung wiederholter Komponenten erforderlich ist. Es erfordert jedoch auch eine sorgfältige Abstimmung von Schneidwerkzeugen, Spindelpositionen, Materialzuführung und Prozesseinstellungen.
Wenn alle Stationen richtig konfiguriert und gewartet sind, können mit der Mehrspindelbearbeitung konsistente Komponenten in großen Stückzahlen hergestellt werden. Wenn die Werkzeuge schlecht verwaltet werden oder die Maschinenausrichtung falsch ist, können Fehler an mehreren Teilen auftreten, bevor das Problem erkannt wird. Dies ist ein Problem der Prozesssteuerung und kein Beweis dafür, dass die Mehrspindelbearbeitung von Natur aus minderwertig ist.
Für industrielle Einkäufer ist die Unterscheidung zwischen Maschinenproduktivität und Prozessfähigkeit am nützlichsten. Eine Maschine, die viele Teile pro Stunde produziert, ist nicht unbedingt eine Maschine, die Teile innerhalb der Spezifikation produziert. Ein qualifizierter Lieferant muss sowohl Produktionseffizienz als auch die Fähigkeit nachweisen, die Zeichnungsanforderungen konsequent zu erfüllen.
Vor der Genehmigung eines Mehrspindel-Fertigungsprozesses sollten Käufer Folgendes prüfen:
- Maßtoleranzen und geometrische Anforderungen an die Zeichnung.
- Maschinenzustand, Spindelausrichtung und Wiederholgenauigkeit.
- Werkzeugauswahl, Werkzeuglebensdauer und Austauschverfahren.
- Materialeigenschaften und Werkstückstabilität.
- Inprozesskontrolle und Prozessüberwachung.
- Endkontrollprotokolle und Chargenrückverfolgbarkeit.
Mit anderen Worten: Die Qualität der Mehrspindelbearbeitung sollte anhand tatsächlicher Inspektionsergebnisse und Fertigungskontrollen bewertet werden, nicht einfach durch Zählen der Anzahl der Spindeln.
So funktioniert die Mehrspindelbearbeitung
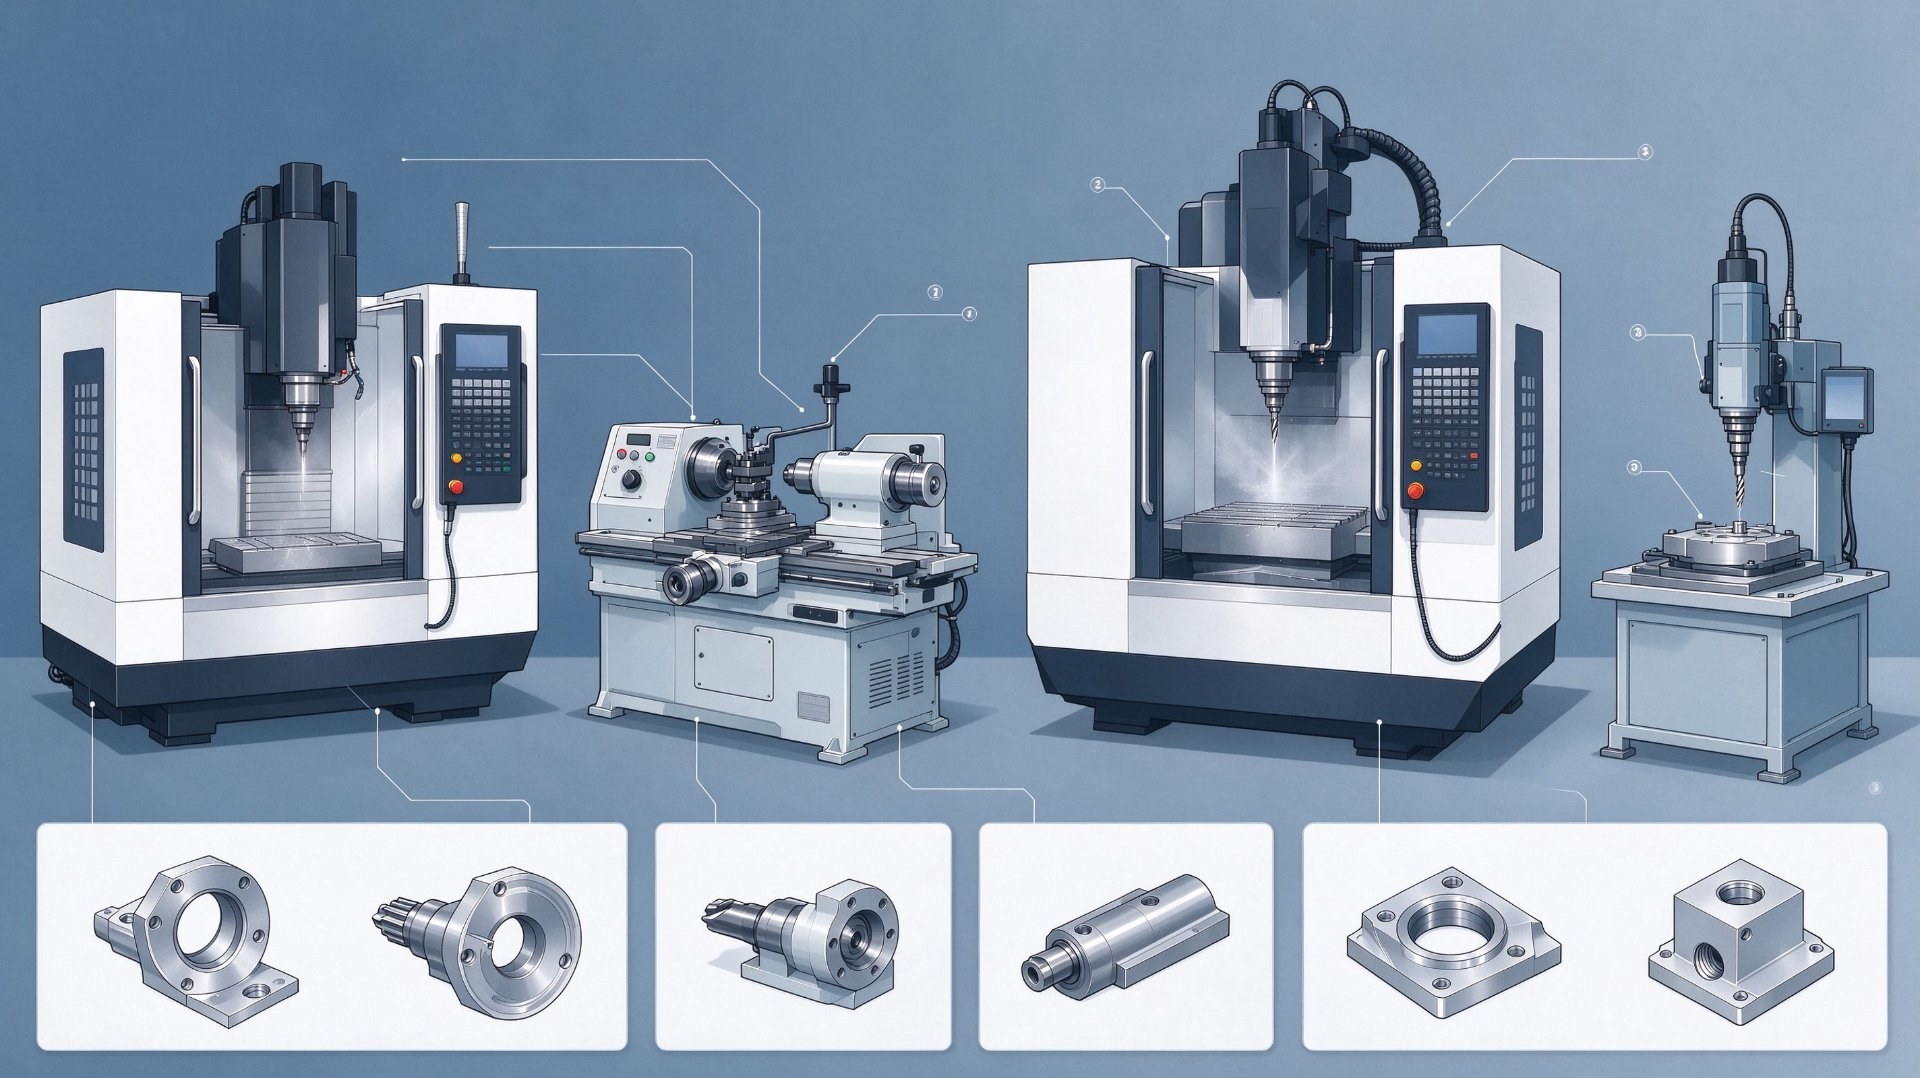
Bei der Mehrspindelbearbeitung wird eine Maschine mit mehr als einer Spindel eingesetzt, um Werkstücke durch koordinierte Bearbeitungsvorgänge zu bearbeiten. Je nach Maschinenkonstruktion können mehrere Werkstücke gleichzeitig bearbeitet werden oder ein einzelnes Werkstück kann verschiedene Bearbeitungsstationen durchlaufen.
Bei Mehrspindel-Schraubautomaten und Drehmaschinen wird der Maschine üblicherweise Stangenmaterial zugeführt. Jede Spindel oder Station führt einen bestimmten Vorgang aus, z. B. Drehen, Bohren, Bohren, Nuten oder Gewindeschneiden. Das Werkstück durchläuft die Bearbeitungssequenz, bis die erforderlichen Merkmale fertiggestellt sind.
Moderne Mehrspindelmaschinen können mechanische oder CNC-gesteuerte Systeme verwenden. Ihre Konfigurationen unterscheiden sich in der Spindelanordnung, der Anzahl der Stationen, der Art der Werkstückübergabe und dem Automatisierungsgrad. Die geeignete Maschine hängt von der Teilegeometrie, dem Produktionsvolumen und den erforderlichen Bearbeitungsvorgängen ab.
Typische Operationen umfassen:
- Drehen: Herstellung von zylindrischen Flächen, Schultern, Nuten und Durchmessern.
- Bohren: Erstellen von Löchern mit bestimmten Durchmessern und Tiefen.
- Bohren: Vorhandene Löcher vergrößern oder verfeinern.
- Gewindeschneiden: Herstellen von Innen- oder Außengewinden.
- Einstechen und Abstechen: Erstellen von Nuten und Trennen fertiger Bauteile vom Stangenmaterial.
- Fräsen und Sekundäroperationen: Hinzufügen von Abflachungen, Schlitzen oder anderen Merkmalen, sofern die Maschinenkonfiguration dies unterstützt.
Der Hauptvorteil ist die Möglichkeit, mehrere Vorgänge innerhalb eines integrierten Produktionszyklus durchzuführen. Im Vergleich zur Herstellung jedes Merkmals in einem separaten Arbeitsgang kann dies die Bearbeitungszeit verkürzen, den Durchsatz verbessern und die Produktionsplanung vereinfachen.
Die gleichzeitige oder sequentielle Bearbeitung über mehrere Stationen hinweg erfordert jedoch eine genaue Einrichtung. Werkzeugversätze, Schnittbedingungen, Materialvorschub und Stationsausrichtung müssen aufeinander abgestimmt sein. Ein Problem an einer Station kann sich auf die Abmessungen oder den Oberflächenzustand des fertigen Teils auswirken.
Aus diesem Grund sind die Einrichtungsprozedur und das Qualitätskontrollsystem eines Lieferanten ebenso wichtig wie die Maschinenspezifikation.
6 Faktoren, die die Qualität der Mehrspindelbearbeitung beeinflussen
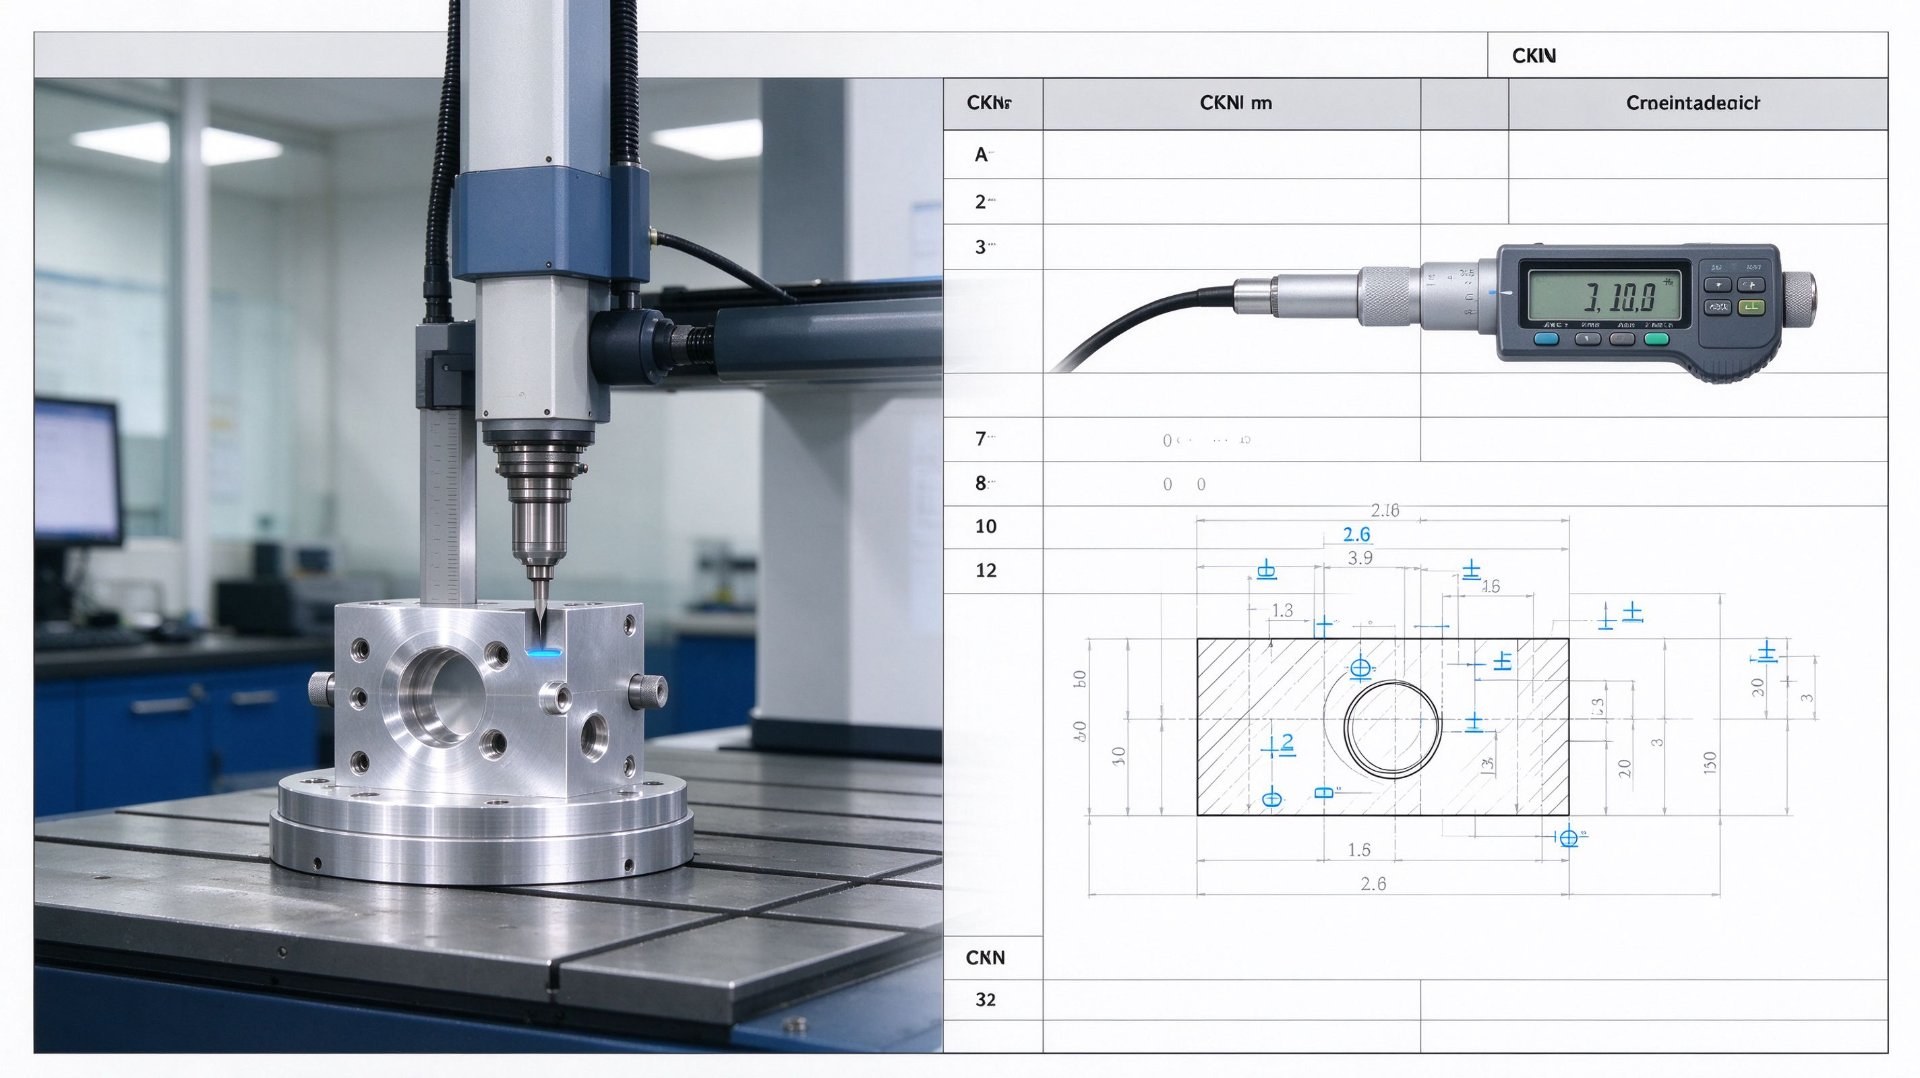 Die Qualität eines mehrspindlig bearbeiteten Bauteils wird durch mehrere miteinander verbundene Fertigungsfaktoren bestimmt. Ein Lieferant, der diese Variablen kontrolliert, kann eine stabile Produktion erreichen. Bei einem Lieferanten, der diese nicht beachtet, kann es zu Maßabweichungen, Oberflächenfehlern oder inkonsistenten Chargen kommen.
1. Maschinenzustand und Spindelausrichtung.
Der Maschinenzustand ist für die Bearbeitungsgenauigkeit von grundlegender Bedeutung. Spindelrundlauf, Lagerzustand, Vibration, thermische Stabilität und Ausrichtung können sich alle auf das fertige Bauteil auswirken. Wenn die Maschine einen übermäßigen Rundlauf oder mechanischen Verschleiß aufweist, kann es auch bei korrektem Schneidprogramm zu Maßabweichungen kommen.
Regelmäßige Wartung, Ausrichtungsprüfungen und die Überwachung des Maschinenzustands helfen dabei, potenzielle Probleme zu erkennen, bevor sie sich auf die Produktion auswirken. Käufer sollten sich erkundigen, wie der Lieferant den Maschinenzustand überprüft und wie oft kritische Geräte gewartet werden.
2. Werkzeugauswahl und Werkzeugverschleiß.
Jede Bearbeitungsstation hängt vom richtigen Schneidwerkzeug, der richtigen Werkzeuggeometrie und den richtigen Schnittparametern ab. Werkzeugverschleiß kann den Schnittdurchmesser, die Oberflächenrauheit und die Maßhaltigkeit eines Teils allmählich verändern.
Bei der mehrspindligen Fertigung ist die Werkzeugverwaltung besonders wichtig, da im selben Produktionszyklus mehrere Arbeitsgänge ablaufen können. Ein Lieferant sollte Lebensdauergrenzen für Werkzeuge, Inspektionsintervalle und Austauschverfahren festlegen, anstatt auf das Auftreten sichtbarer Mängel zu warten.
3. Werkstückspannung und Materialzuführung.
Eine stabile Werkstückhalterung ist für eine wiederholbare Bearbeitung unerlässlich. Falscher Spanndruck, schlechter Zustand der Spannzange, Probleme mit der Materialgeradheit oder ungleichmäßiger Stangenvorschub können Vibrationen, Bewegungen oder Maßabweichungen verursachen.
Lange, schlanke Bauteile reagieren besonders empfindlich auf Durchbiegung und Vibration. Ihre Bearbeitungsparameter und Auflageanordnungen müssen je nach Material, Durchmesser und Teilegeometrie ausgewählt werden.
4. Materialqualität und -konsistenz.
Materialeigenschaften beeinflussen das Schneidverhalten. Härteschwankungen, Einschlüsse, Oberflächenzustand und Materialzusammensetzung können den Werkzeugverschleiß und die Endabmessungen beeinflussen.
Für kritische Anwendungen sollten Käufer die Materialqualität und den geltenden Materialstandard angeben. Zur Aufrechterhaltung der Rückverfolgbarkeit können auch Materialzertifikate und Chargenidentifizierungen erforderlich sein. Ein Lieferant sollte kein Material ohne die schriftliche Zustimmung des Käufers ersetzen.
5. Prozessparameter und Stationskoordination.
Schnittgeschwindigkeit, Vorschubgeschwindigkeit, Schnitttiefe, Kühlmittelzufuhr und Werkzeugpositionierung müssen für jeden Vorgang geeignet sein. Ein Parameter, der für ein Material oder eine Funktion gut funktioniert, funktioniert möglicherweise nicht für ein anderes.
Bei der mehrspindligen Fertigung kommt es auch auf die Bearbeitungsreihenfolge und die Stationskoordination an. Schlecht ausgewogene Vorgänge können zu übermäßigen Schnittlasten, Vibrationen oder Engpässen führen. Eine ordnungsgemäße Prozessplanung trägt dazu bei, während des gesamten Produktionszyklus stabile Bedingungen aufrechtzuerhalten.
6. Inspektion und Prozessüberwachung.
Durch die Inspektion wird nachgewiesen, ob ein Herstellungsprozess den Zeichnungsanforderungen entspricht. Ein Lieferant sollte kritische Abmessungen identifizieren, geeignete Messgeräte auswählen und die Inspektionshäufigkeit festlegen, bevor die Produktion beginnt.
Zu den Qualitätskontrollen gehören je nach Bauteil Durchmessermessung, Längenmessung, Gewindemessung, Oberflächenrauheitsmessung, Konzentrizitätskontrollen und Maßkontrollen mittels geeigneter Prüfgeräte.
Erstmusterprüfungen und laufende Produktionskontrollen helfen dabei, Prozessänderungen frühzeitig zu erkennen. Bei der Endkontrolle wird dann überprüft, ob die fertige Charge die vereinbarten Abnahmekriterien erfüllt.
Mehrspindel- vs. Einspindelbearbeitung
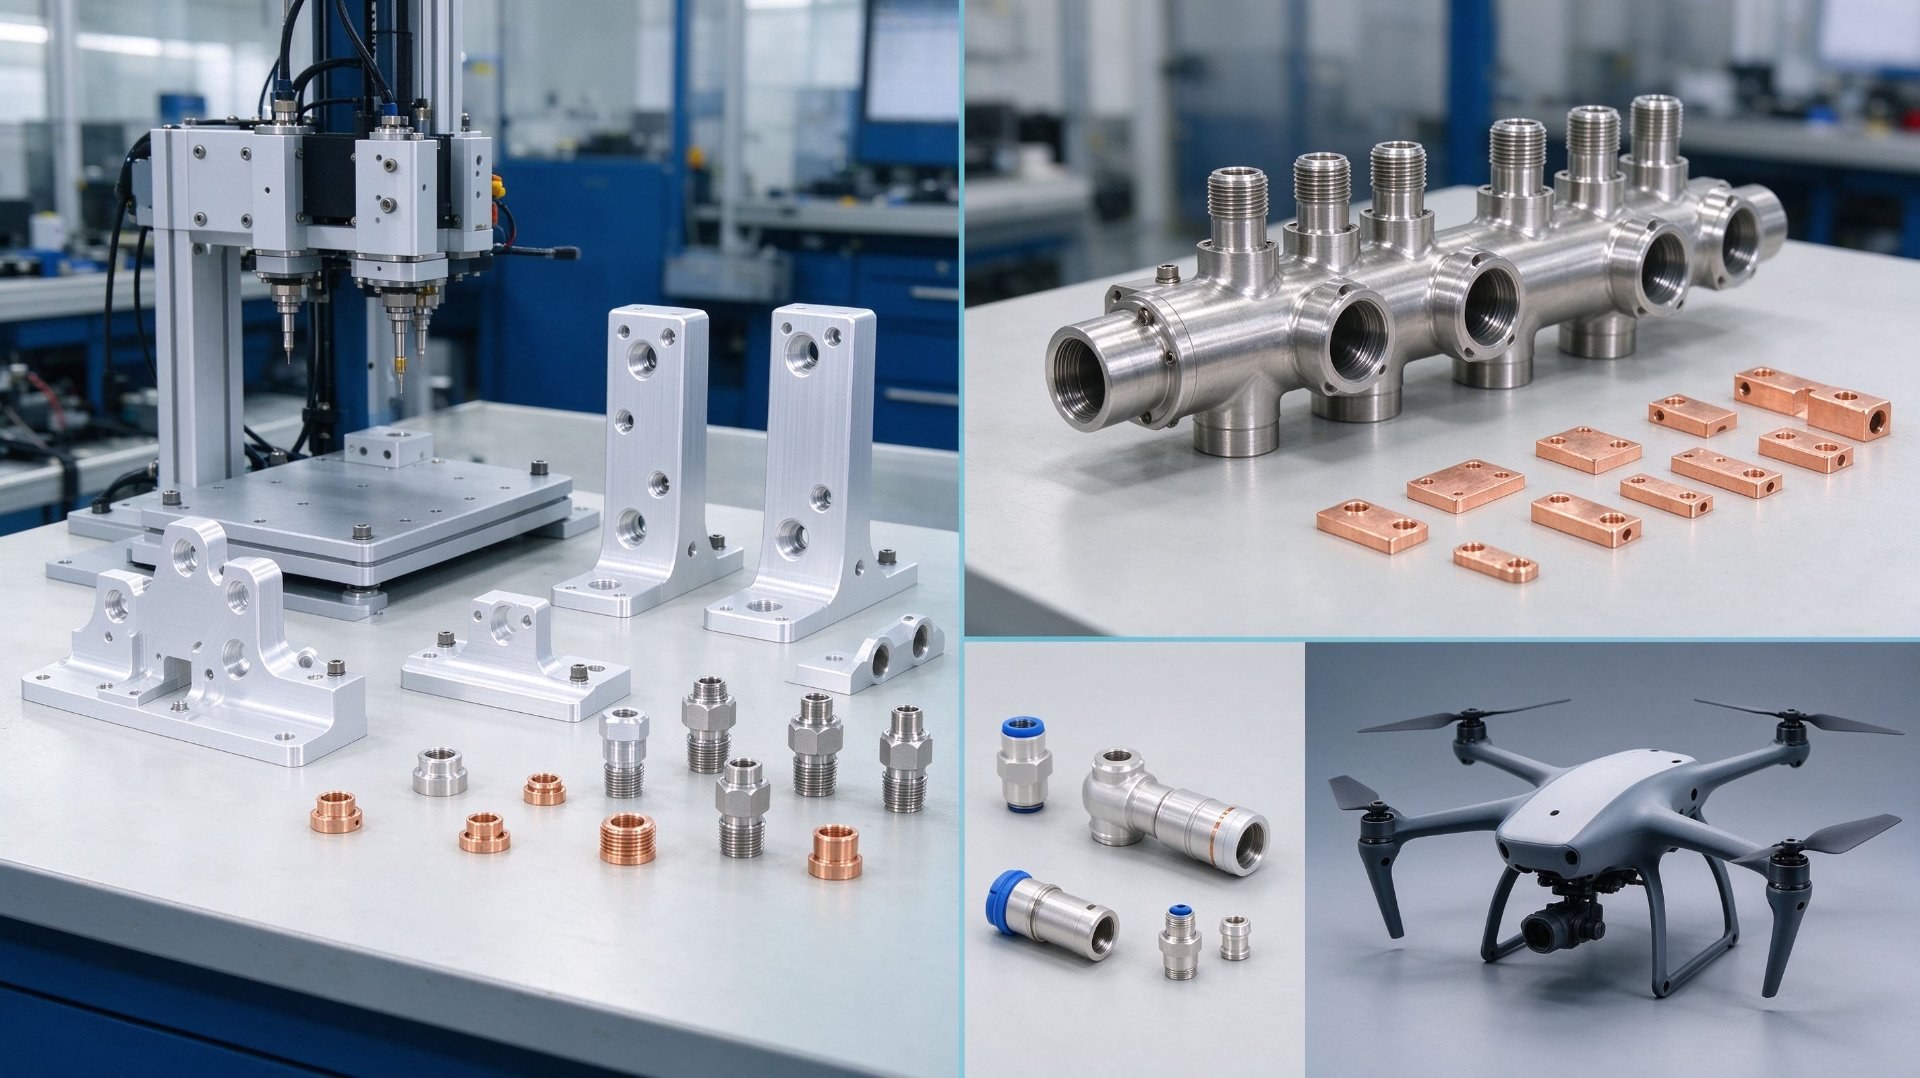
Mehrspindel- und Einspindelbearbeitung bedienen unterschiedliche Fertigungsanforderungen. Keiner der Prozesse ist allgemein besser. Die richtige Wahl hängt von der Teilekomplexität, der Produktionsmenge, den Toleranzanforderungen, den Rüstkosten und den Liefererwartungen ab.
| Vergleich | Mehrspindelbearbeitung | Einspindelbearbeitung |
|---|---|---|
| Produktionsanordnung | Mehrere Spindeln oder Stationen führen koordinierte Vorgänge aus. | Bearbeitet typischerweise jeweils ein Werkstück auf einer Hauptspindel. |
| Produktionsvolumen | Oft geeignet für die wiederholte Produktion mittlerer bis großer Stückzahlen. | Geeignet für Prototypen, Kleinserien und Produktionsarbeiten. |
| Produktionseffizienz | Bei ausgewogenen Abläufen kann ein hoher Durchsatz erreicht werden. | Der Durchsatz hängt vom Bearbeitungszyklus und der Anzahl der Arbeitsgänge ab. |
| Komplexität der Einrichtung | Kann eine komplexere Stationskoordination und Werkzeugeinrichtung erfordern. | Bietet oft eine einfachere Einrichtung für einzelne Komponenten. |
| Teileflexibilität | Am wirtschaftlichsten für geeignete Geometrien für die Wiederholungsproduktion. | Kann flexibler bei sich ändernden Designs und unterschiedlichen Teileanforderungen sein. |
| Qualitätspotenzial | Mit der richtigen Prozesskontrolle kann eine gleichbleibende Qualität erreicht werden. | Mit der richtigen Prozesskontrolle kann eine gleichbleibende Qualität erreicht werden. |
| Kostenstruktur | Kann die Stückkosten bei geeigneten Produktionsmengen senken. | Kann bei geringeren Mengen oder häufigen Designänderungen wirtschaftlicher sein. |
| Typische Überlegung | Erfordert eine sorgfältige Einrichtung, Werkzeugverwaltung und Prozessüberwachung. | Bei Teilen, die mehrere Arbeitsgänge erfordern, kann es zu längeren Zykluszeiten kommen. |
Reduziert die Mehrspindelbearbeitung die Präzision? Nicht unbedingt. Beide Maschinentypen können präzise Bauteile herstellen. Die erreichbare Toleranz hängt von der Maschinenleistung, der Teilegeometrie, dem Materialverhalten, den Werkzeugen, den thermischen Bedingungen und den Prüfmethoden ab.
Bietet die einspindlige Bearbeitung immer eine bessere Qualität? Nein. Auch eine Einspindelmaschine kann Fehler verursachen, wenn die Werkzeuge, die Einrichtung oder der Inspektionsprozess unzureichend sind. Ebenso kann eine gut gewartete Mehrspindelmaschine über lange Produktionsläufe hinweg gleichbleibende Teile produzieren.
Für Käufer ist der beste Vergleich nicht nur der Maschinentyp. Dabei handelt es sich um die nachgewiesene Fähigkeit des Lieferanten, das spezifische Bauteil innerhalb der festgelegten Toleranz- und Qualitätsanforderungen herzustellen.
Häufige Qualitätsprobleme und wie man sie verhindert
Die Mehrspindelbearbeitung kann eine konstante Leistung liefern, ihre Produktionsanordnung erfordert jedoch besondere Überlegungen zur Prozesssteuerung. Das Verständnis häufiger Mängel hilft Käufern, bei der Lieferantenqualifizierung bessere technische Fragen zu stellen.
| Mögliches Problem | Mögliche Ursache | Empfohlene Kontrolle |
|---|---|---|
| Dimensionsvariation | Werkzeugverschleiß, thermische Veränderungen oder falsche Offsets. | Geplante Messung, Werkzeugkompensation und Prozessüberwachung. |
| Schlechte Oberflächenbeschaffenheit | Abgenutzte Werkzeuge, Vibrationen, falsche Schnittparameter oder Kühlmittelprobleme. | Werkzeuginspektion, Parameteroptimierung und Oberflächenrauheitsprüfungen. |
| Unrundheiten | Unrundheit der Spindel, instabile Spannung oder Durchbiegung des Werkstücks. | Rundlaufprüfung, korrekte Werkstückspannung und geeignete Unterstützung. |
| Grate und scharfe Kanten | Werkzeugverschleiß, ungeeignete Schnittbedingungen oder unvollständige Entgratung. | Werkzeugzustandskontrolle und definierte Entgratungs- und Kanteninspektionsverfahren. |
| Gewindefehler | Falsches Gewindewerkzeug, falsche Vorschubeinstellungen oder Werkzeugverschleiß. | Gewindelehren, Werkzeugprüfungen und Überprüfung von Gewindespezifikationen. |
| Chargeninkonsistenz | Unkontrollierte Setup-Änderungen, Materialschwankungen oder inkonsistente Inspektionen. | Dokumentierte Einrichtungsverfahren, Materialrückverfolgbarkeit und Chargenkontrollprotokolle. |
Eine wichtige Überlegung ist, dass eine Mehrspindelmaschine während eines Produktionszyklus mehrere Komponenten produzieren kann. Wenn ein häufiger Einrichtungsfehler unentdeckt bleibt, sind möglicherweise mehrere Teile betroffen, bevor das Problem erkannt wird.
Aus diesem Grund sollten Lieferanten einen Inspektionsplan erstellen, der die Überprüfung der Ersteinrichtung, routinemäßige In-Prozess-Kontrollen, die Überwachung des Werkzeugzustands und die Endkontrolle umfasst. Die Inspektionshäufigkeit sollte sich an der Teilekritikalität, der Prozessstabilität, dem Produktionsvolumen und den Kundenanforderungen orientieren.
Für Komponenten mit sicherheitskritischen oder hochpräzisen Merkmalen sollten Käufer vor Produktionsbeginn die Abnahmekriterien und erforderlichen Prüfprotokolle festlegen. Ein klarer Inspektionsplan ist wertvoller als eine allgemeine Aussage darüber, dass der Lieferant einer strengen Qualitätskontrolle folgt.
Anwendungen und Einschränkungen der Mehrspindelbearbeitung
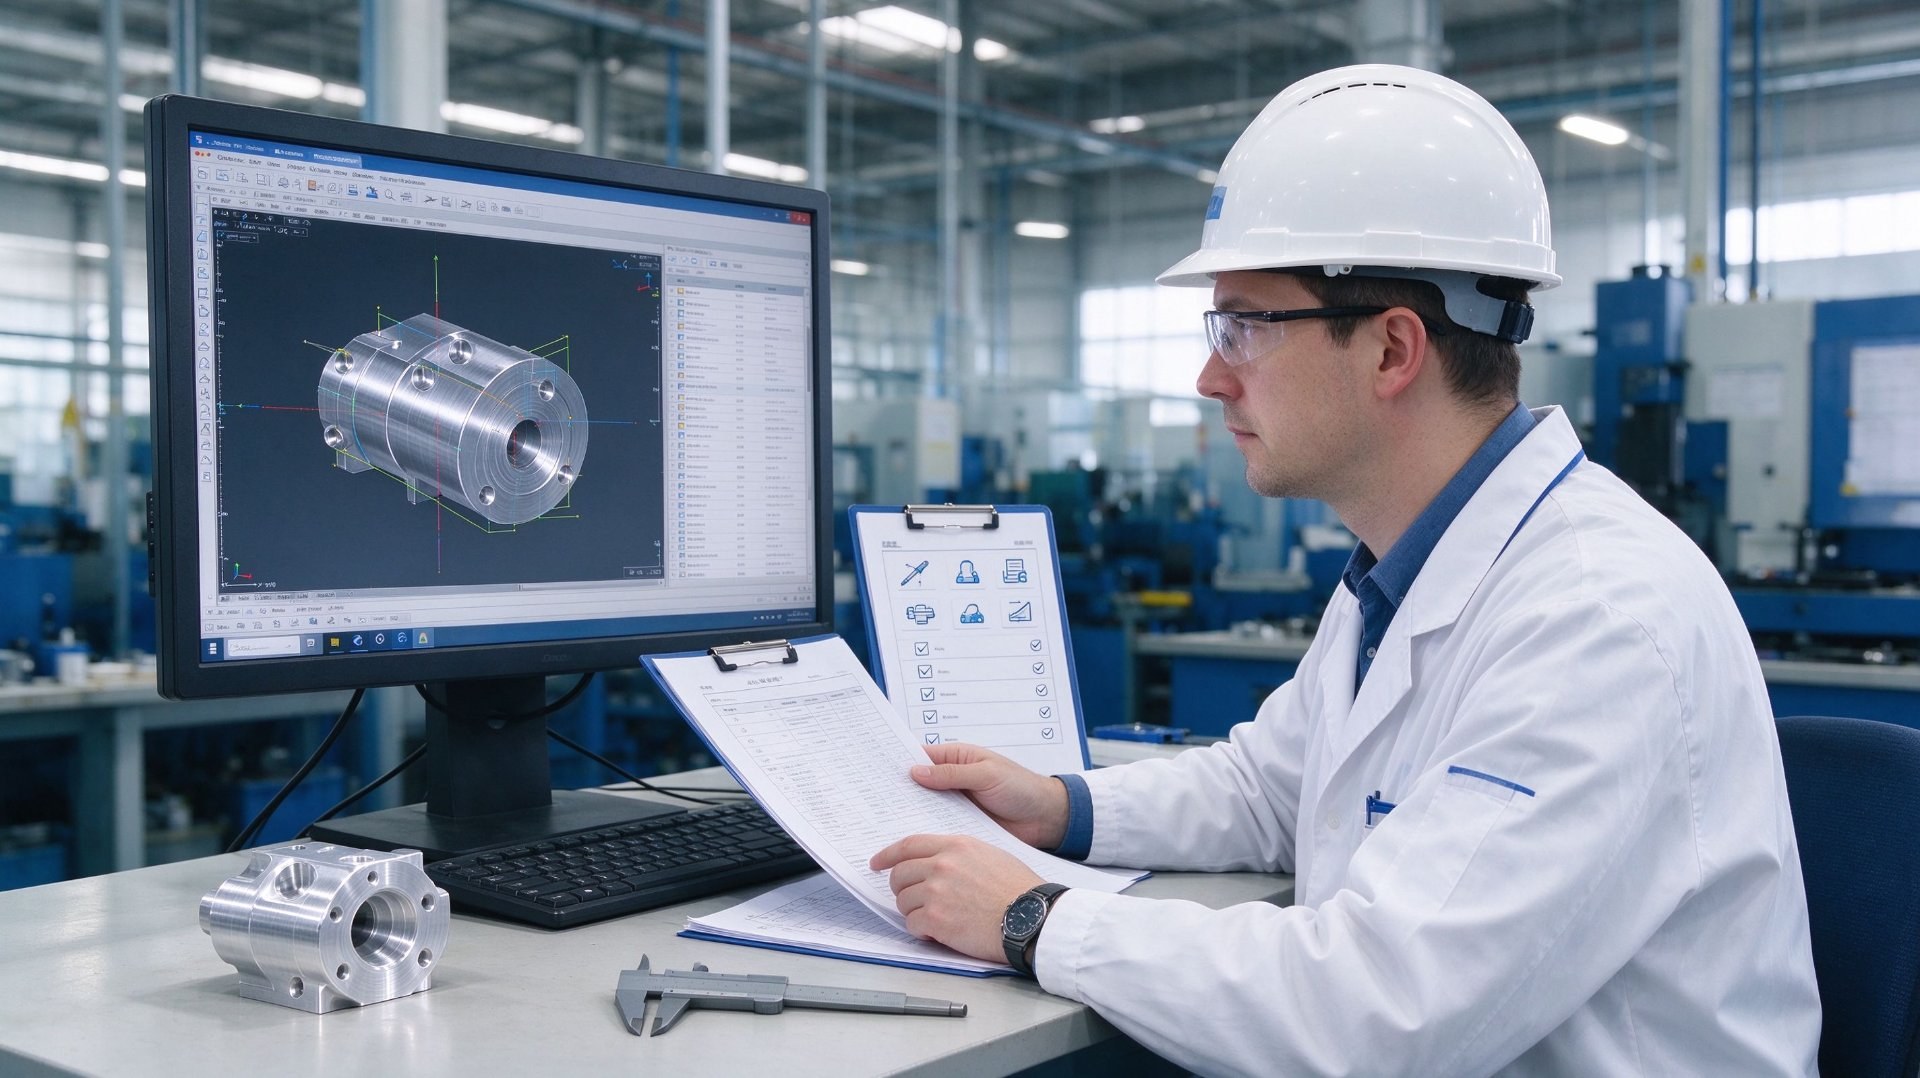
Die Mehrspindelbearbeitung ist besonders nützlich, wenn ein Bauteil eine wiederholbare Geometrie aufweist, effizient aus Stangenmaterial hergestellt werden kann und ein relativ hohes Produktionsvolumen erfordert. Es wird häufig mit gedrehten Bauteilen und präzisen kleinen Metallteilen in Verbindung gebracht.
Automobilkomponenten. Buchsen, Wellen, Stifte, Distanzstücke, Gewindeteile und andere wiederkehrende zylindrische Bauteile können für die Mehrspindelfertigung geeignet sein. Maßhaltigkeit und stabile Chargenproduktion sind für Montagevorgänge wichtig.
Elektrische und elektronische Hardware. Steckverbinder, Klemmen, Kontaktstifte, Gewindeeinsätze und kleine leitfähige Komponenten können von einer automatisierten Mehrstationenbearbeitung profitieren. Materialauswahl und Dimensionskontrolle sind wichtig für die elektrische und mechanische Leistung.
Industriemaschinen. Präzisionshülsen, Fittings, Wellen, Distanzstücke und Verbindungselemente können effizient produziert werden, wenn ihre Geometrie und Produktionsstückzahlen zum Prozess passen.
Hydraulische und pneumatische Ausrüstung. Ausgewählte Fittings, Adapter, Ventilkomponenten und Kleindrehteile können im Mehrspindelverfahren gefertigt werden. Lochgeometrie, Dichtflächen und Gewindequalität müssen anhand der Konstruktionszeichnung überprüft werden.
Medizin- und Instrumentierungshardware. Bestimmte kleine Drehteile für Instrumente und Geräte können geeignet sein, sofern Materialanforderungen, Oberflächenzustand, Sauberkeit und geltende behördliche Anforderungen ordnungsgemäß kontrolliert werden.
Wann könnte eine Mehrspindelbearbeitung ungeeignet sein?
- Sehr geringe Produktionsmengen, bei denen sich komplexe Einrichtungskosten nicht rechtfertigen lassen.
- Teile mit hochkomplexen Geometrien, die umfangreiches mehrachsiges Fräsen erfordern.
- Bauteile mit großen oder unregelmäßigen Formen, die von der Maschine nicht bearbeitet werden können.
- Teile, die häufige Designänderungen oder hochflexible Bearbeitungssequenzen erfordern.
- Merkmale, die über die verifizierten Maß- oder Geometriefähigkeiten der Maschine hinausgehen.
Diese Einschränkungen bedeuten nicht, dass der Prozess von schlechter Qualität ist. Sie bedeuten, dass eine andere Herstellungsmethode für das Bauteil möglicherweise besser geeignet ist. CNC-Drehen, CNC-Fräsen, Dreh-Fräsbearbeitung, Schleifen oder eine Kombination von Verfahren können je nach Zeichnung die bessere Wahl sein.
Der beste Herstellungsweg sollte nach Prüfung der 2D-Zeichnung, des 3D-Modells, des Materials, der Toleranzen, der Oberflächenanforderungen und des erwarteten Produktionsvolumens ausgewählt werden.
So bewerten Sie einen Lieferanten für Mehrspindelbearbeitung
Wenn ein Lieferant eine Mehrspindelbearbeitung empfiehlt, sollten Käufer sich auf den Nachweis der Prozessfähigkeit konzentrieren, anstatt ein niedrigeres Angebot für bare Münze anzunehmen. Die folgende Checkliste kann Beschaffungs- und Engineering-Teams dabei helfen, einen Fertigungspartner zu bewerten.
Schritt 1: Überprüfen Sie die Zeichnung und Geometrie des Teils.
Bestätigen Sie, dass der Lieferant die kritischen Abmessungen, Toleranzen, Materialgüte, Gewindespezifikationen, Oberflächenbeschaffenheit und Funktionsanforderungen versteht. Ein 3D-Modell hilft bei der Erklärung der Geometrie, eine ordnungsgemäß bemaßte 2D-Zeichnung bleibt jedoch für die Definition von Prüfanforderungen unerlässlich.
Schritt 2: Fragen Sie, warum die Mehrspindelbearbeitung das empfohlene Verfahren ist.
Der Lieferant sollte erklären, wie die Maschinenkonfiguration zum Teil passt und welche Vorgänge innerhalb des Produktionszyklus durchgeführt werden können. Fragen Sie, ob der vorgeschlagene Prozess die Handhabung reduziert, den Durchsatz verbessert oder die Stückkosten senkt, ohne die festgelegten Qualitätsanforderungen zu beeinträchtigen.
Schritt 3: Überprüfen Sie die tatsächliche Maschinenfähigkeit.
Fragen Sie nach dem Maschinenzustand, der Spindelkonfiguration, der Werkstückkapazität, der Werkzeuganordnung und den bearbeitbaren Merkmalen. Fordern Sie einen Nachweis an, dass die vorgeschlagene Ausrüstung die kritischen Abmessungen Ihrer Zeichnung erfüllen kann.
Schritt 4: Materialspezifikationen und Rückverfolgbarkeit bestätigen.
Identifizieren Sie die genaue Materialqualität und den geltenden Standard. Für Projekte, die Rückverfolgbarkeit erfordern, fordern Sie Materialzertifikate und Verfahren zur Chargenidentifizierung an. Jeder wesentliche Ersatz bedarf einer schriftlichen Genehmigung.
Schritt 5: Überprüfen Sie den Inspektionsplan.
Fragen Sie, wie kritische Abmessungen gemessen werden und wie häufig Kontrollen durchgeführt werden. Je nach Teil kann die Prüfung Mikrometer, Messschieber, Bohrungslehren, Gewindelehren, optische Messsysteme oder KMG-Geräte umfassen.
Schritt 6: Musterteile und Maßberichte anfordern.
Bevor Sie die Massenproduktion genehmigen, überprüfen Sie repräsentative Muster anhand der Zeichnung. Der Inspektionsbericht sollte die gemessenen Abmessungen, die angegebenen Toleranzen und die tatsächlichen Messergebnisse enthalten. Achten Sie besonders auf kritische Merkmale und nicht nur auf das allgemeine Erscheinungsbild.
Schritt 7: Bestätigen Sie die Prozessstabilität während der Produktion.
Besprechen Sie die Verwaltung der Werkzeuglebensdauer, die Rüstüberprüfung, Prozessanpassungen und Verfahren für den Umgang mit fehlerhaften Teilen. Bei größeren Produktionsläufen fragen Sie den Lieferanten, wie er Maßabweichungen erkennt und verhindert, dass fehlerhafte Teile den Produktionsprozess durchlaufen.
Schritt 8: Vergleichen Sie die gesamten Herstellungskosten und das Lieferrisiko.
Bewerten Sie das Angebot im Hinblick auf Rüstkosten, Stückpreis, Produktionsmenge, Prüfanforderungen, Nebenvorgänge, Verpackung und Lieferplan. Der niedrigste Stückpreis bedeutet nicht unbedingt die niedrigsten Gesamtbeschaffungskosten.
Ein qualifizierter Lieferant sollte in der Lage sein, den Herstellungsprozess klar zu erklären und Inspektionsnachweise vorzulegen, die die Qualitätsverpflichtung untermauern.
FAQ: Qualität der Mehrspindelbearbeitung
Diese Antworten beantworten häufige Fragen von Beschaffungsingenieuren, Produktdesignern und industriellen Einkäufern, die die Mehrspindelbearbeitung für Präzisionskomponenten bewerten.
F1: Sind mehrspindelbearbeitete Teile von geringerer Qualität als CNC-bearbeitete Teile?
A1: Nein. Die Mehrspindelbearbeitung führt nicht automatisch zu minderwertigen Teilen. Die Qualität hängt vom Maschinenzustand, der Werkzeugbestückung, der Werkstückhalterung, der Materialkonsistenz, den Bearbeitungsparametern und den Inspektionskontrollen ab. Ein richtig konfigurierter Mehrspindelprozess kann präzise und wiederholbare Komponenten herstellen.
Quelle: Allgemeine fertigungstechnische Grundlagen; Die tatsächliche Leistungsfähigkeit muss für das spezifische Teil und den spezifischen Prozess überprüft werden.
F2: Können bei der Mehrspindelbearbeitung enge Toleranzen erreicht werden?
A2: Ja, bei der Mehrspindelbearbeitung können enge Toleranzen erreicht werden, wenn Maschine, Werkzeug und Prozess geeignet sind. Allerdings gibt es keine allgemeingültige Toleranz, die für jede Maschine oder Komponente gilt. Die erreichbare Toleranz muss je nach Material, Geometrie, Merkmalsgröße, Maschinenzustand und Prüfmethode bewertet werden.
Quelle: Teilespezifische Engineering- und Prozessfähigkeitsbewertung.
F3: Ist die Mehrspindelbearbeitung für die Massenproduktion geeignet?
A3: Ja. Die Mehrspindelbearbeitung wird häufig für die Produktion sich wiederholender Komponenten in mittleren bis großen Stückzahlen gewählt, insbesondere wenn mehrere Vorgänge innerhalb eines Produktionszyklus koordiniert werden können. Der Produktivitätsvorteil hängt von der Teilegeometrie, der Rüstzeit, der Zyklusbalance und der Maschinenauslastung ab.
Quelle: Allgemeine Merkmale des Herstellungsprozesses.
F4: Führt die Mehrspindelbearbeitung zu einer schlechteren Oberflächengüte?
A4: Nicht unbedingt. Die Oberflächengüte hängt von der Geometrie des Schneidwerkzeugs, dem Zustand des Werkzeugs, der Vorschubgeschwindigkeit, der Schnittgeschwindigkeit, der Vibration, den Materialeigenschaften und den Kühlmittelbedingungen ab. Ein ordnungsgemäß gesteuerter Mehrspindelprozess kann die in der Konstruktionszeichnung angegebene Oberflächenbeschaffenheit erzeugen. Kritische Oberflächen sollten eher gemessen als visuell beurteilt werden.
Quelle: Grundlagen der Bearbeitungsverfahrenstechnik.
F5: Welche Arten von Teilen eignen sich für die Mehrspindelbearbeitung?
A5: Wiederholte zylindrische und stangenbeschickte Komponenten sind häufige Anwendungen. Beispiele hierfür sind Stifte, Buchsen, Wellen, Abstandshalter, Fittings, Steckverbinder, Gewindekomponenten und ausgewählte Präzisionshardware. Die Eignung hängt von der Maschinenkapazität, der Geometrie, dem Material und dem Produktionsvolumen ab.
Quelle: Allgemeine Mehrspindelbearbeitungsanwendungen.
F6: Was sind die größten Qualitätsrisiken bei der Mehrspindelbearbeitung?
A6: Zu den häufigsten Risiken gehören Maßabweichungen aufgrund von Werkzeugverschleiß, Spindelunrundheit, Vibrationen, instabiler Werkstückhalterung, Materialinkonsistenz und falschen Stationseinstellungen. Diese Risiken können durch Wartung, Rüstüberprüfung, Werkzeuglebensdauermanagement, In-Prozess-Inspektion und abschließende Maßkontrollen reduziert werden.
Quelle: Allgemeine Grundsätze der Qualitätskontrolle in der Fertigung.
F7: Ist die Mehrspindelbearbeitung günstiger als die Einspindelbearbeitung?
A7: Es kann pro Teil günstiger sein, wenn das Produktionsvolumen ausreicht, um die Einrichtung zu rechtfertigen, und die Maschine die Vorgänge effizient abschließen kann. Bei Prototypen, kleinen Stückzahlen oder sich häufig ändernden Designs kann die Einspindelbearbeitung wirtschaftlicher sein. Ein Angebot sollte Einrichtung, Werkzeuge, Zykluszeit, Inspektion und sekundäre Arbeitsschritte berücksichtigen.
Quelle: Herstellungskosten und Produktionsplanungsgrundsätze.
F8: Wie können Käufer die Qualität von Mehrspindel-bearbeiteten Teilen überprüfen?
A8: Fordern Sie genehmigte Muster, einen Maßkontrollbericht, ggf. Materialzertifikate und einen dokumentierten Qualitätskontrollplan an. Überprüfen Sie kritische Durchmesser, Längen, Gewinde, geometrische Toleranzen und Oberflächenbeschaffenheit mit geeigneten Messgeräten. Überprüfen Sie bei Nachbestellungen die Produktionsinspektionsaufzeichnungen und die Chargenrückverfolgbarkeit.
Quelle: Lieferantenqualifizierung und Inspektionspraktiken.
F9: Kann die Mehrspindelbearbeitung für Präzisionselektronikkomponenten eingesetzt werden?
A9: Ja, ausgewählte elektronische Hardware wie Kontaktstifte, Klemmen, Steckverbinder und Gewindeeinsätze können geeignet sein. Der Lieferant muss bestätigen, dass die Maschine die Maß-, Material-, Oberflächen- und Funktionsanforderungen des Bauteils erfüllen kann. Gegebenenfalls sollten auch die elektrische Leistung und die Montagepassung berücksichtigt werden.
Quelle: Allgemeine Anwendungen für die Herstellung von Präzisionskomponenten.
F10: Sollte ich mich für die Mehrspindelbearbeitung oder die konventionelle CNC-Bearbeitung entscheiden?
A10: Wählen Sie basierend auf der Bauteilgeometrie, dem Produktionsvolumen, den Toleranzanforderungen, dem Material und den Gesamtherstellungskosten. Die Mehrspindelbearbeitung ist oft attraktiv für die wiederholte Produktion geeigneter Drehteile, während die konventionelle CNC-Bearbeitung möglicherweise mehr Flexibilität für komplexe Geometrien, Prototypen und Aufträge mit geringeren Stückzahlen bietet. Eine Zeichnungsbesprechung ist der beste Ausgangspunkt.
Quelle: Auswahlprinzipien des Herstellungsprozesses.
Fazit und Angebotsanfrage
Sind mehrspindlig bearbeitete Teile also von geringerer Qualität ? Die Antwort ist nein. Bei der Mehrspindelbearbeitung handelt es sich um ein Produktionsverfahren, nicht um eine Qualitätsstufe. Seine Fähigkeit, präzise und konsistente Komponenten herzustellen, hängt vom Maschinenzustand, der Werkzeugausstattung, der Materialkontrolle, der Prozessstabilität und den Prüfverfahren ab.
Für industrielle Einkäufer besteht der zuverlässigste Ansatz darin, den tatsächlichen Herstellungsprozess anhand der technischen Zeichnung zu bewerten. Vergleichen Sie die Ergebnisse der Maßprüfung, die Rückverfolgbarkeit des Materials, die Oberflächenanforderungen und die Chargenkonsistenz, bevor Sie entscheiden, welche Bearbeitungsmethode geeignet ist.
Bei Shenzhen Zhongzhu Technology Co., Ltd. konzentrieren wir uns auf maßgeschneiderte Fertigungslösungen für Industriekunden. Unsere fertigungsbezogenen Dienstleistungen umfassen Präzisionsbearbeitung und andere kundenspezifische Metall- und Kunststoffkomponentenprozesse. Wenn Sie präzisionsgefertigte Teile beziehen, senden Sie uns Ihre 2D-Zeichnung und Ihr 3D-Modell zusammen mit dem Material, der Menge, der Oberflächenbehandlung und dem geplanten Liefertermin.
Unser Team kann die technischen Anforderungen überprüfen und basierend auf den Projektdetails einen geeigneten Herstellungsweg besprechen. Wir freuen uns über Anfragen für kundenspezifische Komponenten, Prototypen und Produktionsaufträge.
Nehmen Sie Kontakt auf
Suchen Sie einen zuverlässigen Fertigungspartner für Ihre kundenspezifischen Präzisionskomponenten? Kontaktieren Sie noch heute unser Team.
Shenzhen Zhongzhu Technology Co., Ltd.
Kundenspezifische Metallkomponenten, Präzisionsbearbeitung, Druckguss, Stanzen und Kunststoffkomponenten.
📄 Fordern Sie eine technische Bewertung oder ein Angebot an
Kontaktieren Sie uns →📞 Sprechen Sie mit unserem Team
Nehmen Sie Kontakt auf →🔗 Entdecken Sie unsere Fertigungsdienstleistungen
Produkte und Dienstleistungen anzeigen →Shenzhen Zhongzhu Technology Co., Ltd.
315 PING 'AN AVENUE, PINGHU STREET, BEZIRK LONGGANG, STADT SHENZHEN, PROVINZ GUANGDONG
📞 +86 18688963321
✉ samuel@chnzhongzhu.com
Shenzhen Zhongzhu-Technologie


wie man schlechte Oberflächengüten bearbeiteter Teile vermeidet
Ist maschinelles Lernen Teil der KI?
Verwandter Artikel