as peças usinadas com vários fusos são de qualidade inferior?
As peças usinadas com vários fusos são de qualidade inferior? Um guia prático para precisão, consistência e qualidade de fabricação
As peças usinadas com vários fusos têm qualidade inferior às dos componentes produzidos em máquinas CNC convencionais? É uma pergunta razoável para gerentes de compras e engenheiros de projeto, especialmente quando um fornecedor propõe usinagem multifuso para reduzir custos unitários e encurtar prazos de entrega. A resposta curta é não. A usinagem multifuso não produz automaticamente peças de qualidade inferior. Na verdade, quando a máquina, as ferramentas, os dispositivos de fixação e os controles do processo são gerenciados adequadamente, é possível fornecer componentes altamente consistentes em volumes de produção. A verdadeira questão é se o processo é adequado à geometria da peça, aos requisitos de tolerância e aos padrões de qualidade.
Este guia explica como funciona a usinagem multifuso, o que afeta sua qualidade, onde ela funciona bem e onde os compradores devem prestar mais atenção. Também compararemos a usinagem multifuso e monofuso a partir de uma perspectiva prática de fornecimento, para que você possa avaliar um fornecedor com base na capacidade de fabricação mensurável, em vez de apenas no tipo de máquina.
- As peças usinadas com vários fusos são de qualidade inferior?
- Como funciona a usinagem multifuso
- 6 fatores que afetam a qualidade da usinagem multifuso
- Usinagem multifuso vs. usinagem de fuso único
- Problemas comuns de qualidade e como evitá-los
- Aplicações e limitações da usinagem multifuso
- Como avaliar um fornecedor de usinagem multifuso
- FAQ: Qualidade de usinagem multifuso
- Conclusão e solicitação de orçamento
As peças usinadas com vários fusos são de qualidade inferior?
Não. As peças usinadas com vários fusos não são inerentemente de qualidade inferior às peças usinadas com um único fuso. O número de fusos determina como uma máquina executa as operações de usinagem, e não o nível de qualidade final por si só. A precisão dimensional, o acabamento superficial, a repetibilidade e a confiabilidade do produto dependem de todo o processo de fabricação.
Uma máquina multifuso pode realizar diversas operações de usinagem simultaneamente ou em múltiplas posições de trabalho. Este arranjo pode melhorar a eficiência da produção e reduzir o tempo necessário para fabricar componentes repetidos. No entanto, também requer uma coordenação cuidadosa de ferramentas de corte, posições de fuso, alimentação de material e configurações de processo.
Quando todas as estações são configuradas e mantidas corretamente, a usinagem multifuso pode produzir componentes consistentes em grandes quantidades. Quando as ferramentas são mal gerenciadas ou o alinhamento da máquina está incorreto, podem ocorrer defeitos em diversas peças antes que o problema seja detectado. Esta é uma questão de controle de processo e não uma prova de que a usinagem multifuso seja inerentemente inferior.
Para compradores industriais, a distinção mais útil é entre produtividade da máquina e capacidade do processo . Uma máquina que produz muitas peças por hora não é necessariamente uma máquina que produz peças dentro das especificações. Um fornecedor qualificado deve demonstrar eficiência de produção e capacidade de atender consistentemente aos requisitos de desenho.
Antes de aprovar um processo de fabricação multifuso, os compradores devem avaliar:
- Tolerâncias dimensionais e requisitos geométricos no desenho.
- Condição da máquina, alinhamento do fuso e repetibilidade.
- Seleção de ferramentas, vida útil da ferramenta e procedimentos de substituição.
- Características do material e estabilidade da peça.
- Inspeção em processo e monitoramento de processo.
- Registros finais de inspeção e rastreabilidade de lotes.
Em outras palavras, a qualidade da usinagem multifuso deve ser avaliada através de resultados reais de inspeção e controles de fabricação, e não simplesmente pela contagem do número de fusos.
Como funciona a usinagem multifuso
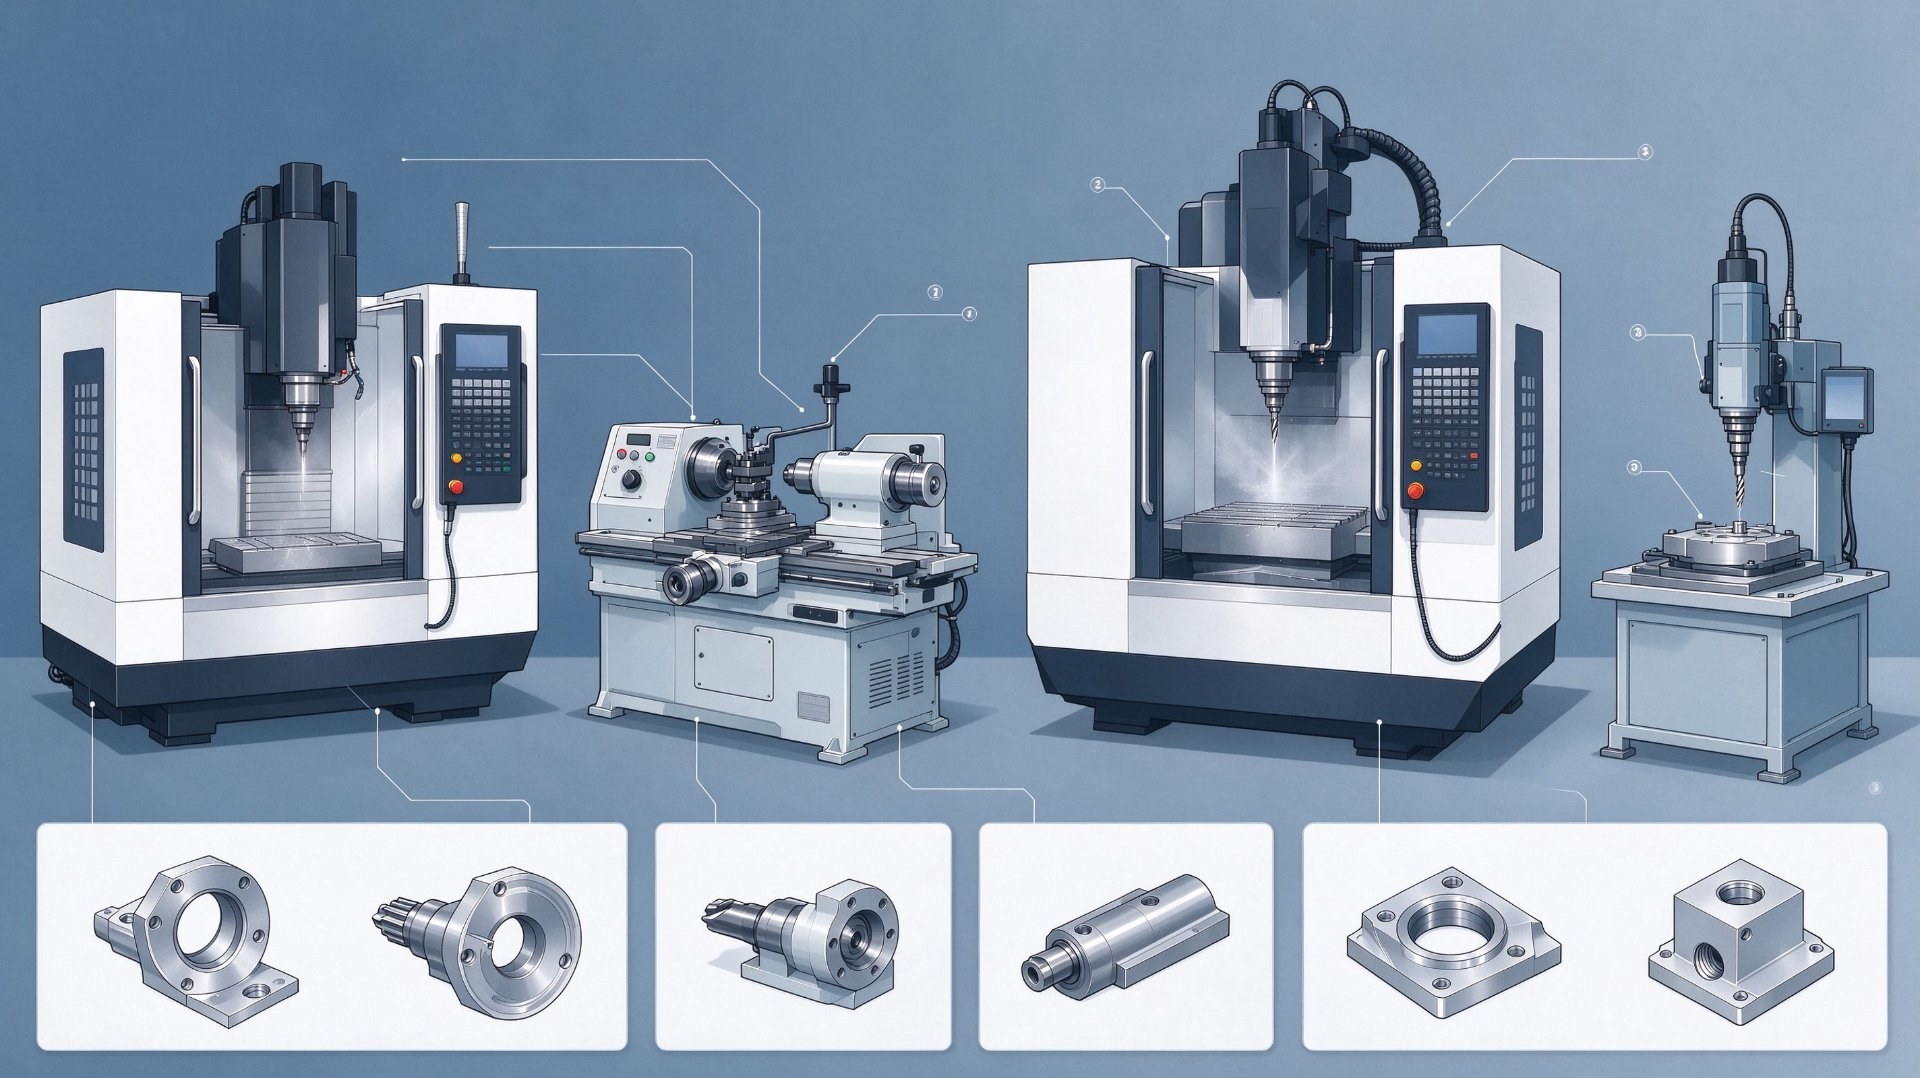
A usinagem multifuso usa uma máquina equipada com mais de um fuso para processar peças por meio de operações de usinagem coordenadas. Dependendo do projeto da máquina, múltiplas peças podem ser processadas ao mesmo tempo, ou uma única peça pode se mover através de diferentes estações de usinagem.
Em máquinas de parafuso automáticas multifusos e equipamentos de torneamento, a barra é comumente alimentada na máquina. Cada fuso ou estação executa uma operação designada, como torneamento, furação, mandrilamento, canal ou rosqueamento. A peça avança pela sequência de usinagem até que os recursos necessários sejam concluídos.
As máquinas multifusos modernas podem usar sistemas mecânicos ou controlados por CNC. Suas configurações diferem na disposição do fuso, número de estações, método de transferência da peça e grau de automação. A máquina apropriada depende da geometria da peça, do volume de produção e das operações de usinagem necessárias.
As operações típicas incluem:
- Torneamento: Produzindo superfícies cilíndricas, ombros, ranhuras e diâmetros.
- Perfuração: Criação de furos com diâmetros e profundidades especificados.
- Perfuração: Ampliar ou refinar furos existentes.
- Threading: Produzindo threads internos ou externos.
- Ranhura e corte: Criação de ranhuras e separação de componentes acabados da barra.
- Operações de fresamento e secundárias: adição de planos, ranhuras ou outros recursos onde a configuração da máquina os suporta.
A principal vantagem é a capacidade de realizar diversas operações dentro de um ciclo de produção integrado. Em comparação com a fabricação de cada recurso em uma operação separada, isso pode reduzir o tempo de manuseio, melhorar o rendimento e simplificar o planejamento da produção.
Contudo, a usinagem simultânea ou sequencial em diversas estações requer configuração precisa. Os deslocamentos da ferramenta, as condições de corte, o avanço do material e o alinhamento da estação devem ser coordenados. Um problema em uma estação pode afetar as dimensões ou a condição da superfície da peça acabada.
É por isso que o procedimento de configuração e o sistema de controle de qualidade de um fornecedor são tão importantes quanto a especificação da máquina.
6 fatores que afetam a qualidade da usinagem multifuso
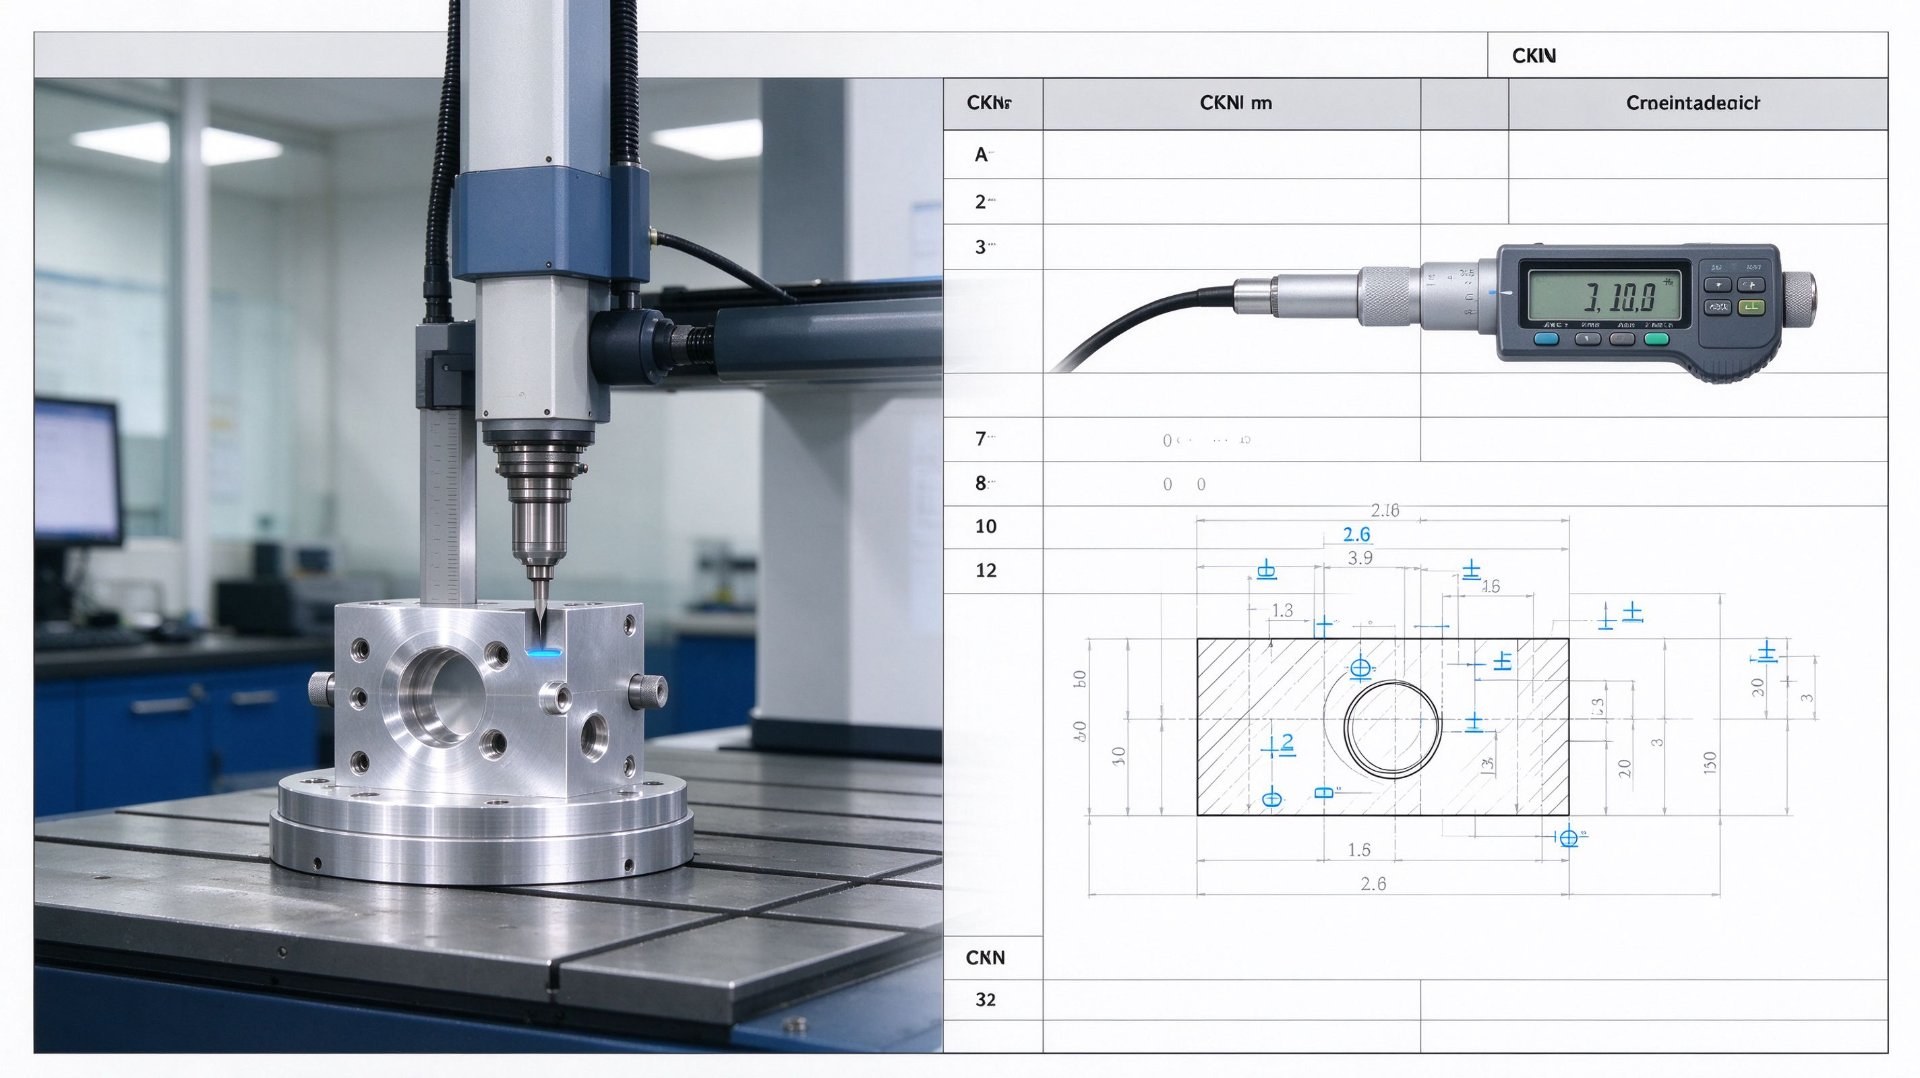 A qualidade de um componente usinado multifuso é determinada por vários fatores de fabricação conectados. Um fornecedor que controle essas variáveis pode alcançar uma produção estável. Um fornecedor que os ignora pode enfrentar variações dimensionais, defeitos superficiais ou lotes inconsistentes.
1. Condição da máquina e alinhamento do fuso.
A condição da máquina é fundamental para a precisão da usinagem. A excentricidade do fuso, a condição do rolamento, a vibração, a estabilidade térmica e o alinhamento podem influenciar o componente acabado. Se a máquina apresentar desvio excessivo ou desgaste mecânico, poderá ocorrer variação dimensional mesmo quando o programa de corte estiver correto.
A manutenção regular, as verificações de alinhamento e o monitoramento das condições da máquina ajudam a identificar possíveis problemas antes que afetem a produção. Os compradores devem perguntar como o fornecedor verifica as condições da máquina e com que frequência os equipamentos críticos são mantidos.
2. Seleção de ferramentas e desgaste de ferramentas.
Cada estação de usinagem depende da ferramenta de corte, da geometria da ferramenta e dos parâmetros de corte corretos. O desgaste da ferramenta pode alterar gradualmente o diâmetro de corte, a rugosidade da superfície e a precisão dimensional de uma peça.
A produção multifuso torna o gerenciamento de ferramentas especialmente importante porque diversas operações podem estar em execução no mesmo ciclo de produção. Um fornecedor deve estabelecer limites de vida útil da ferramenta, intervalos de inspeção e procedimentos de substituição em vez de esperar que defeitos visíveis apareçam.
3. Fixação da peça e alimentação do material.
Uma fixação estável é essencial para uma usinagem repetível. Pressão de fixação incorreta, má condição da pinça, problemas de retilinidade do material ou alimentação inconsistente da barra podem causar vibração, movimento ou variação dimensional.
Componentes longos e delgados são particularmente sensíveis à deflexão e à vibração. Seus parâmetros de usinagem e arranjos de apoio devem ser selecionados de acordo com o material, diâmetro e geometria da peça.
4. Qualidade e consistência do material.
As propriedades do material influenciam o comportamento de corte. Variação de dureza, inclusões, condição superficial e composição do material podem afetar o desgaste da ferramenta e as dimensões acabadas.
Para aplicações críticas, os compradores devem especificar o tipo de material e o padrão de material aplicável. Certificados de materiais e identificação de lote também podem ser necessários para manter a rastreabilidade. Um fornecedor não deve substituir material sem a aprovação por escrito do comprador.
5. Parâmetros de processo e coordenação de estações.
A velocidade de corte, a taxa de avanço, a profundidade de corte, o fornecimento de refrigerante e o posicionamento da ferramenta devem ser apropriados para cada operação. Um parâmetro que funciona bem para um material ou recurso pode não funcionar para outro.
Na produção multifuso, a sequência de usinagem e a coordenação da estação também são importantes. Operações mal balanceadas podem criar cargas de corte excessivas, vibrações ou gargalos. O planejamento adequado do processo ajuda a manter condições estáveis durante todo o ciclo de produção.
6. Inspeção e monitoramento de processos.
A inspeção é o que demonstra se um processo de fabricação atende aos requisitos do desenho. Um fornecedor deve identificar dimensões críticas, selecionar equipamentos de medição adequados e definir a frequência de inspeção antes do início da produção.
Dependendo do componente, as verificações de qualidade podem incluir medição de diâmetro, medição de comprimento, medição de rosca, medição de rugosidade superficial, verificações de concentricidade e verificação dimensional usando equipamento de inspeção adequado.
A inspeção do primeiro artigo e as verificações contínuas da produção ajudam a identificar alterações no processo antecipadamente. A inspeção final verifica então se o lote acabado atende aos critérios de aceitação acordados.
Usinagem multifuso vs. usinagem de fuso único
A usinagem multifuso e monofuso atende a diferentes necessidades de fabricação. Nenhum dos processos é universalmente melhor. A escolha certa depende da complexidade da peça, quantidade de produção, requisitos de tolerância, custos de configuração e expectativas de entrega.
| Comparação | Usinagem Multifuso | Usinagem de Fuso Único |
|---|---|---|
| Arranjo de produção | Vários fusos ou estações executam operações coordenadas. | Normalmente processa uma peça de cada vez em um fuso principal. |
| Volume de produção | Frequentemente adequado para produção repetida de volumes médios a altos. | Adequado para protótipos, pequenos lotes e trabalhos de produção. |
| Eficiência de produção | Pode atingir alto rendimento quando as operações são bem balanceadas. | O rendimento depende do ciclo de usinagem e do número de operações. |
| Complexidade de configuração | Pode exigir coordenação de estação e configuração de ferramentas mais complexas. | Muitas vezes oferece uma configuração mais simples para componentes individuais. |
| Flexibilidade de peças | Mais econômico para geometrias adequadas de produção repetida. | Pode ser mais flexível para alterar projetos e requisitos variados de peças. |
| Potencial de qualidade | Pode alcançar qualidade consistente com controle de processo adequado. | Pode alcançar qualidade consistente com controle de processo adequado. |
| Estrutura de custos | Pode reduzir o custo unitário em volumes de produção adequados. | Pode ser mais econômico para quantidades menores ou alterações frequentes de projeto. |
| Consideração típica | Requer configuração cuidadosa, gerenciamento de ferramentas e monitoramento de processos. | Pode ter tempos de ciclo mais longos para peças que requerem múltiplas operações. |
A usinagem multifuso reduz a precisão? Não necessariamente. Ambos os tipos de máquinas podem produzir componentes precisos. A tolerância alcançável depende da capacidade da máquina, da geometria da peça, do comportamento do material, das ferramentas, das condições térmicas e dos métodos de inspeção.
A usinagem de fuso único sempre oferece melhor qualidade? Não. Uma máquina de fuso único também pode produzir defeitos se seu ferramental, configuração ou processo de inspeção for inadequado. Da mesma forma, uma máquina multifuso bem conservada pode produzir peças consistentes em longos ciclos de produção.
Para os compradores, a melhor comparação não é simplesmente o tipo de máquina. É a capacidade demonstrada do fornecedor de fabricar o componente específico dentro da tolerância especificada e dos requisitos de qualidade.
Problemas comuns de qualidade e como evitá-los
A usinagem multifuso pode fornecer resultados consistentes, mas seu arranjo de produção cria considerações específicas de controle de processo. Compreender os defeitos comuns ajuda os compradores a fazer melhores perguntas técnicas durante a qualificação do fornecedor.
| Problema potencial | Possível causa | Controle recomendado |
|---|---|---|
| Variação dimensional | Desgaste da ferramenta, alterações térmicas ou deslocamentos incorretos. | Medição programada, compensação de ferramentas e monitoramento de processos. |
| Mau acabamento superficial | Ferramentas gastas, vibração, parâmetros de corte incorretos ou problemas de refrigeração. | Inspeção de ferramentas, otimização de parâmetros e verificação de rugosidade superficial. |
| Recursos fora da rodada | Excentricidade do fuso, fixação instável ou deflexão da peça. | Verificação de desvio, fixação correta e suporte adequado. |
| Rebarbas e arestas vivas | Desgaste da ferramenta, condições de corte inadequadas ou rebarbação incompleta. | Controle das condições da ferramenta e procedimentos definidos de rebarbação e inspeção de bordas. |
| Defeitos de rosca | Ferramenta de rosca, configurações de avanço ou desgaste da ferramenta incorretos. | Medidores de rosca, verificações de ferramentas e verificação de especificações de rosca. |
| Inconsistência de lote | Alterações descontroladas de configuração, variação de material ou inspeção inconsistente. | Procedimentos de configuração documentados, rastreabilidade de materiais e registros de inspeção de lote. |
Uma consideração importante é que uma máquina multifuso pode produzir vários componentes durante um ciclo de produção. Se um erro de configuração comum não for detectado, diversas peças poderão ser afetadas antes que o problema seja identificado.
Por esta razão, os fornecedores devem estabelecer um plano de inspeção que inclua verificação inicial da configuração, verificações de rotina durante o processo, monitoramento das condições das ferramentas e inspeção final. A frequência da inspeção deve ser baseada na criticidade da peça, na estabilidade do processo, no volume de produção e nos requisitos do cliente.
Para componentes com características críticas de segurança ou de alta precisão, os compradores devem definir os critérios de aceitação e os registros de inspeção necessários antes do início da produção. Um plano de inspeção claro é mais valioso do que uma declaração geral de que o fornecedor segue um rigoroso controle de qualidade.
Aplicações e limitações da usinagem multifuso
A usinagem multifuso é particularmente útil quando um componente tem geometria repetível, pode ser produzido eficientemente a partir de barras e requer um volume de produção relativamente alto. É amplamente associado a componentes torneados e pequenas peças metálicas de precisão.
Componentes automotivos. Buchas, eixos, pinos, espaçadores, peças roscadas e outros componentes cilíndricos repetidos podem ser adequados para a produção de vários fusos. A consistência dimensional e a saída estável do lote são importantes para as operações de montagem.
Hardware elétrico e eletrônico. Conectores, terminais, pinos de contato, inserções roscadas e pequenos componentes condutores podem se beneficiar da usinagem automatizada em múltiplas estações. A seleção de materiais e o controle dimensional são importantes para o desempenho elétrico e mecânico.
Máquinas industriais. Mangas de precisão, conexões, eixos, espaçadores e componentes relacionados a fixadores podem ser produzidos de forma eficiente quando sua geometria e quantidades de produção se adequam ao processo.
Equipamentos hidráulicos e pneumáticos. Conexões selecionadas, adaptadores, componentes relacionados a válvulas e pequenas peças torneadas podem ser fabricados usando processos multifusos. A geometria do furo, as superfícies de vedação e a qualidade da rosca devem ser verificadas em relação ao desenho de engenharia.
Hardware médico e de instrumentação. Certos pequenos componentes torneados para instrumentos e equipamentos podem ser adequados, desde que os requisitos de material, a condição da superfície, a limpeza e os requisitos regulamentares aplicáveis sejam devidamente controlados.
Quando a usinagem multifuso pode ser inadequada?
- Quantidades de produção muito baixas onde os custos de configuração complexos não podem ser justificados.
- Peças com geometrias altamente complexas que exigem fresamento multieixos extensivo.
- Componentes com formatos grandes ou irregulares que não podem ser acomodados pela máquina.
- Peças que exigem alterações frequentes de projeto ou sequências de usinagem altamente flexíveis.
- Recursos que excedem a capacidade dimensional ou geométrica verificada da máquina.
Essas limitações não significam que o processo seja de baixa qualidade. Significam que outro método de fabricação pode ser mais apropriado para o componente. Torneamento CNC, fresamento CNC, torneamento-fresamento, retificação ou uma combinação de processos podem ser melhores escolhas dependendo do desenho.
A melhor rota de fabricação deve ser selecionada após análise do desenho 2D, modelo 3D, material, tolerâncias, requisitos de superfície e volume de produção esperado.
Como avaliar um fornecedor de usinagem multifuso
Quando um fornecedor recomenda usinagem multifuso, os compradores devem se concentrar na evidência da capacidade do processo, em vez de aceitar uma cotação mais baixa pelo valor nominal. A lista de verificação a seguir pode ajudar as equipes de compras e engenharia a avaliar um parceiro de fabricação.
Etapa 1: revise o desenho e a geometria da peça.
Confirme se o fornecedor compreende as dimensões críticas, tolerâncias, qualidade do material, especificações de rosca, acabamento superficial e requisitos funcionais. Um modelo 3D ajuda a explicar a geometria, mas um desenho 2D dimensionado adequadamente continua sendo essencial para definir os requisitos de inspeção.
Passo 2: Pergunte por que a usinagem multifuso é o processo recomendado.
O fornecedor deve explicar como a configuração da máquina se adapta à peça e quais operações podem ser realizadas dentro do ciclo de produção. Pergunte se o processo proposto reduz o manuseio, melhora o rendimento ou reduz o custo unitário sem comprometer os requisitos de qualidade especificados.
Etapa 3: Verifique a capacidade real da máquina.
Pergunte sobre a condição da máquina, configuração do fuso, capacidade da peça, disposição das ferramentas e recursos que podem ser usinados. Solicite evidências de que o equipamento proposto pode atender às dimensões críticas do seu desenho.
Etapa 4: Confirme as especificações do material e a rastreabilidade.
Identifique o grau exato do material e o padrão aplicável. Para projetos que necessitam de rastreabilidade, solicite certificados de materiais e procedimentos de identificação de lotes. Qualquer substituição de material deverá exigir aprovação por escrito.
Etapa 5: Revise o plano de inspeção.
Pergunte como as dimensões críticas serão medidas e com que frequência as verificações serão realizadas. Dependendo da peça, a inspeção pode envolver micrômetros, calibradores, medidores de furos, medidores de rosca, sistemas de medição óptica ou equipamentos CMM.
Passo 6: Solicite amostras de peças e relatórios dimensionais.
Antes de aprovar a produção em massa, analise as amostras representativas em relação ao desenho. O relatório de inspeção deve identificar as dimensões medidas, as tolerâncias especificadas e os resultados reais da medição. Preste atenção especial aos recursos críticos, em vez de apenas verificar a aparência geral.
Etapa 7: Confirme a estabilidade do processo durante a produção.
Discuta o gerenciamento da vida útil da ferramenta, verificação de configuração, ajustes de processos e procedimentos para lidar com peças não conformes. Para tiragens de produção maiores, pergunte como o fornecedor identifica desvios dimensionais e evita que peças defeituosas continuem no processo de produção.
Etapa 8: Compare o custo total de fabricação e o risco de entrega.
Avalie a cotação em relação aos custos de setup, preço unitário, quantidade de produção, requisitos de inspeção, operações secundárias, embalagem e cronograma de entrega. O preço unitário mais baixo não é necessariamente o custo total de aquisição mais baixo.
Um fornecedor qualificado deve ser capaz de explicar claramente o processo de fabricação e fornecer evidências de inspeção que apoiem o compromisso de qualidade.
FAQ: Qualidade de usinagem multifuso
Estas respostas abordam perguntas comuns de engenheiros de compras, designers de produtos e compradores industriais que avaliam a usinagem multifuso para componentes de precisão.
Q1: As peças usinadas com vários fusos são de qualidade inferior às peças usinadas CNC?
A1: Não. A usinagem multifuso não produz automaticamente peças de qualidade inferior. A qualidade depende da condição da máquina, das ferramentas, da fixação, da consistência do material, dos parâmetros de usinagem e dos controles de inspeção. Um processo multifuso configurado corretamente pode produzir componentes precisos e repetíveis.
Fonte: Princípios gerais de engenharia de produção; a capacidade real deve ser verificada para a peça e o processo específicos.
Q2: A usinagem multifuso pode atingir tolerâncias restritas?
A2: Sim, a usinagem multifuso pode atingir tolerâncias restritas quando a máquina, as ferramentas e o processo são adequados. No entanto, não existe uma tolerância universal que se aplique a todas as máquinas ou componentes. A tolerância alcançável deve ser avaliada de acordo com o material, geometria, tamanho do recurso, condição da máquina e método de inspeção.
Fonte: Engenharia específica da peça e avaliação da capacidade do processo.
Q3: A usinagem multifuso é adequada para produção de alto volume?
A3: Sim. A usinagem multifuso é frequentemente selecionada para produção de médio a alto volume de componentes repetidos, especialmente quando diversas operações podem ser coordenadas dentro de um ciclo de produção. Sua vantagem de produtividade depende da geometria da peça, do tempo de configuração, do equilíbrio do ciclo e da utilização da máquina.
Fonte: Características gerais do processo de fabricação.
Q4: A usinagem multifuso produz um pior acabamento superficial?
A4: Não necessariamente. O acabamento superficial depende da geometria da ferramenta de corte, condição da ferramenta, taxa de avanço, velocidade de corte, vibração, propriedades do material e condições do líquido refrigerante. Um processo multifuso adequadamente controlado pode produzir o acabamento superficial especificado no desenho de engenharia. Superfícies críticas devem ser medidas em vez de avaliadas visualmente.
Fonte: Princípios de engenharia de processos de usinagem.
Q5: Que tipos de peças são adequadas para usinagem multifuso?
A5: Componentes cilíndricos repetidos e alimentados por barra são aplicações comuns. Os exemplos incluem pinos, buchas, eixos, espaçadores, acessórios, conectores, componentes roscados e ferragens de precisão selecionadas. A adequação depende da capacidade da máquina, geometria, material e volume de produção.
Fonte: Aplicações gerais de usinagem multifuso.
Q6: Quais são os principais riscos de qualidade da usinagem multifuso?
A6: Os riscos comuns incluem variação dimensional devido ao desgaste da ferramenta, desvio do fuso, vibração, fixação instável, inconsistência de material e configurações incorretas da estação. Esses riscos podem ser reduzidos por meio de manutenção, verificação de configuração, gerenciamento da vida útil da ferramenta, inspeção durante o processo e verificações dimensionais finais.
Fonte: Princípios gerais de controle de qualidade de fabricação.
Q7: A usinagem multifuso é mais barata do que a usinagem monofuso?
A7: Pode ser mais barato por peça quando o volume de produção é suficiente para justificar a configuração e a máquina pode concluir as operações com eficiência. Para protótipos, pequenas quantidades ou projetos que mudam frequentemente, a usinagem de fuso único pode ser mais econômica. Uma cotação deve considerar configuração, ferramentas, tempo de ciclo, inspeção e operações secundárias.
Fonte: Custos de fabricação e princípios de planejamento de produção.
Q8: Como os compradores podem verificar a qualidade das peças usinadas com vários fusos?
A8: Solicite amostras aprovadas, um relatório de inspeção dimensional, certificados de materiais quando necessário e um plano de controle de qualidade documentado. Verifique diâmetros críticos, comprimentos, roscas, tolerâncias geométricas e acabamento superficial usando equipamento de medição adequado. Para pedidos repetidos, revise os registros de inspeção de produção e a rastreabilidade do lote.
Fonte: Práticas de qualificação e inspeção de fornecedores.
Q9: A usinagem multifuso pode ser usada para componentes eletrônicos de precisão?
A9: Sim, hardware eletrônico selecionado, como pinos de contato, terminais, conectores e inserções roscadas, pode ser adequado. O fornecedor deve confirmar se a máquina pode atender aos requisitos dimensionais, materiais, superficiais e funcionais do componente. O desempenho elétrico e o ajuste da montagem também devem ser considerados quando relevante.
Fonte: Aplicações gerais de fabricação de componentes de precisão.
Q10: Devo escolher usinagem multifuso ou usinagem CNC convencional?
A10: Escolha com base na geometria do componente, volume de produção, requisitos de tolerância, material e custo total de fabricação. A usinagem multifuso costuma ser atraente para a produção repetida de componentes torneados adequados, enquanto a usinagem CNC convencional pode oferecer mais flexibilidade para geometrias complexas, protótipos e pedidos de menor volume. Uma revisão do desenho é o melhor ponto de partida.
Fonte: Princípios de seleção do processo de fabricação.
Conclusão e solicitação de orçamento
Então, as peças usinadas com vários fusos são de qualidade inferior ? A resposta é não. A usinagem multifuso é um método de produção, não um grau de qualidade. Sua capacidade de produzir componentes precisos e consistentes depende das condições da máquina, das ferramentas, do controle de materiais, da estabilidade do processo e dos procedimentos de inspeção.
Para compradores industriais, a abordagem mais confiável é avaliar o processo de fabricação real em relação ao desenho de engenharia. Compare os resultados da inspeção dimensional, a rastreabilidade do material, os requisitos de superfície e a consistência do lote antes de decidir qual método de usinagem é apropriado.
Na Shenzhen Zhongzhu Technology Co., Ltd. , nos concentramos em soluções de fabricação personalizadas para clientes industriais. Nossos serviços relacionados à fabricação incluem usinagem de precisão e outros processos personalizados de componentes de metal e plástico. Se você estiver adquirindo peças usinadas de precisão, envie-nos seu desenho 2D e modelo 3D junto com o material, quantidade, tratamento de superfície e data prevista de entrega.
Nossa equipe pode revisar os requisitos técnicos e discutir uma rota de fabricação adequada com base nos detalhes do projeto. Aceitamos consultas sobre componentes personalizados, protótipos e pedidos de produção.
Entre em contato
Procurando um parceiro de fabricação confiável para seus componentes de precisão personalizados? Entre em contato com nossa equipe hoje.
Tecnologia Co. de Shenzhen Zhongzhu, Ltd.
Componentes metálicos personalizados, usinagem de precisão, fundição sob pressão, estampagem e componentes plásticos.
📄 Solicite uma revisão técnica ou cotação
Contate-nos →📞 Fale com nossa equipe
Entre em contato →🔗 Explore nossos serviços de fabricação
Ver produtos e serviços →Tecnologia Co. de Shenzhen Zhongzhu, Ltd.
315 PING 'AN AVENUE, PINGHU STREET, DISTRITO DE LONGGANG, CIDADE DE SHENZHEN, PROVÍNCIA DE GUANGDONG
📞 +86 18688963321
✉ samuel@chnzhongzhu.com
Tecnologia de Shenzhen Zhongzhu


como evitar acabamentos superficiais ruins em peças usinadas
O aprendizado de máquina faz parte da IA
Artigo Relacionado