wie man schlechte Oberflächengüten bearbeiteter Teile vermeidet
So vermeiden Sie schlechte Oberflächengüten bearbeiteter Teile: Ein praktischer Leitfaden zur CNC-Bearbeitung
Die Oberflächenbeschaffenheit ist ein wichtiges Qualitätsmerkmal bei der CNC-Bearbeitung. Sie beeinflusst nicht nur das Aussehen eines bearbeiteten Bauteils, sondern auch dessen Funktionalität, Montageleistung, Verschleißverhalten und in manchen Anwendungen auch die Dicht- oder Kontaktleistung. Eine Komponente kann ihre Maßvorgaben erfüllen und dennoch ungeeignet sein, wenn ihre Oberflächenbeschaffenheit nicht den technischen Spezifikationen entspricht.
Für Hersteller und Einkaufsteams ist es bei der Entwicklung eines zuverlässigen Produktionsprozesses von entscheidender Bedeutung, zu verstehen , wie sich schlechte Oberflächengüten an bearbeiteten Teilen vermeiden lassen . Oberflächenfehler können auf verschiedene Faktoren zurückzuführen sein, darunter ungeeignete Schnittparameter, verschlissene Werkzeuge, Maschinenvibrationen, schlechte Werkstückspannung, Materialeigenschaften und unzureichende Inspektion.
Kurze Antwort: Um eine schlechte Oberflächengüte bearbeiteter Teile zu vermeiden, wählen Sie geeignete Schneidwerkzeuge aus, optimieren Sie Schnittgeschwindigkeit und Vorschub, sorgen Sie für eine stabile Bearbeitungseinstellung, kontrollieren Sie Vibrationen, verwenden Sie bei Bedarf geeignete Kühl- oder Schmiermittel und überprüfen Sie die bearbeiteten Oberflächen anhand klar definierter Spezifikationen.
Die Oberflächenqualität sollte während des gesamten Herstellungsprozesses überwacht und nicht erst nach Abschluss der Bearbeitung überprüft werden.
Inhaltsverzeichnis
- 1. Was ist die Oberflächenbeschaffenheit bei der CNC-Bearbeitung?
- 2. Häufige Ursachen für schlechte Oberflächenbeschaffenheit
- 3. So vermeiden Sie schlechte Oberflächenbeschaffenheit bearbeiteter Teile
- 4. Auswahl der richtigen Bearbeitungsparameter
- 5. Schneidwerkzeuge und Materialauswahl
- 6. So prüfen Sie die Oberflächenbeschaffenheit
- 7. Designüberlegungen für eine bessere Oberflächenqualität
- 8. Checkliste zur Qualitätskontrolle der Oberflächenbeschaffenheit
- 9. Häufig gestellte Fragen
- 10. Abschluss und Angebotsanfrage
1. Was ist die Oberflächenbeschaffenheit bei der CNC-Bearbeitung?
Die Oberflächenbeschaffenheit beschreibt die Textur und den Zustand einer bearbeiteten Oberfläche. Dazu gehören kleine Spitzen, Täler, Werkzeugspuren und andere Unregelmäßigkeiten, die durch den Herstellungsprozess entstehen. Diese Eigenschaften können beeinflussen, wie eine Komponente aussieht, passt, sich bewegt oder mit einer anderen Oberfläche interagiert.
In Konstruktionszeichnungen werden Anforderungen an die Oberflächentextur häufig anhand von Oberflächenrauheitsparametern ausgedrückt. Ein häufig verwendeter Parameter ist Ra oder die arithmetische mittlere Rauheit. Es stellt die durchschnittliche absolute Abweichung eines Oberflächenprofils von seiner Mittellinie über eine bestimmte Bewertungslänge dar.
Gemeinsame Oberflächenrauheitsparameter
| Parameter | Bedeutung | Was es hilft, zu beschreiben |
|---|---|---|
| Ra | Arithmetischer Mittelwert der Rauheit | Durchschnittliche Profilabweichung von der Mittellinie |
| Rz | Maximale Höhe des Profils über angegebene Probenahmelängen gemäß der geltenden Norm | Oberflächen-Spitzen-zu-Tal-Eigenschaften |
| Rt | Gesamthöhe des Profils über die Auswertelänge | Gesamthöhe des Profils, einschließlich des höchsten Gipfels und des tiefsten Tals |
Ra ist weit verbreitet, beschreibt jedoch nicht jeden Aspekt der Oberflächentextur. Zwei Oberflächen mit demselben Ra-Wert können unterschiedliche Spitzenformen, Talmuster oder gerichtete Werkzeugmarkierungen aufweisen. Aus diesem Grund sollten der richtige Rauheitsparameter und die richtige Messmethode entsprechend der Funktion des Bauteils und den geltenden technischen Anforderungen festgelegt werden.
2. Häufige Ursachen für schlechte Oberflächenbeschaffenheit
Eine schlechte Oberflächenqualität hat selten nur eine mögliche Ursache. Dies resultiert oft aus einer Kombination von Schnittbedingungen, Werkzeugausstattung, Maschinenstabilität und Prozesskontrolle. Die Identifizierung der tatsächlichen Ursache ist der erste Schritt zur Auswahl einer wirksamen Korrekturmaßnahme.
2.1 Falsche Schnittparameter
Schnittgeschwindigkeit, Vorschubgeschwindigkeit und Schnitttiefe beeinflussen die Art und Weise, wie ein Schneidwerkzeug mit dem Werkstück interagiert. Eine ungeeignete Kombination kann zu übermäßigen Werkzeugspuren, instabilem Schnitt, Hitzeentwicklung oder schlechter Spanbildung führen. Beispielsweise kann ein zu hoher Vorschub pro Zahn beim Fräsen stärkere Vorschubspuren auf der bearbeiteten Oberfläche hinterlassen.
2.2 Abgenutzte oder ungeeignete Schneidwerkzeuge
Eine abgenutzte Schneide kann am Material reiben, anstatt es sauber zu schneiden. Dies kann die Schnittkräfte erhöhen, Hitze erzeugen und raue oder inkonsistente Oberflächen erzeugen. Werkzeugmaterial, Geometrie, Beschichtung und Kantenbeschaffenheit sollten zum Werkstückmaterial und Bearbeitungsvorgang passen.
2.3 Maschinenvibrationen und Rattern
Vibrationen können sichtbare Muster oder wiederholte Spuren auf einer bearbeiteten Oberfläche hinterlassen. Rattern kann auftreten, wenn der Schneidprozess dynamisch instabil wird, häufig aufgrund von Werkzeugüberstand, Werkstückflexibilität, unzureichender Klemmung, ungeeigneten Schneidparametern oder dem Zustand der Werkzeugmaschine.
2.4 Schlechte Werkstückhalterung und Einrichtung
Wenn sich ein Werkstück während der Bearbeitung bewegt, biegt oder vibriert, behält das Schneidwerkzeug möglicherweise keine konsistente Beziehung zur vorgesehenen Oberfläche bei. Unzureichende Klemmung, ungeeignete Vorrichtungskonstruktion und zu große freitragende Länge können zu Oberflächenfehlern führen.
2.5 Materialbezogene Probleme
Verschiedene Materialien reagieren unterschiedlich auf die Bearbeitung. Materialhärte, Mikrostruktur, Einschlüsse, Duktilität und Konsistenz können die Spanbildung und die endgültige Oberfläche beeinflussen. Bei einigen Materialien kommt es bei ungeeigneten Schnittbedingungen eher zu Aufbauschneiden, Rissen oder Verschmierungen.
2.6 Unzureichendes Kühlmittel oder Schmierung
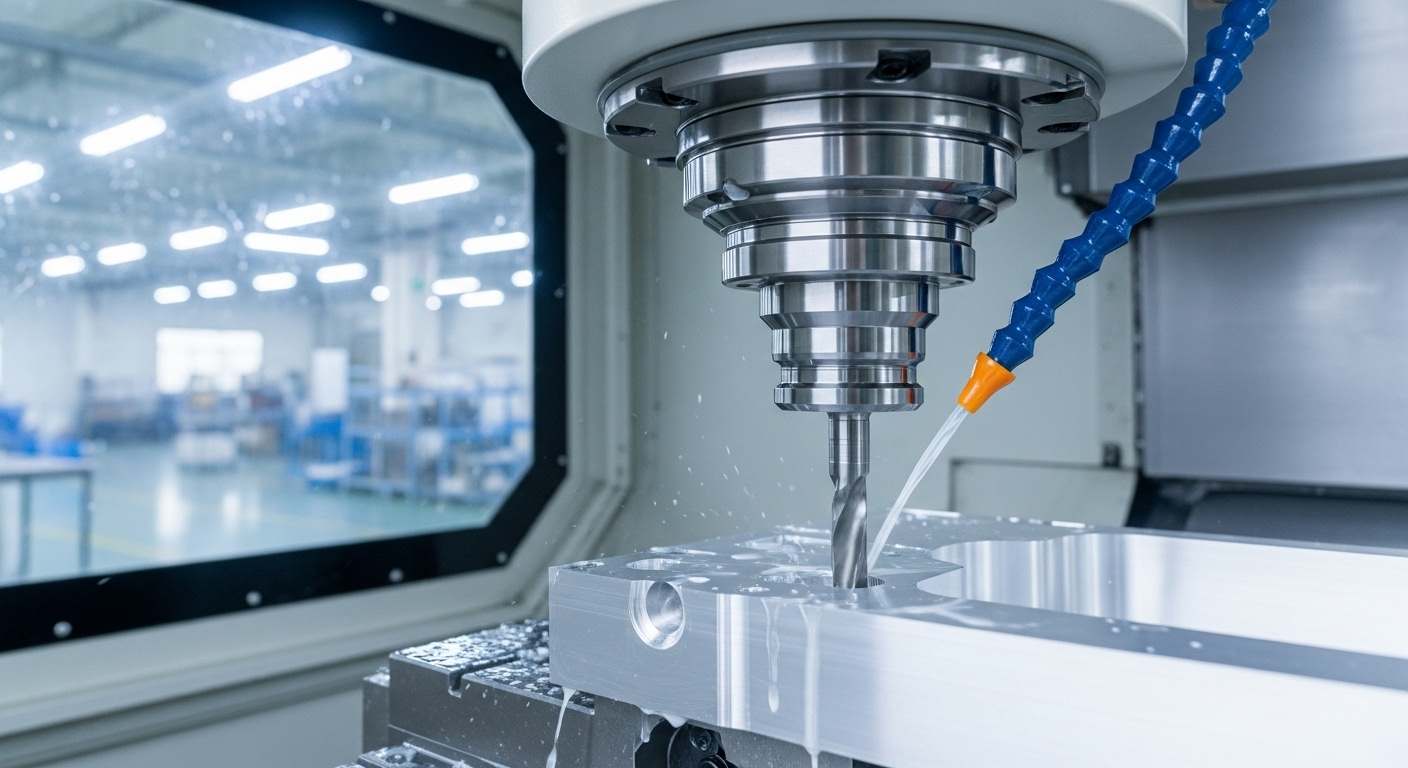
Je nach Material und Bearbeitungsvorgang kann unzureichendes oder schlecht geleitetes Kühlmittel zu Wärmestau, Spannachschnitt und instabilen Schnittbedingungen führen. Die geeignete Kühlmittel- oder Schmierstrategie sollte für den spezifischen Prozess ausgewählt und nicht als Universallösung angewendet werden.
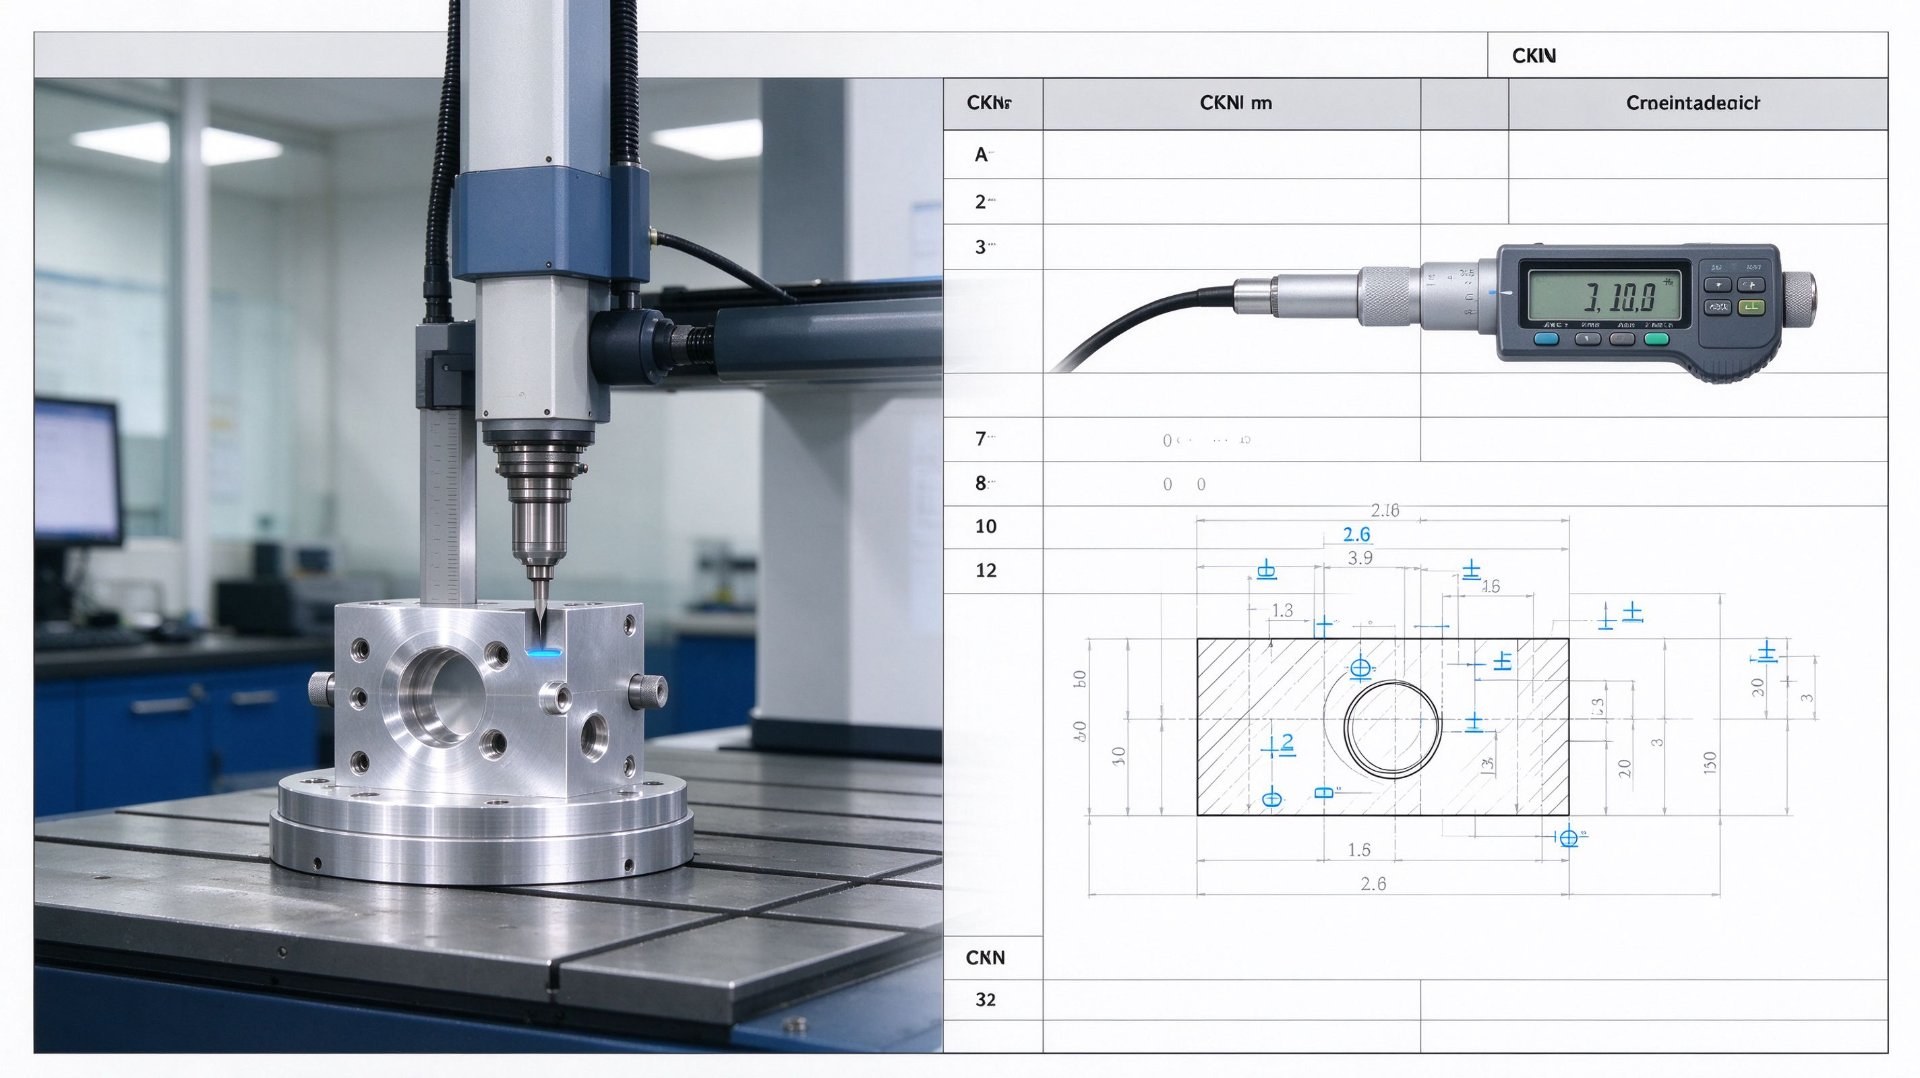
3. So vermeiden Sie schlechte Oberflächenbeschaffenheit bearbeiteter Teile
Um Oberflächenfehler zu verhindern, ist ein kontrollierter Bearbeitungsprozess erforderlich. Die folgenden Vorgehensweisen helfen Herstellern, die Oberflächenkonsistenz zu verbessern und das Risiko von Nacharbeiten oder Ausschussteilen zu verringern.
3.1 Wählen Sie das richtige Schneidwerkzeug
Wählen Sie ein Werkzeug, das zum Werkstückmaterial, zum Bearbeitungsvorgang und zur erforderlichen Oberflächenqualität passt. Berücksichtigen Sie Werkzeuggeometrie, Schneidenschärfe, Substrat, Beschichtung und die vom Hersteller empfohlenen Betriebsbedingungen.
- Verwenden Sie für Material und Einsatz geeignete Werkzeuggeometrie.
- Überprüfen Sie die Schneidkanten auf Verschleiß, Absplitterungen oder Beschädigungen.
- Verwenden Sie einen geeigneten Nasenradius für den vorgesehenen Drehvorgang.
- Ersetzen oder überholen Sie Werkzeuge, wenn ihr Zustand die Prozessstabilität beeinträchtigt.
- Vermeiden Sie die Verwendung eines Werkzeugs über seine praktische Nutzungsdauer hinaus.
3.2 Vorschub und Schnittgeschwindigkeit optimieren
Die Schnittparameter sollten auf der Grundlage des Materials, der Werkzeugspezifikation, der Maschinenleistung und der Bearbeitungsstrategie ausgewählt werden. Eine geringere Vorschubgeschwindigkeit kann bei manchen Arbeitsgängen die Oberflächengüte verbessern, aber eine einfache Reduzierung des Vorschubs ist nicht immer die richtige Lösung. Ein zu geringer Vorschub kann je nach Werkzeuggeometrie und Prozess zu Reibung oder ineffizientem Schneiden führen.
Beginnen Sie mit geeigneten Werkzeugempfehlungen und validieren Sie die Parameterkombination durch kontrollierte Versuche. Wenn die Oberflächenqualität von entscheidender Bedeutung ist, bewerten Sie das tatsächlich gemessene Ergebnis, anstatt sich nur auf theoretische Berechnungen zu verlassen.
3.3 Vibrationen und Rattern reduzieren
Für eine gleichmäßige Oberfläche ist eine stabile Bearbeitung unerlässlich. Vibrationen können reduziert werden, indem die Werkstückspannung verbessert, der Werkzeugüberhang minimiert, geeignete Schnittbedingungen ausgewählt und der Zustand der Werkzeugmaschine überprüft wird.
- Halten Sie den Werkzeugüberhang so kurz wie möglich.
- Verwenden Sie starre und geeignete Spannvorrichtungen.
- Stellen Sie sicher, dass das Werkstück ordnungsgemäß abgestützt ist.
- Überprüfen Sie Werkzeughalter, Spindelzustand und Maschinenwartungsstatus.
- Passen Sie die Schnittparameter an, wenn Rattern oder ein instabiler Schnitt erkannt wird.
3.4 Sorgen Sie für eine ordnungsgemäße Kühlmittel- und Spankontrolle
Auswahl und Lieferung des Kühlmittels sollten zum Bearbeitungsvorgang und zum Material passen. Durch eine effektive Spanabsaugung wird verhindert, dass Späne zwischen Werkzeug und Werkstück hängen bleiben und die fertige Oberfläche zerkratzen oder beschädigen können.
Überprüfen Sie gegebenenfalls die Konzentration und den Zustand des Kühlmittels und stellen Sie sicher, dass das Kühlmittel die Schneidzone effektiv erreicht. Für bestimmte Materialien und Vorgänge kann auch die Trockenbearbeitung geeignet sein, wenn der Prozess dafür ausgelegt und validiert ist.
3.5 Verwenden Sie geeignete Endbearbeitungsvorgänge
Bei einem Schruppvorgang geht es im Allgemeinen darum, Material effizient abzutragen, während bei einem Schlichtvorgang der Schwerpunkt auf der Erzielung der endgültigen Abmessungen und Oberflächeneigenschaften liegt. Die Trennung dieser Phasen kann dazu beitragen, den Einfluss hoher Schnittkräfte auf die endgültige Oberfläche zu verringern.
Abhängig vom Bauteil können die Endbearbeitungsstrategien einen speziellen Endbearbeitungsdurchgang, Präzisionsdrehen, Feinfräsen, Schleifen oder andere sekundäre Prozesse umfassen. Die gewählte Methode sollte sich an den Zeichnungsanforderungen, dem Material und der Bauteilfunktion orientieren.
3.6 Überprüfen Sie den ersten Artikel und überwachen Sie die Produktion
Die Oberflächenqualität sollte während der Prozessentwicklung und Produktion überprüft werden. Die Erstmusterprüfung hilft zu bestätigen, dass die Bearbeitungseinrichtung die spezifizierten Anforderungen erfüllen kann, bevor der Prozess mit der Serienfertigung fortfährt.
Durch regelmäßige Kontrollen können auch allmählicher Werkzeugverschleiß, Veränderungen im Maschinenzustand oder Materialschwankungen aufgedeckt werden, bevor diese Probleme eine große Anzahl von Teilen betreffen.
4. Auswahl der richtigen Bearbeitungsparameter
Bearbeitungsparameter haben direkten Einfluss auf die Oberflächengestaltung. Es gibt jedoch keine einheitliche Schnittgeschwindigkeit oder Vorschubgeschwindigkeit, die für jedes Bauteil eine gute Oberflächengüte garantiert. Parameter müssen als vollständige Prozesskombination bewertet werden.
| Prozessfaktor | Mögliches Risiko für die Oberflächenqualität | Empfohlene Kontrolle |
|---|---|---|
| Vorschubgeschwindigkeit | Starke Vorschubspuren oder ungeeigneter Schneidvorgang | Optimieren Sie den Vorschub je nach Werkzeuggeometrie, Material und Einsatz |
| Schnittgeschwindigkeit | Übermäßige Hitze, Aufbauschneide oder instabiler Schnitt unter ungeeigneten Bedingungen | Befolgen Sie die Werkzeugempfehlungen und überprüfen Sie den Schnittzustand |
| Schnitttiefe | Hohe Schnittkräfte oder Vibrationen bei ungeeignetem Aufbau | Materialabtrag, Steifigkeit und Prozessstabilität in Einklang bringen |
| Werkzeugüberhang | Ablenkung und Rattern | Minimieren Sie die nicht unterstützte Werkzeuglänge, soweit möglich |
| Kühlmittelzufuhr | Hitzestau oder schlechte Spanabfuhr | Verwenden Sie eine geeignete Kühlmittelstrategie und halten Sie die Lieferbedingungen ein |
| Werkzeugzustand | Reibende, reißende, inkonsistente Werkzeugspuren | Überwachen Sie den Verschleiß und ersetzen Sie beschädigte oder ungeeignete Werkzeuge |
Schruppen und Schlichten sollten getrennt erfolgen
Beim Schruppen steht in der Regel ein effizienter Materialabtrag bei gleichzeitig akzeptabler Stabilität im Vordergrund. Bei der Endbearbeitung verlagert sich die Priorität auf die Maßkontrolle und die gewünschte Oberflächenstruktur.
Für den Enddurchgang sollten ein geeignetes Werkzeug und eine stabile Einrichtung verwendet werden. Auch die verbleibende Aufmaßzugabe muss kontrolliert werden: Zu wenig Material ermöglicht es dem Werkzeug möglicherweise nicht, die Oberfläche zu reinigen, während zu viel Material unnötige Schnittkräfte erzeugen oder die Endbearbeitungsstrategie beeinträchtigen kann.
5. Schneidwerkzeuge und Materialauswahl
Werkzeugauswahl und Werkstückmaterial hängen eng zusammen. Ein Werkzeug, das bei einer Legierung gut funktioniert, kann bei einer anderen Legierung möglicherweise nicht die gleiche Oberflächenqualität liefern. Hersteller sollten sowohl das Bearbeitungsverhalten des Materials als auch die Oberflächenanforderungen des fertigen Bauteils berücksichtigen.
5.1 Werkzeuggeometrie an das Material anpassen
Die Schneidengeometrie beeinflusst die Spanbildung, die Schnittkräfte und die Wechselwirkung zwischen Werkzeug und Werkstück. Werkzeughersteller bieten unterschiedliche Geometrien für unterschiedliche Materialgruppen und Operationen an. Die Auswahl einer geeigneten Geometrie trägt dazu bei, Reibung, instabile Spanbildung und übermäßige Schnittkräfte zu reduzieren.
5.2 Berücksichtigen Sie die Bearbeitbarkeit des Materials
Aluminiumlegierungen, Edelstähle, Kohlenstoffstähle, Kupferlegierungen und technische Kunststoffe können sich bei der Bearbeitung unterschiedlich verhalten. Beispielsweise können einige duktile Materialien anfällig für Aufbaukanten- oder Oberflächenverschmierungen sein, während bestimmte Kunststoffe empfindlich auf Hitze und Verformung reagieren können.
Qualität, Zustand und Konsistenz des Materials sollten daher vor der Produktion bestätigt werden. Wenn ein Bauteil besonders anspruchsvolle Oberflächenanforderungen hat, kann ein Versuch mit der vorgesehenen Materialqualität zur Validierung des vorgeschlagenen Prozesses beitragen.
5.3 Schneidwerkzeuge in gutem Zustand halten
Der Werkzeugverschleiß sollte entsprechend dem Bearbeitungsprozess und den Produktionsanforderungen überwacht werden. Visuelle Inspektionen, Aufzeichnungen über die Werkzeuglebensdauer und Oberflächenmessungen können dabei helfen, festzustellen, wann ein Werkzeug keine konsistenten Ergebnisse mehr liefert.
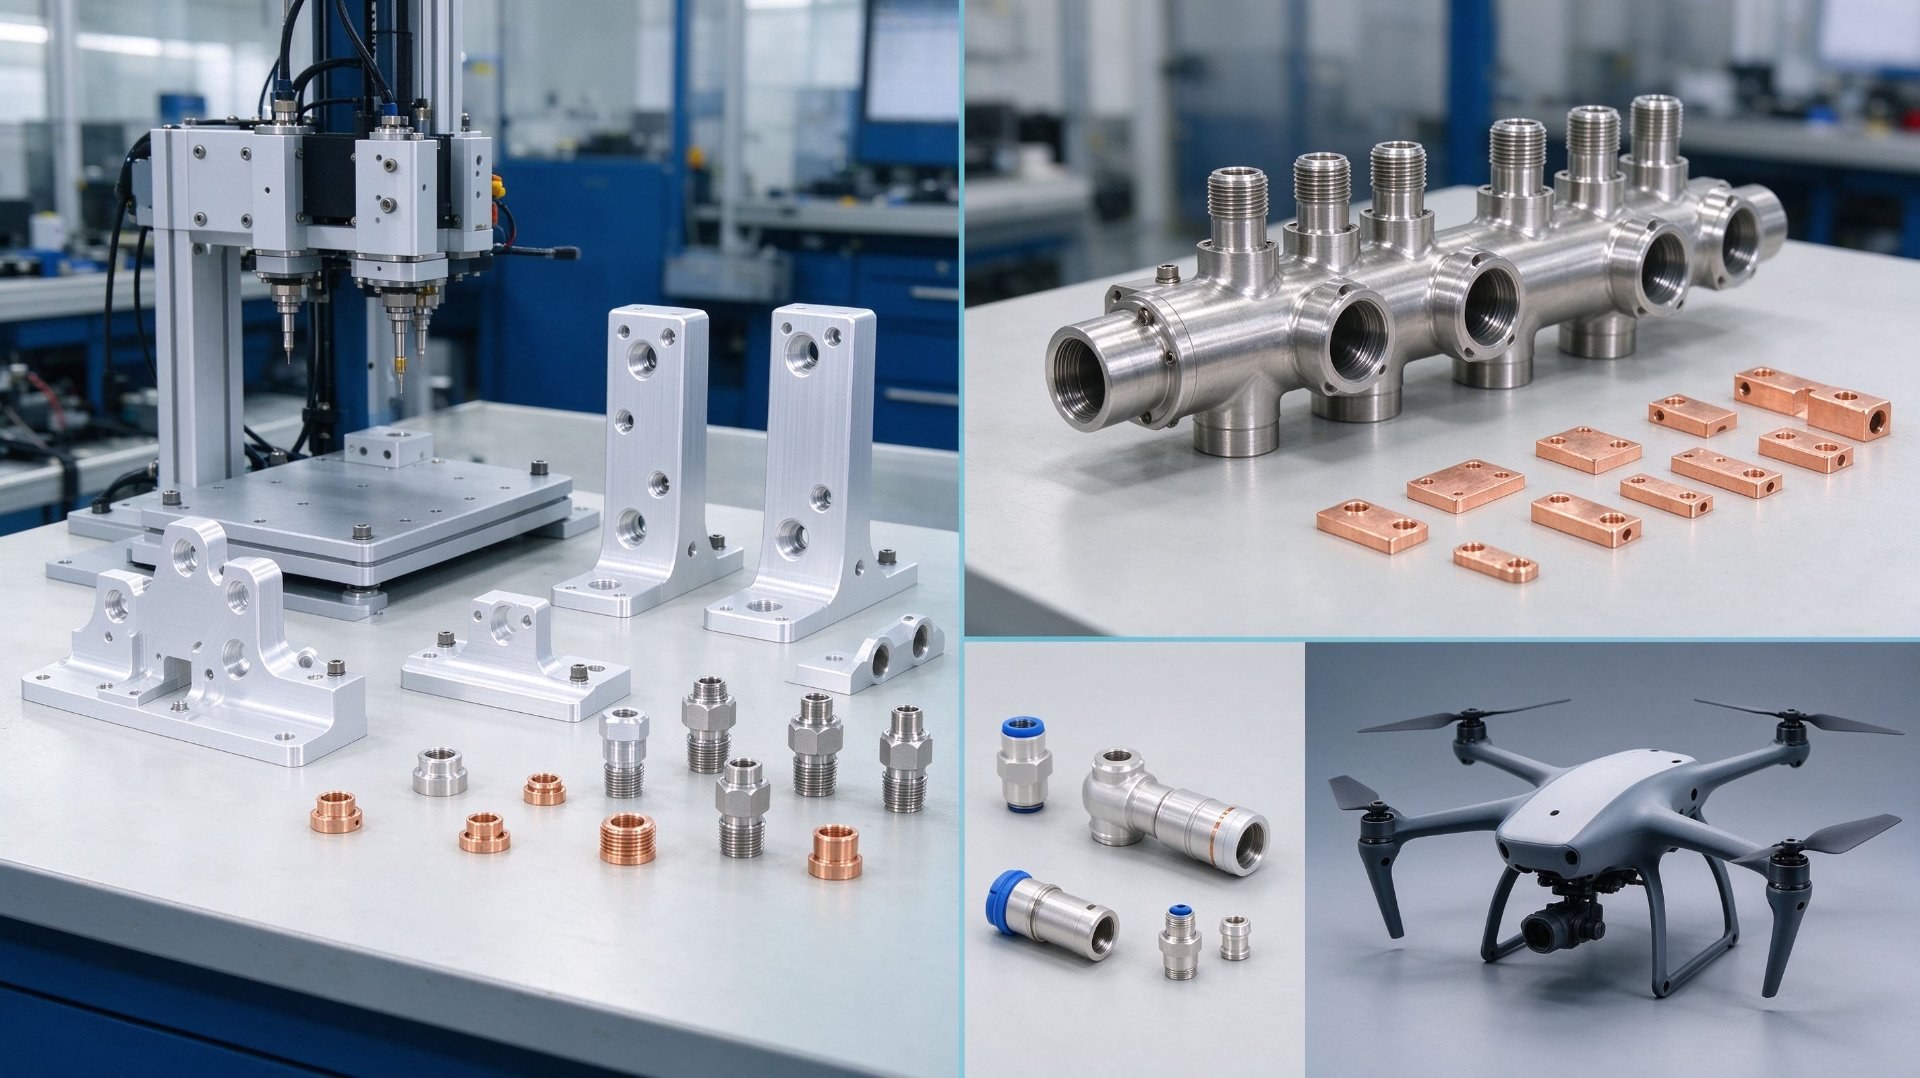
6. So prüfen Sie die Oberflächenbeschaffenheit
Für einen zuverlässigen Kontrollplan für die Oberflächenbeschaffenheit sind klare Akzeptanzkriterien und geeignete Prüfmethoden erforderlich. Eine Sichtprüfung ist nützlich, um offensichtliche Mängel zu erkennen, sie kann jedoch die quantitative Messung nicht ersetzen, wenn in einer Zeichnung ein Rauheitswert angegeben ist.
6.1 Sichtprüfung
Eine visuelle Inspektion kann dabei helfen, Kratzer, Dellen, Grate, Rattermarken, Verfärbungen und andere sichtbare Oberflächenfehler zu erkennen. Lichtverhältnisse und Inspektionskonsistenz sollten kontrolliert werden, insbesondere wenn das Erscheinungsbild Teil der Akzeptanzkriterien ist.
6.2 Messung der Oberflächenrauheit
Ein Kontaktoberflächenrauheitsmessgerät, auch Profilometer genannt, kann Parameter wie Ra und Rz messen. Der Messaufbau sollte der geltenden Norm entsprechen und die korrekte Auswertungslänge, Cutoff, Messrichtung und Oberflächenposition berücksichtigen.
6.3 Koordinaten- und Maßprüfung
Die Maßprüfung erfolgt getrennt von der Rauheitsmessung, ist jedoch oft wichtig, wenn ein fertig bearbeitetes Bauteil beurteilt wird. Kritische Abmessungen, geometrische Toleranzen und Oberflächenanforderungen sollten jeweils mit geeigneten Geräten und Methoden überprüft werden.
| Inspektionsmethode | Hauptzweck | Wichtige Überlegung |
|---|---|---|
| Sichtprüfung | Identifizieren Sie sichtbare Mängel und Erscheinungsprobleme | Verwenden Sie eine einheitliche Beleuchtung und vereinbarte visuelle Kriterien |
| Oberflächenrauheitstester | Messen Sie spezifizierte Rauheitsparameter | Befolgen Sie die korrekten Messstandards und Einstellungen |
| Dimensionsmesswerkzeuge | Überprüfen Sie die Komponentenabmessungen | Verwenden Sie geeignete kalibrierte Messgeräte |
| Koordinatenmessgerät | Überprüfen Sie ausgewählte Abmessungen und geometrische Eigenschaften | Verwenden Sie ein geeignetes Messprogramm und eine geeignete Bezugsstrategie |
7. Designüberlegungen für eine bessere Oberflächenqualität
Die Oberflächengüte wird nicht allein durch die Bearbeitung bestimmt. Teilegeometrie, Zeichnungsanforderungen und Produktfunktion können auch Einfluss darauf haben, wie einfach ein Hersteller das gewünschte Ergebnis erzielen kann.
7.1 Geben Sie die Oberflächenanforderungen klar an
Identifizieren Sie, welche Oberflächen funktionell wichtig sind und welche einen bestimmten Rauheitswert erfordern. Nicht jede Oberfläche benötigt das gleiche Finish. Die Anwendung unnötig strenger Anforderungen auf eine gesamte Komponente kann die Herstellungszeit und -kosten erhöhen, ohne einen funktionalen Vorteil zu bieten.
7.2 Berücksichtigen Sie den Werkzeugzugriff und die Teilegeometrie
Tiefe Taschen, schmale Schlitze, dünne Wände und schwierige interne Merkmale können den Zugang zum Werkzeug einschränken oder die Stabilität des Aufbaus verringern. Diese Merkmale können die Kontrolle von Vibrationen, Werkzeugablenkung und Spanabfuhr erschweren.
7.3 Anforderungen für die Nachbearbeitung definieren
Einige Bauteile müssen nach der Bearbeitung entgratet, poliert, geschliffen, gestrahlt, eloxiert, plattiert oder lackiert werden. Diese Prozesse können das endgültige Erscheinungsbild oder die Textur der Oberfläche verändern. Anhand der Zeichnung soll klargestellt werden, ob die Rauheitsanforderung vor oder nach der jeweiligen Endbehandlung gilt.
7.4 Überprüfen Sie kritische Oberflächen während des DFM
Eine Design-for-Manufacturing-Überprüfung kann dabei helfen, schwer zu bearbeitende Oberflächen, unklare Toleranzen und Anforderungen zu identifizieren, die die Produktionskomplexität erhöhen können. Durch die Besprechung dieser Punkte vor der Produktion kann das Risiko verspäteter Änderungen und vermeidbarer Qualitätsprobleme verringert werden.
8. Checkliste zur Qualitätskontrolle der Oberflächenbeschaffenheit
Die folgende Checkliste kann bei der Prozessplanung, der Erstmusterprüfung und der laufenden Produktionskontrolle eingesetzt werden.
| Kontrollphase | Schlüsselüberprüfungen |
|---|---|
| Vor der Bearbeitung | Bestätigen Sie die Materialqualität, die Überarbeitung der Zeichnung, die Oberflächenanforderungen und die Bearbeitungszugabe. |
| Werkzeugvorbereitung | Überprüfen Sie Werkzeugtyp, Geometrie, Kantenzustand und Werkzeughaltereinrichtung. |
| Maschineneinrichtung | Überprüfen Sie die Werkstücksteifigkeit, den Werkzeugüberhang, den Spindelzustand und die Maschinenstabilität. |
| Parametervalidierung | Bestätigen Sie Schnittgeschwindigkeit, Vorschubgeschwindigkeit, Schnitttiefe und Kühlmittelstrategie. |
| Erstmusterprüfung | Überprüfen Sie kritische Abmessungen, spezifizierte Oberflächenrauheit und sichtbare Oberflächenfehler. |
| Produktionsüberwachung | Verfolgen Sie Werkzeugverschleiß, Prozesskonsistenz und Prüfergebnisse über Chargen hinweg. |
| Endkontrolle | Überprüfen Sie vor der Lieferung alle vereinbarten Oberflächen- und Maßabnahmeanforderungen. |
Das Führen von Aufzeichnungen über Prozesseinstellungen und Inspektionsergebnisse hilft Herstellern, wiederkehrende Fehler zu erkennen und die Prozesswiederholbarkeit zu verbessern. Wenn ein Oberflächenproblem auftritt, vergleichen Sie die betroffenen Teile mit zuvor akzeptierten Mustern und überprüfen Sie Änderungen an Werkzeug, Material, Einrichtung und Bearbeitungsbedingungen.
9. Häufig gestellte Fragen
F1: Was verursacht eine schlechte Oberflächengüte bearbeiteter Teile?
Häufige Ursachen sind falsche Schnittparameter, verschlissene Werkzeuge, Maschinenvibrationen, ungeeignete Werkstückspannung, schlechte Spanabfuhr und materialbedingte Bearbeitungsprobleme. Die tatsächliche Ursache sollte durch Prozessinspektion und -tests ermittelt werden.
F2: Wie kann ich die Oberflächenbeschaffenheit von CNC-bearbeiteten Teilen verbessern?
Überprüfen Sie zunächst das Schneidwerkzeug und seinen Zustand und überprüfen Sie dann die Vorschubgeschwindigkeit, die Schnittgeschwindigkeit, die Schnitttiefe und die Maschinenstabilität. Verbessern Sie bei Bedarf die Werkstückspannung und die Spanabfuhr und verwenden Sie eine geeignete Schlichtbearbeitung, wenn die erforderliche Oberflächenqualität beim Schruppen nicht erreicht werden kann.
F3: Führt eine niedrigere Vorschubgeschwindigkeit immer zu einer besseren Oberflächengüte?
Nein. Eine niedrigere Vorschubgeschwindigkeit kann bei manchen Vorschubspuren die Vorschubspuren reduzieren, ein zu niedriger Vorschub kann jedoch zu Reibung oder anderen unerwünschten Schnittbedingungen führen. Der richtige Vorschub hängt von der Werkzeuggeometrie, dem Material, der Schnittgeschwindigkeit und der Bearbeitungsstrategie ab.
F4: Können abgenutzte Schneidwerkzeuge raue Oberflächen verursachen?
Ja. Abgenutzte oder beschädigte Schneidkanten können die Reibung und Schnittkräfte erhöhen, ungleichmäßige Werkzeugspuren erzeugen und die Maßhaltigkeit beeinträchtigen. Der Werkzeugzustand sollte überwacht und Werkzeuge ausgetauscht werden, wenn ihr Verschleiß die Prozessleistung beeinträchtigt.
F5: Was ist der Unterschied zwischen Ra und Rz?
Ra stellt die arithmetische mittlere Rauheit eines gemessenen Profils dar, während Rz die Profilhöheneigenschaften gemäß der geltenden Messnorm beschreibt. Sie liefern unterschiedliche Informationen, daher sollte das eine nicht automatisch durch das andere ersetzt werden.
F6: Können Maschinenvibrationen die Oberflächenqualität beeinflussen?
Ja. Vibrationen und Rattern können zu wiederholten Mustern, Wellen oder unregelmäßigen Markierungen auf der bearbeiteten Oberfläche führen. Die Verbesserung der Spannvorrichtungssteifigkeit, die Reduzierung des Werkzeugüberhangs und die Optimierung der Schnittbedingungen können zur Beherrschung dieser Probleme beitragen.
F7: Ist Polieren für jedes CNC-bearbeitete Teil erforderlich?
Nein. Polieren ist nur erforderlich, wenn die Funktion, das Aussehen oder die technischen Spezifikationen des Bauteils dies erfordern. Viele bearbeitete Bauteile können ihre Anforderungen direkt durch einen entsprechenden Bearbeitungs- und Veredelungsprozess erfüllen.
F8: Wie messen Hersteller die Oberflächenrauheit?
Zur Messung von Parametern wie Ra und Rz wird üblicherweise ein Oberflächenrauheitsmessgerät oder Profilometer verwendet. Die Messmethode, Einstellungen und Prüforte sollten den geltenden Normen und Zeichnungsanforderungen entsprechen.
F9: Beeinflusst die Materialauswahl die endgültige Oberflächenbeschaffenheit?
Ja. Unterschiedliche Materialien weisen unterschiedliche Härte, Duktilität, Mikrostruktur und Bearbeitungseigenschaften auf. Diese Eigenschaften beeinflussen die Spanbildung, den Werkzeugverschleiß und die Fähigkeit, eine gleichmäßige Oberflächengüte zu erzielen.
F10: Was sollte ich bei der Anforderung eines CNC-Bearbeitungsangebots angeben?
Stellen Sie die neueste 2D-Zeichnung, das 3D-Modell (sofern verfügbar), die Materialspezifikation, die erforderliche Menge, kritische Abmessungen, Anforderungen an die Oberflächenrauheit, geltende Normen und etwaige Anforderungen an die Endbearbeitung nach der Bearbeitung bereit. Klare technische Informationen helfen Lieferanten bei der Bewertung der Herstellbarkeit und der Angebotsanforderungen.
10. Fazit: Konsistente Oberflächenbeschaffenheit bearbeiteter Teile erzielen
Um eine schlechte Oberflächengüte bearbeiteter Teile zu vermeiden, ist mehr als die Auswahl einer geeigneten CNC-Maschine erforderlich. Dabei geht es um die Steuerung des gesamten Bearbeitungsprozesses, von der Materialauswahl und Werkzeugvorbereitung bis hin zu Schnittparametern, Werkstückspannung, Spanabfuhr und Endkontrolle.
Hersteller sollten Oberflächenanforderungen klar definieren, den Bearbeitungsprozess vor der Produktion validieren und die Werkzeug- und Maschinenbedingungen während des gesamten Herstellungszyklus überwachen. Wenn ein Oberflächenfehler auftritt, ist es effektiver, seine Grundursache zu identifizieren, als zufällige Parameteranpassungen vorzunehmen.
Für Einkäufer und Entwicklungsteams ist eine frühzeitige Kommunikation mit dem Bearbeitungslieferanten gleichermaßen wichtig. Die Bereitstellung klarer Zeichnungen, Materialspezifikationen und Anforderungen an die Oberflächenbeschaffenheit hilft dem Lieferanten, die Herstellbarkeit zu beurteilen und einen zuverlässigeren Produktionsplan zu entwickeln.
Wenn Sie CNC-bearbeitete Komponenten beziehen, freut sich Shenzhen Zhongzhu Technology über die Gelegenheit, Ihre Zeichnungen zu überprüfen und Ihre Fertigungsanforderungen zu besprechen.
Suchen Sie einen zuverlässigen Partner für die CNC-Bearbeitung?
Shenzhen Zhongzhu Technology Co., Ltd. bietet Fertigungslösungen für Metall- und Kunststoffkomponenten, einschließlich CNC-Bearbeitung, Druckguss, Stanzen und Spritzguss.
Senden Sie uns Ihre 2D-Zeichnungen, 3D-Dateien und technischen Anforderungen. Unser Team kann Ihre Projektinformationen prüfen und geeignete Fertigungsoptionen besprechen.
Kontaktieren Sie unser TeamAdresse: 315 PING 'AN AVENUE, PINGHU STREET, BEZIRK LONGGANG, STADT SHENZHEN, PROVINZ GUANGDONG
Telefon: +86 18688963321
E-Mail: samuel@chnzhongzhu.com
Website: www.chnzhongzhu.com
Kontakt: Über uns | Unsere Leistungen


Sind mehrspindelig bearbeitete Teile von geringerer Qualität?
Verwandter Artikel