
El futuro de la fundición a presión semisólida en la fabricación
Autor: Samuel Song
2023-10-11
En comparación con la fundición a presión tradicional, la tecnología de fundición a presión reológica semisólida tiene las características de baja temperatura de formación, larga vida útil del molde, llenado más suave del molde, estructura más densa, buena calidad del producto y puede mejorar las condiciones de producción.
Actualmente se utiliza mucho en automóviles, comunicaciones y aparatos eléctricos. , aeroespacial y médico. La preparación de lodos semisólidos es un eslabón clave en el desarrollo de la tecnología de fundición a presión reológica.
Actualmente, se han desarrollado en el país y en el extranjero tecnologías de preparación de lodos semisólidos, como el método de agitación, el método de entalpía térmica, el método de canal serpentino y el método de fundición a baja temperatura. Sin embargo, aunque hasta ahora se ha aplicado la tecnología de conformado de semisólidos, es necesario mejorarla y desarrollarla tanto teórica como técnicamente.
Con el desarrollo de la tecnología informática, la tecnología de simulación numérica se ha utilizado ampliamente en el estudio de los procesos de solidificación y llenado de fundición a presión semisólida.
Mediante la simulación numérica del proceso de producción de fundición a presión, se pueden predecir con mayor precisión los defectos que pueden ocurrir durante el proceso de solidificación.
Mediante la aplicación de tecnología de simulación numérica por computadora en la producción de piezas fundidas, se ha mejorado la calidad de las piezas fundidas, se ha acortado el ciclo de desarrollo del producto y se han ahorrado costos de materiales.
Para las piezas fundidas de la tapa de la caja del enrutador inalámbrico 5G de aleación de aluminio, se utilizó la plataforma en la nube Zhizhu Chaoyun CAE para simular numéricamente el proceso de llenado de fundición a presión de las piezas fundidas de la tapa de la caja de aleación de aluminio.
El proceso se optimizó mediante simulación y el molde se diseñó en función de los resultados de la optimización del proceso. y fabricación.
Y utilizando una aleación de aluminio Al-8Si como materia prima, se utilizó el proceso de fundición a presión reológica semisólida de incubación uniformemente acelerada de desarrollo propio para realizar pruebas de producción de piezas fundidas de tapas de cajas de fresadoras.
Resultados gráficos
La Figura 1 muestra la tapa de la caja de cierto tipo de enrutador inalámbrico 5G, que está hecha de aleación de aluminio Al-8Si. La dimensión exterior máxima de la fundición es 126 mm × 126 mm × 21 mm.
El espesor de la pared es desigual, siendo la parte de la pared delgada de aproximadamente 2 mm y la parte de la pared gruesa de aproximadamente 7 mm. La densidad de la aleación de aluminio es de 2,5 g/cm3, la relación crítica de fase sólida es del 67,5 %, la temperatura del líquido es de 615 °C y la temperatura del sólido es de 555 °C.
Se produce mediante un proceso de fundición a presión. La cubierta de la caja del enrutador es de fundición a presión de aleación de aluminio similar a una carcasa. Hay agujeros que deben realizarse en tres lados, es decir, se requiere un mecanismo de extracción de núcleos de tres lados.
Por lo tanto, la puerta interior sólo se puede colocar en el lado sin tirar del núcleo, como se muestra en la Figura 1. En el círculo central. Se utiliza una máquina de fundición a presión Toyo BD-250V5.
El área proyectada de la pieza de fundición a presión es de 158 cm2. Se seleccionan un molde y dos cavidades y se diseñan dos planes de proceso, como se muestra en la Figura 2.
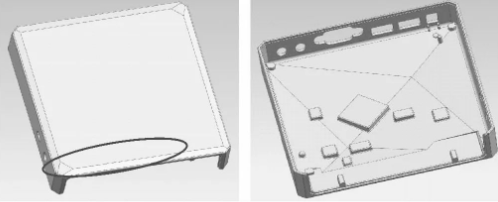
Figura 1 Vista tridimensional de la tapa de la caja del enrutador
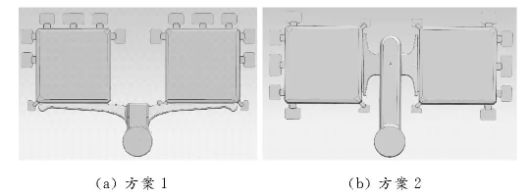
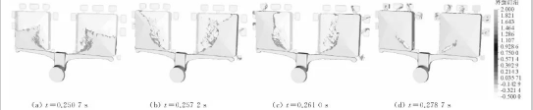
Figura 2 Plan de proceso de fundición a presión para tapas de cajas
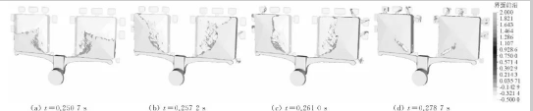
Figura 3 Resultados de simulación del proceso de llenado de fundición a presión del Esquema 1
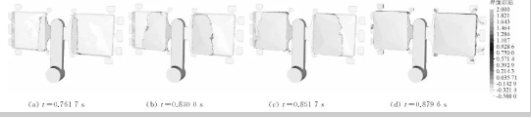
Figura 4 Resultados de simulación del proceso de llenado de fundición a presión del Esquema 2
Se utilizó el Plan 2 para diseñar y fabricar el molde, y el proceso de fundición a presión reológica semisólida de incubación uniformemente acelerada de desarrollo propio se utilizó para realizar pruebas de producción reales de las piezas fundidas de la tapa de la caja del enrutador.
La temperatura de salida del líquido de aleación de aluminio es de 640°C. El punzón de inyección adopta una inyección de aceleración uniforme durante la etapa de inyección a baja velocidad.
La aceleración de la inyección es de aproximadamente 0,86 m/s2, la velocidad máxima a baja velocidad es de aproximadamente 0,64 m/s y la velocidad de alta es de 2,0 m/s, la temperatura de precalentamiento del molde es de aproximadamente 200 °C. La Figura 5 muestra la microestructura y la imagen física de la parte semisólida de fundición a presión de la cubierta de la caja del enrutador.
Se puede ver que la fase primaria de α-Al en la estructura en todas las posiciones es en su mayoría casi esférica, con granos finos y distribución uniforme, y tiene características obvias de estructura semisólida.
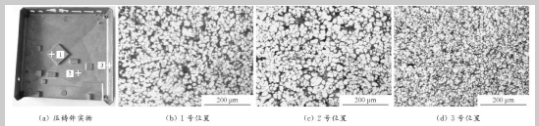
Figura 5 Microestructura e imagen física de la parte semisólida de fundición a presión de la cubierta de la caja del enrutador
Figura 6 Diagrama de detección de fallas por rayos X de la fundición de la cubierta de la caja del enrutador
en conclusión
Se utilizó la plataforma en la nube Zhizhu Chaoyun CAE para realizar análisis de simulación y optimización del plan del proceso de fundición a presión para la cubierta de la caja del enrutador.
Con base en los resultados de la optimización de la simulación, se determinó un plan de proceso adecuado y se llevaron a cabo el diseño del molde, la fabricación y la producción de prueba real.
El proceso de fundición a presión reológica semisólida fue incubado por el barril uniformemente acelerado de desarrollo propio para la producción real.
Las piezas de fundición a presión producidas fueron inspeccionadas mediante transmisión de rayos X y no se encontraron defectos como cavidades de contracción, porosidad de contracción, poros e inclusiones, y su conductividad térmica alcanzó 165,3 W/ (m·K), la calidad cumple con los requisitos técnicos.
Descubriendo la excelencia en el mecanizado CNC: abordando las cinco principales preocupaciones de los clientes europeos y americanos
¡China ha fabricado máquinas herramienta de alta gama con una precisión de 4 μm, posicionamiento repetible de 2 μm y aceleración de movimiento de 2G!
Artículo relacionado

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Los clientes quieren una muestra funcional en días y una impresora 3D se la entrega, pero sólo cuando se sabe cómo imprimir en 3D correctamente.
cómo imprimir en 3d

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Los clientes suelen enviar un archivo STL y esperan una muestra funcional en unos días.
cómo imprimir un archivo stl

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Una impresora 3D produce muestras rápidamente y, con el enfoque correcto, una impresora puede incluso producir piezas estructurales para otra máquina.
cómo imprimir una impresora 3d
