
Будущее полутвердого литья под давлением в производстве
Aвтор: Сэмюэл Сонг
2023-10-11
По сравнению с традиционным литьем под давлением, технология полутвердого реологического литья под давлением имеет характеристики низкой температуры формования, длительного срока службы формы, более плавного заполнения формы, более плотной структуры, хорошего качества продукции и может улучшить условия производства. В настоящее время он широко используется в автомобилях, средствах связи и электроприборах. , аэрокосмической и медицинской областях. Приготовление полутвердых суспензий является ключевым звеном в развитии технологии реологического литья под давлением. В настоящее время в стране и за рубежом разработаны технологии приготовления полутвердой суспензии, такие как метод перемешивания, метод тепловой энтальпии, метод змеевикового желоба и метод сдвигового низкотемпературного литья. Однако, хотя технология полутвердого формования применяется до сих пор, она нуждается в дальнейшем совершенствовании и развитии как теоретически, так и технически.
С развитием компьютерных технологий технология численного моделирования стала широко использоваться при изучении процессов заливки и затвердевания полутвердых литьев под давлением. Благодаря численному моделированию производственного процесса литья под давлением можно более точно предсказать дефекты, которые могут возникнуть в процессе затвердевания. За счет применения технологии компьютерного численного моделирования в литейном производстве удалось улучшить качество отливок, сократить цикл разработки изделий, сэкономить материальные затраты.
Для отливок крышек коробок беспроводных маршрутизаторов 5G из алюминиевого сплава облачная платформа Zhizhu Chaoyun CAE использовалась для численного моделирования процесса заполнения отливок крышек коробок из алюминиевого сплава литьем под давлением. Процесс был оптимизирован посредством моделирования, а пресс-форма была спроектирована на основе результатов оптимизации процесса. и производство. А с использованием алюминиевого сплава Al-8Si в качестве сырья для проведения производственных испытаний отливок крышек фрезерных коробок был использован самостоятельно разработанный процесс полутвердого реологического литья под давлением с равномерно ускоренной инкубацией в бочке.
Графические результаты
На рисунке 1 показана крышка коробки определенного типа беспроводного маршрутизатора 5G, изготовленная из алюминиевого сплава Al-8Si. Максимальный внешний размер отливки составляет 126×126×21 мм. Толщина стенок неравномерна: толщина тонкостенной части составляет около 2 мм, а толстостенной части — около 7 мм. Плотность алюминиевого сплава составляет 2,5 г/см3, критическое соотношение твердой фазы — 67,5 %, температура ликвидуса — 615°С, температура солидуса — 555°С. Его производят методом литья под давлением. Крышка корпуса фрезерного станка изготовлена из литого под давлением алюминиевого сплава в форме ракушки. Есть отверстия, которые нужно отливать с трех сторон, то есть необходим трехсторонний механизм вытягивания стержня. Поэтому внутренние ворота можно установить только сбоку без протягивания сердечника, как показано на рисунке 1. В среднем круге. Используется машина для литья под давлением Toyo BD-250V5. Площадь проектируемой детали, отлитой под давлением, составляет 158 см2. Выбираются одна форма и две полости и разрабатываются два плана процесса, как показано на рисунке 2.
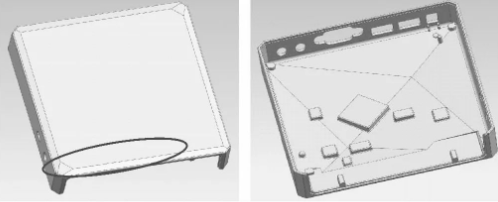
Рисунок 1. Трехмерный вид крышки корпуса фрезерного станка.
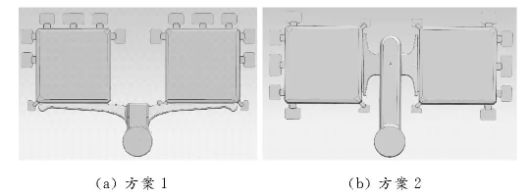
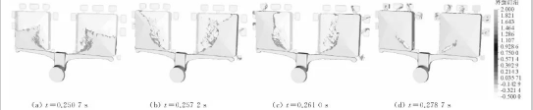
Рисунок 2. Технологическая схема литья под давлением крышек коробок.
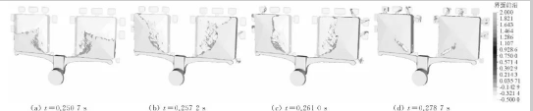
Рисунок 3. Результаты моделирования процесса заливки литьем под давлением по схеме 1.
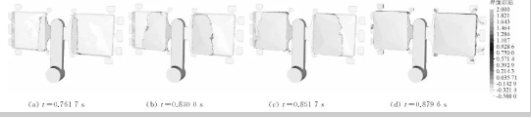
Рисунок 4. Результаты моделирования процесса заливки литьем под давлением по схеме 2.
План 2 использовался для проектирования и изготовления формы, а разработанный самостоятельно процесс полутвердого реологического литья под давлением с равномерно ускоренной инкубацией в бочке использовался для проведения фактических производственных испытаний отливок крышек фрезерных коробок. Температура выхода жидкости из алюминиевого сплава составляет 640°С. Инъекционный пуансон обеспечивает впрыск с равномерным ускорением на этапе впрыска на низкой скорости. Ускорение впрыска составляет около 0,86 м/с2, максимальная скорость на низкой скорости — около 0,64 м/с, высокая скорость — 2,0 м/с, температура предварительного нагрева формы — около 200°C. На рисунке 5 показаны микроструктура и физическая картина полутвердой отлитой под давлением части крышки корпуса фрезерного станка. Видно, что первичная фаза α-Al в структуре во всех положениях в основном имеет почти сферическую форму, с мелкими зернами и равномерным распределением и имеет явные характеристики полутвердой структуры.
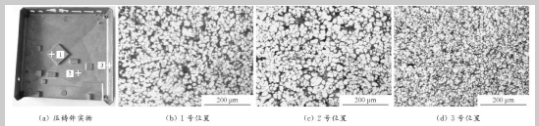
Рисунок 5. Микроструктура и физическая картина полутвердой литой части крышки корпуса фрезерного станка.
Рисунок 6. Схема рентгеновской дефектоскопии отливки крышки коробки фрезерного станка.
в заключение
Облачная платформа Zhizhu Chaoyun CAE использовалась для проведения моделирования и оптимизации плана процесса литья под давлением крышки корпуса фрезерного станка. На основе результатов оптимизации моделирования был определен подходящий план процесса и проведено фактическое проектирование пресс-формы, ее изготовление и фактическое пробное производство. Процесс полутвердого реологического литья под давлением был запущен в производство с помощью специально разработанного барабана с равномерным ускорением. Изготовленные отлитые под давлением детали были проверены методом рентгеновского просвечивания и дефектов в виде усадочных полостей, усадочной пористости, пор и включений обнаружено не было, а их теплопроводность достигла 165,3Вт/(м·К), качество соответствует техническим требованиям. .
Раскрытие совершенства в области обработки с ЧПУ: решение 5 основных проблем европейских и американских клиентов
В Китае созданы высококачественные станки с точностью 4 мкм, повторяемостью позиционирования 2 мкм и ускорением движения 2G!
Связанная статья

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиентам нужен работающий образец в течение нескольких дней, и 3D-принтер доставляет его, но только тогда, когда вы знаете, как правильно печатать в 3D.
как печатать в 3d

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиенты часто отправляют файл STL и ожидают рабочий образец через несколько дней.
как распечатать stl-файл

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. 3D-принтер быстро изготавливает образцы, а при правильном подходе один принтер может даже изготовить детали конструкции для другой машины.
как распечатать 3д принтер
