
Die Zukunft des halbfesten Druckgusses in der Fertigung
Autor: Samuel Song
2023-10-11
Im Vergleich zum herkömmlichen Druckguss zeichnet sich die halbfeste rheologische Druckgusstechnologie durch eine niedrige Umformtemperatur, eine lange Formlebensdauer, eine gleichmäßigere Formfüllung, eine dichtere Struktur und eine gute Produktqualität aus und kann die Produktionsbedingungen verbessern.
Derzeit wird es häufig in Automobilen, Kommunikations- und Elektrogeräten eingesetzt. , Luft- und Raumfahrt und Medizin. Die Herstellung halbfester Schlämme ist ein Schlüsselelement in der Entwicklung der rheologischen Druckgusstechnologie.
Derzeit wurden im In- und Ausland Technologien zur Herstellung halbfester Aufschlämmungen wie das Rührverfahren, das Wärmeenthalpieverfahren, das Serpentinenläuferverfahren und das Schergussverfahren bei niedriger Temperatur entwickelt. Obwohl die Technologie der halbfesten Umformung bisher angewendet wurde, bedarf sie sowohl theoretisch als auch technisch weiterer Verbesserung und Entwicklung.
Mit der Entwicklung der Computertechnologie wurde die numerische Simulationstechnologie in großem Umfang bei der Untersuchung von Füll- und Erstarrungsprozessen für halbfeste Druckgussteile eingesetzt.
Durch numerische Simulation des Druckgussproduktionsprozesses können Fehler, die während des Erstarrungsprozesses auftreten können, genauer vorhergesagt werden.
Durch den Einsatz computernumerischer Simulationstechnologie in der Gussproduktion wurde die Qualität der Gussteile verbessert, der Produktentwicklungszyklus verkürzt und Materialkosten eingespart.
Für 5G-WLAN-Router-Kastendeckelgussteile aus Aluminiumlegierung wurde die Zhizhu Chaoyun CAE-Cloud-Plattform verwendet, um den Druckguss-Füllprozess der Kastendeckelgussteile aus Aluminiumlegierung numerisch zu simulieren.
Der Prozess wurde durch Simulation optimiert und die Form wurde basierend auf den Ergebnissen der Prozessoptimierung entworfen. und Fertigung.
Und unter Verwendung der Al-8Si-Aluminiumlegierung als Rohmaterial wurde das selbst entwickelte, gleichmäßig beschleunigte, halbfeste rheologische Druckgussverfahren für die Fassinkubation verwendet, um Produktionstests von Gussteilen für Fräskastendeckel durchzuführen.
Grafische Ergebnisse
Abbildung 1 zeigt die Gehäuseabdeckung eines bestimmten Typs eines 5G-WLAN-Routers, der aus einer Al-8Si-Aluminiumlegierung besteht. Die maximale Außenabmessung des Gussstücks beträgt 126 mm x 126 mm x 21 mm.
Die Wandstärke ist ungleichmäßig, wobei der dünne Wandteil etwa 2 mm und der dicke Wandteil etwa 7 mm beträgt. Die Dichte der Aluminiumlegierung beträgt 2,5 g/cm3, das kritische Festphasenverhältnis beträgt 67,5 %, die Liquidustemperatur beträgt 615 °C und die Solidustemperatur beträgt 555 °C.
Die Herstellung erfolgt im Druckgussverfahren. Die Abdeckung des Routerkastens besteht aus einem schalenförmigen Druckgussteil aus einer Aluminiumlegierung. Es gibt Löcher, die auf drei Seiten gegossen werden müssen, d. h. es ist ein dreiseitiger Kernziehmechanismus erforderlich.
Daher kann das Innentor nur seitlich ohne Kernziehen eingestellt werden, wie in Abbildung 1 dargestellt. Im mittleren Kreis. Zum Einsatz kommt eine Toyo BD-250V5 Druckgussmaschine.
Die projizierte Fläche des Druckgussteils beträgt 158 cm2. Es werden eine Form und zwei Kavitäten ausgewählt und zwei Prozesspläne entworfen, wie in Abbildung 2 dargestellt.
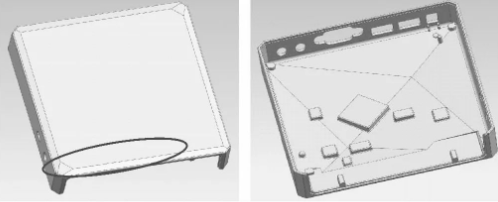
Abbildung 1 Dreidimensionale Ansicht der Router-Box-Abdeckung
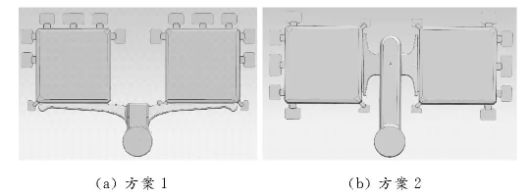
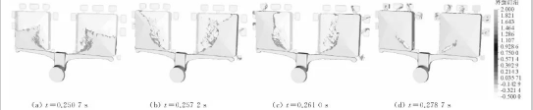
Abbildung 2 Druckguss-Prozessplan für Kastendeckelgussteile
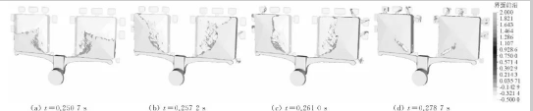
Abbildung 3 Simulationsergebnisse des Druckguss-Füllprozesses von Schema 1
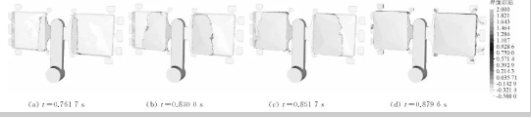
Abbildung 4 Simulationsergebnisse des Druckguss-Füllprozesses von Schema 2
Plan 2 wurde verwendet, um die Form zu entwerfen und herzustellen, und das selbst entwickelte halbfeste rheologische Druckgussverfahren mit gleichmäßig beschleunigter Fassinkubation wurde verwendet, um tatsächliche Produktionstests von Gussteilen für Fräskastendeckel durchzuführen.
Die Austrittstemperatur der Aluminiumlegierungsflüssigkeit beträgt 640 °C. Der Einspritzstempel übernimmt während der Einspritzphase mit niedriger Geschwindigkeit eine gleichmäßige Beschleunigungseinspritzung.
Die Einspritzbeschleunigung beträgt etwa 0,86 m/s2, die maximale Geschwindigkeit bei niedriger Geschwindigkeit beträgt etwa 0,64 m/s und die Geschwindigkeit bei hoher Geschwindigkeit beträgt 2,0 m/s, die Vorheiztemperatur der Form beträgt etwa 200 °C. Abbildung 5 zeigt die Mikrostruktur und das physikalische Bild des halbfesten Druckgussteils der Router-Box-Abdeckung.
Es ist ersichtlich, dass die primäre α-Al-Phase in der Struktur an allen Positionen größtenteils nahezu kugelförmig ist, feine Körner aufweist und gleichmäßig verteilt ist und offensichtliche halbfeste Struktureigenschaften aufweist.
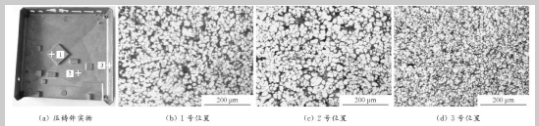
Abbildung 5 Mikrostruktur und physikalisches Bild eines halbfesten Druckgussteils der Router-Box-Abdeckung
Abbildung 6 Diagramm zur Röntgenfehlererkennung beim Guss der Router-Box-Abdeckung
abschließend
Die CAE-Cloud-Plattform von Zhizhu Chaoyun wurde verwendet, um eine Simulationsanalyse und Optimierung des Druckguss-Prozessplans für die Router-Box-Abdeckung durchzuführen.
Basierend auf den Ergebnissen der Simulationsoptimierung wurde ein geeigneter Prozessplan ermittelt und die tatsächliche Formkonstruktion, Fertigung und tatsächliche Probeproduktion durchgeführt.
Der halbfeste rheologische Druckgussprozess wurde durch das selbst entwickelte, gleichmäßig beschleunigte Fass für die eigentliche Produktion inkubiert.
Die hergestellten Druckgussteile wurden mittels Röntgentransmission geprüft und es wurden keine Mängel wie Lunker, Schrumpfporosität, Poren und Einschlüsse festgestellt, und ihre Wärmeleitfähigkeit erreichte 165,3 W/ (m·K), die Qualität entspricht den technischen Anforderungen.
Exzellenz in der CNC-Bearbeitung freisetzen: Die fünf größten Anliegen europäischer und amerikanischer Kunden ansprechen
China hat High-End-Werkzeugmaschinen mit einer Genauigkeit von 4 μm, einer wiederholbaren Positionierung von 2 μm und einer Bewegungsbeschleunigung von 2 G hergestellt!
Verwandter Artikel

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden wollen innerhalb weniger Tage ein funktionsfähiges Muster, und ein 3D-Drucker liefert es, aber nur, wenn Sie wissen, wie man richtig in 3D druckt.
wie man in 3D druckt

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden senden häufig eine STL-Datei und erwarten innerhalb weniger Tage ein funktionsfähiges Muster.
So drucken Sie eine STL-Datei

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Ein 3D-Drucker fertigt Muster schnell und mit der richtigen Herangehensweise kann ein Drucker sogar die Strukturteile für eine andere Maschine herstellen.
wie man mit einem 3D-Drucker druckt
