
O futuro da fundição sob pressão semissólida na fabricação
Autor: Samuel Song
2023-10-11
Em comparação com a fundição sob pressão tradicional, a tecnologia de fundição sob pressão reológica semissólida tem as características de baixa temperatura de formação, longa vida útil do molde, enchimento mais suave do molde, estrutura mais densa, boa qualidade do produto e pode melhorar as condições de produção.
Atualmente é amplamente utilizado em automóveis, comunicações e eletrodomésticos. , aeroespacial e áreas médicas. A preparação de pasta semissólida é um elo fundamental no desenvolvimento da tecnologia de fundição reológica.
Atualmente, tecnologias de preparação de pasta semissólida, como método de agitação, método de entalpia de calor, método de corredor serpentino e método de fundição por cisalhamento em baixa temperatura, foram desenvolvidas no país e no exterior. No entanto, embora a tecnologia de conformação semissólida tenha sido aplicada até agora, ela precisa de mais melhorias e desenvolvimento, tanto teórica como tecnicamente.
Com o desenvolvimento da tecnologia computacional, a tecnologia de simulação numérica tem sido amplamente utilizada no estudo de processos de enchimento e solidificação de fundição semissólida.
Através da simulação numérica do processo de produção de fundição sob pressão, os defeitos que podem ocorrer durante o processo de solidificação podem ser previstos com mais precisão.
Através da aplicação da tecnologia de simulação numérica computacional na produção de peças fundidas, a qualidade das peças fundidas foi melhorada, o ciclo de desenvolvimento do produto foi reduzido e os custos de material foram economizados.
Para peças fundidas de tampa de caixa de roteador sem fio 5G de liga de alumínio, a plataforma de nuvem Zhizhu Chaoyun CAE foi usada para simular numericamente o processo de enchimento de fundição das peças fundidas de tampa de caixa de liga de alumínio.
O processo foi otimizado por meio de simulação e o molde foi projetado com base nos resultados da otimização do processo. e fabricação.
E usando a liga de alumínio Al-8Si como matéria-prima, o processo de fundição reológica semi-sólida de incubação de barril uniformemente acelerada autodesenvolvido foi usado para conduzir testes de produção de peças fundidas de tampa de caixa de roteador.
Resultados gráficos
A Figura 1 mostra a tampa da caixa de um determinado tipo de roteador sem fio 5G, feito de liga de alumínio Al-8Si. A dimensão externa máxima da peça fundida é 126 mm × 126 mm × 21 mm.
A espessura da parede é irregular, com a parte da parede fina tendo cerca de 2 mm e a parte da parede espessa tendo cerca de 7 mm. A densidade da liga de alumínio é de 2,5g/cm3, a proporção crítica da fase sólida é de 67,5%, a temperatura liquidus é de 615°C e a temperatura solidus é de 555°C.
É produzido usando um processo de fundição sob pressão. A tampa da caixa do roteador é fundida em liga de alumínio em forma de concha. Existem furos que precisam ser moldados em três lados, ou seja, é necessário um mecanismo de extração do núcleo de três lados.
Portanto, o portão interno só pode ser colocado na lateral sem puxar o núcleo, conforme mostrado na Figura 1. No círculo intermediário. Uma máquina de fundição sob pressão Toyo BD-250V5 é usada.
A área projetada da peça fundida é de 158cm2. Um molde e duas cavidades são selecionados e dois planos de processo são desenhados, conforme mostrado na Figura 2.
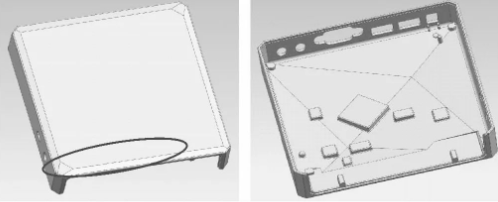
Figura 1 Vista tridimensional da tampa da caixa do roteador
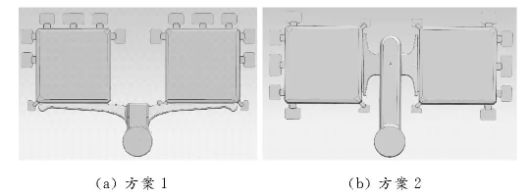
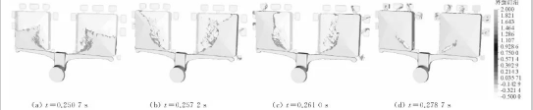
Figura 2 Plano de processo de fundição sob pressão para fundições de tampas de caixas
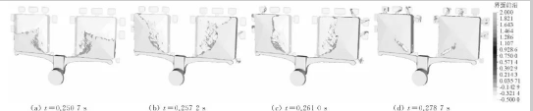
Figura 3 Resultados de simulação do processo de enchimento por fundição sob pressão do Esquema 1
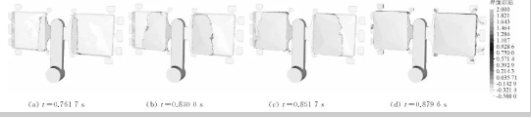
Figura 4 Resultados de simulação do processo de enchimento por fundição sob pressão do Esquema 2
O Plano 2 foi usado para projetar e fabricar o molde, e o processo de fundição reológica semi-sólida de incubação de barril uniformemente acelerada autodesenvolvido foi usado para conduzir testes de produção reais de peças fundidas de tampa de caixa de roteador.
A temperatura de saída do líquido da liga de alumínio é 640°C. O punção de injeção adota injeção de aceleração uniforme durante o estágio de injeção de baixa velocidade.
A aceleração da injeção é de cerca de 0,86m/s2, a velocidade máxima de baixa velocidade é de cerca de 0,64m/s e a velocidade de alta velocidade é de 2,0m/s, a temperatura de pré-aquecimento do molde é de cerca de 200°C. A Figura 5 mostra a microestrutura e a imagem física da parte fundida semissólida da tampa da caixa do roteador.
Pode-se observar que a fase primária de α-Al na estrutura em todas as posições é quase esférica, com grãos finos e distribuição uniforme, e possui características óbvias de estrutura semissólida.
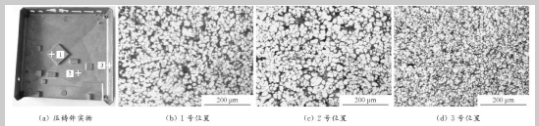
Figura 5 Microestrutura e imagem física da peça fundida semissólida da tampa da caixa do roteador
Figura 6 Diagrama de detecção de falhas de raios X da fundição da tampa da caixa do roteador
para concluir
A plataforma em nuvem Zhizhu Chaoyun CAE foi usada para conduzir análise de simulação e otimização do plano do processo de fundição sob pressão para a tampa da caixa do roteador.
Com base nos resultados da otimização da simulação, um plano de processo adequado foi determinado e o projeto real do molde, a fabricação e a produção experimental real foram realizados.
O processo de fundição reológica semissólida foi incubado pelo barril uniformemente acelerado autodesenvolvido para a produção real.
As peças fundidas produzidas foram inspecionadas por transmissão de raios X e não foram encontrados defeitos como cavidades de contração, porosidade de contração, poros e inclusões, e sua condutividade térmica atingiu 165,3W/ (m·K), a qualidade atende aos requisitos técnicos.
Desbloqueando a Excelência em Usinagem CNC: Abordando as 5 Principais Preocupações dos Clientes Europeus e Americanos
A China fabricou máquinas-ferramentas de última geração com precisão de 4μm, posicionamento repetível de 2μm e aceleração de movimento de 2G!
Artigo Relacionado

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes querem uma amostra funcional em poucos dias, e uma impressora 3D a entrega, mas somente quando você sabe como imprimir em 3D corretamente.
como imprimir em 3d

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes geralmente enviam um arquivo STL e esperam uma amostra funcional em alguns dias.
como imprimir um arquivo stl

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Uma impressora 3D produz amostras rapidamente e, com a abordagem certa, uma impressora pode até produzir peças estruturais para outra máquina.
como imprimir uma impressora 3d
