
آینده ریخته گری نیمه جامد در تولید
نویسنده: Samuel Song
2023-10-11
در مقایسه با ریخته گری سنتی، فناوری ریخته گری رئولوژیکی نیمه جامد دارای ویژگی های دمای شکل دهی پایین، عمر قالب طولانی، پر شدن قالب نرم تر، ساختار متراکم تر، کیفیت محصول خوب است و می تواند شرایط تولید را بهبود بخشد.
در حال حاضر به طور گسترده در خودروها، ارتباطات و لوازم الکتریکی استفاده می شود. ، هوافضا و رشته های پزشکی. آماده سازی دوغاب نیمه جامد یک پیوند کلیدی در توسعه فناوری ریخته گری رئولوژیکی است.
در حال حاضر فن آوری های آماده سازی دوغاب نیمه جامد مانند روش همزدن، روش آنتالپی حرارتی، روش رانر سرپانتین و روش ریخته گری در دمای پایین برشی در داخل و خارج از کشور توسعه یافته است. با این حال، اگرچه فناوری شکل دهی نیمه جامد تاکنون به کار گرفته شده است، اما نیاز به بهبود و توسعه بیشتر هم از نظر تئوری و هم از لحاظ فنی دارد.
با توسعه فناوری رایانه، فناوری شبیه سازی عددی به طور گسترده ای در مطالعه فرآیندهای پر کردن و انجماد ریخته گری نیمه جامد مورد استفاده قرار گرفته است.
از طریق شبیه سازی عددی فرآیند تولید دایکاست، می توان عیوبی را که ممکن است در طول فرآیند انجماد رخ دهد، با دقت بیشتری پیش بینی کرد.
از طریق استفاده از فناوری شبیهسازی عددی کامپیوتری در تولید ریختهگری، کیفیت ریختهگری بهبود یافته، چرخه توسعه محصول کوتاه شده و در هزینههای مواد صرفهجویی شده است.
برای ریختهگری درب جعبه روتر بیسیم 5G آلیاژ آلومینیوم، از پلتفرم ابری Zhizhu Chaoyun CAE برای شبیهسازی عددی فرآیند پر کردن قالبهای ریختهگری درب جعبه آلیاژ آلومینیوم استفاده شد.
فرآیند از طریق شبیه سازی بهینه شد و قالب بر اساس نتایج بهینه سازی فرآیند طراحی شد. و ساخت.
و با استفاده از آلیاژ آلومینیوم Al-8Si به عنوان ماده خام، فرآیند ریخته گری رئولوژیکی نیمه جامد انکوباسیون بشکه ای با تسریع یکنواخت خود توسعه یافته برای انجام آزمایش های تولید ریخته گری درب جعبه روتر مورد استفاده قرار گرفت.
نتایج گرافیکی
شکل 1 پوشش جعبه نوع خاصی از روتر بی سیم 5G را نشان می دهد که از آلیاژ آلومینیوم Al-8Si ساخته شده است. حداکثر ابعاد بیرونی قالب 126mm×126mm×21mm است.
ضخامت دیوار ناهموار است و قسمت دیوار نازک حدود 2 میلی متر و قسمت دیوار ضخیم حدود 7 میلی متر است. چگالی آلیاژ آلومینیوم 2.5 گرم بر سانتی متر مکعب، نسبت فاز جامد بحرانی 67.5 درصد، دمای مایع 615 درجه سانتی گراد و دمای جامد 555 درجه سانتی گراد است.
با استفاده از فرآیند ریخته گری تولید می شود. پوشش جعبه روتر یک آلیاژ آلومینیومی پوسته مانند است. سوراخ هایی وجود دارد که باید از سه طرف ریخته شوند، یعنی مکانیزم سه طرفه کشش هسته مورد نیاز است.
بنابراین، همانطور که در شکل 1 نشان داده شده است. در دایره وسط، دروازه داخلی را فقط می توان در کنار بدون کشش هسته قرار داد. از دستگاه دایکاست Toyo BD-250V5 استفاده شده است.
مساحت پیش بینی شده قسمت دایکاست 158 سانتی متر مربع است. همانطور که در شکل 2 نشان داده شده است، یک قالب و دو حفره انتخاب شده و دو طرح فرآیند طراحی شده است.
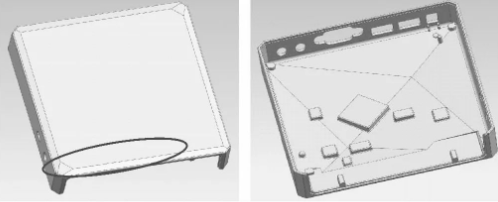
شکل 1 نمای سه بعدی از پوشش جعبه روتر
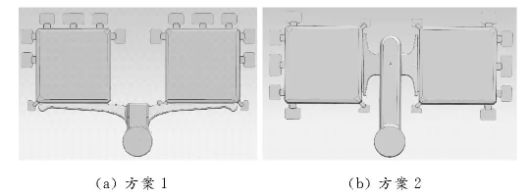
شکل 2 طرح فرآیند ریخته گری دایکاست برای ریخته گری درب جعبه
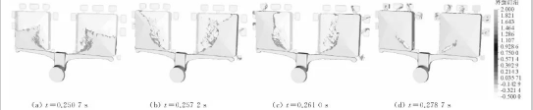
شکل 3 نتایج شبیه سازی فرآیند پر کردن دایکاست طرح 1
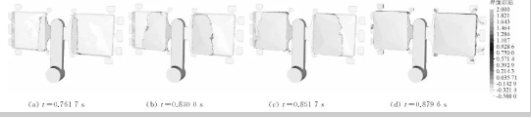
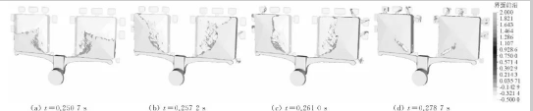
شکل 4 نتایج شبیه سازی فرآیند پر کردن دایکاست طرح 2
طرح 2 برای طراحی و ساخت قالب مورد استفاده قرار گرفت و فرآیند ریخته گری رئولوژیکی نیمه جامد انکوباسیون بشکه ای با شتاب یکنواخت برای انجام آزمایش های تولید واقعی ریخته گری درب جعبه روتر مورد استفاده قرار گرفت.
دمای خروجی مایع آلیاژ آلومینیوم 640 درجه سانتی گراد است. پانچ تزریق، تزریق شتاب یکنواخت را در مرحله تزریق با سرعت پایین اتخاذ می کند.
شتاب تزریق حدود 0.86 متر بر ثانیه است، حداکثر سرعت کم سرعت حدود 0.64 متر بر ثانیه، و سرعت با سرعت بالا 2.0 متر بر ثانیه است، دمای پیش گرم کردن قالب حدود 200 درجه سانتیگراد است. شکل 5 ریزساختار و تصویر فیزیکی قسمت ریخته گری نیمه جامد پوشش جعبه روتر را نشان می دهد.
مشاهده می شود که فاز α-Al اولیه در سازه در تمام موقعیت ها عمدتاً تقریباً کروی، با دانه های ریز و توزیع یکنواخت است و ویژگی های ساختاری نیمه جامد آشکاری دارد.
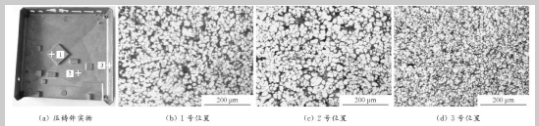
شکل 5 ریزساختار و تصویر فیزیکی قسمت ریخته گری نیمه جامد پوشش جعبه روتر
شکل 6 نمودار تشخیص عیب اشعه ایکس ریخته گری پوشش جعبه روتر
در نتیجه گیری
پلت فرم ابری Zhizhu Chaoyun CAE برای انجام تجزیه و تحلیل شبیه سازی و بهینه سازی طرح فرآیند ریخته گری برای پوشش جعبه روتر استفاده شد.
بر اساس نتایج بهینهسازی شبیهسازی، یک طرح فرآیند مناسب تعیین شد و طراحی قالب، ساخت و تولید آزمایشی واقعی انجام شد.
فرآیند ریخته گری رئولوژیکی نیمه جامد توسط بشکه یکنواخت تسریع شده خود برای تولید واقعی انکوبه شد.
قطعات ریخته گری تولید شده توسط انتقال اشعه ایکس بازرسی شدند و هیچ نقصی مانند حفره های انقباض، تخلخل انقباض، منافذ و اجزاء یافت نشد و هدایت حرارتی آنها به 165.3W/ (m·K) رسید، کیفیت مطابق با الزامات فنی است.
باز کردن قفل برتری در ماشینکاری CNC: رسیدگی به 5 نگرانی اصلی مشتریان اروپایی و آمریکایی
چین ماشین ابزارهای پیشرفته با دقت 4μm، موقعیت یابی قابل تکرار 2μm و شتاب حرکت 2G ساخته است!
مقاله مرتبط

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان یک نمونه کار را در چند روز می خواهند، و یک چاپگر سه بعدی آن را تحویل می دهد، اما فقط زمانی که بدانید چگونه به درستی چاپ سه بعدی کنید.
نحوه چاپ سه بعدی

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان اغلب یک فایل STL ارسال می کنند و انتظار دارند نمونه کار در چند روز باشد.
نحوه چاپ فایل stl

