
Investigación sobre la producción de losas de aleación de aluminio 2219 de colada continua a gran escala en el campo aeroespacial
Investigación sobre la producción de placas de aleación de aluminio 2219 de colada continua a gran escala en el campo aeroespacial
El proceso de colada continua de la aleación de aluminio 2219 se simuló numéricamente mediante el software Fluent, y se estudió el método óptimo de aplicación de ultrasonidos en el proceso de colada continua mediante la prueba de simulación de lingotes pequeños combinada con simulación numérica, para lograr el propósito de la estructura de grano fino y uniforme del lingote. Los resultados muestran que las diferentes velocidades de solidificación conducen a una estructura de grano desigual en la losa, y el método de aplicación ultrasónica tiene una gran influencia en el efecto de refinamiento del grano; cuando el tiempo de solidificación es de 4 minutos, el efecto de refinamiento ultrasónico es más uniforme en el primer minuto y el efecto de refinamiento del grano es más uniforme. El refinamiento del tamaño de partículas es de aproximadamente el 24,5%; Hay un gran gradiente en el efecto del refinamiento ultrasónico al final de la solidificación y disminuye a lo largo de la dirección de acción. En el colado continuo, la acción ultrasónica se aplica en el medio de la dirección del ancho y la sonda debe ubicarse por encima del área blanda.
La aleación de aluminio 2219 pertenece a la aleación de aluminio de la serie 2xxx que puede tratarse térmicamente y reforzarse. Tiene una alta resistencia específica, buen rendimiento de soldadura y propiedades mecánicas. El rango de temperatura de trabajo es de -250~300 °C, por lo que se utiliza ampliamente en el campo aeroespacial. Se utiliza para fabricar tanques de combustible para vehículos de lanzamiento, revestimientos de aviones y piezas estructurales. El desarrollo de la industria aeroespacial y otros campos ha aumentado la demanda de componentes de aleación de aluminio más grandes. Para los lingotes de aleación de aluminio a gran escala, debido al efecto del tamaño en el proceso de solidificación del metal, cuanto mayor es el tamaño del lingote, más lenta es la velocidad de solidificación y más graves son los defectos metalúrgicos como la macrosegregación, las cavidades de contracción y la porosidad de contracción, que son difíciles de superar por medios convencionales.
La tecnología de conformado de metales de gran tamaño propuesta por la Academia China de Ciencias de los Metales rompe la limitación original de la idea de "hacer piezas forjadas grandes con piezas grandes" y propone el concepto de "construir materiales base y fabricar piezas grandes con piezas pequeñas". Yuan, a través del procesamiento de superficies, limpieza de palanquillas, envasado al vacío, deformación a alta temperatura y otras tecnologías, obtiene palanquillas de forja grandes homogeneizadas de escala ultragruesa y fabrica piezas forjadas grandes homogéneas de alto rendimiento mediante forjado y tratamiento térmico posteriores. El requisito previo de esta tecnología es construir una losa con una estructura y propiedades uniformes. Para cumplir con los requisitos de homogeneización, es necesario refinar las áreas con grandes diferencias de tamaño de grano en la losa, de modo que el tamaño de grano general pueda alcanzar el mismo nivel. Se han realizado muchos estudios sobre la aplicación y el mecanismo del ultrasonido en el proceso de fundición. Sin embargo, debido al rango limitado de acción ultrasónica, en el proceso de colada continua de lingotes grandes, es necesario aplicar múltiples sondas ultrasónicas para refinar la estructura del grano grueso. Por lo tanto, es urgente determinar la posición donde se deben aplicar las sondas durante el proceso de colada continua.
En este estudio, se seleccionó como objeto de investigación la aleación de aluminio 2219 con un tamaño de sección de 200 × 1000 mm, y se estudió el método de aplicación ultrasónica en la dirección del ancho en el proceso de fundición electromagnética. Basado en el software Fluent se realizó un análisis de simulación numérica del proceso de colada continua. Según la forma del baño fundido y el tamaño de la zona blanda en diferentes posiciones del lingote, se juzgó la diferencia en la velocidad de solidificación en diferentes posiciones del lingote. Dado que el lingote de 200×1000 tiene simetría central, se toma 1/4 del lingote para modelar y mallar. Este modelo adopta todas las mallas hexaédricas y las mallas se refinan para áreas con gran velocidad de flujo, como el bebedero de vertido.
El diagrama esquemático de la fundición electromagnética se muestra en la Figura 1. Cuando el metal fundido sale de la colada, la fuerza electromagnética generada por el campo electromagnético hace que la columna de líquido quede en un estado semisuspendido sin contacto físico con el molde. Por lo tanto, en este modelo, la parte superior de la interfaz líquido-sólido del lingote se considera como el metal fundido suspendido en el aire, y la parte inferior del lingote es el tocho solidificado bajo el enfriamiento de la cortina de agua.

Figura 1 Diagrama esquemático de fundición electromagnética.
Para facilitar el cálculo de la simulación, se hacen las siguientes suposiciones básicas: ① la masa fundida de aluminio es un fluido incompresible; ② Se supone que la interfaz sólido-líquido es un límite antideslizante, es decir, la velocidad en la pared es 0; ③ la superficie superior del lingote se considera un plano; ④ Se ignora la diferencia de densidad entre las fases sólida y líquida. Los parámetros del cálculo de la simulación numérica se muestran en la Tabla 1.

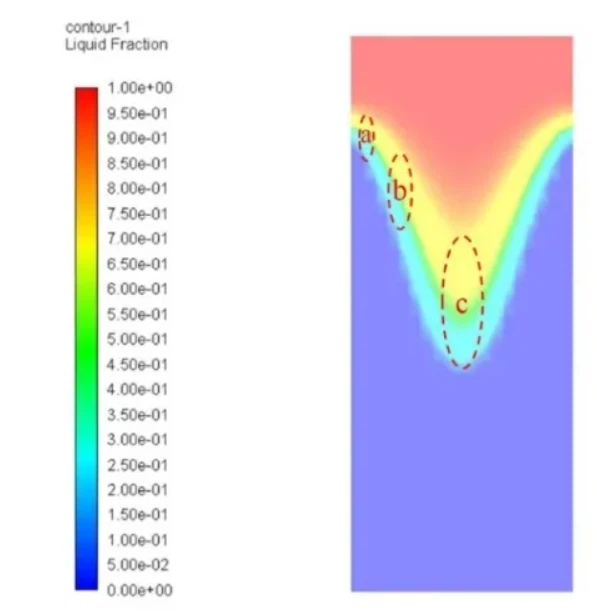
La sección transversal se toma a lo largo de la dirección del ancho desde el centro del lingote, y los resultados de la simulación de la morfología del baño fundido y el área blanda se muestran en la Figura 2. Debido al enfriamiento de la superficie, la interfaz sólido-líquido dentro del lingote tiene forma de arco descendente, que se espesa gradualmente desde el borde hasta el área blanda en el núcleo, y la tasa de solidificación disminuye gradualmente en consecuencia. Seleccionando las regiones como en la Figura 2, el espesor de la región blanda es de 5, 10 y 20 cm respectivamente. Según la velocidad de estirado se puede saber que el tiempo de solidificación correspondiente es de 1, 2 y 4 min.

Fig.2 Mapa de distribución de la zona blanda en sección transversal.
1 Prueba de simulación de solidificación
Para lograr el propósito de un tamaño de grano uniforme, se utilizó un lingote pequeño para realizar pruebas de simulación para diferentes tiempos de solidificación en diferentes posiciones, para analizar las diferencias de microestructura en diferentes tiempos de solidificación y para explorar la posición y el método de aplicación ultrasónica. Dado que la posición de la sonda ultrasónica es fija en el proceso de colada continua, su efecto es sólo para la masa fundida con las mismas características (relación de fase sólida) en la misma área, y el tiempo de efecto está limitado por la velocidad de estirado. En este estudio, para evitar la diferencia en las características de solidificación entre los lingotes pequeños y la colada continua y garantizar la estabilidad de la estructura fundida, de acuerdo con los parámetros de colada continua seleccionados, el tiempo de acción ultrasónica se fijó en 1 min, y la masa fundida fue relativamente consistente en un área pequeña en este momento. características de solidificación.
La prueba utiliza un horno de resistencia tipo pozo SG2-5-10 con temperatura controlada para fundir la aleación de aluminio 2219. Las materias primas son aluminio puro industrial (pureza > 99,7%, fracción de masa, lo mismo a continuación), aleación maestra Al-50Cu, Al-5V, Al-10Mn, Al-5Zr, Al-5Ti. Los pasos específicos de fundición son: calentar aluminio puro con el horno para fundirlo, agregar otras aleaciones intermedias cuando la temperatura de fusión alcanza los 730 °C, mantener la temperatura hasta que se derrita por completo, agitar y refinar cuando la temperatura de la fusión aumenta a 730 °C y, finalmente, cuando la temperatura de la fusión se estabiliza en 730 °C, se prepararon pequeños lingotes vertiéndolos en moldes cilíndricos con diferentes temperaturas de precalentamiento. La cantidad total de aluminio fundido en el lote de prueba fue de 4 kg, y la temperatura de precalentamiento del molde se controló a 20, 150 y 500 °C, respectivamente, de modo que el tiempo de solidificación fue de 1, 2 y 4 minutos, respectivamente. La potencia máxima del equipo de ultrasonidos es de 450 W, y la sonda frontal es de acero inoxidable con un diámetro de 30 mm. Se tomaron muestras cada 1,5 cm bajo la sonda ultrasónica. Después de pulir y corroer las muestras, se observó el tamaño de grano y la morfología de la segunda fase de la aleación en un microscopio metalográfico LEICA DMi8 y una sonda electrónica JXA-8530F Plus (EPMA). analizar.
2 Efecto de diferentes tiempos de solidificación sobre el tamaño del grano
Durante el proceso de fundición, la velocidad de solidificación tiene un efecto significativo sobre la microestructura de la aleación. En el proceso de colada continua, todo el agua de enfriamiento se concentra en la superficie del lingote y, debido a que el tamaño del lingote es demasiado grande, la intensidad de enfriamiento dentro del lingote es mucho más débil que la superficie del lingote. falta de homogeneidad.
Dado que la proporción de fase sólida de la aleación de aluminio 2219 ha alcanzado más del 80% cuando la temperatura es de 600 °C, el tiempo de solidificación se toma como el tiempo desde que se completa el vertido hasta el momento en que la masa fundida desciende a 600 °C, y el error se controla en 10 segundos. La Figura 3 muestra la estructura metalográfica del tiempo de solidificación de 1, 2 y 4 min. Se puede encontrar que la microestructura del lingote está compuesta principalmente por granos equiaxiales y una pequeña cantidad de dendritas, y con la extensión del tiempo de solidificación, el tamaño general del grano tiene una tendencia creciente. Los lingotes con un tiempo de solidificación total de 1 min y 2 min tienen tamaños de grano de 96,0 y 99,6 μm, respectivamente. Aunque hay una tendencia creciente, la diferencia de tamaño es inferior al 5%. Se puede observar que en las regiones correspondientes a estos dos tiempos de solidificación, el tamaño de grano no es muy diferente y no se requiere refinamiento ultrasónico. El tamaño de grano del lingote con un tiempo de solidificación de 4 min alcanzó 137,4 μm, y la diferencia fue del 43,1 % en comparación con el del lingote con un tiempo de solidificación de 1 min. Por lo tanto, para lograr una estructura de grano uniforme, es necesario aplicar ondas ultrasónicas a la región bajo esta velocidad de solidificación para el refinamiento del grano.

Fig.3 Tamaño de grano en diferentes tiempos de solidificación.
3 El efecto del ultrasonido sobre el tamaño del grano en la etapa inicial de solidificación.
Para el lingote simulado con un tiempo de solidificación de 4 minutos, se aplicó una acción ultrasónica de 450 W en el primer minuto de solidificación, y la estructura metalográfica debajo de la sonda a diferentes distancias se muestra en la Figura 4. Los resultados muestran que bajo la acción del ultrasonido, la microestructura cambia de dendrita a estructura equiaxial, el tamaño del grano se reduce y la estructura es uniforme. El tamaño de grano de las muestras a diferentes distancias de la sonda se midió mediante el software Image-Pro Plus y se comparó con las muestras sin ultrasonido. El análisis muestra que el ultrasonido tiene un efecto de refinación significativo en el tamaño del grano y, bajo las condiciones de prueba, con el aumento de la distancia desde la sonda, el efecto de refinación no se debilita, el efecto de refinación es relativamente uniforme en la dirección de la altura y el tamaño de grano promedio es de 103,8 μm, en comparación con el tamaño de grano del lingote sin acción ultrasónica en el mismo tiempo de solidificación, se refina en un 24,5%.

Fig.4 Estructura metalográfica a diferentes distancias de la sonda en el primer minuto de coagulación.
4 Efecto de los ultrasonidos sobre el tamaño de grano al final de la solidificación
Para el lingote simulado con un tiempo de solidificación de 4 min, la estructura del grano después de aplicar ultrasonido de 450 W en el último minuto de solidificación se muestra en la Figura 5. Después de una comparación estadística del tamaño del grano, se encuentra que el efecto de refinamiento del ultrasonido en el tamaño del grano disminuye significativamente con el aumento de la distancia desde la sonda. La diferencia entre el tamaño de grano promedio a 0 cm y 1,5 cm de la sonda es pequeña y, a medida que la distancia continúa aumentando, el efecto del refinado ultrasónico disminuye drásticamente y aparece una estructura dendrítica a 3 cm por debajo de la sonda, y el tamaño de grano está cerca de A nivel de ultrasonido, el efecto de refinamiento es inferior al 5%. En este método de aplicación ultrasónica, el efecto de adelgazamiento ultrasónico se vuelve cada vez más débil con el aumento de la distancia desde la sonda, lo cual es bastante diferente del efecto de la aplicación ultrasónica en la etapa inicial de la coagulación en las mismas condiciones.

Fig.5 Estructura metalográfica del ultrasonido a diferentes distancias de la sonda en el último minuto de coagulación.
5 El efecto de la ecografía sobre la morfología de la segunda fase al final de la coagulación.
El ultrasonido tiene un efecto de refinamiento similar en la estructura de la segunda fase del lingote, ver Figura 6. En la aleación de aluminio 2219, el contenido de elementos distintos del Cu es relativamente pequeño, Zr, V, Ti y otros elementos forman principalmente compuestos intermetálicos finos y se distribuyen uniformemente en la matriz de la aleación, por lo que la segunda fase de la aleación es principalmente la fase Al2Cu.
La distribución de la microestructura de las muestras a diferentes distancias de la sonda se observó bajo EPMA y se encontró que la fase Al2Cu de la muestra sin ultrasonido mostraba una distribución continua similar a un hueso a lo largo del límite del grano; sin embargo, después de la aplicación de ultrasonido de 450W, la fase Al2Cu de la muestra debajo de la sonda se rompió. La fase alargada distribuida a lo largo del límite del grano se refina en una fase puntiforme quebrada y una fase en masa; aunque la fase Al2Cu de la muestra a una distancia de 1,5 cm de la sonda no parece rota, pero en comparación con la microestructura de la muestra sin ultrasonidos, muestra que se obtuvo un efecto de refinamiento significativo, se redujo la continuidad de la segunda fase y se redujo el tamaño.

Figura 6 Distribución de la segunda fase a diferentes distancias de la sonda
6. Análisis del mecanismo de aplicación de ultrasonidos en diferentes tiempos de coagulación.
Comparando la Fig. 4 y la Fig. 5, se puede encontrar que para el lingote simulado con un tiempo de solidificación de 4 min, hay una gran diferencia en el efecto de refinamiento del grano al aplicar ultrasonido en el primer minuto de solidificación y aplicar ultrasonido en el último minuto de solidificación. La razón principal es que el estado de solidificación del área ultrasónica es diferente y la velocidad de la fase sólida es bastante diferente. Para el proceso de colada continua, diferentes relaciones de fase sólida significan diferentes posiciones del ultrasonido que actúa sobre la zona blanda, y estudiar la profundidad de la sonda ultrasónica insertada en la zona blanda es de gran importancia para guiar la posición de la aplicación ultrasónica en el proceso de colada continua. Para estudiar la profundidad de inserción razonable de la sonda ultrasónica en el proceso de colada continua, es necesario analizar la distribución de la zona blanda en la zona central del lingote y la tendencia de variación del porcentaje de la fase líquida con la altura del lingote. Dado que el tiempo de acción ultrasónica es de 1 min, de acuerdo con la velocidad de extracción y el tiempo de solidificación de esta área, el área blanda se divide uniformemente en cuatro áreas: I, II, III y IV, y la altura de cada área es de aproximadamente 5 cm, es decir, cada minuto. La distancia que desciende el lingote, consulte la Figura 7. La razón de la diferencia en el efecto ultrasónico se analizó de acuerdo con el área de efecto ultrasónico y la relación de fase sólida de esta área y la Se exploró la posición adecuada para aplicar ondas ultrasónicas.

Fig.7 Diagrama esquemático de la división de la zona de solidificación.
Cuando el tiempo de coagulación fue de 4 min, se aplicó ultrasonido en el primer minuto de coagulación. En ese momento, la sonda ultrasónica estaba ubicada en la parte superior del área blanda. La etapa principal de acción ultrasónica fue el área I en la Figura 7, y la tasa de fase sólida en esta área fue aproximadamente del 10%. Consulte la Fig. 8a. En esta etapa, la masa fundida de aluminio comienza a solidificarse y se forma una fina estructura dendrítica inicial en la masa fundida como partículas para la nucleación posterior. En este momento, cuando se aplica ultrasonido, la mayoría de las dendritas iniciales están suspendidas en la masa fundida y el efecto obstaculizador del ultrasonido no es obvio. Bajo la cavitación de ondas ultrasónicas, se forma una gran cantidad de pequeñas burbujas de cavitación dentro de un cierto rango debajo de la sonda. Estas burbujas de cavitación se rompen rápidamente y generan instantáneamente altas temperaturas y altas presiones locales, liberando una enorme energía, rompiendo así la primera formada en la masa fundida. Dendritas finas, convirtiéndolas en pequeñas partículas suspendidas en la masa fundida. Al mismo tiempo, debido a la impedancia de carga de la masa fundida de aluminio, la pérdida de energía del sonido ultrasónico da como resultado un cierto gradiente de presión sonora a lo largo de la dirección de propagación debajo de la sonda ultrasónica. convección corporal. Debido al efecto del flujo acústico, las pequeñas partículas suspendidas que se rompen debajo de la sonda fluyen hacia el fondo del lingote con la masa fundida y finalmente se distribuyen uniformemente en la masa fundida debajo de la sonda. Una vez detenida la acción ultrasónica, con la solidificación gradual de la masa fundida, estas partículas dendríticas rotas servirán como partículas de nucleación heterogéneas para mejorar la velocidad de nucleación de la masa fundida, formando así el efecto de refinamiento uniforme dentro de un cierto rango.

v
Figura 8 Diagrama esquemático del efecto ultrasónico.
Con la condición de que el tiempo de coagulación sea de 4 minutos, el efecto ultrasónico se aplica al final de la coagulación y la sonda ultrasónica se extiende dentro del área blanda durante 15 cm. En este momento, la etapa de acción principal de los ultrasonidos es el área IV en la Figura 7, y la tasa de fase sólida ha alcanzado más del 60%. Consulte la Figura 8b, en este intervalo de solidificación, la zona blanda ha formado una estructura dendrítica gruesa. En este momento, al aplicar ultrasonido, bajo la acción de la cavitación ultrasónica, las dendritas gruesas se rompen y suspenden en la masa fundida, pero debido a que la proporción de fase líquida ya es muy baja en este momento, la fluidez de la masa fundida es muy débil y estas ramas rotas Los cristales no se pueden transportar a otras áreas, por lo que el tejido en la parte inferior de la sonda se rompe. Y a medida que aumenta la distancia desde la sonda, la presión del sonido ultrasónico disminuye gradualmente y la estructura dendrítica desarrollada tiene un efecto de atenuación obvio sobre la onda ultrasónica. Cuando la distancia alcanza una cierta distancia, el efecto de cavitación no es suficiente para romper algunas paredes de dendritas gruesas. Como resultado, el efecto de trituración de las dendritas disminuye y el efecto de refinamiento del grano disminuye gradualmente con el aumento de la distancia desde la sonda. A medida que la distancia continúa aumentando, la velocidad de la fase sólida aumenta aún más y se forma la estructura dendrítica sólida. Debido a la falta de fase líquida, el efecto refinador del ultrasonido en esta área se atenúa rápidamente y el tamaño del grano es el mismo que sin ultrasonido.
7 Conclusión
(1) Al comparar la estructura metalográfica de lingotes con diferentes tiempos de solidificación, se puede ver que a medida que se prolonga el tiempo de solidificación, el tamaño total del grano tiende a aumentar. La diferencia de tamaño de grano alcanza el 43,1% a los 4 min.
(2) Los diferentes métodos de aplicación de ultrasonido tienen una gran influencia en el efecto del ultrasonido. Cuando el tiempo de solidificación es de 4 minutos, el efecto de refinamiento del grano del ultrasonido en la etapa inicial de solidificación es mejor y más uniforme; El nivel sin ultrasonido se alcanzó gradualmente a 3 cm. Por lo tanto, el efecto de ultrasonido funciona mejor cuando la sonda de ultrasonido se coloca en la parte superior de la zona blanda.
(3) El ultrasonido tiene un efecto de refinamiento similar en la segunda fase y la estructura de la matriz. La fase Al2Cu a 0 cm debajo de la sonda se rompe y el efecto de refinamiento se debilita gradualmente con el aumento de la distancia desde la sonda.
Formato de cita: Wang Yuzhao, Meng Longgang, Ya Bin, et al. Efecto del campo ultrasónico sobre el tamaño de grano de una palanquilla de fundición continua de aleación de aluminio 2219. Fundición especial y aleaciones no ferrosas, 2021, 41(10): 1245-1250.
Estado de la investigación y perspectivas de la simulación numérica de la deformación reológica semisólida
¿Qué problemas causará un procesamiento CNC inadecuado de la cavidad del filtro de comunicación? Aunque esta tecnología de procesamiento tiene muchas ventajas, si el proceso no se organiza adecuadamente, también causará los siguientes problemas:
Artículo relacionado



