
Pesquisa sobre produção de lajes de liga de alumínio 2219 de fundição contínua em grande escala no campo aeroespacial
Pesquisa sobre produção de placas de liga de alumínio 2219 de fundição contínua em larga escala na área aeroespacial
O processo de fundição contínua da liga de alumínio 2219 foi simulado numericamente pelo software Fluent, e o método ideal de aplicação ultrassônica no processo de fundição contínua foi estudado através do teste de simulação de lingotes pequenos combinado com simulação numérica, para atingir o objetivo da estrutura de grãos finos e uniformes do lingote. Os resultados mostram que as diferentes velocidades de solidificação levam à estrutura irregular do grão na laje, e o método de aplicação ultrassônico tem grande influência no efeito de refino do grão; quando o tempo de solidificação é de 4 minutos, o efeito de refinamento ultrassônico é mais uniforme no primeiro minuto e o efeito de refinamento de grãos é mais uniforme. O refinamento do tamanho das partículas é de cerca de 24,5%; há um grande gradiente no efeito do refinamento ultrassônico no final da solidificação e diminui ao longo da direção de ação. No lingotamento contínuo, a ação ultrassônica é aplicada no meio da direção da largura, e a sonda deve estar localizada acima da área pastosa.
A liga de alumínio 2219 pertence à liga de alumínio da série 2xxx que pode ser tratada termicamente e reforçada. Possui alta resistência específica, bom desempenho de soldagem e propriedades mecânicas. A faixa de temperatura de trabalho é de -250 ~ 300 ° C, por isso é amplamente utilizada no campo aeroespacial. É utilizado na fabricação de tanques de combustível de veículos lançadores, revestimentos de aeronaves e peças estruturais. O desenvolvimento da indústria aeroespacial e de outros campos aumentou a demanda por componentes maiores de liga de alumínio. Para lingotes de liga de alumínio em grande escala, devido ao efeito do tamanho no processo de solidificação do metal, quanto maior o tamanho do lingote, mais lenta a taxa de solidificação, mais graves serão os defeitos metalúrgicos, como macrossegregação, cavidades de contração e porosidade de contração, que são difíceis de superar por meios convencionais.
A tecnologia de conformação de metal de tamanho supergrande proposta pela Academia Chinesa de Ciências Metais rompe a limitação original da ideia de "fazer peças forjadas grandes com peças grandes" e propõe o conceito de "construir materiais básicos e fazer peças grandes com peças pequenas". Yuan, por meio de processamento de superfície, limpeza de tarugos, embalagem a vácuo, deformação em alta temperatura e outras tecnologias, obtém grandes tarugos forjados homogeneizados em escala ultraespessa e fabrica grandes peças forjadas homogêneas de alto desempenho por meio de forjamento e tratamento térmico subsequentes. O pré-requisito desta tecnologia é construir uma laje com estrutura e propriedades uniformes. Para atender aos requisitos de homogeneização, é necessário refinar as áreas com grandes diferenças de granulometria na laje, para que a granulometria geral possa atingir o mesmo nível. Existem muitos estudos sobre a aplicação e o mecanismo do ultrassom no processo de fundição. No entanto, devido à gama limitada de ação ultrassônica, no processo de fundição contínua de lingotes grandes, múltiplas sondas ultrassônicas precisam ser aplicadas para refinar a estrutura do grão grosso. Portanto, é urgente determinar a posição onde as sondas precisam ser aplicadas durante o processo de lingotamento contínuo.
Neste estudo, a liga de alumínio 2219 com seção de 200 × 1000 mm foi selecionada como objeto de pesquisa, e o método de aplicação ultrassônica na direção da largura foi estudado no processo de fundição eletromagnética. Com base no software Fluent, foi realizada análise de simulação numérica do processo de lingotamento contínuo. De acordo com a forma da poça fundida e o tamanho da zona pastosa em diferentes posições do lingote, foi avaliada a diferença na taxa de solidificação em diferentes posições do lingote. Como o lingote 200×1000 é centralmente simétrico, 1/4 do lingote é usado para modelagem e geração de malha. Este modelo adota todas as malhas hexaédricas, e as malhas são refinadas para áreas com grande velocidade de fluxo, como o canal de vazamento.
O diagrama esquemático da fundição eletromagnética é mostrado na Figura 1. Quando o metal fundido flui para fora da lavagem, a força eletromagnética gerada pelo campo eletromagnético faz com que a coluna líquida fique em estado semi-suspenso sem contato físico com o molde. Portanto, neste modelo, a parte superior da interface líquido-sólido do lingote é considerada como o metal fundido suspenso no ar, e a parte inferior do lingote é o tarugo solidificado sob o resfriamento da cortina de água.

Figura 1 Diagrama esquemático da fundição eletromagnética
Para facilitar o cálculo da simulação, são feitas as seguintes suposições básicas: ① o alumínio fundido é um fluido incompressível; ② a interface sólido-líquido é considerada um limite antiderrapante, ou seja, a velocidade na parede é 0; ③ a superfície superior do lingote é considerada um plano; ④ A diferença de densidade entre as fases sólida e líquida é ignorada. Os parâmetros de cálculo da simulação numérica são apresentados na Tabela 1.

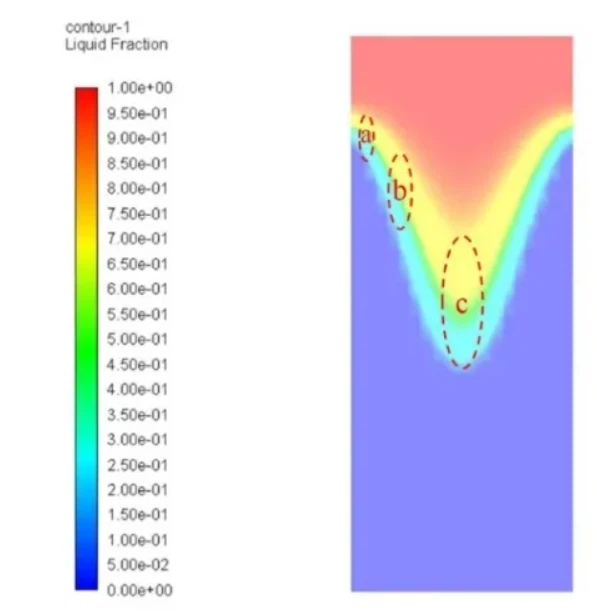
A seção transversal é tomada ao longo da direção da largura a partir do centro do lingote, e os resultados da simulação da morfologia da poça fundida e da área pastosa são mostrados na Figura 2. Devido ao resfriamento da superfície, a interface sólido-líquido dentro do lingote está em forma de arco descendente, que gradualmente engrossa da borda até a área pastosa no núcleo, e a taxa de solidificação diminui gradualmente de acordo. Selecionando as regiões a~c na Figura 2, a espessura da região pastosa é de 5, 10 e 20 cm, respectivamente. De acordo com a velocidade de estiramento, pode-se saber que o tempo de solidificação correspondente é de 1, 2 e 4 min.

Fig.2 Mapa de distribuição da zona mole em seção transversal
1 Teste de simulação de solidificação
Para atingir o objetivo de tamanho de grão uniforme, um pequeno lingote foi utilizado para realizar testes de simulação para diferentes tempos de solidificação em diferentes posições, para analisar as diferenças microestruturais em diferentes tempos de solidificação e para explorar a posição e o método de aplicação ultrassônica. Como a posição da sonda ultrassônica é fixa no processo de lingotamento contínuo, seu efeito é apenas para o fundido com as mesmas características (relação de fase sólida) na mesma área, e o tempo de efeito é limitado pela velocidade de trefilação. Neste estudo, para evitar a diferença nas características de solidificação entre lingotes pequenos e lingotamento contínuo e garantir a estabilidade da estrutura fundida, de acordo com os parâmetros de lingotamento contínuo selecionados, o tempo de ação ultrassônica foi fixado em 1 min, e o fundido foi relativamente consistente em uma pequena área neste momento. características de solidificação.
O teste usa um forno de resistência tipo poço SG2-5-10 com temperatura controlada para fundir a liga de alumínio 2219. As matérias-primas são alumínio puro industrial (pureza> 99,7%, fração de massa, a mesma abaixo), liga mestre Al-50Cu, Al-5V, Al-10Mn, Al-5Zr, Al-5Ti. As etapas específicas de fundição são: aquecer o alumínio puro com o forno para derreter, adicionar outras ligas intermediárias quando a temperatura de fusão atingir 730 °C, manter a temperatura até que esteja completamente derretida, agitar e refinar quando a temperatura de fusão subir para 730 °C e, finalmente, quando a temperatura de fusão se estabilizar em 730 °C, pequenos lingotes foram preparados despejando-os em moldes cilíndricos com diferentes temperaturas de pré-aquecimento. A quantidade total de alumínio fundido no lote de teste foi de 4 kg, e a temperatura de pré-aquecimento do molde foi controlada em 20, 150 e 500 °C, respectivamente, de modo que o tempo de solidificação foi de 1, 2 e 4 min, respectivamente. A potência máxima do equipamento ultrassônico é de 450 W, e a sonda frontal é uma sonda de aço inoxidável com diâmetro de 30 mm. As amostras foram coletadas a cada 1,5 cm sob a sonda ultrassônica. Após as amostras serem polidas e corroídas, o tamanho do grão e a morfologia da segunda fase da liga foram observados em um microscópio metalográfico LEICA DMi8 e uma sonda eletrônica JXA-8530F Plus (EPMA). analisar.
2 Efeito de diferentes tempos de solidificação no tamanho do grão
Durante o processo de fundição, a taxa de solidificação tem um efeito significativo na microestrutura da liga. No processo de lingotamento contínuo, a água de resfriamento está toda concentrada na superfície do lingote e, como o tamanho do lingote é muito grande, a intensidade de resfriamento dentro do lingote é muito mais fraca do que a superfície do lingote. falta de homogeneidade.
Como a proporção da fase sólida da liga de alumínio 2219 atingiu mais de 80% quando a temperatura é de 600 °C, o tempo de solidificação é considerado o tempo desde a conclusão do vazamento até o momento em que o fundido cai para 600 °C, e o erro é controlado dentro de 10s. A Figura 3 mostra a estrutura metalográfica do tempo de solidificação de 1, 2 e 4 min. Pode-se constatar que a microestrutura do lingote é composta principalmente por grãos equiaxiais e uma pequena quantidade de dendritos, e com o prolongamento do tempo de solidificação, o tamanho geral do grão apresenta tendência de aumento. Os lingotes com tempo total de solidificação de 1 min e 2 min possuem tamanhos de grão de 96,0 e 99,6 μm, respectivamente. Embora haja uma tendência crescente, a diferença de tamanho é inferior a 5%. Pode-se observar que nas regiões correspondentes a esses dois tempos de solidificação o tamanho do grão não é muito diferente e não é necessário refinamento ultrassônico. O tamanho de grão do lingote com tempo de solidificação de 4 min atingiu 137,4 μm, e a diferença foi de 43,1% em comparação com o lingote com tempo de solidificação de 1 min. Portanto, para obter uma estrutura de grão uniforme, é necessário aplicar ondas ultrassônicas na região sob esta velocidade de solidificação para o refinamento do grão.

Fig.3 Tamanho de grão em diferentes tempos de solidificação
3 O efeito do ultrassom no tamanho do grão na fase inicial de solidificação
Para o lingote simulado com tempo de solidificação de 4 minutos, foi aplicada ação ultrassônica de 450W no primeiro minuto de solidificação, e a estrutura metalográfica sob a sonda em diferentes distâncias é mostrada na Figura 4. Os resultados mostram que sob a ação do ultrassom, a microestrutura muda de dendrito para estrutura equiaxial, o tamanho do grão é reduzido e a estrutura é uniforme. O tamanho de grão das amostras em diferentes distâncias da sonda foi medido pelo software Image-Pro Plus e comparado com as amostras sem ultrassom. A análise mostra que o ultrassom tem um efeito de refinamento significativo no tamanho do grão e, nas condições de teste, com o aumento da distância da sonda, o efeito de refinamento não enfraquece, o efeito de refinamento é relativamente uniforme na direção da altura, e o tamanho médio do grão é Refinamento para 103,8 μm, em comparação com o tamanho do grão do lingote sem ação ultrassônica no mesmo tempo de solidificação, é refinado em 24,5%.

Fig. 4 Estrutura metalográfica em diferentes distâncias da sonda no primeiro minuto de coagulação
4 Efeito do ultrassom no tamanho do grão no final da solidificação
Para o lingote simulado com tempo de solidificação de 4 min, a estrutura do grão após aplicação de ultrassom de 450 W no último 1 min de solidificação é mostrada na Figura 5. Após uma comparação estatística do tamanho do grão, verifica-se que o efeito de refinamento do ultrassom no tamanho do grão diminui significativamente com o aumento da distância da sonda. A diferença entre o tamanho médio do grão a 0 cm e 1,5 cm da sonda é pequena e, à medida que a distância continua a aumentar, o efeito do refinamento ultrassônico diminui drasticamente e uma estrutura dendrítica aparece 3 cm abaixo da sonda, e o tamanho do grão está próximo de No nível do ultrassom, o efeito de refinamento é inferior a 5%. Neste método de aplicação ultrassônica, o efeito de afinamento ultrassônico torna-se cada vez mais fraco com o aumento da distância da sonda, o que é bastante diferente do efeito da aplicação ultrassônica na fase inicial da coagulação nas mesmas condições.

Fig.5 Estrutura metalográfica do ultrassom em diferentes distâncias da sonda no último 1 min de coagulação
5 O efeito do ultrassom na morfologia da segunda fase ao final da coagulação
O ultrassom tem um efeito de refinamento semelhante na estrutura da segunda fase do lingote, veja a Figura 6. Na liga de alumínio 2219, o conteúdo de outros elementos além do Cu é relativamente pequeno, Zr, V, Ti e outros elementos formam principalmente compostos intermetálicos finos e são distribuídos uniformemente na matriz da liga, de modo que a segunda fase da liga é principalmente a fase Al2Cu.
A distribuição da microestrutura das amostras em diferentes distâncias da sonda foi observada sob EPMA, e verificou-se que a fase Al2Cu da amostra sem ultrassom apresentou uma distribuição contínua semelhante a osso ao longo do limite do grão; entretanto, após a aplicação do ultrassom de 450W, a fase Al2Cu da amostra sob a sonda foi quebrada. A fase alongada distribuída ao longo do limite do grão é refinada em fase pontiaguda quebrada e fase a granel; embora a fase Al2Cu da amostra a uma distância de 1,5 cm da sonda não pareça quebrada, mas comparada com a microestrutura da amostra sem ultrassom, mostra Um efeito de refinamento significativo foi obtido, a continuidade da segunda fase foi reduzida e o tamanho foi reduzido.

Figura 6 Distribuição da segunda fase em diferentes distâncias da sonda
6. Análise do mecanismo de aplicação ultrassônica em diferentes tempos de coagulação
Comparando a Figura 4 e a Figura 5, pode-se verificar que para o lingote simulado com tempo de solidificação de 4 min, há uma grande diferença no efeito de refinamento de grão da aplicação de ultrassom no primeiro minuto de solidificação e da aplicação de ultrassom no último minuto de solidificação. A principal razão é que o estado de solidificação da área ultrassônica é diferente e a taxa da fase sólida é bastante diferente. Para o processo de lingotamento contínuo, diferentes proporções de fase sólida significam diferentes posições do ultrassom atuando na zona mole, e estudar a profundidade da sonda ultrassônica inserida na zona mole é de grande importância para orientar a posição da aplicação ultrassônica no processo de lingotamento contínuo. Para estudar a profundidade razoável de inserção da sonda ultrassônica no processo de lingotamento contínuo, é necessário analisar a distribuição da zona pastosa na área central do lingote e a tendência de variação da porcentagem da fase líquida com a altura do lingote. Como o tempo de ação ultrassônica é de 1 min, de acordo com a velocidade de trefilação e o tempo de solidificação desta área, a área pastosa é dividida igualmente em quatro áreas: I, II, III e IV, e a altura de cada área é de cerca de 5 cm, ou seja, lançando a cada minuto A distância que o lingote desce, veja a Figura 7. O motivo da diferença no efeito ultrassônico foi analisado de acordo com a área de efeito ultrassônico e a relação de fase sólida desta área e o posição adequada para aplicação da onda ultrassônica foi explorada.

Fig.7 Diagrama esquemático da divisão da zona de solidificação
Quando o tempo de coagulação foi de 4 minutos, o ultrassom foi aplicado no primeiro minuto de coagulação. Neste momento, a sonda ultrassônica estava localizada no topo da área mole. O estágio principal da ação ultrassônica foi a área I da Figura 7, e a taxa de fase sólida nesta área foi de cerca de 10%. Veja a Fig. 8a, neste estágio, o fundido de alumínio começa a solidificar e uma fina estrutura dendrítica inicial é formada no fundido como partículas para subsequente nucleação. Neste momento, quando o ultrassom é aplicado, a maioria dos dendritos iniciais estão suspensos no fundido, e o efeito dificultador do ultrassom não é óbvio. Sob a cavitação das ondas ultrassônicas, um grande número de pequenas bolhas de cavitação são formadas dentro de uma certa faixa sob a sonda. Essas bolhas de cavitação rompem-se rápida e instantaneamente, gerando alta temperatura e alta pressão locais, liberando enorme energia, quebrando assim a primeira formada no fundido. Dendritos finos, tornando-os minúsculas partículas suspensas no fundido. Ao mesmo tempo, devido à impedância de carga do fundido de alumínio, a perda de energia sonora ultrassônica resulta em um certo gradiente de pressão sonora ao longo da direção de propagação sob a sonda ultrassônica. convecção corporal. Devido ao efeito do fluxo acústico, as pequenas partículas suspensas quebradas sob a sonda fluem para o fundo do lingote com o fundido e, finalmente, distribuem-se uniformemente no fundido sob a sonda. Após a interrupção da ação ultrassônica, com a solidificação gradual do fundido, essas partículas dendríticas quebradas servirão como partículas de nucleação heterogêneas para melhorar a taxa de nucleação do fundido, formando assim o efeito de refinamento uniforme dentro de uma certa faixa.

v
Figura 8 Diagrama esquemático do efeito ultrassônico
Sob a condição de que o tempo de coagulação seja de 4 min, o efeito ultrassônico é aplicado no final da coagulação e a sonda ultrassônica é estendida na área pastosa por 15 cm. Neste momento, o principal estágio de ação do ultrassom é a área IV da Figura 7, e a taxa de fase sólida atingiu mais de 60%. Veja a Figura 8b, neste intervalo de solidificação, a zona pastosa formou uma estrutura dendrítica grosseira. Neste momento, aplicando o ultrassom, sob a ação da cavitação ultrassônica, os dendritos grossos são quebrados e suspensos no fundido, mas como a proporção da fase líquida já é muito baixa neste momento, a fluidez do fundido é muito fraca, e esses ramos quebrados Os cristais não podem ser transportados para outras áreas, então o tecido na parte inferior da sonda é quebrado. E à medida que a distância da sonda aumenta, a pressão sonora ultrassônica diminui gradualmente, e a estrutura dendrítica desenvolvida tem um efeito de atenuação óbvio na onda ultrassônica. Quando a distância atinge uma certa distância, o efeito de cavitação não é suficiente para quebrar algumas paredes dendríticas grosseiras. Como resultado, o efeito de esmagamento dos dendritos diminui e o efeito de refinamento do grão diminui gradualmente com o aumento da distância da sonda. À medida que a distância continua a aumentar, a taxa da fase sólida aumenta ainda mais e a estrutura dendrítica sólida é formada. Devido à falta de fase líquida, o efeito refinador do ultrassom nesta área é rapidamente atenuado, e o tamanho do grão é o mesmo daquele sem ultrassom.
7 Conclusão
(1) Comparando a estrutura metalográfica de lingotes com diferentes tempos de solidificação, pode-se observar que com o prolongamento do tempo de solidificação, o tamanho geral do grão tende a aumentar. A diferença no tamanho dos grãos chega a 43,1% aos 4 min.
(2) Diferentes métodos de aplicação de ultrassom têm grande influência no efeito do ultrassom. Quando o tempo de solidificação é de 4 min, o efeito de refinamento de grãos do ultrassom no estágio inicial de solidificação é melhor e mais uniforme; O nível sem ultrassom foi gradualmente alcançado em 3 cm. Portanto, o efeito do ultrassom funciona melhor quando a sonda de ultrassom está posicionada no topo da zona pastosa.
(3) O ultrassom tem um efeito de refinamento semelhante na segunda fase e na estrutura da matriz. A fase Al2Cu a 0 cm abaixo da sonda é quebrada e o efeito de refinamento enfraquece gradualmente com o aumento da distância da sonda.
Formato de citação: Wang Yuzhao, Meng Longgang, Ya Bin, et al. Efeito do campo ultrassônico no tamanho de grão do tarugo de fundição contínua de liga de alumínio 2219. Fundição Especial e Ligas Não Ferrosas, 2021, 41(10): 1245-1250.
Status da pesquisa e perspectiva de simulação numérica de deformação reológica semissólida
Que problemas serão causados pelo processamento CNC inadequado da cavidade do filtro de comunicação? Embora esta tecnologia de processamento tenha muitas vantagens, se o processo não for organizado corretamente, também causará os seguintes problemas:
Artigo Relacionado



