
Forschung zur Produktion von großformatigen Stranggussplatten aus 2219-Aluminiumlegierung im Luft- und Raumfahrtbereich
Forschung zur Produktion großformatiger Stranggussbrammen aus der Aluminiumlegierung 2219 im Luft- und Raumfahrtbereich
Der Stranggussprozess der Aluminiumlegierung 2219 wurde mit der Fluent-Software numerisch simuliert, und die optimale Ultraschallanwendungsmethode im Stranggussprozess wurde durch den kleinen Barrensimulationstest in Kombination mit numerischer Simulation untersucht, um das Ziel einer feinen und gleichmäßigen Kornstruktur des Barrens zu erreichen. Die Ergebnisse zeigen, dass die unterschiedliche Erstarrungsgeschwindigkeit zu einer ungleichmäßigen Kornstruktur in der Bramme führt und die Ultraschallanwendungsmethode einen großen Einfluss auf den Kornfeinungseffekt hat; Wenn die Erstarrungszeit 4 Minuten beträgt, ist der Ultraschall-Verfeinerungseffekt in der ersten Minute gleichmäßiger und der Kornverfeinerungseffekt ist gleichmäßiger. Die Partikelgrößenverfeinerung beträgt etwa 24,5 %; Am Ende der Erstarrung gibt es einen großen Gradienten in der Wirkung der Ultraschallverfeinerung, der entlang der Wirkungsrichtung abnimmt. Beim Stranggießen wird die Ultraschalleinwirkung in der Mitte der Breitenrichtung angewendet, und die Sonde sollte sich über dem breiigen Bereich befinden.
Die Aluminiumlegierung 2219 gehört zur Aluminiumlegierung der 2xxx-Serie, die wärmebehandelt und verstärkt werden kann. Es verfügt über eine hohe spezifische Festigkeit, gute Schweißeigenschaften und gute mechanische Eigenschaften. Der Arbeitstemperaturbereich liegt zwischen -250 und 300 °C und wird daher häufig in der Luft- und Raumfahrt eingesetzt. Es wird zur Herstellung von Treibstofftanks für Trägerraketen, Flugzeughäuten und Strukturteilen verwendet. Die Entwicklung der Luft- und Raumfahrt und anderer Bereiche hat die Nachfrage nach größeren Aluminiumlegierungskomponenten erhöht. Bei großformatigen Aluminiumlegierungsbarren gilt aufgrund des Größeneffekts beim Metallerstarrungsprozess: Je größer die Barrengröße, desto langsamer die Erstarrungsgeschwindigkeit und desto schwerwiegender sind die metallurgischen Defekte wie Makroseigerung, Schrumpfhohlräume und Schrumpfporosität, die mit herkömmlichen Mitteln nur schwer zu überwinden sind.
Die von der Chinese Academy of Sciences Metals vorgeschlagene Technologie zur Metallumformung im Supergroßformat durchbricht die ursprüngliche Beschränkung der Idee, „große Schmiedeteile mit großen herzustellen“, und schlägt das Konzept vor, „Basismaterialien aufzubauen und große mit kleinen herzustellen“. Yuan erhält durch Oberflächenbearbeitung, Reinigung von Knüppeln, Vakuumverpackung, Hochtemperaturverformung und andere Technologien ultradicke, homogenisierte große Schmiedeknüppel und stellt durch anschließendes Schmieden und Wärmebehandlung leistungsstarke homogene große Schmiedeteile her. Voraussetzung dieser Technologie ist der Aufbau einer Platte mit einheitlicher Struktur und Eigenschaften. Um den Anforderungen der Homogenisierung gerecht zu werden, ist es notwendig, die Bereiche mit großen Korngrößenunterschieden in der Bramme zu verfeinern, damit die Gesamtkorngröße das gleiche Niveau erreichen kann. Es gibt viele Studien zur Anwendung und zum Mechanismus von Ultraschall im Gussprozess. Aufgrund des begrenzten Wirkungsbereichs von Ultraschall müssen beim Stranggießen großer Barren jedoch mehrere Ultraschallsonden eingesetzt werden, um die grobe Kornstruktur zu verfeinern. Daher ist es dringend erforderlich, die Position zu bestimmen, an der die Sonden während des Stranggussprozesses angebracht werden müssen.
In dieser Studie wurde eine 2219-Aluminiumlegierung mit einer Querschnittsgröße von 200 × 1000 mm als Forschungsobjekt ausgewählt und die Ultraschallanwendungsmethode in Breitenrichtung im elektromagnetischen Gießverfahren untersucht. Basierend auf der Fluent-Software wurde eine numerische Simulationsanalyse des Stranggussprozesses durchgeführt. Anhand der Form des Schmelzbades und der Größe der breiigen Zone an verschiedenen Positionen des Barrens wurde der Unterschied in der Erstarrungsgeschwindigkeit an verschiedenen Positionen des Barrens beurteilt. Da der 200×1000-Barren zentralsymmetrisch ist, wird 1/4 des Barrens für die Modellierung und Vernetzung verwendet. Dieses Modell übernimmt alle hexaedrischen Netze und die Netze werden für Bereiche mit großer Fließgeschwindigkeit wie den Eingusskanal verfeinert.
Das schematische Diagramm des elektromagnetischen Gießens ist in Abbildung 1 dargestellt. Wenn das geschmolzene Metall aus der Gießrinne fließt, versetzt die durch das elektromagnetische Feld erzeugte elektromagnetische Kraft die Flüssigkeitssäule in einen halbschwebenden Zustand, ohne physischen Kontakt mit der Form. Daher wird in diesem Modell der obere Teil der Flüssig-Fest-Grenzfläche des Barrens als das in der Luft schwebende geschmolzene Metall betrachtet, und der untere Teil des Barrens ist der unter der Abkühlung des Wasservorhangs erstarrte Barren.

Abbildung 1 Schematische Darstellung des elektromagnetischen Gießens
Um die Simulationsrechnung zu erleichtern, werden folgende Grundannahmen getroffen: ① die Aluminiumschmelze ist eine inkompressible Flüssigkeit; ② Es wird angenommen, dass die Fest-Flüssigkeits-Grenzfläche eine rutschfeste Grenze ist, d. h. die Geschwindigkeit an der Wand beträgt 0; ③ Die Oberseite des Barrens wird als Ebene betrachtet. ④ Der Dichteunterschied zwischen der festen und der flüssigen Phase wird ignoriert. Die Parameter der numerischen Simulationsberechnung sind in Tabelle 1 aufgeführt.

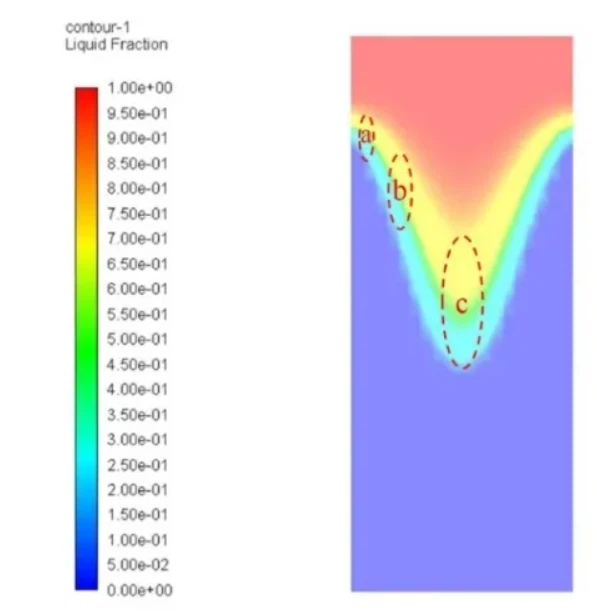
Der Querschnitt wird entlang der Breitenrichtung von der Mitte des Barrens aufgenommen, und die Simulationsergebnisse der Morphologie des geschmolzenen Pools und des breiigen Bereichs sind in Abbildung 2 dargestellt. Aufgrund der Abkühlung der Oberfläche weist die Fest-Flüssigkeits-Grenzfläche im Inneren des Barrens eine nach unten gerichtete Bogenform auf, die vom Rand zum breiigen Bereich im Kern allmählich dicker wird und die Erstarrungsrate entsprechend allmählich abnimmt. Bei Auswahl der Bereiche a bis c in Abbildung 2 beträgt die Dicke des breiigen Bereichs jeweils 5, 10 und 20 cm. Anhand der Ziehgeschwindigkeit kann man erkennen, dass die entsprechende Erstarrungszeit 1, 2 und 4 Minuten beträgt.

Abb.2 Verbreitungskarte der Breizone im Querschnitt
1 Erstarrungssimulationstest
Um das Ziel einer gleichmäßigen Korngröße zu erreichen, wurde ein kleiner Barren verwendet, um Simulationstests für unterschiedliche Erstarrungszeiten an verschiedenen Positionen durchzuführen, um die Mikrostrukturunterschiede bei unterschiedlichen Erstarrungszeiten zu analysieren und die Position und Methode der Ultraschallanwendung zu untersuchen. Da die Position der Ultraschallsonde beim Stranggießen festgelegt ist, wirkt sie nur auf Schmelzen mit gleichen Eigenschaften (Festphasenverhältnis) im gleichen Bereich und die Wirkungszeit ist durch die Ziehgeschwindigkeit begrenzt. Um in dieser Studie den Unterschied in den Erstarrungseigenschaften zwischen kleinen Barren und Strangguss zu vermeiden und die Stabilität der Schmelzestruktur entsprechend den ausgewählten Stranggussparametern sicherzustellen, wurde die Ultraschalleinwirkungszeit auf 1 Minute festgelegt, und die Schmelze war zu diesem Zeitpunkt in einem kleinen Bereich relativ gleichmäßig. Erstarrungseigenschaften.
Der Test verwendet einen temperaturgesteuerten SG2-5-10-Gruben-Widerstandsofen zum Schmelzen der 2219-Aluminiumlegierung. Die Rohstoffe sind industrielles Reinaluminium (Reinheit > 99,7 %, Massenanteil, siehe unten), Al-50Cu, Al-5V, Al-10Mn, Al-5Zr, Al-5Ti-Vorlegierung. Die spezifischen Schmelzschritte sind: Erhitzen von reinem Aluminium mit dem Ofen zum Schmelzen, Hinzufügen anderer Zwischenlegierungen, wenn die Schmelztemperatur 730 °C erreicht, Halten der Temperatur, bis es vollständig geschmolzen ist, Rühren und Raffinieren, wenn die Schmelztemperatur auf 730 °C ansteigt, und schließlich, als sich die Schmelztemperatur bei 730 °C stabilisierte, wurden kleine Barren durch Gießen in zylindrische Formen mit unterschiedlichen Vorheiztemperaturen hergestellt. Die Gesamtmenge an Aluminiumschmelze in der Testcharge betrug 4 kg, und die Vorheiztemperatur der Form wurde auf 20, 150 bzw. 500 °C geregelt, sodass die Erstarrungszeit 1, 2 bzw. 4 Minuten betrug. Die maximale Leistung des Ultraschallgeräts beträgt 450 W und die vordere Sonde ist eine Edelstahlsonde mit einem Durchmesser von 30 mm. Unter der Ultraschallsonde wurden alle 1,5 cm Proben entnommen. Nachdem die Proben poliert und korrodiert waren, wurden die Korngröße und die Morphologie der zweiten Phase der Legierung mit einem metallografischen LEICA DMi8-Mikroskop und einer JXA-8530F Plus-Elektronensonde (EPMA) beobachtet. analysieren.
2 Einfluss unterschiedlicher Erstarrungszeiten auf die Korngröße
Während des Gießprozesses hat die Erstarrungsgeschwindigkeit einen erheblichen Einfluss auf die Mikrostruktur der Legierung. Beim Stranggussverfahren konzentriert sich das Kühlwasser vollständig auf der Oberfläche des Barrens, und da der Barren zu groß ist, ist die Kühlintensität im Inneren des Barrens viel schwächer als an der Oberfläche des Barrens. Inhomogenität.
Da der Festphasenanteil der Aluminiumlegierung 2219 bei einer Temperatur von 600 °C mehr als 80 % erreicht hat, wird die Erstarrungszeit als die Zeit vom Abschluss des Gießens bis zum Absinken der Schmelze auf 600 °C angenommen und der Fehler innerhalb von 10 Sekunden kontrolliert. Abbildung 3 zeigt die metallographische Struktur der Erstarrungszeiten von 1, 2 und 4 min. Es lässt sich feststellen, dass die Mikrostruktur des Barrens hauptsächlich aus gleichachsigen Körnern und einer kleinen Menge Dendriten besteht und mit der Verlängerung der Erstarrungszeit die Gesamtkorngröße tendenziell zunimmt. Die Barren mit einer Gesamterstarrungszeit von 1 Minute und 2 Minuten haben Korngrößen von 96,0 bzw. 99,6 μm. Obwohl die Tendenz steigend ist, beträgt der Größenunterschied weniger als 5 %. Es ist ersichtlich, dass in den Bereichen, die diesen beiden Erstarrungszeiten entsprechen, die Korngröße nicht sehr unterschiedlich ist und keine Ultraschallverfeinerung erforderlich ist. Die Korngröße des Barrens erreichte bei einer Erstarrungszeit von 4 Minuten 137,4 μm, und der Unterschied betrug 43,1 % im Vergleich zu der des Barrens mit einer Erstarrungszeit von 1 Minute. Um eine gleichmäßige Kornstruktur zu erreichen, ist es daher erforderlich, zur Kornverfeinerung Ultraschallwellen auf den Bereich unter dieser Erstarrungsgeschwindigkeit anzuwenden.

Abb.3 Korngröße bei verschiedenen Erstarrungszeiten
3 Der Einfluss von Ultraschall auf die Korngröße im Anfangsstadium der Erstarrung
Für den simulierten Barren mit einer Erstarrungszeit von 4 Minuten wurde in der ersten Minute der Erstarrung eine Ultraschalleinwirkung von 450 W angewendet. Die metallografische Struktur unter der Sonde in verschiedenen Abständen ist in Abbildung 4 dargestellt. Die Ergebnisse zeigen, dass sich die Mikrostruktur unter der Einwirkung von Ultraschall von Dendriten zu gleichachsiger Struktur ändert, die Korngröße verringert wird und die Struktur gleichmäßig ist. Die Korngröße der Proben in unterschiedlichen Abständen von der Sonde wurde mit der Image-Pro Plus-Software gemessen und mit den Proben ohne Ultraschall verglichen. Die Analyse zeigt, dass Ultraschall einen signifikanten Verfeinerungseffekt auf die Korngröße hat und unter den Testbedingungen mit zunehmendem Abstand von der Sonde der Verfeinerungseffekt nicht schwächer wird, der Verfeinerungseffekt in Höhenrichtung relativ gleichmäßig ist und die durchschnittliche Korngröße bei einer Verfeinerung auf 103,8 μm liegt, verglichen mit der Korngröße des Barrens ohne Ultraschalleinwirkung bei derselben Erstarrungszeit wird er um 24,5 % verfeinert.

Abb. 4 Metallografische Struktur in verschiedenen Abständen von der Sonde in der ersten Minute der Koagulation
4 Einfluss von Ultraschall auf die Korngröße am Ende der Erstarrung
Für den simulierten Barren mit einer Erstarrungszeit von 4 Minuten ist die Kornstruktur nach Anwendung von 450-W-Ultraschall in der letzten Minute der Erstarrung in Abbildung 5 dargestellt. Nach einem statistischen Vergleich der Korngröße zeigt sich, dass der Verfeinerungseffekt von Ultraschall auf die Korngröße mit zunehmendem Abstand von der Sonde deutlich abnimmt. Der Unterschied zwischen der durchschnittlichen Korngröße bei 0 cm und 1,5 cm von der Sonde entfernt ist gering, und mit zunehmendem Abstand nimmt der Effekt der Ultraschallverfeinerung stark ab, und 3 cm unter der Sonde erscheint eine Dendritenstruktur, und die Korngröße liegt nahe bei Auf der Ultraschallebene beträgt der Verfeinerungseffekt weniger als 5 %. Bei dieser Ultraschallanwendungsmethode wird der Ultraschallverdünnungseffekt mit zunehmendem Abstand von der Sonde immer schwächer, was sich deutlich von der Wirkung der Ultraschallanwendung im Anfangsstadium der Koagulation unter denselben Bedingungen unterscheidet.

Abb.5 Metallografische Struktur des Ultraschalls in verschiedenen Abständen von der Sonde in der letzten 1 Minute der Koagulation
5 Die Wirkung von Ultraschall auf die Morphologie der zweiten Phase am Ende der Koagulation
Ultraschall hat einen ähnlichen Verfeinerungseffekt auf die zweite Phasenstruktur des Barrens, siehe Abbildung 6. In der Aluminiumlegierung 2219 ist der Gehalt an anderen Elementen als Cu relativ gering, Zr, V, Ti und andere Elemente bilden hauptsächlich feine intermetallische Verbindungen und sind gleichmäßig in der Legierungsmatrix verteilt, sodass die zweite Phase in der Legierung hauptsächlich die Al2Cu-Phase ist.
Die Mikrostrukturverteilung der Proben in unterschiedlichen Abständen von der Sonde wurde unter EPMA beobachtet und es wurde festgestellt, dass die Al2Cu-Phase der Probe ohne Ultraschall eine kontinuierliche knochenartige Verteilung entlang der Korngrenze aufwies; Nach der Anwendung von 450-W-Ultraschall wurde jedoch die Al2Cu-Phase der Probe unter der Sonde aufgebrochen. Die entlang der Korngrenze verteilte längliche Phase wird in eine gebrochene punktförmige Phase und eine Massenphase verfeinert; Obwohl die Al2Cu-Phase der Probe in einem Abstand von 1,5 cm von der Sonde nicht gebrochen zu sein scheint, zeigt sich im Vergleich zur Mikrostruktur der Probe ohne Ultraschall, dass ein deutlicher Verfeinerungseffekt erzielt wurde, die Kontinuität der zweiten Phase verringert wurde und die Größe verringert wurde.

Abbildung 6 Verteilung der zweiten Phase in verschiedenen Abständen von der Sonde
6. Analyse des Mechanismus der Ultraschallanwendung bei unterschiedlichen Koagulationszeiten
Beim Vergleich von Abb. 4 und Abb. 5 lässt sich feststellen, dass es für den simulierten Barren mit einer Erstarrungszeit von 4 Minuten einen großen Unterschied im Kornfeinungseffekt der Anwendung von Ultraschall in der ersten Minute der Erstarrung und der Anwendung von Ultraschall in der letzten Minute der Erstarrung gibt. Der Hauptgrund ist, dass der Erstarrungszustand des Ultraschallbereichs unterschiedlich ist und die Festphasenrate sehr unterschiedlich ist. Für den Stranggussprozess bedeuten unterschiedliche Festphasenverhältnisse unterschiedliche Positionen des Ultraschalls, der auf die breiige Zone einwirkt, und die Untersuchung der Tiefe der in die breiige Zone eingeführten Ultraschallsonde ist von großer Bedeutung, um die Position der Ultraschallanwendung im Stranggussprozess zu steuern. Um die sinnvolle Eintauchtiefe der Ultraschallsonde im Stranggussverfahren zu untersuchen, ist es notwendig, die Verteilung der breiigen Zone im zentralen Bereich des Barrens und den Variationstrend des Flüssigphasenprozentsatzes mit der Höhe des Barrens zu analysieren. Da die Einwirkungszeit des Ultraschalls 1 Minute beträgt, wird der breiige Bereich entsprechend der Ziehgeschwindigkeit und der Erstarrungszeit dieses Bereichs gleichmäßig in vier Bereiche unterteilt: I, II, III und IV, und die Höhe jedes Bereichs beträgt etwa 5 cm, d Die Anwendung von Ultraschallwellen wurde untersucht.

Abb.7 Schematische Darstellung der Erstarrungszonenaufteilung
Bei einer Koagulationszeit von 4 Minuten wurde in der ersten Koagulationsminute Ultraschall angewendet. Zu diesem Zeitpunkt befand sich die Ultraschallsonde oben im matschigen Bereich. Die Hauptstufe der Ultraschallwirkung war der Bereich I in Abbildung 7, und der Festphasenanteil in diesem Bereich betrug etwa 10 %. Siehe Abb. 8a. In diesem Stadium beginnt die Aluminiumschmelze zu erstarren, und in der Schmelze bildet sich zunächst eine feine Dendritenstruktur als Partikel für die anschließende Keimbildung. Zu diesem Zeitpunkt, wenn Ultraschall angewendet wird, sind die meisten der anfänglichen Dendriten in der Schmelze suspendiert, und die behindernde Wirkung von Ultraschall ist nicht offensichtlich. Durch die Kavitation von Ultraschallwellen bilden sich innerhalb eines bestimmten Bereichs unter der Sonde zahlreiche winzige Kavitationsblasen. Diese Kavitationsblasen platzen schnell und erzeugen lokal hohe Temperaturen und hohen Druck, wodurch enorme Energie freigesetzt wird und dadurch die zuerst in der Schmelze gebildeten Blasen aufbrechen. Feine Dendriten, die zu winzigen Partikeln in der Schmelze schweben. Gleichzeitig führt der Verlust der Ultraschallenergie aufgrund der Lastimpedanz der Aluminiumschmelze zu einem gewissen Schalldruckgradienten entlang der Ausbreitungsrichtung unter der Ultraschallsonde. Körperkonvektion. Aufgrund der Wirkung der akustischen Strömung fließen die unter der Sonde zerbrochenen kleinen Schwebeteilchen mit der Schmelze zum Boden des Barrens und verteilen sich schließlich gleichmäßig in der Schmelze unter der Sonde. Nachdem die Ultraschalleinwirkung gestoppt wurde und die Schmelze allmählich erstarrt, dienen diese gebrochenen dendritischen Partikel als heterogene Keimbildungspartikel, um die Keimbildungsrate der Schmelze zu verbessern und so den Effekt einer gleichmäßigen Verfeinerung innerhalb eines bestimmten Bereichs zu erzielen.

v
Abbildung 8 Schematische Darstellung des Ultraschalleffekts
Unter der Bedingung, dass die Koagulationszeit 4 Minuten beträgt, wird der Ultraschalleffekt am Ende der Koagulation angewendet und die Ultraschallsonde 15 cm in den breiigen Bereich vorgeschoben. Zu diesem Zeitpunkt ist die Hauptwirkungsstufe des Ultraschalls der Bereich IV in Abbildung 7, und die Festphasenrate hat mehr als 60 % erreicht. Siehe Abbildung 8b. In diesem Erstarrungsintervall hat die breiige Zone eine grobe Dendritenstruktur gebildet. Zu diesem Zeitpunkt werden durch die Anwendung von Ultraschall unter der Einwirkung der Ultraschallkavitation die groben Dendriten zerbrochen und in der Schmelze suspendiert. Da jedoch der Anteil der flüssigen Phase zu diesem Zeitpunkt bereits sehr gering ist, ist die Fließfähigkeit der Schmelze sehr schwach und diese zerbrochenen Zweige Die Kristalle können nicht in andere Bereiche transportiert werden, sodass das Gewebe am Boden der Sonde zerbrochen wird. Und mit zunehmender Entfernung von der Sonde nimmt der Ultraschallschalldruck allmählich ab und die entwickelte Dendritenstruktur hat einen offensichtlichen Dämpfungseffekt auf die Ultraschallwelle. Wenn der Abstand einen bestimmten Abstand erreicht, reicht der Kavitationseffekt nicht aus, um einige grobe Dendritenwände zu durchbrechen. Dadurch nimmt die Zerkleinerungswirkung der Dendriten ab und die Kornverfeinerungswirkung nimmt mit zunehmendem Abstand von der Sonde allmählich ab. Mit zunehmendem Abstand nimmt die Festphasenrate weiter zu und die feste dendritische Struktur hat sich gebildet. Aufgrund der fehlenden flüssigen Phase lässt die Verfeinerungswirkung von Ultraschall in diesem Bereich schnell nach und die Korngröße entspricht der ohne Ultraschall.
7 Fazit
(1) Beim Vergleich der metallografischen Struktur von Barren mit unterschiedlichen Erstarrungszeiten ist ersichtlich, dass mit zunehmender Erstarrungszeit die Gesamtkorngröße tendenziell zunimmt. Der Korngrößenunterschied erreicht nach 4 Minuten 43,1 %.
(2) Verschiedene Ultraschallanwendungsmethoden haben großen Einfluss auf die Wirkung von Ultraschall. Wenn die Erstarrungszeit 4 Minuten beträgt, ist der Kornverfeinerungseffekt von Ultraschall im Anfangsstadium der Erstarrung am besten und gleichmäßiger; Das Niveau ohne Ultraschall wurde nach und nach bei 3 cm erreicht. Daher funktioniert der Ultraschalleffekt am besten, wenn die Ultraschallsonde oben in der breiigen Zone positioniert wird.
(3) Ultraschall hat eine ähnliche verfeinernde Wirkung auf die zweite Phase und die Matrixstruktur. Die Al2Cu-Phase 0 cm unterhalb der Sonde wird gebrochen und der Raffinierungseffekt wird mit zunehmendem Abstand von der Sonde allmählich schwächer.
Zitierformat: Wang Yuzhao, Meng Longgang, Ya Bin, et al. Einfluss des Ultraschallfeldes auf die Korngröße von Stranggussbarren aus einer Aluminiumlegierung 2219. Spezialguss und Nichteisenlegierungen, 2021, 41(10): 1245-1250.
Forschungsstand und Aussichten für die numerische Simulation halbfester rheologischer Verformungen
Welche Probleme werden durch unsachgemäße CNC-Bearbeitung des Kommunikationsfilterhohlraums verursacht? Obwohl diese Verarbeitungstechnologie viele Vorteile hat, führt sie bei unsachgemäßer Organisation des Prozesses auch zu folgenden Problemen:
Verwandter Artikel



