
تحقیق در مورد تولید اسلب آلیاژ آلومینیوم 2219 ریخته گری پیوسته در مقیاس بزرگ در زمینه هوافضا
تحقیق در مورد تولید اسلب آلیاژ آلومینیوم 2219 ریخته گری پیوسته در مقیاس بزرگ در زمینه هوافضا
فرآیند ریختهگری پیوسته آلیاژ آلومینیوم 2219 به صورت عددی توسط نرمافزار فلوئنت شبیهسازی شد و روش بهینه کاربرد اولتراسونیک در فرآیند ریختهگری پیوسته از طریق آزمایش شبیهسازی شمش کوچک همراه با شبیهسازی عددی مورد مطالعه قرار گرفت تا به هدف ساختار دانه ریز و یکنواخت شمش دست یافت. نتایج نشان می دهد که سرعت انجماد متفاوت منجر به ساختار دانه ناهموار در دال می شود و روش کاربرد اولتراسونیک تأثیر زیادی بر اثر پالایش دانه دارد. هنگامی که زمان انجماد 4 دقیقه است، اثر پالایش اولتراسونیک در دقیقه اول یکنواخت تر است و اثر پالایش دانه یکنواخت تر است. پالایش اندازه ذرات حدود 24.5٪ است. شیب زیادی در اثر پالایش اولتراسونیک در پایان انجماد وجود دارد و در جهت عمل کاهش می یابد. در ریختهگری پیوسته، عمل اولتراسونیک در وسط جهت عرض اعمال میشود و کاوشگر باید در بالای ناحیه صاف قرار گیرد.
آلیاژ آلومینیوم 2219 متعلق به آلیاژ آلومینیوم سری 2xxx است که قابل عملیات حرارتی و تقویت می باشد. دارای استحکام ویژه بالا، عملکرد جوشکاری خوب و خواص مکانیکی است. محدوده دمای کاری -250 تا 300 درجه سانتیگراد است، بنابراین به طور گسترده در زمینه هوافضا استفاده می شود. برای ساخت مخازن سوخت وسایل نقلیه پرتاب، پوسته هواپیما و قطعات ساختاری استفاده می شود. توسعه هوافضا و سایر زمینه ها تقاضا برای قطعات آلیاژ آلومینیوم بزرگتر را افزایش داده است. برای شمشهای آلیاژ آلومینیوم در مقیاس بزرگ، به دلیل اثر اندازه در فرآیند انجماد فلز، هرچه اندازه شمش بزرگتر باشد، سرعت انجماد کمتر میشود، عیوب متالورژیکی مانند ماکرو تفکیک، حفرههای انقباض و تخلخل انقباض جدیتر است که غلبه بر آنها با روشهای معمولی دشوار است.
فنآوری شکلدهی فلزات با اندازه بزرگ پیشنهاد شده توسط آکادمی علوم فلزات چین، محدودیت اصلی ایده «ساخت آهنگرهای بزرگ با قطعات بزرگ» را شکسته و مفهوم «ساخت مصالح پایه ساختمانی و ساختن مواد بزرگ با مواد کوچک» را پیشنهاد میکند. یوان، از طریق پردازش سطح، تمیز کردن بیلت، بستهبندی خلاء، تغییر شکل در دمای بالا و سایر فناوریها، بیلتهای آهنگری بزرگ همگن شده در مقیاس فوقالعاده ضخیم را بهدست میآورند و آهنگریهای بزرگ همگن با کارایی بالا را از طریق آهنگری و عملیات حرارتی بعدی تولید میکنند. پیش نیاز این فناوری ساخت دال با ساختار و خواص یکنواخت است. برای برآورده ساختن الزامات همگن سازی، لازم است مناطقی با اختلاف اندازه دانه زیاد در دال پالایش شوند تا اندازه کلی دانه بتواند به همان سطح برسد. مطالعات زیادی در مورد کاربرد و مکانیسم اولتراسوند در فرآیند ریخته گری انجام شده است. با این حال، با توجه به محدوده محدود عمل اولتراسونیک، در فرآیند ریختهگری پیوسته شمشهای بزرگ، باید از پروبهای اولتراسونیک متعدد برای اصلاح ساختار دانه درشت استفاده شود. بنابراین، تعیین موقعیتی که پروب ها باید در طی فرآیند ریخته گری پیوسته اعمال شوند، ضروری است.
در این تحقیق آلیاژ آلومینیوم 2219 با ابعاد مقطع 200×1000 میلیمتر به عنوان هدف تحقیق انتخاب شد و روش کاربرد اولتراسونیک در جهت عرض در فرآیند ریختهگری الکترومغناطیسی مورد بررسی قرار گرفت. بر اساس نرم افزار فلوئنت، تحلیل شبیه سازی عددی فرآیند ریخته گری پیوسته انجام شد. با توجه به شکل حوضچه مذاب و اندازه منطقه مایه در موقعیت های مختلف شمش، تفاوت در سرعت انجماد در موقعیت های مختلف شمش قضاوت شد. از آنجایی که شمش 200×1000 به طور مرکزی متقارن است، 1/4 شمش برای مدل سازی و مش بندی گرفته می شود. این مدل از تمام مش های شش وجهی استفاده می کند و مش ها برای مناطقی با سرعت جریان زیاد مانند اسپرو ریختن تصفیه می شوند.
نمودار شماتیک ریخته گری الکترومغناطیسی در شکل 1 نشان داده شده است. هنگامی که فلز مذاب از لباسشویی خارج می شود، نیروی الکترومغناطیسی ایجاد شده توسط میدان الکترومغناطیسی ستون مایع را در حالت نیمه معلق بدون تماس فیزیکی با قالب قرار می دهد. بنابراین، در این مدل، قسمت بالایی سطح مشترک مایع و جامد شمش به عنوان فلز مذاب معلق در هوا در نظر گرفته می شود و قسمت پایین شمش، شمش جامد شده در زیر خنک کننده پرده آب است.

شکل 1 نمودار شماتیک ریخته گری الکترومغناطیسی
برای تسهیل در محاسبه شبیه سازی، مفروضات اساسی زیر ساخته شده است: ① مذاب آلومینیوم یک سیال تراکم ناپذیر است. ② رابط جامد-مایع یک مرز بدون لغزش فرض می شود، یعنی سرعت در دیوار 0 است. ③ سطح بالایی شمش به عنوان یک صفحه در نظر گرفته می شود. ④ تفاوت چگالی بین فاز جامد و مایع نادیده گرفته می شود. پارامترهای محاسبه شبیه سازی عددی در جدول 1 نشان داده شده است.

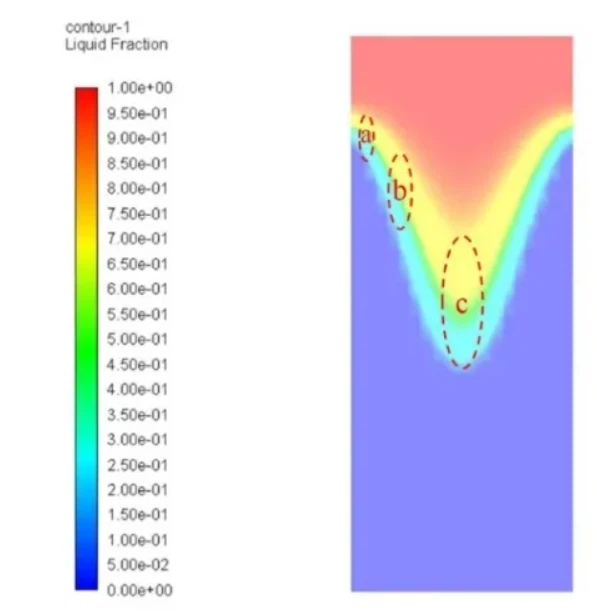
سطح مقطع در امتداد جهت عرض از مرکز شمش گرفته شده و نتایج شبیهسازی مورفولوژی حوضچه مذاب و ناحیه خزدار در شکل 2 نشان داده شده است. به دلیل سرد شدن سطح، سطح مشترک جامد و مایع در داخل شمش به شکل قوس رو به پایین است که به تدریج از لبه به سمت سطح گلوله ضخیم میشود و به تدریج سطح جامد را کاهش میدهد. با انتخاب نواحی a~c در شکل 2، ضخامت ناحیه ماسی به ترتیب 5، 10 و 20 سانتی متر است. با توجه به سرعت کشش می توان دانست که زمان انجماد مربوطه 1، 2 و 4 دقیقه است.

Fig.2 نقشه پراکنش منطقه موش در مقطع
1 آزمایش شبیه سازی انجماد
برای دستیابی به هدف اندازه دانه یکنواخت، از یک شمش کوچک برای انجام آزمایشهای شبیهسازی برای زمانهای مختلف انجماد در موقعیتهای مختلف، برای تجزیه و تحلیل تفاوتهای ریزساختار در زمانهای مختلف انجماد، و برای کشف موقعیت و روش کاربرد اولتراسونیک استفاده شد. از آنجایی که موقعیت کاوشگر اولتراسونیک در فرآیند ریختهگری پیوسته ثابت است، اثر آن فقط برای مذاب با ویژگیهای یکسان (نسبت فاز جامد) در همان ناحیه است و زمان اثر با سرعت کشش محدود میشود. در این مطالعه، برای جلوگیری از تفاوت در ویژگیهای انجماد بین شمشهای کوچک و ریختهگری پیوسته و اطمینان از پایداری ساختار مذاب، با توجه به پارامترهای ریختهگری پیوسته انتخابشده، زمان عمل اولتراسونیک در ۱ دقیقه ثابت شد و مذاب در یک منطقه کوچک در این زمان نسبتاً سازگار بود. ویژگی های انجماد
این آزمایش از یک کوره مقاومتی گودال SG2-5-10 با دمای کنترل شده برای ذوب آلیاژ آلومینیوم 2219 استفاده می کند. مواد اولیه آلومینیوم خالص صنعتی (خلوص > 99.7٪، کسر جرمی، همان زیر)، Al-50Cu، Al-5V، Al-10Mn، Al-5Zr، آلیاژ اصلی Al-5Ti است. مراحل ذوب خاص عبارتند از: حرارت دادن آلومینیوم خالص با کوره برای ذوب، افزودن سایر آلیاژهای میانی هنگامی که دمای مذاب به 730 درجه سانتیگراد رسید، نگه داشتن دما تا زمانی که کاملاً ذوب شود، هم زدن و تصفیه هنگامی که دمای مذاب به 730 درجه سانتیگراد افزایش یافت، و در نهایت هنگامی که دمای مذاب در دمای 730 درجه سانتیگراد تثبیت شد. قالب ها با دمای پیش گرمایش متفاوت مقدار کل مذاب آلومینیوم در دسته آزمایشی 4 کیلوگرم بود و دمای پیش گرم کردن قالب به ترتیب در 20، 150 و 500 درجه سانتی گراد کنترل شد، به طوری که زمان انجماد به ترتیب 1، 2 و 4 دقیقه بود. حداکثر توان تجهیزات اولتراسونیک 450 وات و پروب جلویی پروب فولادی ضد زنگ با قطر 30 میلی متر است. نمونه برداری هر 1.5 سانتی متر در زیر پروب اولتراسونیک انجام شد. پس از پرداخت و خوردگی نمونه ها، اندازه دانه و مورفولوژی فاز دوم آلیاژ بر روی میکروسکوپ متالوگرافی LEICA DMi8 و پروب الکترونی JXA-8530F Plus (EPMA) مشاهده شد. تجزیه و تحلیل کنید.
2 تأثیر زمان انجماد متفاوت بر اندازه دانه
در طی فرآیند ریختهگری، نرخ انجماد تأثیر قابلتوجهی بر ریزساختار آلیاژ دارد. در فرآیند ریختهگری پیوسته، آب خنککننده تماماً روی سطح شمش متمرکز میشود و به دلیل بزرگ بودن اندازه شمش، شدت سرمایش در داخل شمش بسیار ضعیفتر از سطح شمش است. ناهمگونی
از آنجایی که نسبت فاز جامد آلیاژ آلومینیوم 2219 در دمای 600 درجه سانتیگراد به بیش از 80 درصد رسیده است، زمان انجماد به عنوان زمان از اتمام ریختن تا زمانی که مذاب به 600 درجه سانتیگراد کاهش می یابد در نظر گرفته می شود و خطا در 10 ثانیه کنترل می شود. شکل 3 ساختار متالوگرافی زمان انجماد 1، 2 و 4 دقیقه را نشان می دهد. می توان دریافت که ریزساختار شمش عمدتاً از دانه های هم محور و مقدار کمی دندریت تشکیل شده است و با افزایش زمان انجماد، اندازه کلی دانه روند افزایشی دارد. شمش هایی با زمان انجماد کلی 1 دقیقه و 2 دقیقه به ترتیب دارای اندازه دانه 96.0 و 99.6 میکرومتر هستند. اگرچه روند افزایشی وجود دارد، اما تفاوت اندازه کمتر از 5٪ است. مشاهده می شود که در مناطق مربوط به این دو زمان انجماد، اندازه دانه تفاوت چندانی ندارد و نیازی به پالایش اولتراسونیک نیست. اندازه دانه شمش با زمان انجماد 4 دقیقه به 137.4 میکرومتر رسید و این تفاوت در مقایسه با شمش با زمان انجماد 1 دقیقه، 43.1 درصد بود. بنابراین، برای دستیابی به ساختار دانه ای یکنواخت، لازم است امواج مافوق صوت در ناحیه تحت این سرعت انجماد برای پالایش دانه اعمال شود.

شکل 3 اندازه دانه در زمان انجماد متفاوت
3 تأثیر سونوگرافی بر اندازه دانه در مرحله اولیه انجماد
برای شمش شبیه سازی شده با زمان انجماد 4 دقیقه، عمل اولتراسونیک 450 وات در دقیقه اول انجماد اعمال شد و ساختار متالوگرافی زیر پروب در فواصل مختلف در شکل 4 نشان داده شده است. اندازه دانه نمونه ها در فواصل مختلف از پروب توسط نرم افزار Image-Pro Plus اندازه گیری شد و با نمونه های بدون سونوگرافی مقایسه شد. تجزیه و تحلیل نشان می دهد که اولتراسوند اثر پالایش قابل توجهی بر اندازه دانه دارد و تحت شرایط آزمایش، با افزایش فاصله از پروب، اثر پالایش ضعیف نمی شود، اثر پالایش در جهت ارتفاع نسبتاً یکنواخت است و متوسط اندازه دانه پالایش تا 103.8 میکرومتر است، در مقایسه با اندازه دانه شمش در زمان جامد بدون عمل اولتراسونیک، 4 درصد است.

شکل 4 ساختار متالوگرافی در فواصل مختلف از پروب در اولین دقیقه انعقاد
4 اثر اولتراسوند بر اندازه دانه در پایان انجماد
برای شمش شبیه سازی شده با زمان انجماد 4 دقیقه، ساختار دانه پس از اعمال سونوگرافی 450 وات در 1 دقیقه آخر انجماد در شکل 5 نشان داده شده است. پس از مقایسه آماری اندازه دانه، مشخص شد که اثر پالایش فراصوت بر اندازه دانه با افزایش فاصله از پروب به طور قابل توجهی کاهش می یابد. تفاوت بین اندازه دانه متوسط در 0 سانتی متر و 1.5 سانتی متر از پروب کم است و با ادامه افزایش فاصله، اثر پالایش اولتراسونیک به شدت کاهش می یابد و ساختار دندریتی در 3 سانتی متر زیر پروب ظاهر می شود و اندازه دانه نزدیک به در سطح اولتراسوند، اثر پالایش کمتر از 5٪ است. در این روش کاربرد اولتراسونیک، اثر نازک شدن اولتراسونیک با افزایش فاصله از پروب ضعیف و ضعیفتر میشود که با اثر کاربرد اولتراسونیک در مرحله اولیه انعقاد در شرایط مشابه کاملاً متفاوت است.

شکل 5 ساختار متالوگرافی اولتراسونیک در فواصل مختلف از پروب در 1 دقیقه آخر انعقاد
5 تأثیر سونوگرافی بر مورفولوژی فاز دوم در پایان انعقاد
اولتراسوند اثر پالایشی مشابهی روی ساختار فاز دوم شمش دارد، شکل 6 را ببینید. در آلیاژ آلومینیوم 2219، محتوای عناصر غیر از مس نسبتاً کم است، Zr، V، Ti و سایر عناصر عمدتاً ترکیبات بین فلزی ظریفی را تشکیل می دهند و به طور مساوی در ماتریس آلیاژ توزیع می شوند، بنابراین فاز دوم در آلیاژ عمدتاً Al2Cu است.
توزیع ریزساختار نمونه ها در فواصل مختلف از کاوشگر تحت EPMA مشاهده شد و مشخص شد که فاز Al2Cu نمونه بدون سونوگرافی یک توزیع استخوان مانند پیوسته در امتداد مرز دانه را نشان می دهد. اما پس از اعمال سونوگرافی 450 وات، فاز Al2Cu نمونه زیر پروب شکسته شد. فاز کشیده توزیع شده در امتداد مرز دانه به فاز نقطه مانند شکسته و فاز توده ای تصفیه می شود. اگرچه فاز Al2Cu نمونه در فاصله 1.5 سانتی متری از پروب شکسته به نظر نمی رسد، اما در مقایسه با ریزساختار نمونه بدون اولتراسونیک، نشان می دهد که اثر پالایش قابل توجهی به دست آمده، تداوم فاز دوم کاهش یافته و اندازه کاهش یافته است.

شکل 6 توزیع فاز دوم در فواصل مختلف از پروب
6. تجزیه و تحلیل مکانیزم کاربرد اولتراسونیک در زمان های مختلف انعقاد
با مقایسه شکل 4 و شکل 5، می توان دریافت که برای شمش شبیه سازی شده با زمان انجماد 4 دقیقه، تفاوت زیادی در اثر پالایش دانه اعمال اولتراسونیک در دقیقه اول انجماد و اعمال اولتراسونیک در آخرین دقیقه انجماد وجود دارد. دلیل اصلی این است که حالت انجماد ناحیه اولتراسونیک متفاوت است و سرعت فاز جامد کاملاً متفاوت است. برای فرآیند ریختهگری پیوسته، نسبتهای فاز جامد مختلف به معنای موقعیتهای متفاوت مافوق صوت بر روی ناحیه مایهدار عمل میکند و مطالعه عمق پروب اولتراسونیک وارد شده در ناحیه مایهدار برای هدایت موقعیت کاربرد اولتراسونیک در فرآیند ریختهگری پیوسته اهمیت زیادی دارد. برای مطالعه عمق درج معقول پروب اولتراسونیک در فرآیند ریختهگری پیوسته، لازم است که توزیع ناحیه موش در ناحیه مرکزی شمش و روند تغییرات درصد فاز مایع با ارتفاع شمش مورد تجزیه و تحلیل قرار گیرد. از آنجایی که زمان عمل اولتراسونیک 1 دقیقه است، با توجه به سرعت کشش و زمان انجماد این ناحیه، ناحیه مایه به طور مساوی به چهار ناحیه I، II، III و IV تقسیم می شود و ارتفاع هر ناحیه حدود 5 سانتی متر است، یعنی در هر دقیقه ریخته گری فاصله شمش به سمت پایین حرکت می کند، به شکل 7 مراجعه کنید. منطقه و موقعیت مناسب برای استفاده از امواج اولتراسونیک مورد بررسی قرار گرفت.

شکل 7 نمودار شماتیک تقسیم ناحیه انجماد
زمانی که زمان انعقاد 4 دقیقه بود، اولتراسوند در دقیقه اول انعقاد انجام شد. در این زمان، کاوشگر اولتراسونیک در بالای ناحیه پوشیده قرار داشت. مرحله اصلی عمل اولتراسونیک ناحیه I در شکل 7 بود و نرخ فاز جامد در این ناحیه حدود 10 درصد بود. شکل 8a را ببینید، در این مرحله، مذاب آلومینیوم شروع به جامد شدن می کند، و یک ساختار دندریت اولیه ریز در مذاب به عنوان ذرات برای هسته سازی بعدی تشکیل می شود. در این زمان که اولتراسوند انجام می شود، بیشتر دندریت های اولیه در مذاب معلق می شوند و اثر بازدارنده اولتراسوند آشکار نیست. تحت کاویتاسیون امواج مافوق صوت، تعداد زیادی حباب کوچک کاویتاسیون در محدوده مشخصی در زیر پروب تشکیل می شود. این حبابهای کاویتاسیون به سرعت پاره میشوند و فوراً دمای بالا و فشار بالا را ایجاد میکنند و انرژی عظیمی را آزاد میکنند و در نتیجه اولین حباب تشکیلشده در مذاب را میشکنند. دندریت های ریز، آنها را به ذرات ریز معلق در مذاب تبدیل می کند. در همان زمان، با توجه به امپدانس بار مذاب آلومینیوم، از دست دادن انرژی صوتی اولتراسونیک منجر به یک گرادیان فشار صوتی خاص در امتداد جهت انتشار در زیر پروب اولتراسونیک می شود. همرفت بدن به دلیل تأثیر جریان صوتی، ذرات معلق کوچک شکسته شده در زیر پروب با مذاب به ته شمش می روند و در نهایت به طور مساوی در مذاب زیر پروب توزیع می شوند. پس از متوقف شدن عمل اولتراسونیک، با انجماد تدریجی مذاب، این ذرات دندریتیک شکسته شده به عنوان ذرات هستهزایی ناهمگن عمل میکنند تا سرعت هستهزایی مذاب را بهبود ببخشند، بنابراین اثر پالایش یکنواخت را در یک محدوده مشخص تشکیل میدهند.

v
شکل 8 نمودار شماتیک اثر اولتراسونیک
تحت شرایطی که زمان انعقاد 4 دقیقه باشد، اثر اولتراسونیک در پایان انعقاد اعمال میشود و پروب اولتراسونیک به مدت 15 سانتیمتر در ناحیه انعقادی کشیده میشود. در این زمان، مرحله عمل اصلی اولتراسونیک، ناحیه IV در شکل 7 است و نرخ فاز جامد به بیش از 60 درصد رسیده است. شکل 8b را ببینید، در این بازه انجماد، ناحیه موش یک ساختار دندریتی درشت ایجاد کرده است. در این زمان با اعمال اولتراسوند، تحت عمل کاویتاسیون اولتراسونیک، دندریتهای درشت شکسته و در مذاب معلق میشوند، اما چون نسبت فاز مایع در این زمان بسیار کم است، سیالیت مذاب بسیار ضعیف است و این شاخههای شکسته بلورها را نمیتوان به نواحی دیگر منتقل کرد، بنابراین بافت پایین پروب شکسته میشود. و با افزایش فاصله از کاوشگر، فشار صوتی اولتراسونیک به تدریج کاهش می یابد و ساختار دندریت توسعه یافته یک اثر تضعیف آشکار بر موج اولتراسونیک دارد. هنگامی که فاصله به فاصله مشخصی می رسد، اثر کاویتاسیون برای شکستن برخی از دیواره های درشت دندریت کافی نیست. در نتیجه، اثر خرد شدن دندریت ها کاهش می یابد و با افزایش فاصله از پروب، اثر پالایش دانه به تدریج کاهش می یابد. با ادامه افزایش فاصله، سرعت فاز جامد بیشتر می شود و ساختار دندریتی جامد تشکیل می شود. به دلیل عدم وجود فاز مایع، اثر پالایش اولتراسوند در این ناحیه به سرعت کاهش می یابد و اندازه دانه مانند بدون اولتراسوند است.
7 نتیجه گیری
(1) با مقایسه ساختار متالوگرافی شمش ها با زمان های مختلف انجماد، می توان دریافت که با طولانی شدن زمان انجماد، اندازه کلی دانه تمایل به افزایش دارد. اختلاف اندازه دانه در 4 دقیقه به 43.1٪ می رسد.
(2) روش های مختلف کاربرد اولتراسوند تأثیر زیادی بر تأثیر اولتراسوند دارند. هنگامی که زمان انجماد 4 دقیقه است، اثر پالایش دانه اولتراسوند در مرحله اولیه انجماد بهترین و یکنواخت تر است. سطح بدون اولتراسوند به تدریج در 3 سانتی متر رسید. بنابراین، اثر اولتراسوند زمانی بهترین کار را انجام می دهد که کاوشگر اولتراسوند در بالای ناحیه صاف قرار گیرد.
(3) اولتراسوند اثر پالایشی مشابهی روی فاز دوم و ساختار ماتریس دارد. فاز Al2Cu در 0 سانتی متر زیر کاوشگر شکسته می شود و اثر پالایش به تدریج با افزایش فاصله از پروب ضعیف می شود.
فرمت استناد: وانگ یوژائو، منگ لونگانگ، یا بین، و همکاران. تأثیر میدان اولتراسونیک بر اندازه دانه شمش ریخته گری پیوسته آلیاژ آلومینیوم 2219. ریخته گری ویژه و آلیاژهای غیر آهنی، 2021، 41 (10): 1245-1250.
وضعیت تحقیق و چشم انداز شبیه سازی عددی تغییر شکل رئولوژیکی نیمه جامد
پردازش نامناسب CNC حفره فیلتر ارتباطی چه مشکلاتی ایجاد خواهد کرد؟ اگرچه این فناوری پردازش مزایای زیادی دارد، اما اگر فرآیند به درستی تنظیم نشود، مشکلات زیر را نیز به همراه خواهد داشت:
مقاله مرتبط



