
Исследования по производству крупномасштабной непрерывной разливки слябов из алюминиевого сплава 2219 в аэрокосмической области
Исследования по производству крупносерийной непрерывной разливки слябов из алюминиевого сплава 2219 в аэрокосмической отрасли
Процесс непрерывного литья алюминиевого сплава 2219 был численно смоделирован с помощью программного обеспечения Fluent, а оптимальный метод применения ультразвука в процессе непрерывного литья был изучен с помощью испытания на моделирование небольшого слитка в сочетании с численным моделированием для достижения цели получения мелкой и однородной зернистой структуры. слитка. Результаты показывают, что разная скорость затвердевания приводит к неравномерной зернистой структуре сляба, а метод ультразвукового воздействия оказывает большое влияние на эффект измельчения зерна; когда время затвердевания составляет 4 минуты, эффект ультразвукового измельчения более равномерен в первую минуту, а эффект измельчения зерна более равномерен. Степень измельчения частиц составляет около 24,5%; в конце затвердевания наблюдается большой градиент эффекта ультразвукового измельчения, который уменьшается по направлению воздействия. При непрерывном литье ультразвуковое воздействие применяется в середине направления ширины, а зонд должен располагаться над мягкой областью.
Алюминиевый сплав 2219 относится к алюминиевым сплавам серии 2xxx, которые можно подвергать термообработке и упрочнению. Он имеет высокую удельную прочность, хорошие сварочные и механические свойства. Диапазон рабочих температур составляет -250–300 °C, поэтому он широко используется в аэрокосмической области. Из него изготавливают топливные баки ракет-носителей, обшивку самолетов и детали конструкций. Развитие аэрокосмической и других областей увеличило спрос на более крупные компоненты из алюминиевых сплавов. Для крупногабаритных слитков алюминиевых сплавов из-за эффекта размера в процессе затвердевания металла: чем больше размер слитка, тем медленнее скорость затвердевания, тем более серьезные металлургические дефекты, такие как макросегрегация, усадочные полости и усадочная пористость, которые трудно преодолеть обычными средствами.
Технология обработки металлов сверхбольшими размерами, предложенная Китайской академией наук по металлам, преодолевает первоначальное ограничение идеи «изготовления больших поковок из больших» и предлагает концепцию «создания базовых материалов и изготовления больших из маленьких». ". Юань, посредством обработки поверхности, очистки заготовок, вакуумной упаковки, высокотемпературной деформации и других технологий, получает сверхтолстые гомогенизированные крупные поковки и производит высокопроизводительные однородные крупные поковки посредством последующей ковки и термообработки. Обязательным условием этой технологии является создание плиты с однородной структурой и свойствами. Чтобы удовлетворить требованиям гомогенизации, необходимо уточнить области с большими различиями в размерах зерен в слябе, чтобы общий размер зерен мог достичь одного и того же уровня. Было проведено множество исследований по применению и механизму ультразвука в процессе литья. Однако из-за ограниченного диапазона ультразвукового воздействия в процессе непрерывной разливки крупных слитков необходимо применять несколько ультразвуковых датчиков для измельчения крупнозернистой структуры. Поэтому крайне важно определить положение, в котором необходимо прикладывать зонды в процессе непрерывной разливки.
В данной работе в качестве объекта исследования был выбран алюминиевый сплав 2219 размером сечения 200×1000 мм, а также изучен метод ультразвукового воздействия в направлении ширины в процессе электромагнитного литья. На основе программного обеспечения Fluent проведен численный анализ процесса непрерывной разливки. По форме расплавленной ванны и размеру двухфазной зоны в разных положениях слитка судили о разнице скорости затвердевания в разных положениях слитка. Поскольку слиток 200×1000 центрально-симметричный, для моделирования и построения сетки отводится 1/4 его части. В этой модели используются все шестигранные сетки, а сетки уточняются для областей с большой скоростью потока, таких как сливной стояк.
Принципиальная схема электромагнитного литья представлена на рисунке 1. Когда расплавленный металл вытекает из желоба, электромагнитная сила, создаваемая электромагнитным полем, переводит столб жидкости в полувзвешенное состояние без физического контакта с формой. Поэтому в этой модели верхняя часть границы раздела жидкость-твердое тело слитка рассматривается как расплавленный металл, подвешенный на воздухе, а нижняя часть слитка – затвердевшая заготовка при охлаждении водяной завесой.

Рисунок 1 Принципиальная схема электромагнитного литья
Чтобы облегчить расчет моделирования, сделаны следующие основные допущения: ① расплав алюминия представляет собой несжимаемую жидкость; ② граница раздела твердого тела и жидкости считается нескользящей границей, то есть скорость у стенки равна 0; ③ верхняя поверхность слитка рассматривается как плоскость; ④ Разница плотностей твердой и жидкой фаз не учитывается. Параметры численного моделирования приведены в таблице 1.

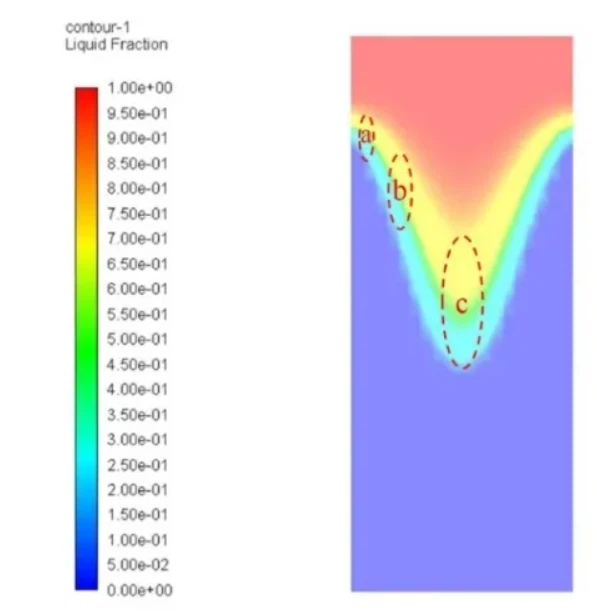
Сечение взято по направлению ширины от центра слитка, а результаты моделирования морфологии расплавленной ванны и двухфазной зоны показаны на рисунке 2. Из-за охлаждения поверхности происходит Интерфейс внутри слитка имеет форму нисходящей дуги, которая постепенно утолщается от края к мягкой области в ядре, и скорость затвердевания соответственно постепенно снижается. Если выбрать области a~c на рисунке 2, толщина мягкой области составит 5, 10 и 20 см соответственно. В зависимости от скорости вытягивания можно узнать, что соответствующее время затвердевания составляет 1, 2 и 4 минуты.

Рис.2 Карта распределения мягкой зоны в разрезе
1 испытание моделирования затвердевания
Чтобы добиться однородного размера зерна, небольшой слиток использовался для проведения симуляционных испытаний для разных времен затвердевания в разных положениях, для анализа различий микроструктуры в разные времена затвердевания, а также для изучения положения и метода применения ультразвука. Поскольку в процессе непрерывной разливки положение ультразвукового зонда фиксировано, его воздействие распространяется только на расплав с одинаковыми характеристиками (соотношением твердой фазы) на одной и той же площади, а время воздействия ограничено скоростью вытяжки. В этом исследовании, чтобы избежать разницы в характеристиках затвердевания между небольшими слитками и непрерывным литьем и обеспечить стабильность структуры расплава, в соответствии с выбранными параметрами непрерывной литья, время ультразвукового воздействия было зафиксировано на уровне 1 минуты, а расплав был относительно однородным. в это время на небольшой территории. характеристики затвердевания.
В испытании используется ямная печь сопротивления СГ2-5-10 с регулируемой температурой для выплавки алюминиевого сплава 2219. Сырьем является алюминий технический чистый (чистота >99,7%, массовая доля та же, что и ниже), лигатуры Ал-50Си, Ал-5В, Ал-10Мн, Ал-5Zr, Ал-5Т. Конкретными этапами плавки являются: нагрев чистого алюминия в печи для плавления, добавление других промежуточных сплавов, когда температура расплава достигает 730 °C, поддержание температуры до полного расплавления, перемешивание и рафинирование, когда температура расплава поднимается до 730 °C, и, наконец, когда температура расплава стабилизировалась на уровне 730 °C, небольшие слитки были приготовлены путем разливки в цилиндрические формы с различными температурами предварительного нагрева. Общее количество расплава алюминия в опытной партии составляло 4 кг, а температуру предварительного нагрева формы контролировали на уровне 20, 150 и 500 °С соответственно, так что время затвердевания составляло 1, 2 и 4 мин соответственно. Максимальная мощность ультразвукового оборудования составляет 450 Вт, а передний зонд представляет собой зонд из нержавеющей стали диаметром 30 мм. Пробы отбирали через каждые 1,5 см под ультразвуковым датчиком. После полировки и коррозии образцов размер зерен и морфологию второй фазы сплава исследовали на металлографическом микроскопе LEICA DMi8 и электронном зонде JXA-8530F Plus (EPMA). анализировать.
2 Влияние разного времени затвердевания на размер зерна
В процессе литья скорость затвердевания оказывает существенное влияние на микроструктуру сплава. В процессе непрерывной разливки вся охлаждающая вода концентрируется на поверхности слитка, а поскольку размер слитка слишком велик, интенсивность охлаждения внутри слитка намного слабее, чем на поверхности слитка. неоднородность.
Поскольку содержание твердой фазы алюминиевого сплава 2219 достигло более 80 % при температуре 600 °С, за время затвердевания принимают время от завершения разливки до момента падения температуры расплава до 600 °С, а погрешность контролируется в течение 10 с. На рис. 3 представлена металлографическая структура при времени затвердевания 1, 2 и 4 мин. Можно обнаружить, что микроструктура слитка в основном состоит из равноосных зерен и небольшого количества дендритов, а с увеличением времени затвердевания общий размер зерен имеет тенденцию к увеличению. Слитки с общим временем затвердевания 1 мин и 2 мин имеют размеры зерен 96,0 и 99,6 мкм соответственно. Несмотря на тенденцию к увеличению, разница в размерах составляет менее 5%. Видно, что в областях, соответствующих этим двум временам затвердевания, размер зерна мало отличается и ультразвуковое измельчение не требуется. Размер зерна слитка со временем затвердевания 4 мин достигал 137,4 мкм, а разница по сравнению со слитком со временем затвердевания 1 мин составила 43,1 %. Поэтому для достижения однородной зеренной структуры необходимо воздействовать ультразвуковыми волнами на область с такой скоростью затвердевания для измельчения зерна.

Рис.3 Размер зерна при разном времени затвердевания
3 Влияние ультразвука на размер зерна на начальной стадии затвердевания
Для смоделированного слитка со временем затвердевания 4 минуты на первой минуте затвердевания применялось ультразвуковое воздействие мощностью 450 Вт, а металлографическая структура под зондом на разных расстояниях показана на рисунке 4. Результаты показывают, что под действием ультразвука микроструктура меняется от дендритной к равноосной, размер зерен уменьшается, структура становится однородной. Размер зерен образцов на разных расстояниях от зонда измеряли с помощью программного обеспечения Image-Pro Plus и сравнивали с образцами без ультразвука. Анализ показывает, что ультразвук оказывает существенное измельчающее влияние на размер зерна, причем в условиях испытаний с увеличением расстояния от зонда измельчающий эффект не ослабевает, измельчающий эффект относительно равномерен по высоте, и средний размер зерна Измельчение до 103,8 мкм, по сравнению с размером зерна слитка без ультразвукового воздействия при том же времени затвердевания оно измельчается на 24,5%.

Рис. 4. Металлографическая структура на разных расстояниях от зонда на первой минуте коагуляции.
4 Влияние ультразвука на размер зерна в конце затвердевания
Для смоделированного слитка со временем затвердевания 4 мин структура зерен после применения ультразвука мощностью 450 Вт за последнюю 1 мин затвердевания показана на рисунке 5. После статистического сравнения размера зерна обнаружено, что эффект измельчения Ультразвук на размер зерна существенно уменьшается с увеличением расстояния от зонда. Разница между средним размером зерна на расстоянии 0 см и 1,5 см от зонда невелика, и по мере того, как расстояние продолжает увеличиваться, эффект ультразвукового измельчения резко снижается, и на расстоянии 3 см ниже зонда появляется дендритная структура, а размер зерна составляет близко к На уровне ультразвука эффект уточнения составляет менее 5%. В этом методе ультразвукового применения эффект ультразвукового истончения становится все слабее и слабее с увеличением расстояния от зонда, что сильно отличается от эффекта ультразвукового применения на начальной стадии коагуляции в тех же условиях.

Рис.5 Металлографическая структура УЗ на разных расстояниях от зонда в последнюю минуту коагуляции
5 Влияние ультразвука на морфологию второй фазы в конце коагуляции
Ультразвук оказывает аналогичное рафинирующее воздействие на структуру второй фазы слитка, см. рисунок 6. В алюминиевом сплаве 2219 содержание других элементов, кроме Cu, относительно невелико, Zr, V, Ti и другие элементы в основном образуют мелкие интерметаллические соединения и являются равномерно распределены в матрице сплава, поэтому второй фазой в сплаве является преимущественно фаза Al2Cu.
Распределение микроструктуры образцов на разных расстояниях от зонда наблюдалось под ЭПМА, и было обнаружено, что фаза Al2Cu образца без ультразвука демонстрировала непрерывное костеподобное распределение вдоль границы зерна; однако после применения ультразвука мощностью 450 Вт фаза Al2Cu образца под зондом была нарушена. Удлиненная фаза, распределенная по границе зерна, измельчается до точечной и объемной фазы; хотя фаза Al2Cu образца на расстоянии 1,5 см от зонда не выглядит нарушенной, но по сравнению с микроструктурой образца без ультразвука видно, что был получен значительный эффект измельчения, непрерывность второй фазы была уменьшена и размер был уменьшен.

Рисунок 6. Распределение второй фазы на разных расстояниях от зонда.
6. Анализ механизма воздействия ультразвука при разном времени коагуляции.
Сравнивая рис. 4 и рис. 5, можно обнаружить, что для моделируемого слитка со временем затвердевания 4 мин существует большая разница в эффекте измельчения зерна при применении ультразвука на первой минуте затвердевания и применении ультразвука на первой минуте затвердевания. последняя минута затвердевания. Основная причина заключается в том, что состояние затвердевания ультразвуковой области разное, а скорость твердой фазы совершенно разная. Для процесса непрерывной разливки различные соотношения твердой фазы означают разные положения ультразвука, воздействующего на жидкую зону, и изучение глубины ультразвукового зонда, вставленного в жидкую зону, имеет большое значение для определения положения ультразвукового воздействия при непрерывной разливке. процесс. Для изучения разумной глубины введения ультразвукового зонда в процессе непрерывной разливки необходимо проанализировать распределение двухфазной зоны в центральной части слитка и тенденцию изменения процентного содержания жидкой фазы с высотой слитка. Поскольку время воздействия ультразвука составляет 1 мин, в зависимости от скорости вытягивания и времени затвердевания этой области кашеобразная зона равномерно делится на четыре зоны: I, II, III и IV, а высота каждой зоны составляет около 5 см, то есть отливка каждую минуту. Расстояние, на которое слиток перемещается вниз, см. Рисунок 7. Причина разницы в ультразвуковом воздействии анализировалась в зависимости от площади ультразвукового воздействия, соотношения твердых фаз в этой области и подходящего положения для применения ультразвука. волна была исследована.

Рис.7 Принципиальная схема разделения зон затвердевания
При времени коагуляции 4 мин ультразвук применяли на первой минуте коагуляции. В это время ультразвуковой датчик располагался в верхней части мягкой области. Основной стадией ультразвукового воздействия была зона I на рисунке 7, содержание твердой фазы в этой зоне составляло около 10%. См. рис. 8а, на этом этапе расплав алюминия начинает затвердевать, и в расплаве формируется мелкая исходная дендритная структура в виде частиц для последующего зародышеобразования. В это время при воздействии ультразвука большая часть исходных дендритов находится во взвешенном состоянии в расплаве, и тормозящее действие ультразвука не очевидно. Под воздействием ультразвуковых волн в определенном диапазоне под зондом образуется большое количество крошечных кавитационных пузырьков. Эти кавитационные пузырьки быстро и мгновенно разрываются, создавая локальную высокую температуру и высокое давление, высвобождая огромную энергию, тем самым разрушая первые, образовавшиеся в расплаве. Мелкие дендриты, что делает их мельчайшими частицами, взвешенными в расплаве. В то же время из-за нагрузочного сопротивления расплава алюминия потеря энергии ультразвукового звука приводит к возникновению определенного градиента звукового давления в направлении распространения под ультразвуковым зондом. конвекция тела. Благодаря воздействию акустического потока мелкие взвешенные частицы, разбитые под зондом, стекают на дно слитка вместе с расплавом и в конечном итоге равномерно распределяются в расплаве под зондом. После прекращения ультразвукового воздействия, при постепенном затвердевании расплава, эти разрушенные дендритные частицы будут служить частицами гетерогенного зародышеобразования для улучшения скорости зародышеобразования расплава, формируя тем самым эффект равномерного измельчения в определенном диапазоне.

в
Рисунок 8. Принципиальная схема ультразвукового воздействия.
При условии, что время коагуляции составляет 4 мин, ультразвуковое воздействие применяют в конце коагуляции и продвигают ультразвуковой зонд в кашеобразный участок на 15 см. В настоящее время основной стадией воздействия ультразвука является область IV на рисунке 7, а уровень твердой фазы достиг более 60%. См. рисунок 8b, в этом интервале затвердевания мягкая зона сформировала грубую дендритную структуру. В это время при применении ультразвука под действием ультразвуковой кавитации крупные дендриты разрушаются и суспендируются в расплаве, но поскольку доля жидкой фазы в это время уже очень мала, текучесть расплава очень слабая, и эти сломанные ветки. Кристаллы не могут быть перенесены в другие области, поэтому ткань в нижней части зонда разрывается. По мере увеличения расстояния от зонда ультразвуковое звуковое давление постепенно снижается, а развитая дендритная структура оказывает очевидное влияние на затухание ультразвуковой волны. Когда расстояние достигает определенного расстояния, эффекта кавитации оказывается недостаточно, чтобы разрушить некоторые грубые стенки дендритов. В результате эффект дробления дендритов снижается, а эффект измельчения зерен постепенно снижается с увеличением расстояния от зонда. По мере того как расстояние продолжает увеличиваться, скорость твердой фазы еще больше увеличивается, и формируется твердая дендритная структура. Из-за отсутствия жидкой фазы измельчающее воздействие ультразвука на эту область быстро затухает, а размер зерна остается таким же, как и без ультразвука.
7 Заключение
(1) Сравнивая металлографическую структуру слитков с разными сроками затвердевания, можно видеть, что с увеличением времени затвердевания общий размер зерна имеет тенденцию к увеличению. Разница в размерах зерен достигает 43,1% за 4 мин.
(2) Различные методы применения ультразвука оказывают большое влияние на эффект ультразвука. При времени затвердевания 4 мин эффект измельчения зерна ультразвуком на начальной стадии затвердевания оказывается лучшим и более равномерным; Уровень отсутствия УЗИ постепенно достиг 3 см. Поэтому ультразвуковой эффект проявляется лучше всего, когда ультразвуковой датчик расположен в верхней части мягкой зоны.
(3) Ультразвук оказывает аналогичное очищающее воздействие на вторую фазу и структуру матрицы. Фаза Al2Cu на глубине 0 см ниже зонда разрушается, и эффект рафинирования постепенно ослабевает по мере удаления от зонда.
Формат цитирования: Ван Ючжао, Мэн Лунган, Я Бинь и др. Влияние ультразвукового поля на размер зерна непрерывнолитой заготовки алюминиевого сплава 2219. Специальное литье и цветные сплавы, 2021, 41(10): 1245-1250.
Статус исследований и перспективы численного моделирования реологической деформации полутвердых тел
Какие проблемы будут вызваны неправильной обработкой полости фильтра связи на станке с ЧПУ? Хотя эта технология обработки имеет множество преимуществ, если процесс не организован должным образом, это также вызовет следующие проблемы:
Связанная статья



