
Investigación sobre la tecnología de fundición de compuestos de grafito y cerámica de una fundición de carcasa de aleación de titanio aeroespacial
Investigación sobre la tecnología de fundición de compuestos de grafito y cerámica de una fundición de carcasa de aleación de titanio aeroespacial
Lectura guiada
En vista de los altos requisitos en cuanto a la calidad de la superficie del canal para la fundición de carcasa de aleación de titanio, se selecciona el molde compuesto de grafito y cerámica para garantizar la calidad de la superficie del canal de la pieza fundida. Mejore la calidad interna de las piezas fundidas y combine el cálculo de software y el análisis teórico para aclarar el mecanismo de los materiales cerámicos y mejorar la calidad de la superficie de los corredores de fundición.
El titanio y las aleaciones de titanio tienen una serie de propiedades excelentes, como alta resistencia específica, resistencia a altas temperaturas y resistencia a la corrosión, y se denominan "metales espaciales" y "metales marinos". Para ampliar aún más su rango de aplicación, a partir de aleaciones ordinarias, reduciendo el contenido de elementos intersticiales, se obtienen aleaciones de titanio ELI (intersticial extra bajo, intersticial ultra bajo, intersticial ultra bajo). La tenacidad mejora significativamente mientras que se reduce la resistencia, lo cual es ampliamente utilizado. Se utiliza ampliamente en campos importantes como la ingeniería criogénica, el tratamiento médico, la ingeniería marina, etc.
La aleación de titanio TC4ELI se obtiene controlando el contenido de los elementos intersticiales C, N, O y el elemento de impureza Fe sobre la base de la aleación TC4. La Figura 1 muestra una carcasa de aleación de titanio, un componente clave utilizado a baja temperatura en un equipo aeroespacial comercial. El material es aleación de titanio ZTC4ELI. El canal de flujo de la fundición tiene un perfil hidrodinámico. Para garantizar el rendimiento del diseño de la carcasa, la calidad de la superficie es muy alta. Debido a limitaciones estructurales, la forma casi neta sólo se puede lograr mediante el método de fundición. Al mismo tiempo, se deben evitar defectos superficiales. Los defectos no se pueden reparar. Al adoptar el proceso compuesto de grafito y cerámica, las piezas fundidas con calidad interna, calidad de superficie, precisión dimensional y propiedades físicas y químicas cumplen con los requisitos.

El tamaño del contorno de la carcasa de aleación de titanio es de 585 mm × 386 mm × 291 mm, el canal de flujo es de sección irregular y variable, el espesor de pared básico es de solo 4 mm y la rugosidad de la superficie del canal de flujo no es superior a 3,2 μm. Combinado con las características estructurales, el proceso adopta dos tipos: modelo de fusión y tipo de grafito añadido a máquina. La fundición a la cera perdida requiere la preparación de moldes metálicos y núcleos solubles en agua, respectivamente. Aunque se puede garantizar la rugosidad de la superficie del canal, es difícil garantizar la precisión dimensional del molde de cera. Y no hay ninguna ventaja en el ciclo. El proceso de tipo grafito mecanizado utiliza material de grafito para electrodos, que se ensambla en un molde mediante mecanizado. La superficie es propensa a sufrir defectos como aislamiento contra el frío, marcas de flujo y grietas, que afectan gravemente la calidad de la superficie del canal de fundición. En respuesta a este problema, se utiliza fundición compuesta de grafito-cerámica, grafito de electrodo para el molde exterior y material cerámico para el núcleo interior. En comparación con el grafito, la dificultad de limpiar el molde después del vertido se reduce considerablemente, lo que favorece la calidad de la superficie del canal.
1
Diseño de proceso de vertido y preparación de moldes.
De acuerdo con las características estructurales de la pieza fundida, el sistema de compuerta adopta el tipo de inyección inferior y el llenado completo de la pieza fundida se realiza a través de nervaduras distribuidas uniformemente. Se utilizó el software de simulación de fundición para simular el sistema de compuerta y se encontró que había orificios de contracción, que se concentraban principalmente en la cara del extremo de la brida de salida, la cara del extremo de la brida superior y la brida media, como se muestra en la Figura 2. Debido a la limitación de la estructura de la pieza fundida en sí, la pieza fundida tiene una sección estrecha y un área de sección gruesa durante el proceso de llenado, lo que conduce a la formación de un punto caliente independiente en las capas gruesas y grandes. Área de brida de la fundición, que es fácil de formar agujeros de contracción.

Fig. 2 La posición de la cavidad de contracción en la pieza fundida antes de la optimización.
En vista de la situación anterior, se optimiza el sistema de compuerta, se coloca un tubo ascendente en la brida de salida y se agregan nervaduras de proceso para formar una estructura de fundición más estable, lo que puede mejorar la calidad del llenado y reducir la tendencia a la deformación de la brida de salida; de la fundición, en términos de la estructura de la brida intermedia, el orificio de contracción de la brida intermedia es un área de unión caliente independiente. Incluso si se coloca un tubo ascendente en la brida superior, el problema del orificio de contracción en la brida intermedia no se puede resolver por completo, por lo que es necesario agregar un canal de alimentación. El tubo ascendente en la brida superior puede alimentar la brida intermedia y, al mismo tiempo, se agrega un canal de llenado cerca de la compuerta, para que el metal fundido pueda llenarse rápidamente. Vea la Figura 3. El canal de alimentación y el canal de llenado están calientes. Después del prensado se retira mediante mecanizado. El sistema de compuerta optimizado se muestra en la Figura 4.
Figura 3 Diagrama esquemático de los canales de alimentación y llenado de fundición.
Figura 4 Sistema de compuerta de fundición de concha
El sistema de compuerta optimizado se simuló nuevamente y las condiciones límite fueron las mismas que antes de la optimización. Se encontró que los defectos de la cavidad de contracción en los tres lugares anteriores estaban completamente concentrados en el tubo ascendente y los defectos de la cavidad de contracción en la pieza fundida se eliminaron, como se muestra en la Figura 5.
Fig. 5 Posición del orificio de contracción de la pieza fundida después de la optimización
2
Diseño y preparación de moldes.
El molde general tiene la forma de separación izquierda y derecha, como se muestra en la Figura 6. Los moldes exteriores izquierdo y derecho son del tipo grafito agregado a máquina, el núcleo central es del tipo cerámico, el núcleo cerámico y el tipo grafito tienen ajuste con espacio, la precisión de coincidencia es de 0 ~ 0,05 mm, el tipo de grafito adopta pasadores de posicionamiento, se utilizan tornillos de acero resistentes al calor y otros materiales para el ensamblaje y posicionamiento para garantizar la precisión dimensional.

(a) Molde exterior izquierdo (b) Molde exterior derecho + núcleo cerámico
Figura 6 Modelo de diseño de molde
La capa superficial del núcleo cerámico está hecha de material de óxido Y2O3. La carcasa de material cerámico Y2O3 tiene buena inercia y apenas reacciona con la aleación de titanio fundida con alta actividad, lo que puede reducir el espesor de la capa adhesiva α en la superficie de la pieza fundida y puede reducir el espesor de la capa incrustante α en la superficie de la pieza fundida. Para maximizar la calidad de la superficie de la pieza fundida, el núcleo cerámico se muestra en la Figura 7.

Figura 7 Núcleo cerámico
3
Verificación del esquema
3.1 Derretir y verter
Una vez completado el montaje del molde, se lleva a cabo el precalentamiento general según el proceso. La temperatura de precalentamiento es de 350 ± 50 ℃ y la temperatura se mantiene durante más de 2 horas para garantizar que el molde esté completamente precalentado, mejorar la capacidad de llenado del metal fundido y reducir el aislamiento frío, las marcas de flujo y las grietas de la pieza fundida. y otros defectos superficiales. La pieza fundida se muestra en la Figura 8. Se puede ver que la superficie de la pieza tiene un brillo metálico y la calidad del conformado es buena, como se esperaba.

Figura 8 Fundición de concha (después de la limpieza)
3.2 Inspección de calidad
Después de que la pieza fundida ha sido prensada isostáticamente en caliente, no hay defectos del orificio de contracción a gran escala en la brida. El esquema de vertido optimizado cumple con las expectativas, reduciendo eficazmente los defectos de fundición y mejorando la calidad de la fundición. No hay exceso de defecto de fluorescencia en el canal de fundición. En comparación con las muestras de rugosidad, la rugosidad de la superficie Ra en el canal de flujo es menor o igual a 3,2 μm, lo que cumple con los requisitos técnicos. Para analizar más a fondo la influencia de los materiales de grafito y los materiales cerámicos en la calidad de la superficie de las piezas fundidas, se seleccionaron aleatoriamente 6 puntos en la superficie donde el metal fundido hace contacto con el núcleo interno del molde de fundición, y las posiciones se muestran en la Figura 9. Usando el software, se calcularon las curvas de la velocidad de enfriamiento del metal fundido cuando se usan materiales de grafito y materiales cerámicos, respectivamente, como se muestra en la Figura 10.

Figura 9 Diagrama esquemático de la ubicación de selección de puntos.
Se puede ver en la Figura 10 que cuando se utilizan grafito y cerámica como carcasas de molde, la velocidad de enfriamiento del metal fundido es más rápida en el momento en que se completa la fundición, y luego la velocidad de solidificación de la carcasa de grafito es significativamente más rápida que la de la carcasa de cerámica. 20 segundos después de la finalización, las temperaturas de los dos metales fundidos estaban por encima de 1100 °C y por encima de 1250 °C, respectivamente. La razón principal es que la conductividad térmica de los materiales de grafito es significativamente mayor que la de los materiales cerámicos, lo que da como resultado diferentes velocidades de solidificación del metal fundido, lo que también es el factor clave para la diferencia en la calidad de la superficie. . Al mismo tiempo, se encuentra en la curva que la velocidad de solidificación del punto 6 cerca del canal es significativamente más lenta que la de otras posiciones debido al sobrecalentamiento continuo del metal fundido.
(a) Material de grafito
(b) Materiales cerámicos

Fig.10 Curva de influencia del material de grafito y material cerámico en la velocidad de enfriamiento del metal fundido.
La razón principal por la que la calidad de la superficie de los moldes cerámicos es mejor que la de los moldes de grafito es que durante el flujo de metal fundido, el extremo frontal del molde se enfría y solidifica. La capa solidificada se vuelve a fundir mediante el metal sobrecalentado posterior, como se muestra en la Figura 11, lo que da como resultado menos defectos superficiales, como marcas de flujo y aislamiento por frío, y un valor de rugosidad superficial más bajo. La calidad de la superficie en el canal de flujo se muestra en la Figura 12.

Figura 11 Diagrama esquemático del proceso de llenado y enfriamiento de metal fundido.

Figura 12 Calidad de la superficie del canal de fundición de carcasa
3.3 Detección de tamaño
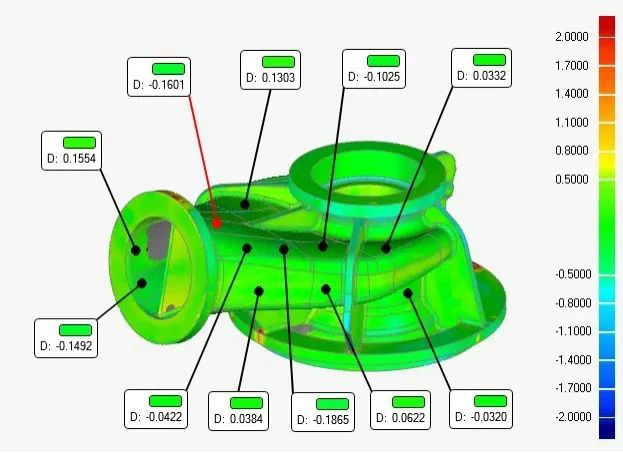
La inspección dimensional y de forma de las piezas fundidas se llevó a cabo utilizando un equipo de escaneo láser tridimensional (HandySCAN700). Los resultados se muestran en la Figura 13. Se puede ver en los resultados de la comparación que la fundición concuerda bien con el modelo teórico 3D, y la desviación entre las piezas no mecanizadas, como el rodete y el modelo teórico, está dentro de la tolerancia de ±0,2 mm, lo que cumple plenamente con los requisitos.

Figura 13 Resultados de comparación del escaneo 3D de piezas fundidas
3.4 Pruebas de desempeño físico y químico
Las propiedades físicas y químicas de las piezas fundidas se probaron tomando las muestras de fundición adjuntas en estado de prensado isostático en caliente y recocido. Los indicadores técnicos y los datos medidos se muestran en la Tabla 1 y la Tabla 2. Los datos medidos cumplen plenamente con los requisitos de los indicadores técnicos.


4
en conclusión
El uso de moldes de fundición de compuestos de grafito y cerámica para producir piezas fundidas de carcasa de aleación de titanio puede reducir eficazmente el aislamiento frío de la superficie, las marcas de flujo, las grietas y otros defectos del canal de flujo, y garantizar la calidad de la superficie del área de no procesamiento del producto. Con la ayuda del software de simulación de fundición, se puede identificar con precisión la ubicación de defectos como los agujeros de contracción. Al optimizar el diseño del sistema de compuerta, aumentando el llenado, los canales de alimentación y los elevadores, se pueden reducir efectivamente los defectos internos de la pieza fundida. Mediante cálculos de software y análisis teóricos, la carcasa del molde de cerámica con menor conductividad térmica puede garantizar eficazmente la calidad de la superficie de la pieza fundida en comparación con la carcasa del molde de grafito.
Formato de cita: Zhang Yang, Liang Runzi, Yu Zongming y otros. Investigación sobre la tecnología de fundición de compuestos de grafito y cerámica para piezas fundidas de carcasas de aleaciones de titanio [J]. Fundición especial y aleaciones no ferrosas 2021,41(12):1 572-1 575.
Nueve errores importantes en el mecanizado, ¿cuántos conoces?
Profesor Yang Xiangjie de la Universidad de Nanchang: un nuevo método para la preparación de suspensión semisólida de aleación de magnesio AZ91D
Artículo relacionado



