
تحقیق در مورد فناوری ریخته گری کامپوزیت گرافیت-سرامیک در ریخته گری پوسته آلیاژ تیتانیوم هوافضا
تحقیق در مورد فناوری ریخته گری کامپوزیت گرافیت-سرامیک در ریخته گری پوسته آلیاژ تیتانیوم هوافضا
خواندن هدایت شده
با توجه به الزامات بالای کیفیت سطح رانر برای ریخته گری پوسته آلیاژ تیتانیوم، قالب کامپوزیت گرافیت-سرامیک برای اطمینان از کیفیت سطح رانر ریخته گری انتخاب می شود. بهبود کیفیت داخلی ریختهگریها، و ترکیب محاسبات نرمافزاری و تحلیل نظری برای شفافسازی مکانیسم مواد سرامیکی برای بهبود کیفیت سطح رانرهای ریختهگری.
تیتانیوم و آلیاژهای تیتانیوم دارای یک سری خواص عالی مانند استحکام ویژه بالا، مقاومت در برابر دمای بالا و مقاومت در برابر خوردگی هستند و به آنها «فلزات فضایی» و «فلزات دریایی» می گویند. به منظور گسترش بیشتر دامنه کاربرد آن، بر اساس آلیاژهای معمولی، با کاهش محتوای عناصر بینابینی، آلیاژهای تیتانیوم ELI (بینابینی فوق العاده کم، بینابینی فوق العاده کم، بینابینی فوق العاده کم) به دست می آید. چقرمگی به طور قابل توجهی بهبود می یابد در حالی که استحکام کاهش می یابد، که به طور گسترده استفاده می شود. به طور گسترده ای در زمینه های مهمی مانند مهندسی برودتی، درمان پزشکی، مهندسی دریایی و غیره استفاده می شود.
آلیاژ تیتانیوم TC4ELI با کنترل محتوای عناصر بینابینی C، N، O و عنصر ناخالصی Fe بر اساس آلیاژ TC4 به دست می آید. شکل 1 ریخته گری پوسته آلیاژ تیتانیوم را نشان می دهد، یک جزء کلیدی که در دمای پایین در تجهیزات هوافضای تجاری استفاده می شود. مواد آلیاژ تیتانیوم ZTC4ELI است. کانال جریان ریخته گری دارای مشخصات هیدرودینامیکی است. به منظور اطمینان از عملکرد طراحی پوسته، کیفیت سطح بسیار بالا است. با توجه به محدودیت های ساختاری، شکل نزدیک به شبکه را می توان تنها با روش ریخته گری به دست آورد. در عین حال باید از عیوب سطحی جلوگیری کرد. ایرادات قابل تعمیر نیستند. با اتخاذ فرآیند کامپوزیت گرافیت-سرامیک، قطعات ریخته گری پوسته با کیفیت داخلی، کیفیت سطح، دقت ابعادی و خواص فیزیکی و شیمیایی، همگی الزامات را برآورده می کنند.

اندازه طرح ریخته گری پوسته آلیاژ تیتانیوم 585 میلی متر × 386 میلی متر × 291 میلی متر است، کانال جریان بخش نامنظم و متغیر است، ضخامت دیواره اصلی تنها 4 میلی متر است و زبری سطح کانال جریان بیش از 3.2 میکرومتر نیست. در ترکیب با ویژگی های ساختاری، این فرآیند دو نوع را اتخاذ می کند: مدل همجوشی و نوع گرافیت اضافه شده با ماشین. ریخته گری سرمایه گذاری به ترتیب نیازمند تهیه قالب های فلزی و هسته های محلول در آب است. اگرچه می توان زبری سطح رانر را تضمین کرد، اما اطمینان از دقت ابعادی قالب مومی دشوار است. و هیچ مزیتی در چرخه وجود ندارد. در فرآیند نوع گرافیت ماشینکاری شده از مواد گرافیت الکترود استفاده می شود که با ماشینکاری در قالب مونتاژ می شود. سطح مستعد عیوب مانند عایق سرما، علائم جریان و ترک است که به طور جدی کیفیت سطح رانر ریخته گری را تحت تاثیر قرار می دهد. در پاسخ به این مشکل از ریخته گری کامپوزیت گرافیت-سرامیک، برای قالب بیرونی از گرافیت الکترود و برای هسته داخلی از مواد سرامیکی استفاده می شود. در مقایسه با گرافیت، دشواری تمیز کردن قالب پس از ریختن بسیار کاهش می یابد، که برای اطمینان از کیفیت سطح رانر مفید است.
1
طراحی فرآیند ریختن و آماده سازی قالب
با توجه به ویژگیهای ساختاری ریختهگری، سیستم دروازهای از نوع تزریق پایینی استفاده میکند و پر شدن کامل ریختهگری از طریق دندههای توزیع شده یکنواخت انجام میشود. از نرم افزار شبیه سازی ریخته گری برای شبیه سازی سیستم گیتینگ استفاده شد و مشخص شد که سوراخ های انقباض وجود دارد که عمدتا بر روی وجه انتهایی فلنج خروجی، وجه انتهایی فلنج بالایی و فلنج میانی متمرکز شده است، همانطور که در شکل 2 نشان داده شده است. تشکیل یک نقطه داغ مستقل در ضخیم و بزرگ منطقه فلنج ریخته گری، که به راحتی سوراخ های انقباض را تشکیل می دهد.

شکل 2 موقعیت حفره انقباض در ریخته گری قبل از بهینه سازی
با توجه به وضعیت فوق، سیستم دروازه بهینه شده است، یک رایزر در فلنج خروجی تنظیم می شود، و دنده های فرآیند برای تشکیل ساختار ریخته گری پایدارتر اضافه می شوند، که می تواند کیفیت پر شدن را بهبود بخشد و تمایل تغییر شکل فلنج خروجی را کاهش دهد. از ریخته گری، از نظر ساختار فلنج میانی، سوراخ انقباض فلنج میانی یک ناحیه اتصال گرم مستقل است. حتی اگر یک رایزر در فلنج بالایی تنظیم شده باشد، مشکل سوراخ انقباض در فلنج میانی به طور کامل قابل حل نیست، بنابراین لازم است یک کانال تغذیه اضافه شود. رایزر در فلنج بالایی می تواند فلنج میانی را تغذیه کند و در عین حال یک کانال پرکننده در نزدیکی دروازه اضافه می شود تا فلز مذاب به سرعت پر شود. شکل 3 را ببینید. کانال تغذیه و کانال پرکننده داغ هستند. پس از فشار دادن، با ماشین کاری حذف می شود. سیستم دروازه بهینه شده در شکل 4 نشان داده شده است.
شکل 3 نمودار شماتیک کانال های پرکننده و تغذیه ریخته گری
شکل 4 سیستم دروازه ریخته گری پوسته
سیستم دروازه بهینه شده دوباره شبیه سازی شد و شرایط مرزی مانند قبل از بهینه سازی بود. مشخص شد که عیوب حفره انقباض در سه مکان فوق به طور کامل در رایزر متمرکز شده و عیوب حفره انقباضی در ریخته گری برطرف شده است، همانطور که در شکل 5 نشان داده شده است.
شکل 5 موقعیت سوراخ انقباض ریخته گری پس از بهینه سازی
2
طراحی و آماده سازی قالب
قالب کلی به شکل جداسازی چپ و راست است، همانطور که در شکل 6 نشان داده شده است. قالب های بیرونی چپ و راست از نوع گرافیت اضافه شده با ماشین هستند، هسته میانی از نوع سرامیکی، هسته سرامیکی و نوع گرافیت متناسب با شکاف هستند، دقت تطبیق 0 ~ 0.05 میلی متر است، نوع گرافیتی از فولاد استفاده شده برای مونتاژ در برابر حرارت استفاده می شود و مواد مقاوم در برابر حرارت را می پذیرد. و موقعیت برای اطمینان از دقت ابعاد.

(الف) قالب بیرونی سمت چپ (ب) قالب بیرونی سمت راست + هسته سرامیکی
شکل 6 مدل طراحی قالب
لایه سطحی هسته سرامیکی از مواد اکسیدی Y2O3 ساخته شده است. پوسته مواد سرامیکی Y2O3 بی اثری خوبی دارد و به سختی با مذاب آلیاژ تیتانیوم با فعالیت بالا واکنش نشان می دهد، که می تواند ضخامت لایه چسبنده α را در سطح ریخته گری کاهش دهد و می تواند ضخامت لایه رسوب α روی سطح ریخته گری را کاهش دهد. برای به حداکثر رساندن کیفیت سطح ریخته گری، هسته سرامیکی در شکل 7 نشان داده شده است.

شکل 7 هسته سرامیکی
3
تأیید طرح
3.1 ذوب و ریختن
پس از اتمام مونتاژ قالب، پیش گرمایش کلی طبق فرآیند انجام می شود. دمای پیش گرمایش 50±350 درجه سانتیگراد است و دما بیش از 2 ساعت نگه داشته می شود تا اطمینان حاصل شود که قالب کاملاً از قبل گرم شده است، توانایی پر کردن فلز مذاب را بهبود می بخشد و عایق سرما، علائم جریان و ترک های ریخته گری را کاهش می دهد. و سایر عیوب سطحی ریخته گری ریخته شده در شکل 8 نشان داده شده است. مشاهده می شود که سطح ریخته گری دارای درخشندگی فلزی است و کیفیت شکل دهی آن همانطور که انتظار می رود خوب است.

شکل 8 ریخته گری پوسته (پس از تمیز کردن)
3.2 بازرسی کیفیت
پس از پرس ایزواستاتیک داغ ریخته گری، هیچ نقص سوراخ انقباض در مقیاس بزرگ در فلنج وجود ندارد. طرح ریخته گری بهینه شده انتظارات را برآورده می کند، به طور موثر عیوب ریخته گری را کاهش می دهد و کیفیت ریخته گری را بهبود می بخشد. هیچ نقص فلورسانس اضافی در رانر ریخته گری وجود ندارد. در مقایسه با نمونههای زبری، زبری سطح Ra در کانال جریان کمتر یا برابر با 3.2μm است که الزامات فنی را برآورده میکند. به منظور تجزیه و تحلیل بیشتر تأثیر مواد گرافیت و مواد سرامیکی بر کیفیت سطح ریختهگریها، 6 نقطه بهطور تصادفی بر روی سطحی که فلز مذاب با هسته داخلی قالب ریختهگری تماس میگیرد، انتخاب شد و موقعیتها در شکل 9 نشان داده شده است. 10.

شکل 9 نمودار شماتیک محل انتخاب نقطه
از شکل 10 می توان دریافت که وقتی از گرافیت و سرامیک به عنوان پوسته های قالب استفاده می شود، سرعت خنک شدن فلز مذاب در لحظه ای که ریخته گری کامل می شود سریعتر است و سپس سرعت انجماد ریخته گری پوسته گرافیت به طور قابل توجهی سریعتر از ریخته گری پوسته سرامیکی است. 20 ثانیه پس از اتمام، دمای دو فلز مذاب به ترتیب بالای 1100 درجه سانتیگراد و بالای 1250 درجه سانتیگراد بود. دلیل اصلی این است که رسانایی حرارتی مواد گرافیتی به طور قابل توجهی بالاتر از مواد سرامیکی است و در نتیجه نرخهای انجماد متفاوتی از فلز مذاب ایجاد میشود که این نیز عامل کلیدی برای تفاوت کیفیت سطح است. . در همان زمان، در منحنی مشاهده می شود که سرعت انجماد نقطه 6 در نزدیکی دونده به دلیل گرم شدن بیش از حد مداوم فلز مذاب به طور قابل توجهی کندتر از سایر موقعیت ها است.
الف) مواد گرافیت
ب) مواد سرامیکی

شکل 10 منحنی تأثیر مواد گرافیتی و مواد سرامیکی بر سرعت سرد شدن فلز مذاب
دلیل اصلی بهتر بودن کیفیت سطح قالب های ریخته گری سرامیکی نسبت به قالب های گرافیتی این است که در جریان جریان فلز مذاب، قسمت جلویی قالب ریخته گری سرد و جامد می شود. همانطور که در شکل 11 نشان داده شده است، لایه جامد شده توسط فلز فوق گرم بعدی مجددا ذوب می شود و در نتیجه عیوب سطحی کمتری مانند علائم جریان و عایق سرما و مقدار زبری سطح کمتری ایجاد می شود. کیفیت سطح در کانال جریان در شکل 12 نشان داده شده است.

شکل 11 نمودار شماتیک فرآیند پر کردن و خنک کردن فلز مذاب

شکل 12 کیفیت سطح رانر ریخته گری پوشش
3.3 تشخیص اندازه
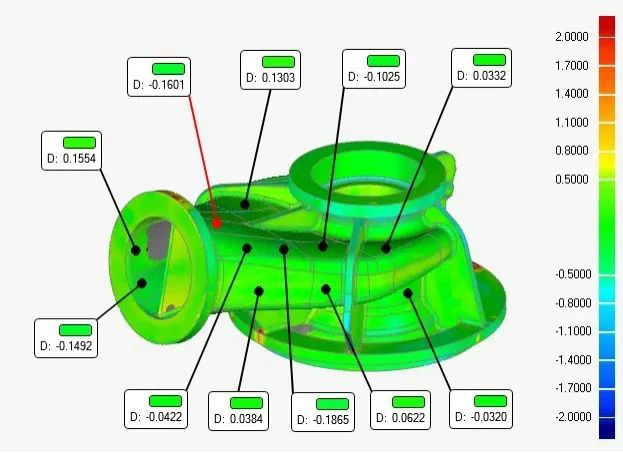
بازرسی ابعادی و شکلی قطعات ریخته گری با استفاده از تجهیزات اسکن لیزری سه بعدی (HandySCAN700) انجام شد. نتایج در شکل 13 نشان داده شده است. از نتایج مقایسه می توان دریافت که ریخته گری مطابقت خوبی با مدل تئوری 3D دارد و انحراف بین قطعات ماشینکاری نشده مانند رانر و مدل تئوری در حد تحمل 0.2 ± میلی متر است که به طور کامل الزامات را برآورده می کند.

شکل 13 نتایج مقایسه اسکن سه بعدی ریخته گری
3.4 آزمایش عملکرد فیزیکی و شیمیایی
خواص فیزیکی و شیمیایی قطعات ریخته گری با گرفتن نمونه های ریخته گری متصل در حالت پرس ایزواستاتیک داغ و بازپخت آزمایش شد. شاخص های فنی و داده های اندازه گیری شده در جدول 1 و جدول 2 نشان داده شده است. داده های اندازه گیری شده به طور کامل الزامات شاخص های فنی را برآورده می کند.


4
در نتیجه گیری
استفاده از قالب های ریخته گری کامپوزیت گرافیت-سرامیک برای تولید ریخته گری پوسته آلیاژ تیتانیوم می تواند به طور موثر عایق سرمای سطح، علائم جریان، ترک ها و سایر عیوب کانال جریان را کاهش دهد و کیفیت سطح منطقه غیر فرآوری محصول را تضمین کند. با کمک نرم افزار شبیه سازی ریخته گری می توان محل عیوب مانند سوراخ های انقباض را به دقت شناسایی کرد. با بهینه سازی طراحی سیستم دروازه، افزایش پر کردن، کانال های تغذیه و رایزرها می توان به طور موثری عیوب داخلی ریخته گری را کاهش داد. از طریق محاسبات نرم افزاری و تجزیه و تحلیل نظری، پوسته قالب سرامیکی با رسانایی حرارتی پایین تر می تواند به طور موثر کیفیت سطح ریخته گری را در مقایسه با پوسته قالب گرافیت تضمین کند.
فرمت استناد: ژانگ یانگ، لیانگ رانزی، یو زونگ مینگ و همکاران. تحقیق در مورد فناوری ریخته گری کامپوزیت گرافیت-سرامیک برای ریخته گری پوسته آلیاژ تیتانیوم [J]. ریخته گری ویژه و آلیاژهای غیر آهنی 2021,41 (12): 1 572-1 575.
نه خطای عمده در ماشینکاری، چند مورد را می دانید؟
پروفسور یانگ شیانگجی از دانشگاه نانچانگ: روشی جدید برای تهیه دوغاب نیمه جامد آلیاژ منیزیم AZ91D
مقاله مرتبط



