
Исследование технологии литья графито-керамических композиционных материалов для литья оболочек из аэрокосмического титанового сплава
Исследование технологии графито-керамического композиционного литья оболочек авиакосмического титанового сплава
Чтение под руководством гида
Ввиду высоких требований к качеству поверхности бегуна при отливке обечайки из титанового сплава выбрана графито-керамическая композитная форма, обеспечивающая качество поверхности бегуна отливки. Улучшите внутреннее качество отливок и объедините программные расчеты и теоретический анализ, чтобы прояснить механизм работы керамических материалов и улучшить качество поверхности литейных бегунов.
Титан и титановые сплавы обладают рядом превосходных свойств, таких как высокая удельная прочность, высокая термостойкость и коррозионная стойкость, и называются «космическими металлами» и «морскими металлами». С целью дальнейшего расширения области его применения на основе обычных сплавов за счет снижения содержания элементов внедрения получены ELI (сверхнизко межузельные, сверхнизко межузельные, сверхнизко межузельные) титановые сплавы. Прочность значительно повышается, а прочность снижается, что широко используется. Он широко используется в таких важных областях, как криогенная техника, медицина, морская техника и так далее.
Титановый сплав TC4ELI получают путем контроля содержания межузельных элементов C, N, O и примесного элемента Fe на основе сплава TC4. На рисунке 1 показана отливка корпуса из титанового сплава — ключевого компонента, используемого при низких температурах в коммерческом аэрокосмическом оборудовании. Материал — титановый сплав ZTC4ELI. Проточный канал отливки имеет гидродинамический профиль. Чтобы обеспечить конструктивные характеристики корпуса, качество поверхности очень высокое. Из-за конструктивных ограничений форма, близкая к чистой, может быть достигнута только методом литья. В то же время следует избегать дефектов поверхности. Дефекты не подлежат ремонту. Благодаря использованию графито-керамического композитного процесса отливки оболочки с внутренним качеством, качеством поверхности, точностью размеров, а также физическими и химическими свойствами соответствуют всем требованиям.

Контурный размер отливки корпуса из титанового сплава составляет 585 мм × 386 мм × 291 мм, проточный канал имеет неравномерное и переменное сечение, основная толщина стенки составляет всего 4 мм, а шероховатость поверхности проточного канала не превышает 3,2 мкм. В сочетании со структурными характеристиками этот процесс подразделяется на два типа: модель плавления и тип графита с машинным добавлением. Литье по выплавляемым моделям требует подготовки металлических форм и водорастворимых стержней соответственно. Хотя шероховатость поверхности полозья может быть гарантирована, точность размеров восковой формы гарантировать сложно. И никакого преимущества в цикле нет. В процессе механической обработки графита используется электродный графитовый материал, который собирается в форму путем механической обработки. Поверхность склонна к появлению таких дефектов, как холодная изоляция, следы течения и трещины, которые серьезно влияют на качество поверхности литейного бегунка. В ответ на эту проблему используется графито-керамическое композитное литье, электродный графит используется для внешней формы, а керамический материал - для внутреннего сердечника. По сравнению с графитом значительно снижается сложность очистки формы после заливки, что способствует обеспечению качества поверхности бегуна.
1
Проектирование процесса заливки и подготовка формы
В соответствии со структурными характеристиками отливки литниковая система принимает тип нижнего впрыска, а полное заполнение отливки осуществляется через равномерно распределенные ребра. Программное обеспечение для моделирования литья использовалось для моделирования литниковой системы, и было обнаружено наличие усадочных отверстий, которые в основном были сосредоточены на торцевой поверхности выходного фланца, торцевой поверхности верхнего фланца и среднего фланца, как показано на рисунке. на рисунке 2. Из-за ограничения конструкции самой отливки в процессе заливки отливка имеет узкое и толстое сечение, что приводит к образованию независимого горячего пятна в толстой и большой фланцевой зоне отливка, в которой легко образуются усадочные отверстия.

Рис. 2. Положение усадочной полости в отливке до оптимизации
Ввиду вышеизложенной ситуации оптимизируется литниковая система, на выпускном фланце устанавливается стояк и добавляются технологические ребра для формирования более стабильной конструкции отливки, что позволяет улучшить качество наполнения и снизить склонность к деформации выпускного фланца. ; из отливки. С точки зрения конструкции среднего фланца, усадочное отверстие среднего фланца представляет собой независимую зону горячего соединения. Даже если на верхнем фланце установлен стояк, проблему усадочного отверстия на среднем фланце полностью решить невозможно, поэтому необходимо добавить подающий канал. Стояк на верхнем фланце может питать средний фланец, и в то же время рядом с затвором добавляется заправочный канал, чтобы можно было быстро заливать расплавленный металл. См. рисунок 3. Канал подачи и канал наполнения горячие. После прессования он удаляется механической обработкой. Оптимизированная литниковая система показана на рисунке 4.

Рисунок 3. Принципиальная схема каналов заполнения и подачи отливки.

Рисунок 4. Система литников для отливки оболочек.
Оптимизированная вентильная система была смоделирована еще раз, а граничные условия остались такими же, как и до оптимизации. Установлено, что дефекты усадочных полостей в трех вышеуказанных местах полностью сконцентрировались у стояка, а дефекты усадочных полостей в отливке устранены, как показано на рисунке 5.

Рис. 5. Положение усадочного отверстия отливки после оптимизации
2
Проектирование и подготовка пресс-формы
Общая форма имеет форму левого и правого разделения, как показано на рисунке 6. Левая и правая внешние формы представляют собой графитовый тип с машинным добавлением, средний сердечник - керамического типа, керамический сердечник и графитовый тип - с зазором. точность соответствия составляет 0 ~ 0,05 мм, графитовый тип оснащен позиционирующими штифтами, винты из жаропрочной стали и другие материалы используются для сборки и позиционирования, чтобы обеспечить точность размеров.

(a) Левая внешняя форма (b) Правая внешняя форма + керамический сердечник
Рисунок 6. Модель конструкции пресс-формы.
Поверхностный слой керамического сердечника выполнен из оксидного материала Y2O3. Оболочка из керамического материала Y2O3 обладает хорошей инертностью и практически не реагирует с расплавом титанового сплава с высокой активностью, что может уменьшить толщину α-липкого слоя на поверхности отливки и уменьшить толщину α-обрастающего слоя на поверхности отливки. литейная поверхность. Чтобы максимизировать качество поверхности отливки, на рисунке 7 показан керамический сердечник.

Рисунок 7 Керамический сердечник
3
Проверка схемы
3.1 Плавка и заливка
После завершения сборки пресс-формы осуществляется общий предварительный нагрев в соответствии с технологическим процессом. Температура предварительного нагрева составляет 350 ± 50 ℃, и температура поддерживается более 2 часов, чтобы обеспечить полный предварительный нагрев формы, улучшить заполняющую способность расплавленного металла и уменьшить холодную изоляцию, следы течения и трещины на отливке. . и другие дефекты поверхности. Литая отливка показана на рисунке 8. Видно, что поверхность отливки имеет металлический блеск, а качество формовки, как и ожидалось, хорошее.

Рисунок 8. Отливка корпуса (после очистки)
3.2 Проверка качества
После того, как отливка подверглась горячему изостатическому прессованию, на фланце не наблюдается крупных усадочных отверстий. Оптимизированная схема разливки оправдывает ожидания, эффективно уменьшая дефекты литья и улучшая качество литья. В бегунке для отливки нет дефектов избыточной флуоресценции. По сравнению с образцами шероховатости шероховатость поверхности Ra в канале потока меньше или равна 3,2 мкм, что соответствует техническим требованиям. Для дальнейшего анализа влияния графитовых материалов и керамических материалов на качество поверхности отливок на поверхности случайным образом были выбраны 6 точек, где расплавленный металл контактирует с внутренним ядром литейной формы, положения показаны на рисунке 9. С помощью программного обеспечения были рассчитаны кривые скорости охлаждения расплавленного металла при использовании графитовых материалов и керамических материалов соответственно, как показано на рисунке 10.

Рисунок 9 Принципиальная схема расположения выбора точки
Из рисунка 10 видно, что при использовании графита и керамики в качестве оболочек формы скорость охлаждения расплавленного металла выше в момент завершения отливки, а затем скорость затвердевания отливки графитовой оболочки значительно выше. чем у литья керамической оболочки. Через 20 секунд после завершения температуры двух расплавленных металлов были выше 1100 °С и выше 1250 °С соответственно. Основная причина заключается в том, что теплопроводность графитовых материалов значительно выше, чем у керамических материалов, что приводит к разным скоростям затвердевания расплавленного металла, что также является ключевым фактором различия в качестве поверхности. . В то же время на кривой обнаружено, что скорость затвердевания точки 6 вблизи бегунка значительно медленнее, чем у других позиций из-за постоянного перегрева расплавленного металла.
(а) Графитовый материал
(б) Керамические материалы

Рис.10 Кривая влияния графитового материала и керамического материала на скорость охлаждения расплавленного металла
Основная причина, по которой качество поверхности отливок в керамических формах лучше, чем у графитовых, заключается в том, что во время течения расплавленного металла передний конец литейной формы охлаждается и затвердевает. Затвердевший слой переплавляется последующим перегретым металлом, как показано на рисунке 11, что приводит к меньшему количеству поверхностных дефектов, таких как следы течения и холодная изоляция, а также к более низкому значению шероховатости поверхности. Качество поверхности в проточном канале показано на рисунке 12.

Рисунок 11 Принципиальная схема процесса заливки и охлаждения расплавленного металла.

Рис. 12 Качество поверхности бегуна для отливки обсадной колонны
3.3 Определение размера
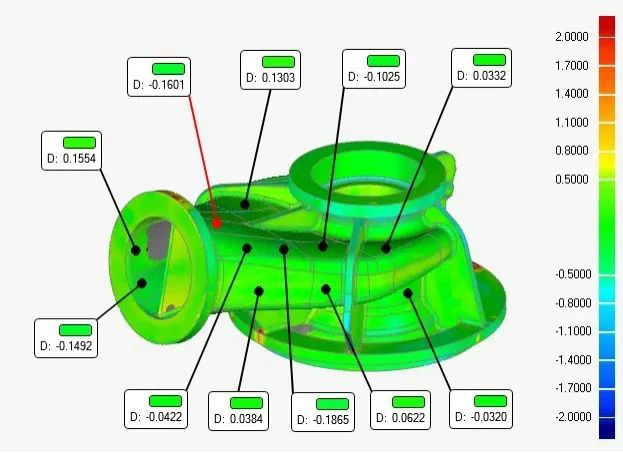
Контроль размеров и формы отливок проводился с использованием оборудования трехмерного лазерного сканирования (HandySCAN700). Результаты показаны на рисунке 13. Из результатов сравнения видно, что отливка хорошо согласуется с теоретической 3D-моделью, а отклонение между необработанными деталями, такими как бегунок, и теоретической моделью находится в пределах допуска. ±0,2 мм, что полностью соответствует требованиям.

Рисунок 13. Сравнительные результаты 3D-сканирования отливок.
3.4 Испытания физических и химических характеристик
Физико-химические свойства отливок проверялись путем отбора прикрепленных отливок в состоянии горячего изостатического прессования и отжига. Технические показатели и измеренные данные показаны в Таблице 1 и Таблице 2. Измеренные данные полностью соответствуют требованиям технических показателей.


4
в заключение
Использование графито-керамических композиционных литейных форм для производства оболочечных отливок из титановых сплавов позволяет эффективно уменьшить поверхностную холодоизоляцию, следы течения, трещины и другие дефекты канала потока, а также обеспечить качество поверхности необрабатываемой зоны изделия. С помощью программного обеспечения для моделирования литья можно точно определить расположение дефектов, таких как усадочные отверстия. За счет оптимизации конструкции литниковой системы, увеличения наполнения, питающих каналов и стояков можно эффективно уменьшить внутренние дефекты отливки. Благодаря программным расчетам и теоретическому анализу керамическая оболочка формы с более низкой теплопроводностью может эффективно обеспечить качество поверхности отливки по сравнению с графитовой оболочкой формы.
Формат цитирования: Чжан Ян, Лян Жунци, Юй Цзунмин и др. Исследование технологии литья графито-керамических композитов для отливок оболочек из титановых сплавов [J]. Специальное литье и цветные сплавы 2021,41(12):1 572-1 575.
Девять основных ошибок в обработке, сколько вы знаете?
Профессор Ян Сянцзе из Наньчанского университета: новый метод приготовления полутвердой суспензии магниевого сплава AZ91D
Связанная статья



