
Forschung zur Graphit-Keramik-Verbundgusstechnologie eines Titanlegierungsschalengusses für die Luft- und Raumfahrt
Forschung zur Graphit-Keramik-Verbundgusstechnologie eines Schalengussteils aus einer Titanlegierung für die Luft- und Raumfahrt
Geführte Lektüre
Angesichts der hohen Anforderungen an die Oberflächenqualität des Angusskanals für den Schalenguss aus Titanlegierung wird die Graphit-Keramik-Verbundform ausgewählt, um die Oberflächenqualität des Angusskanals des Gussteils sicherzustellen. Verbessern Sie die innere Qualität von Gussteilen und kombinieren Sie Softwareberechnungen und theoretische Analysen, um den Mechanismus keramischer Materialien zur Verbesserung der Oberflächenqualität von Gusskanälen zu klären.
Titan und Titanlegierungen verfügen über eine Reihe hervorragender Eigenschaften wie hohe spezifische Festigkeit, hohe Temperaturbeständigkeit und Korrosionsbeständigkeit und werden als „Weltraummetalle“ und „Meeresmetalle“ bezeichnet. Um den Anwendungsbereich auf der Basis gewöhnlicher Legierungen durch Reduzierung des Gehalts an interstitiellen Elementen weiter zu erweitern, werden ELI-Titanlegierungen (Extra Low Interstitial, Ultra Low Interstitial, Ultra Low Interstitial) erhalten. Die Zähigkeit wird erheblich verbessert, während die Festigkeit verringert wird, was weit verbreitet ist. Es wird häufig in wichtigen Bereichen wie der Kryotechnik, der medizinischen Behandlung, der Meerestechnik usw. eingesetzt.
Die Titanlegierung TC4ELI wird durch Kontrolle des Gehalts an interstitiellen Elementen C, N, O und dem Verunreinigungselement Fe auf Basis der TC4-Legierung erhalten. Abbildung 1 zeigt einen Schalenguss aus einer Titanlegierung, eine Schlüsselkomponente, die bei niedrigen Temperaturen in einer kommerziellen Luft- und Raumfahrtausrüstung verwendet wird. Das Material ist die Titanlegierung ZTC4ELI. Der Strömungskanal des Gussteils weist ein hydrodynamisches Profil auf. Um die Designleistung der Schale sicherzustellen, ist die Oberflächenqualität sehr hoch. Aufgrund struktureller Einschränkungen kann die endkonturnahe Form nur durch das Gussverfahren erreicht werden. Gleichzeitig sollen Oberflächenfehler vermieden werden. Mängel können nicht repariert werden. Durch den Einsatz des Graphit-Keramik-Verbundverfahrens erfüllen die Schalengussteile hinsichtlich Innenqualität, Oberflächenqualität, Maßhaltigkeit sowie physikalischen und chemischen Eigenschaften alle die Anforderungen.

Die Umrissgröße des Schalengussteils aus Titanlegierung beträgt 585 mm × 386 mm × 291 mm, der Strömungskanal ist unregelmäßig und hat einen variablen Querschnitt, die Grundwandstärke beträgt nur 4 mm und die Oberflächenrauheit des Strömungskanals beträgt nicht mehr als 3,2 μm. In Kombination mit den strukturellen Eigenschaften nimmt der Prozess zwei Typen an: das Fusionsmodell und den maschinell hinzugefügten Graphittyp. Der Feinguss erfordert die Herstellung von Metallformen bzw. wasserlöslichen Kernen. Obwohl die Oberflächenrauheit des Läufers garantiert werden kann, ist es schwierig, die Maßhaltigkeit der Wachsform zu garantieren. Und es gibt keinen Vorteil im Zyklus. Beim maschinell bearbeiteten Graphitverfahren wird Elektrodengraphitmaterial verwendet, das durch maschinelle Bearbeitung in eine Form zusammengesetzt wird. Die Oberfläche ist anfällig für Defekte wie Kälteisolation, Fließspuren und Risse, die die Oberflächenqualität des Gusskanals stark beeinträchtigen. Als Reaktion auf dieses Problem wird Graphit-Keramik-Verbundguss verwendet, Elektrodengraphit wird für die Außenform verwendet und Keramikmaterial wird für den Innenkern verwendet. Im Vergleich zu Graphit ist die Reinigung der Form nach dem Gießen wesentlich einfacher zu reinigen, was der Sicherstellung der Oberflächenqualität des Angusskanals zuträglich ist.
1
Gestaltung des Gießprozesses und Formvorbereitung
Entsprechend den strukturellen Eigenschaften des Gussstücks übernimmt das Angusssystem den Typ der Bodeneinspritzung, und die vollständige Füllung des Gussstücks wird durch die gleichmäßig verteilten Rippen erreicht. Zur Simulation des Angusssystems wurde die Gusssimulationssoftware verwendet, und es wurde festgestellt, dass Schrumpflöcher vorhanden waren, die sich hauptsächlich auf die Endfläche des Auslassflansches, die Endfläche des oberen Flansches und den mittleren Flansch konzentrierten, wie in Abbildung 2 dargestellt. Aufgrund der Beschränkung der Struktur des Gussstücks selbst weist das Gussstück während des Füllvorgangs einen schmalen Abschnitt und einen dicken Abschnittsbereich auf, was zur Bildung eines unabhängigen Hotspots im dicken und großen Flansch führt Bereich des Gussstücks, in dem sich leicht Lunker bilden können.

Abb. 2 Die Lage der Lunker im Gussstück vor der Optimierung
Angesichts der obigen Situation wird das Angusssystem optimiert, am Auslassflansch wird ein Steigrohr angebracht und Prozessrippen werden hinzugefügt, um eine stabilere Gussstruktur zu bilden, die die Füllqualität verbessern und die Verformungstendenz des Auslassflansches verringern kann; aus dem Guss. Im Hinblick auf die Struktur des Mittelflansches ist das Schrumpfloch des Mittelflansches ein unabhängiger Heißverbindungsbereich. Selbst wenn am oberen Flansch ein Steigrohr angebracht wird, kann das Problem des Schrumpflochs am mittleren Flansch nicht vollständig gelöst werden, sodass ein Zuführkanal hinzugefügt werden muss. Das Steigrohr am oberen Flansch kann den mittleren Flansch versorgen, gleichzeitig wird in der Nähe des Angusses ein Füllkanal hinzugefügt, damit die Metallschmelze schnell eingefüllt werden kann. Siehe Abbildung 3. Der Zufuhrkanal und der Füllkanal sind heiß. Nach dem Pressen wird es durch spanende Bearbeitung entfernt. Das optimierte Angusssystem ist in Abbildung 4 dargestellt.
Abbildung 3 Schematische Darstellung der Gussfüll- und Zuführkanäle
Abbildung 4 Schalenguss-Angusssystem
Das optimierte Angusssystem wurde erneut simuliert und die Randbedingungen waren die gleichen wie vor der Optimierung. Es wurde festgestellt, dass die Schrumpfhohlraumfehler an den oben genannten drei Stellen vollständig am Steigrohr konzentriert waren und die Schrumpfhohlraumfehler im Gussstück beseitigt wurden, wie in Abbildung 5 dargestellt.
Abb. 5 Lunkerlochposition des Gussstücks nach der Optimierung
2
Formenentwurf und -vorbereitung
Die Gesamtform hat die Form einer linken und rechten Trennung, wie in Abbildung 6 dargestellt. Die linke und rechte Außenform sind maschinell hinzugefügte Graphitformen, der mittlere Kern ist aus Keramik, der Keramikkern und die Graphitart sind spaltpassend, die Passgenauigkeit beträgt 0 bis 0,05 mm, die Graphitart verwendet Positionierungsstifte, hitzebeständige Stahlschrauben und andere Materialien werden für die Montage und Positionierung verwendet, um die Maßgenauigkeit sicherzustellen.

(a) Linke Außenform (b) Rechte Außenform + Keramikkern
Abbildung 6 Formdesignmodell
Die Oberflächenschicht des Keramikkerns besteht aus dem Oxidmaterial Y2O3. Die Y2O3-Keramikmaterialhülle weist eine gute Trägheit auf und reagiert kaum mit der Titanlegierungsschmelze mit hoher Aktivität, wodurch die Dicke der α-Klebeschicht auf der Gussoberfläche und die Dicke der α-Foulingschicht auf der Gussoberfläche verringert werden können. Um die Oberflächenqualität des Gussstücks zu maximieren, ist der Keramikkern in Abbildung 7 dargestellt.

Abbildung 7 Keramikkern
3
Überprüfung des Schemas
3.1 Schmelzen und Gießen
Nachdem die Formmontage abgeschlossen ist, wird die gesamte Vorwärmung entsprechend dem Prozess durchgeführt. Die Vorwärmtemperatur beträgt 350 ± 50 °C und die Temperatur wird länger als 2 Stunden gehalten, um sicherzustellen, dass die Form vollständig vorgeheizt ist, die Füllfähigkeit des geschmolzenen Metalls verbessert und die Kälteisolierung, Fließspuren und Risse des Gussstücks reduziert werden. und andere Oberflächenfehler. Das gegossene Gussstück ist in Abbildung 8 dargestellt. Es ist zu erkennen, dass die Oberfläche des Gussstücks einen metallischen Glanz aufweist und die Umformqualität erwartungsgemäß gut ist.

Abbildung 8 Schalenguss (nach der Reinigung)
3.2 Qualitätsprüfung
Nachdem das Gussstück heißisostatisch gepresst wurde, gibt es keinen großflächigen Lunkerfehler am Flansch. Das optimierte Gießschema erfüllt die Erwartungen, reduziert effektiv Gussfehler und verbessert die Gussqualität. Es gibt keinen übermäßigen Fluoreszenzdefekt im Gusskanal. Im Vergleich zu den Rauheitsproben beträgt die Oberflächenrauheit Ra im Strömungskanal kleiner oder gleich 3,2 μm, was den technischen Anforderungen entspricht. Um den Einfluss von Graphitmaterialien und Keramikmaterialien auf die Oberflächenqualität von Gussteilen weiter zu analysieren, wurden 6 Punkte zufällig auf der Oberfläche ausgewählt, an der das geschmolzene Metall den inneren Kern der Gussform berührt. Die Positionen sind in Abbildung 9 dargestellt. Mithilfe der Software wurden die Kurven der Abkühlgeschwindigkeit des geschmolzenen Metalls bei Verwendung von Graphitmaterialien bzw. Keramikmaterialien berechnet, wie in Abbildung 10 dargestellt.

Abbildung 9 Schematische Darstellung der Punktauswahlposition
Aus Abbildung 10 ist ersichtlich, dass bei Verwendung von Graphit und Keramik als Formschalen die Abkühlgeschwindigkeit des geschmolzenen Metalls zum Zeitpunkt der Fertigstellung des Gusses schneller ist und die Erstarrungsrate des Graphitschalengusses dann deutlich schneller ist als die des Keramikschalengusses. 20 Sekunden nach der Fertigstellung lagen die Temperaturen der beiden geschmolzenen Metalle über 1100 °C bzw. über 1250 °C. Der Hauptgrund dafür ist, dass die Wärmeleitfähigkeit von Graphitmaterialien deutlich höher ist als die von Keramikmaterialien, was zu unterschiedlichen Erstarrungsraten der Metallschmelze führt, was auch der Schlüsselfaktor für die unterschiedliche Oberflächenqualität ist. . Gleichzeitig ist in der Kurve zu erkennen, dass die Erstarrungsgeschwindigkeit des kanalnahen Punktes 6 aufgrund der kontinuierlichen Überhitzung der Metallschmelze deutlich langsamer ist als die anderer Positionen.
(a) Graphitmaterial
(b) Keramische Materialien

Abb. 10 Einflusskurve von Graphitmaterial und Keramikmaterial auf die Abkühlgeschwindigkeit von geschmolzenem Metall
Der Hauptgrund dafür, dass die Oberflächenqualität von Keramikformgussteilen besser ist als die von Graphitformen, liegt darin, dass während des Fließens der Metallschmelze das vordere Ende der Gussform abgekühlt und erstarrt. Die erstarrte Schicht wird durch das anschließend überhitzte Metall wieder geschmolzen, wie in Abbildung 11 dargestellt, was zu weniger Oberflächenfehlern wie Fließspuren und Kälteisolierung sowie einem geringeren Oberflächenrauheitswert führt. Die Oberflächenqualität im Strömungskanal ist in Abbildung 12 dargestellt.

Abbildung 11 Schematische Darstellung des Füll- und Abkühlprozesses mit geschmolzenem Metall

Abbildung 12 Oberflächenqualität des Gehäusegusskanals
3.3 Größenerkennung
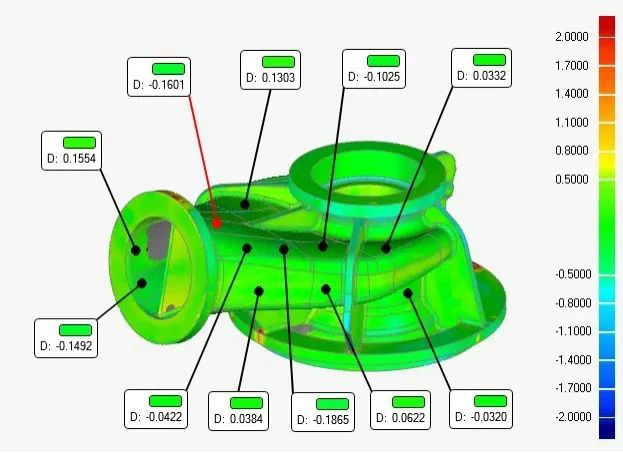
Die Maß- und Formprüfung der Gussteile wurde mit einem dreidimensionalen Laserscangerät (HandySCAN700) durchgeführt. Die Ergebnisse sind in Abbildung 13 dargestellt. Aus den Vergleichsergebnissen ist ersichtlich, dass das Gussstück gut mit dem theoretischen 3D-Modell übereinstimmt und die Abweichung zwischen den nicht bearbeiteten Teilen wie dem Läufer und dem theoretischen Modell innerhalb der Toleranz von ±0,2 mm liegt, was den Anforderungen vollständig entspricht.

Abbildung 13 3D-Scan-Vergleichsergebnisse von Gussteilen
3.4 Physikalische und chemische Leistungsprüfung
Die physikalischen und chemischen Eigenschaften der Gussteile wurden getestet, indem die beigefügten Gussproben im Zustand des heißisostatischen Pressens und Glühens entnommen wurden. Die technischen Indikatoren und gemessenen Daten sind in Tabelle 1 und Tabelle 2 dargestellt. Die gemessenen Daten erfüllen vollständig die Anforderungen der technischen Indikatoren.


4
abschließend
Durch die Verwendung von Graphit-Keramik-Verbundgussformen zur Herstellung von Schalengussteilen aus Titanlegierung können die Oberflächenkälteisolierung, Fließmarken, Risse und andere Defekte des Fließkanals wirksam reduziert und die Oberflächenqualität des nicht verarbeiteten Bereichs des Produkts sichergestellt werden. Mit Hilfe einer Gusssimulationssoftware kann die Lage von Fehlern wie Lunkerlöchern genau identifiziert werden. Durch die Optimierung des Designs des Angusssystems und die Vergrößerung der Füll-, Zuführkanäle und Steigleitungen können die inneren Defekte des Gussstücks wirksam reduziert werden. Durch Softwareberechnung und theoretische Analyse kann die Keramikformschale mit geringerer Wärmeleitfähigkeit die Oberflächenqualität des Gussstücks im Vergleich zur Graphitformschale effektiv sicherstellen.
Zitierformat: Zhang Yang, Liang Runzi, Yu Zongming, et al. Forschung zur Graphit-Keramik-Verbundgusstechnologie für Schalengussteile aus Titanlegierungen [J]. Spezialguss und Nichteisenlegierungen 2021,41(12):1 572-1 575.
Neun große Fehler bei der Bearbeitung, wie viele kennen Sie?
Professor Yang Xiangjie von der Universität Nanchang: Eine neue Methode zur Herstellung einer halbfesten Aufschlämmung aus Magnesiumlegierung AZ91D
Verwandter Artikel



