
Pesquisa sobre tecnologia de fundição de compósito de grafite-cerâmica de uma fundição de liga de titânio aeroespacial
Pesquisa sobre tecnologia de fundição composta de grafite-cerâmica de uma carcaça de liga de titânio aeroespacial
Leitura guiada
Tendo em vista os altos requisitos de qualidade da superfície do canal para a fundição do invólucro de liga de titânio, o molde composto de grafite-cerâmica é selecionado para garantir a qualidade da superfície do canal da peça fundida. Melhore a qualidade interna das peças fundidas e combine cálculo de software e análise teórica para esclarecer o mecanismo dos materiais cerâmicos para melhorar a qualidade da superfície dos canais de fundição.
O titânio e as ligas de titânio possuem uma série de excelentes propriedades, como alta resistência específica, resistência a altas temperaturas e resistência à corrosão, e são chamadas de "metais espaciais" e "metais marinhos". Para ampliar ainda mais sua gama de aplicação, com base em ligas comuns, reduzindo o teor de elementos intersticiais, são obtidas ligas de titânio ELI (intersticial extra baixo, intersticial ultrabaixo, intersticial ultrabaixo). A tenacidade é significativamente melhorada enquanto a resistência é reduzida, o que é amplamente utilizado. É amplamente utilizado em áreas importantes como engenharia criogênica, tratamento médico, engenharia naval e assim por diante.
A liga de titânio TC4ELI é obtida controlando o conteúdo dos elementos intersticiais C, N, O e elemento de impureza Fe com base na liga TC4. A Figura 1 mostra uma peça fundida em liga de titânio, um componente chave usado em baixa temperatura em um equipamento aeroespacial comercial. O material é liga de titânio ZTC4ELI. O canal de fluxo da peça fundida possui perfil hidrodinâmico. Para garantir o desempenho do projeto da carcaça, a qualidade da superfície é muito alta. Devido a limitações estruturais, a forma quase final só pode ser alcançada pelo método de fundição. Ao mesmo tempo, devem ser evitados defeitos superficiais. Os defeitos não podem ser reparados. Ao adotar o processo composto de grafite-cerâmica, as peças fundidas com qualidade interna, qualidade de superfície, precisão dimensional e propriedades físicas e químicas atendem aos requisitos.

O tamanho do contorno da carcaça de liga de titânio é 585 mm × 386 mm × 291 mm, o canal de fluxo é de seção irregular e variável, a espessura básica da parede é de apenas 4 mm e a rugosidade da superfície do canal de fluxo não é superior a 3,2 μm. Combinado com as características estruturais, o processo adota dois tipos: modelo de fusão e tipo de grafite adicionado à máquina. A fundição de precisão requer a preparação de moldes metálicos e núcleos solúveis em água, respectivamente. Embora a rugosidade da superfície do canal possa ser garantida, a precisão dimensional do molde de cera é difícil de garantir. E não há vantagem no ciclo. O processo do tipo grafite usinado utiliza material de grafite de eletrodo, que é montado em um molde por usinagem. A superfície está sujeita a defeitos como isolamento frio, marcas de fluxo e rachaduras, que afetam seriamente a qualidade da superfície do canal de fundição. Em resposta a este problema, a fundição do compósito cerâmico-grafite é usada, o eletrodo de grafite é usado para o molde externo e o material cerâmico é usado para o núcleo interno. Em comparação com o grafite, a dificuldade de limpeza do molde após o vazamento é bastante reduzida, o que contribui para garantir a qualidade da superfície do canal.
1
Projeto do processo de vazamento e preparação do molde
De acordo com as características estruturais da peça fundida, o sistema de comporta adota o tipo de injeção de fundo, e o enchimento completo da peça fundida é realizado através das nervuras uniformemente distribuídas. O software de simulação de fundição foi utilizado para simular o sistema de comporta, e constatou-se que havia furos de contração, que se concentravam principalmente na face final do flange de saída, na face final do flange superior e no flange intermediário, conforme mostrado na Figura 2. Devido à limitação da estrutura da própria peça fundida, a peça fundida possui uma seção estreita e uma área de seção espessa durante o processo de enchimento, o que leva à formação de um ponto quente independente no flange grosso e grande área da peça fundida, que é fácil de formar furos de contração.

Fig. 2 A posição da cavidade de contração na peça fundida antes da otimização
Tendo em vista a situação acima, o sistema de comporta é otimizado, um riser é colocado no flange de saída e nervuras de processo são adicionadas para formar uma estrutura de fundição mais estável, o que pode melhorar a qualidade do enchimento e reduzir a tendência de deformação do flange de saída; da fundição. Em termos da estrutura do flange intermediário, o furo de contração do flange intermediário é uma área de junta quente independente. Mesmo que um riser seja colocado no flange superior, o problema do furo de contração no flange intermediário não pode ser completamente resolvido, por isso é necessário adicionar um canal de alimentação. O riser no flange superior pode alimentar o flange intermediário e, ao mesmo tempo, um canal de enchimento é adicionado próximo à comporta, para que o metal fundido possa ser preenchido rapidamente. Veja a Figura 3. O canal de alimentação e o canal de enchimento estão quentes. Após a prensagem, é removido por usinagem. O sistema de portão otimizado é mostrado na Figura 4.
Figura 3 Diagrama esquemático dos canais de enchimento e alimentação da peça fundida
Figura 4 Sistema de bloqueio de fundição
O sistema de gating otimizado foi simulado novamente e as condições de contorno eram as mesmas de antes da otimização. Verificou-se que os defeitos da cavidade de contração nos três locais acima foram completamente concentrados no riser, e os defeitos da cavidade de contração na peça fundida foram eliminados, conforme mostrado na Figura 5.
Fig. 5 Posição do furo de contração da peça fundida após otimização
2
Projeto e preparação de moldes
O molde geral tem a forma de divisão esquerda e direita, conforme mostrado na Figura 6. Os moldes externos esquerdo e direito são do tipo grafite adicionado à máquina, o núcleo do meio é do tipo cerâmico, o núcleo cerâmico e o tipo de grafite são ajustados à lacuna, a precisão de correspondência é de 0 ~ 0,05 mm, o tipo de grafite adota pinos de posicionamento, parafusos de aço resistentes ao calor e outros materiais são usados para montagem e posicionamento para garantir a precisão dimensional.

(a) Molde externo esquerdo (b) Molde externo direito + núcleo cerâmico
Figura 6 Modelo de projeto de molde
A camada superficial do núcleo cerâmico é feita de material óxido Y2O3. O invólucro de material cerâmico Y2O3 tem boa inércia e dificilmente reage com o fundido da liga de titânio com alta atividade, o que pode reduzir a espessura da camada pegajosa α na superfície da peça fundida e pode reduzir a espessura da camada de incrustação α na superfície da peça fundida. Para maximizar a qualidade da superfície da peça fundida, o núcleo cerâmico é mostrado na Figura 7.

Figura 7 Núcleo cerâmico
3
Verificação do esquema
3.1 Derretimento e vazamento
Após a conclusão da montagem do molde, o pré-aquecimento geral é realizado de acordo com o processo. A temperatura de pré-aquecimento é de 350±50°C, e a temperatura é mantida por mais de 2 horas para garantir que o molde seja totalmente pré-aquecido, melhorar a capacidade de enchimento do metal fundido e reduzir o isolamento frio, marcas de fluxo e rachaduras da peça fundida. e outros defeitos superficiais. A peça fundida vazada é mostrada na Figura 8. Pode-se observar que a superfície da peça fundida possui brilho metálico e a qualidade da conformação é boa, conforme o esperado.

Figura 8 Fundição da casca (após limpeza)
3.2 Inspeção de qualidade
Após a fundição ter sido prensada isostática a quente, não há nenhum defeito de furo de contração em grande escala no flange. O esquema de vazamento otimizado atende às expectativas, reduzindo efetivamente os defeitos de fundição e melhorando a qualidade da fundição. Não há excesso de defeito de fluorescência no corredor de fundição. Em comparação com as amostras de rugosidade, a rugosidade superficial Ra no canal de fluxo é menor ou igual a 3,2 μm, o que atende aos requisitos técnicos. Para analisar melhor a influência dos materiais de grafite e dos materiais cerâmicos na qualidade superficial das peças fundidas, 6 pontos foram selecionados aleatoriamente na superfície onde o metal fundido entra em contato com o núcleo interno do molde de fundição, e as posições são mostradas na Figura 9. Utilizando o software, foram calculadas as curvas da taxa de resfriamento do metal fundido ao utilizar materiais de grafite e materiais cerâmicos, respectivamente, conforme mostrado na Figura 10.

Figura 9 Diagrama esquemático da localização de seleção do ponto
Pode ser visto na Figura 10 que quando grafite e cerâmica são usados como invólucros do molde, a taxa de resfriamento do metal fundido é mais rápida no momento em que a fundição é concluída, e então a taxa de solidificação da fundição do invólucro de grafite é significativamente mais rápida do que a da fundição do invólucro cerâmico. 20s após a conclusão, as temperaturas dos dois metais fundidos estavam acima de 1100 °C e acima de 1250 °C, respectivamente. A principal razão é que a condutividade térmica dos materiais de grafite é significativamente superior à dos materiais cerâmicos, resultando em diferentes taxas de solidificação do metal fundido, que também é o fator chave para a diferença na qualidade da superfície. . Ao mesmo tempo, verifica-se na curva que a taxa de solidificação do ponto 6 próximo ao canal é significativamente mais lenta do que a de outras posições devido ao superaquecimento contínuo do metal fundido.
(a) Material de grafite
(b) Materiais cerâmicos

Fig.10 Curva de influência do material de grafite e do material cerâmico na taxa de resfriamento do metal fundido
A principal razão pela qual a qualidade da superfície dos moldes de cerâmica é melhor do que a dos moldes de grafite é que durante o fluxo do metal fundido, a extremidade frontal do molde de fundição é resfriada e solidificada. A camada solidificada é fundida novamente pelo metal superaquecido subsequente, conforme mostrado na Figura 11, resultando em menos defeitos superficiais, como marcas de fluxo e isolamento frio, e um menor valor de rugosidade superficial. A qualidade da superfície no canal de fluxo é mostrada na Figura 12.

Figura 11 Diagrama esquemático do processo de enchimento e resfriamento de metal fundido

Figura 12 Qualidade da superfície do canal de fundição do revestimento
3.3 Detecção de tamanho
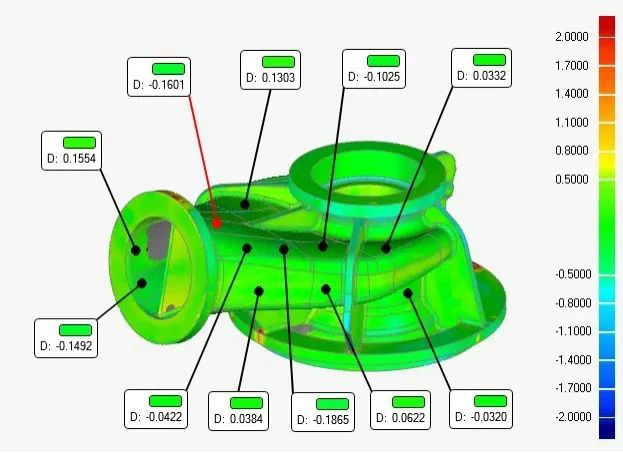
A inspeção dimensional e de forma das peças fundidas foi realizada utilizando equipamento de varredura tridimensional a laser (HandySCAN700). Os resultados são mostrados na Figura 13. Pode-se observar pelos resultados da comparação que a fundição está em boa concordância com o modelo teórico 3D, e o desvio entre as peças não usinadas, como o corredor e o modelo teórico, está dentro da tolerância de ± 0,2 mm, o que atende totalmente aos requisitos.

Figura 13 Resultados de comparação de digitalização 3D de peças fundidas
3.4 Testes de desempenho físico e químico
As propriedades físicas e químicas das peças fundidas foram testadas tomando as amostras de peças fundidas anexadas no estado de prensagem isostática a quente e recozimento. Os indicadores técnicos e os dados medidos são apresentados na Tabela 1 e na Tabela 2. Os dados medidos atendem plenamente aos requisitos dos indicadores técnicos.


4
para concluir
O uso de moldes de fundição composta de grafite-cerâmica para produzir peças fundidas de liga de titânio pode efetivamente reduzir o isolamento a frio da superfície, marcas de fluxo, rachaduras e outros defeitos do canal de fluxo, e garantir a qualidade da superfície da área de não processamento do produto. Com a ajuda do software de simulação de fundição, a localização de defeitos, como furos de contração, pode ser identificada com precisão. Ao otimizar o projeto do sistema de comporta, aumentando o enchimento, os canais de alimentação e os risers, os defeitos internos da peça fundida podem ser efetivamente reduzidos. Através de cálculo de software e análise teórica, o invólucro do molde de cerâmica com menor condutividade térmica pode efetivamente garantir a qualidade da superfície da peça fundida em comparação com o invólucro do molde de grafite.
Formato de citação: Zhang Yang, Liang Runzi, Yu Zongming, et al. Pesquisa em tecnologia de fundição de compósitos de grafite-cerâmica para peças fundidas em liga de titânio [J]. Fundição Especial e Ligas Não Ferrosas 2021,41(12):1 572-1 575.
Nove erros principais em usinagem, quantos você conhece?
Professor Yang Xiangjie, da Universidade de Nanchang: um novo método para a preparação de pasta semissólida de liga de magnésio AZ91D
Artigo Relacionado



