
Análisis de dificultades en el procesamiento de materiales de acero inoxidable
Autor: SZTC
2024-05-06
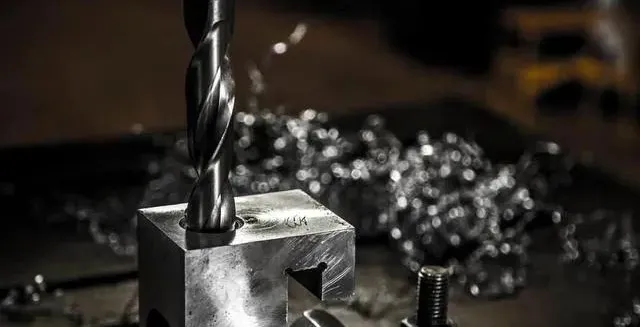
Las dificultades en el procesamiento de materiales de acero inoxidable incluyen principalmente los siguientes aspectos:
1. Alta fuerza de corte y alta temperatura de corte
Este tipo de material tiene alta resistencia, gran tensión tangencial y gran deformación plástica durante el corte, por lo que la fuerza de corte es grande. Además, la conductividad térmica del material es extremadamente pobre, lo que hace que la temperatura de corte aumente y la alta temperatura a menudo se concentra en el área estrecha cerca del filo de la herramienta, acelerando así el desgaste de la herramienta.
2. Endurecimiento laboral severo
El acero inoxidable austenítico y algunos aceros inoxidables de aleación de alta temperatura tienen una estructura austenítica y tienen una gran tendencia a endurecerse durante el corte, generalmente varias veces más que el acero al carbono ordinario. La herramienta corta en el área endurecida, acortando la vida útil de la herramienta.
3. Fácil de pegar al cuchillo.
Tanto el acero inoxidable austenítico como el acero inoxidable martensítico tienen las características de virutas fuertes y alta temperatura de corte durante el procesamiento. Cuando fluyen virutas fuertes a través de la cara del rastrillo, se producirán adherencias, soldaduras y otros fenómenos de pegado, que afectarán la rugosidad de la superficie de las piezas mecanizadas.
4. Desgaste acelerado de la herramienta
Los materiales mencionados anteriormente generalmente contienen elementos de alto punto de fusión, tienen alta plasticidad y altas temperaturas de corte, lo que acelera el desgaste de las herramientas y requiere un afilado y reemplazo frecuentes de las herramientas, lo que afecta la eficiencia de la producción y aumenta los costos de uso de las herramientas.
El objetivo principal es reducir la velocidad y el avance de la línea de corte. Utilice herramientas especialmente diseñadas para procesar acero inoxidable o aleaciones de alta temperatura, y es mejor utilizar refrigeración interna para taladrar y roscar.
Tecnología de procesamiento de piezas de acero inoxidable.
A través del análisis anterior de las dificultades de procesamiento, la tecnología de procesamiento y el diseño de los parámetros de herramientas relacionados del acero inoxidable deberían ser bastante diferentes de los materiales de acero estructural ordinarios. La tecnología de procesamiento específica es la siguiente:
1.Procesamiento de perforación
Durante el procesamiento de perforación, debido a la mala conductividad térmica y el pequeño módulo elástico de los materiales de acero inoxidable, también es difícil procesar agujeros. Para resolver el problema del procesamiento de orificios en dichos materiales, consiste principalmente en seleccionar los materiales de herramienta apropiados, determinar los parámetros geométricos razonables de la herramienta y la cantidad de corte de la herramienta. Al perforar los materiales anteriores, las brocas generalmente deben usar brocas hechas de W6Mo5Cr4V2Al, W2Mo9Cr4Co8 y otros materiales. Las desventajas de las brocas fabricadas con estos materiales son que son relativamente caras y difíciles de adquirir. Al perforar con la broca de acero de alta velocidad estándar ordinaria W18Cr4V de uso común, existen deficiencias como el ángulo de vértice pequeño, la viruta es demasiado ancha para descargarse del orificio a tiempo y el fluido de corte no puede enfriar la broca a tiempo. Además, el material de acero inoxidable tiene una mala conductividad térmica, lo que provoca concentración. La temperatura de corte en el filo aumenta, lo que fácilmente puede provocar quemaduras y astillas en las dos superficies laterales y en el filo principal, lo que reduce la vida útil de la broca.
1) Diseño de parámetros geométricos de la herramienta Al perforar con una broca de acero de alta velocidad ordinaria W18Cr4V, la fuerza de corte y la temperatura de corte se concentran en la punta de la broca. Para mejorar la durabilidad de la parte cortante de la broca, el ángulo del vértice se puede aumentar adecuadamente. El ángulo del vértice generalmente se selecciona entre 135°~140°. El aumento en el ángulo del vértice también reducirá el ángulo de ataque del borde exterior y estrechará las virutas de perforación para facilitar la eliminación de las virutas. Sin embargo, después de aumentar el ángulo del vértice, el borde del cincel de la broca se vuelve más ancho, lo que resulta en una mayor resistencia al corte. Por lo tanto, el borde del cincel de la broca debe estar rectificado. Después del pulido, el ángulo de bisel del borde del cincel es de 47° a 55°, y el ángulo de inclinación del borde del cincel es de 3°~5°. Al pulir el borde del cincel, la esquina entre el borde cortante y la superficie cilíndrica debe redondearse para aumentar la resistencia del borde del cincel. Dado que el módulo elástico de los materiales de acero inoxidable es pequeño, la recuperación elástica del metal debajo de la capa de viruta es grande y el endurecimiento por trabajo es severo durante el procesamiento. Si el ángulo libre es demasiado pequeño, se acelerará el desgaste de la superficie del flanco de la broca, aumentará la temperatura de corte y se reducirá la vida útil de la broca. Por lo tanto, el ángulo de alivio debe aumentarse adecuadamente. Sin embargo, si el ángulo de relieve es demasiado grande, el borde principal de la broca se adelgazará y se reducirá la rigidez del borde principal. Por lo tanto, el ángulo de relieve debe ser de 12° a 15°. Para estrechar las virutas y facilitar su evacuación, es necesario abrir también ranuras para virutas escalonadas en las dos superficies laterales de la broca.
2) Al seleccionar la cantidad de corte para taladrar, la selección de la cantidad de corte debe comenzar desde el punto básico de reducir la temperatura de corte, porque el corte a alta velocidad aumentará la temperatura de corte y la temperatura de corte alta agravará el desgaste de la herramienta, por lo que la cantidad de corte es lo más importante para seleccionar la velocidad de corte. En términos generales, la velocidad de corte es de 12 a 15 m/min. La velocidad de avance tiene poco efecto en la vida útil de la herramienta, pero si es demasiado pequeña, la herramienta cortará la capa endurecida, agravando el desgaste; si la velocidad de avance es demasiado grande, la rugosidad de la superficie se deteriorará. Según los dos factores anteriores, es apropiado elegir la cantidad de alimentación entre 0,32 y 0,50 mm/r.
3) Selección del fluido de corte: para reducir la temperatura de corte durante la perforación, se puede utilizar una emulsión como medio de enfriamiento.
2. Procesamiento de escariado
1) Diseño de parámetros geométricos de la herramienta La mayor parte del procesamiento de escariado de materiales de acero inoxidable utiliza escariadores de carburo. La estructura y los parámetros geométricos del escariador son diferentes de los de los escariadores ordinarios. Para mejorar la resistencia de los dientes del cortador y evitar la obstrucción de las virutas durante el escariado, el número de dientes del escariador es generalmente relativamente pequeño. El ángulo de inclinación del escariador es generalmente de 8° a 12°, pero en algunos casos específicos, para lograr un escariado de alta velocidad, también se puede utilizar un ángulo de inclinación de 0° a 5°; el ángulo de relieve es generalmente de 8° a 12°; el ángulo de desviación principal es La selección depende del agujero. Generalmente, el orificio pasante es de 15°~30° y el orificio cerrado es de 45°. Para poder descargar las virutas hacia adelante durante el escariado, también se puede aumentar correspondientemente el ángulo de inclinación de la cuchilla. El ángulo de inclinación de la hoja es generalmente de 10°~20°; el ancho de la hoja es de 0,1 a 0,15 mm; El cono invertido del escariador debe ser más grande que el de los escariadores normales. Los escariadores de carburo generalmente miden 0,25~0,5 mm/100 mm, y los escariadores de acero de alta velocidad miden 0,1~0,25 mm/100 mm; la longitud de la parte correctora de la fresa es generalmente del 65 % al 80 % de la de una fresa ordinaria, y la longitud de la parte cilíndrica es del 40 % al 50 % de la de una fresa ordinaria.
2) Selección de la cantidad de corte: Al escariar, la cantidad de avance es de 0,08~0,4 mm/r, la velocidad de corte es de 10~20 m/min, el margen de escariado aproximado es generalmente de 0,2~0,3 mm y el margen de escariado fino es de 0,1~0,2 mm. Se deben utilizar herramientas de carburo para el escariado aproximado y herramientas de acero de alta velocidad para el escariado fino.
3) Selección del fluido de corte: al escariar materiales de acero inoxidable, se puede utilizar aceite del sistema de pérdida total o disulfuro de molibdeno como medio de enfriamiento.
3. Procesamiento aburrido
1) Selección del material de la herramienta: debido a la alta fuerza de corte y la alta temperatura de corte al procesar piezas de acero inoxidable, el material de la herramienta debe intentar elegir carburo YW o YG con alta resistencia y buena conductividad térmica. También se pueden utilizar insertos de carburo YT14 y YT15 para el acabado. Al procesar piezas hechas de los materiales anteriores en lotes, se pueden utilizar herramientas de material cerámico. Dado que este tipo de material se caracteriza principalmente por una alta tenacidad y un severo endurecimiento por trabajo, las virutas producidas al cortar estos materiales se generan en forma de virutas unitarias, lo que hará que la herramienta vibre y fácilmente provocará vibraciones microscópicas en la hoja. Por tanto, a la hora de elegir herramientas cerámicas para cortar piezas fabricadas con dichos materiales, lo primero que hay que tener en cuenta es la tenacidad microscópica. En la actualidad, Sialon es una mejor opción, especialmente el material α/βSialon, que llama la atención debido a su excelente resistencia a la deformación a alta temperatura y al desgaste por difusión. Se ha utilizado con éxito para cortar aleaciones a base de níquel y su vida útil supera con creces la de las cerámicas a base de Al2O3. Además, las cerámicas reforzadas con bigotes de SiC también son un material de herramienta muy eficaz para cortar acero inoxidable o aleaciones a base de níquel.
Para el procesamiento de piezas templadas hechas de dichos materiales, se pueden utilizar cuchillas de CBN (nitruro de boro cúbico). La dureza del CBN es superada solo por el diamante, y la dureza puede alcanzar 7000 ~ 8000HV. Por tanto, tiene una alta resistencia al desgaste. En comparación con el diamante, las ventajas sobresalientes del CBN son: La resistencia al calor es mucho mayor que la del diamante, alcanza los 1200 °C y puede soportar altas temperaturas de corte. Además, es muy inerte químicamente y no interactúa químicamente con metales del grupo del hierro entre 1200 y 1300°C, por lo que es muy adecuado para procesar materiales de acero inoxidable. La vida útil de su herramienta es decenas de veces mayor que la de las herramientas de carburo o cerámica.
2) Diseño de parámetros geométricos de herramienta. Los parámetros geométricos de la herramienta juegan un papel importante en su rendimiento de corte. Para que el corte sea ligero y suave, las herramientas de carburo deben utilizar un ángulo de ataque mayor para aumentar la vida útil de la herramienta. Generalmente, el ángulo de inclinación es de 10° a 20° durante el mecanizado en desbaste, de 15° a 20° durante el semiacabado y de 20° a 30° durante el acabado. La base para seleccionar el ángulo de deflexión principal es que cuando el sistema de proceso tiene buena rigidez, puede ser de 30° a 45°; si el sistema de proceso tiene poca rigidez, puede ser de 60 a 75°. Cuando la relación entre la longitud y el diámetro de la pieza de trabajo excede 10 veces, puede ser de 90 °.
Al perforar materiales de acero inoxidable con herramientas cerámicas, en la mayoría de los casos, las herramientas cerámicas utilizan un ángulo de ataque negativo para cortar. El tamaño del ángulo de inclinación generalmente debe ser de -5°~-12°. Esto ayudará a fortalecer la hoja y aprovechará al máximo las ventajas de la alta resistencia a la compresión de las herramientas cerámicas. El tamaño del ángulo de alivio afecta directamente el desgaste de la herramienta y también afecta la resistencia de la hoja. Generalmente, se selecciona 5°~12°. Los cambios en el ángulo de deflexión principal afectarán los cambios en la fuerza del componente de corte radial y la fuerza del componente de corte axial, así como el ancho y el espesor del corte. Debido a que la vibración del sistema de proceso es extremadamente perjudicial para las herramientas de corte cerámicas, la selección del ángulo de desviación principal debe conducir a la reducción de esta vibración, generalmente de 30° a 75°. Cuando se selecciona CBN como material de la herramienta, los parámetros geométricos de la herramienta son un ángulo de inclinación de 0°~10°, un ángulo de relieve de 12°~20° y un ángulo de deflexión principal de 45°~90°.
3) El valor de rugosidad debe ser pequeño al afilar la superficie del rastrillo. Para evitar el fenómeno de que las virutas se peguen a la herramienta, las superficies delantera y trasera de la herramienta deben rectificarse cuidadosamente para garantizar un valor de rugosidad pequeño, reduciendo así la resistencia a la salida de virutas y evitando el astillado. Cuchillo pegajoso.
4) El filo de la herramienta debe mantenerse afilado para reducir el endurecimiento por trabajo. La cantidad de avance y la cantidad de corte posterior no deben ser demasiado pequeñas para evitar que la herramienta corte la capa endurecida y afecte la vida útil de la herramienta.
5) Preste atención al rectificado del rompevirutas. Dado que las virutas de acero inoxidable tienen características fuertes y resistentes, el rompevirutas en la superficie de inclinación de la herramienta debe rectificarse adecuadamente, de modo que la rotura, la retención y la extracción de virutas sean convenientes durante el proceso de corte.
6) Selección de cantidad de corte. De acuerdo con las características de los materiales de acero inoxidable, es aconsejable utilizar baja velocidad y gran avance para el corte.
Cuando se utilizan herramientas cerámicas para taladrar, la selección razonable de la cantidad de corte es una de las claves para aprovechar al máximo el rendimiento de las herramientas cerámicas. Al cortar herramientas cerámicas de forma continua, la cantidad de corte se puede seleccionar de acuerdo con la relación entre la durabilidad al desgaste y la cantidad de corte; para corte intermitente, la cantidad de corte razonable debe determinarse de acuerdo con el patrón de rotura de la herramienta. Dado que las herramientas cerámicas tienen una resistencia al calor y al desgaste superiores, el impacto de la cantidad de corte en la vida útil de la herramienta es menor que el de las herramientas de carburo. En general, cuando se procesa con herramientas cerámicas, la velocidad de avance es la más sensible a la rotura de la herramienta. Por lo tanto, de acuerdo con la naturaleza del material de la pieza de trabajo, y sujeto al permiso de la potencia de la máquina herramienta, la rigidez del sistema de proceso y la resistencia de la hoja, al perforar piezas de acero inoxidable, intente elegir una velocidad de corte alta, una cantidad de corte posterior grande y un avance relativamente pequeño. Dar cantidad.
7) La selección del fluido de corte debe ser adecuada. Dado que el acero inoxidable es propenso a adherirse y tiene poca disipación de calor, es muy importante elegir un fluido de corte con buena resistencia a la adhesión y disipación de calor durante la perforación. Por ejemplo, utilice un fluido de corte con alto contenido de cloro. Además de soluciones acuosas sin aceites minerales ni nitratos con buenos efectos refrigerantes, limpiadores, antioxidantes y lubricantes, como el fluido de corte sintético H1L-2.
El uso del método de proceso anterior puede superar las dificultades del procesamiento de acero inoxidable, mejorar en gran medida la vida útil de la herramienta al taladrar, escariar y perforar acero inoxidable, reducir la cantidad de afilados y cambios de herramientas durante la operación y mejorar la eficiencia de producción y la calidad del procesamiento de orificios. Se pueden lograr resultados satisfactorios al reducir la intensidad del trabajo de los trabajadores y los costos de producción.
Microestructura y propiedades mecánicas de muestras de fundición a presión reológica de aleación de aluminio 6061 modificada semisólida
La diferencia entre acero de alta velocidad y acero de tungsteno
Artículo relacionado

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Los clientes quieren una muestra funcional en días y una impresora 3D se la entrega, pero sólo cuando se sabe cómo imprimir en 3D correctamente.
cómo imprimir en 3d

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Los clientes suelen enviar un archivo STL y esperan una muestra funcional en unos días.
cómo imprimir un archivo stl

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Una impresora 3D produce muestras rápidamente y, con el enfoque correcto, una impresora puede incluso producir piezas estructurales para otra máquina.
cómo imprimir una impresora 3d
